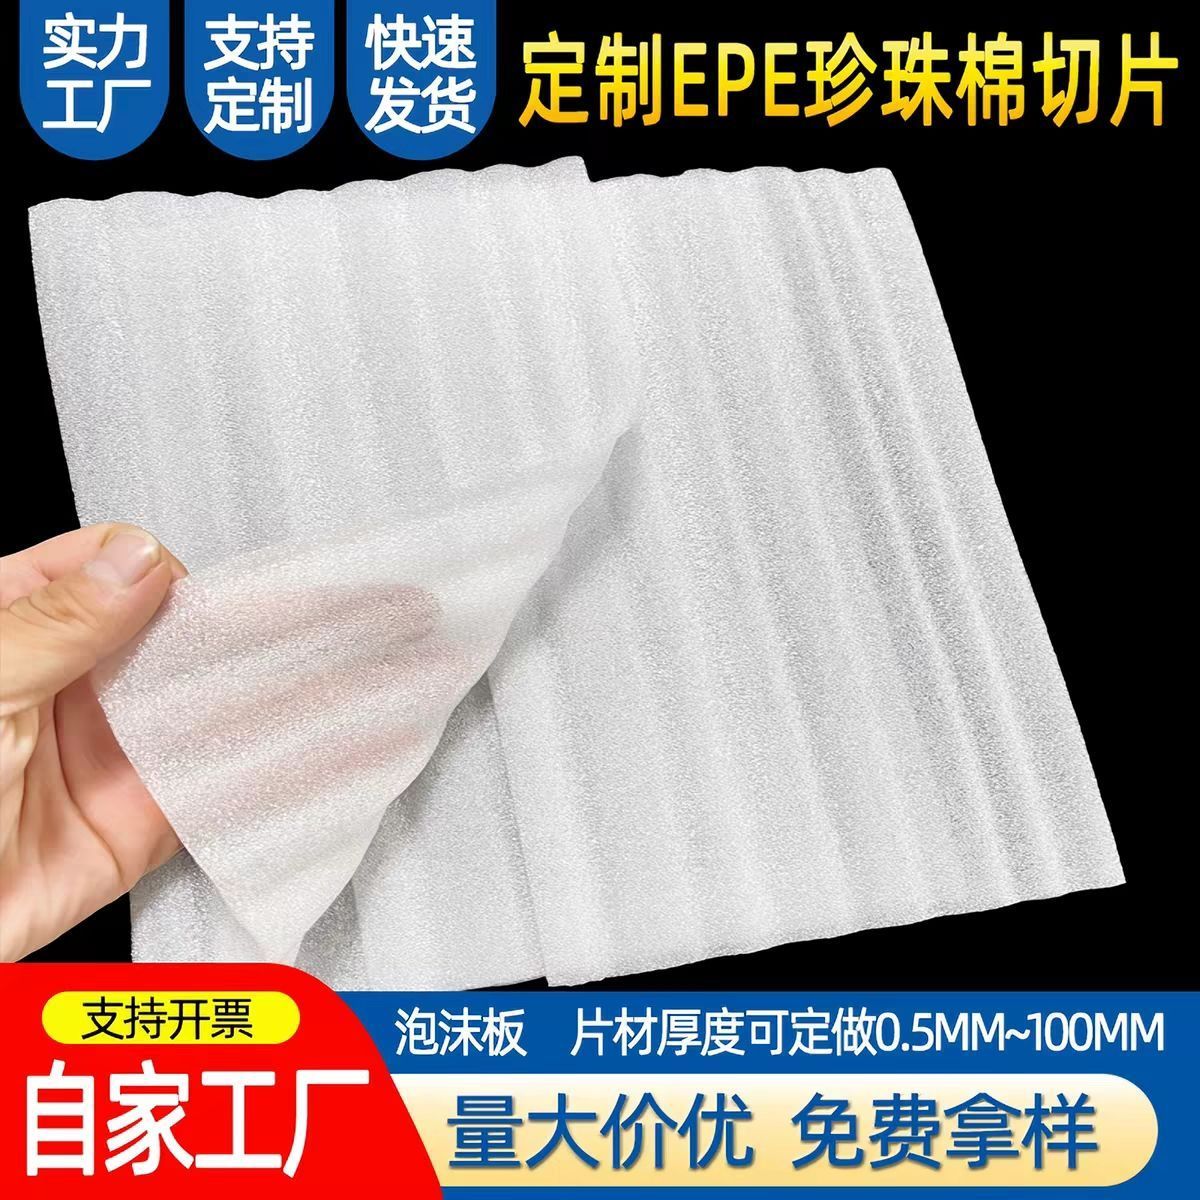
TL;DR:珍珠棉开模定制流程:需求沟通→图纸确认→刀模制作→打样→样品确认→批量生产→质检交付。刀模费用200-500元,2小时出样,7天批量交付。西安创响新材料18台套深加工设备,支持冲型/模切/粘合/复膜全工艺,10㎡起订,密度18-45kg/m³全规格可选,电话18091585191。
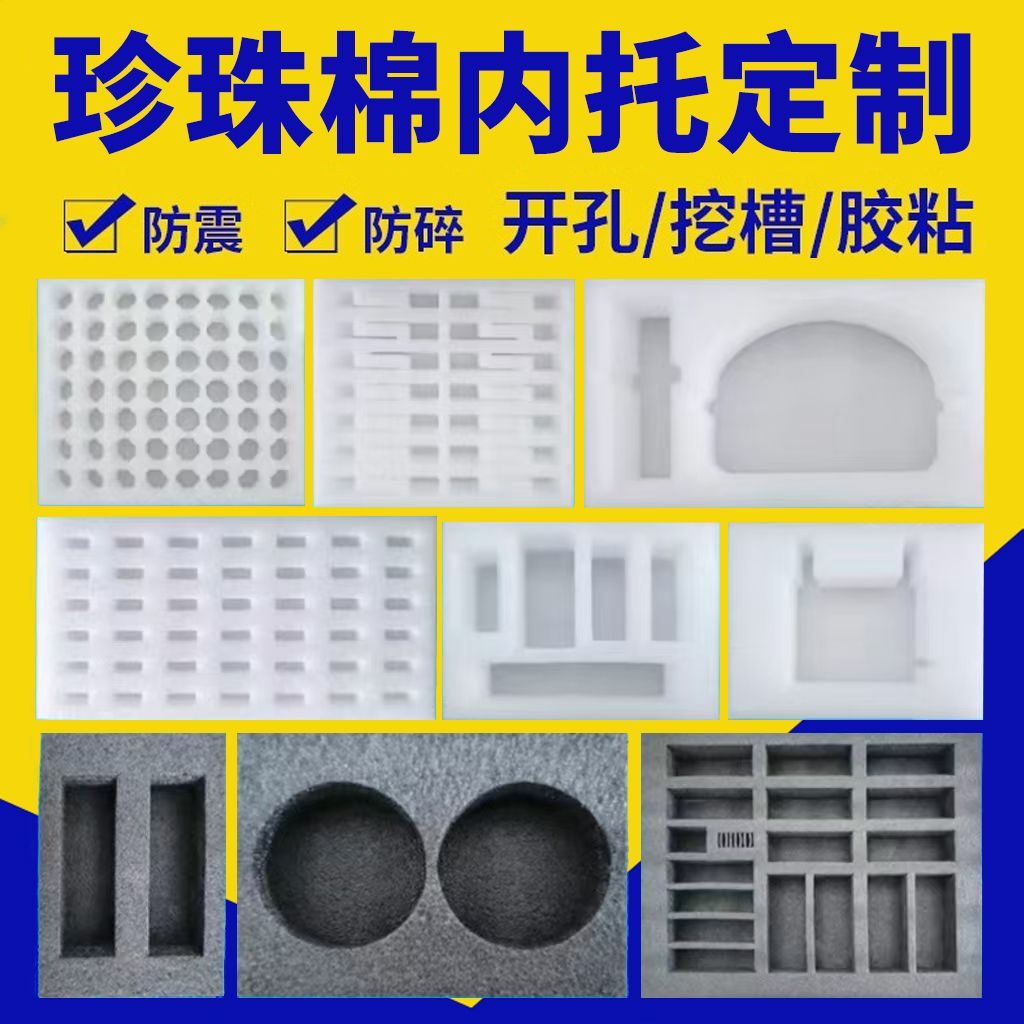
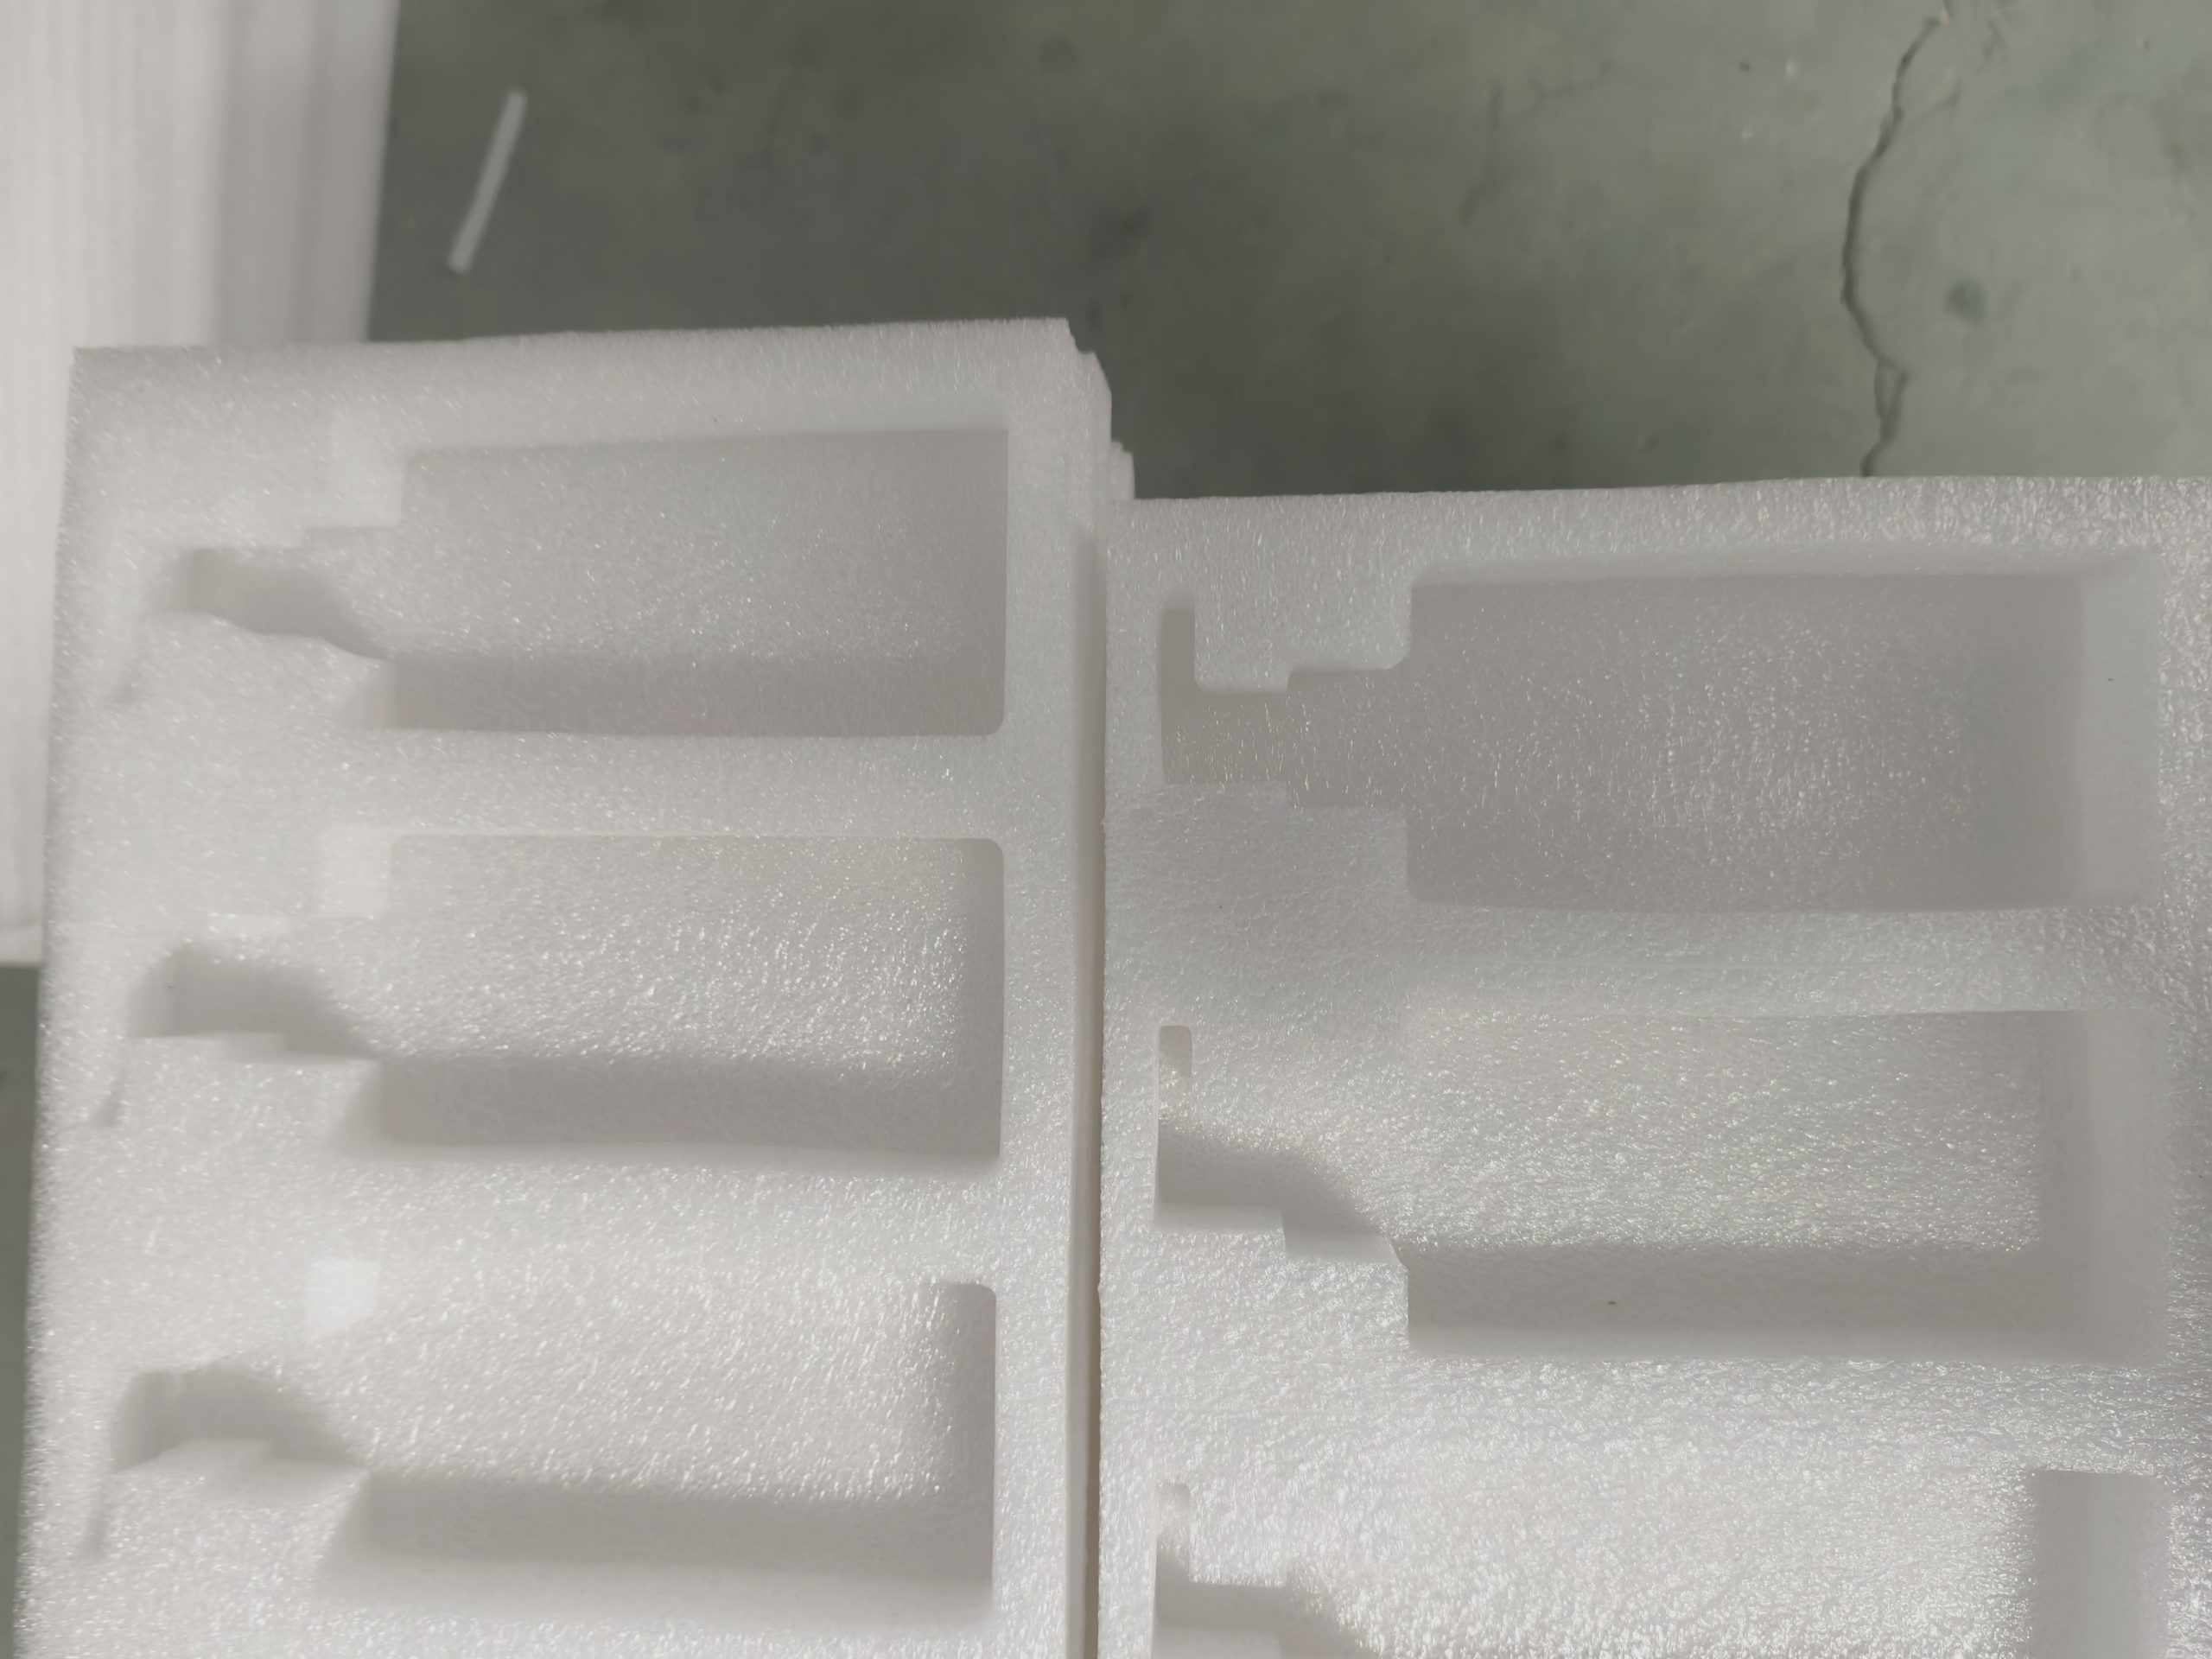
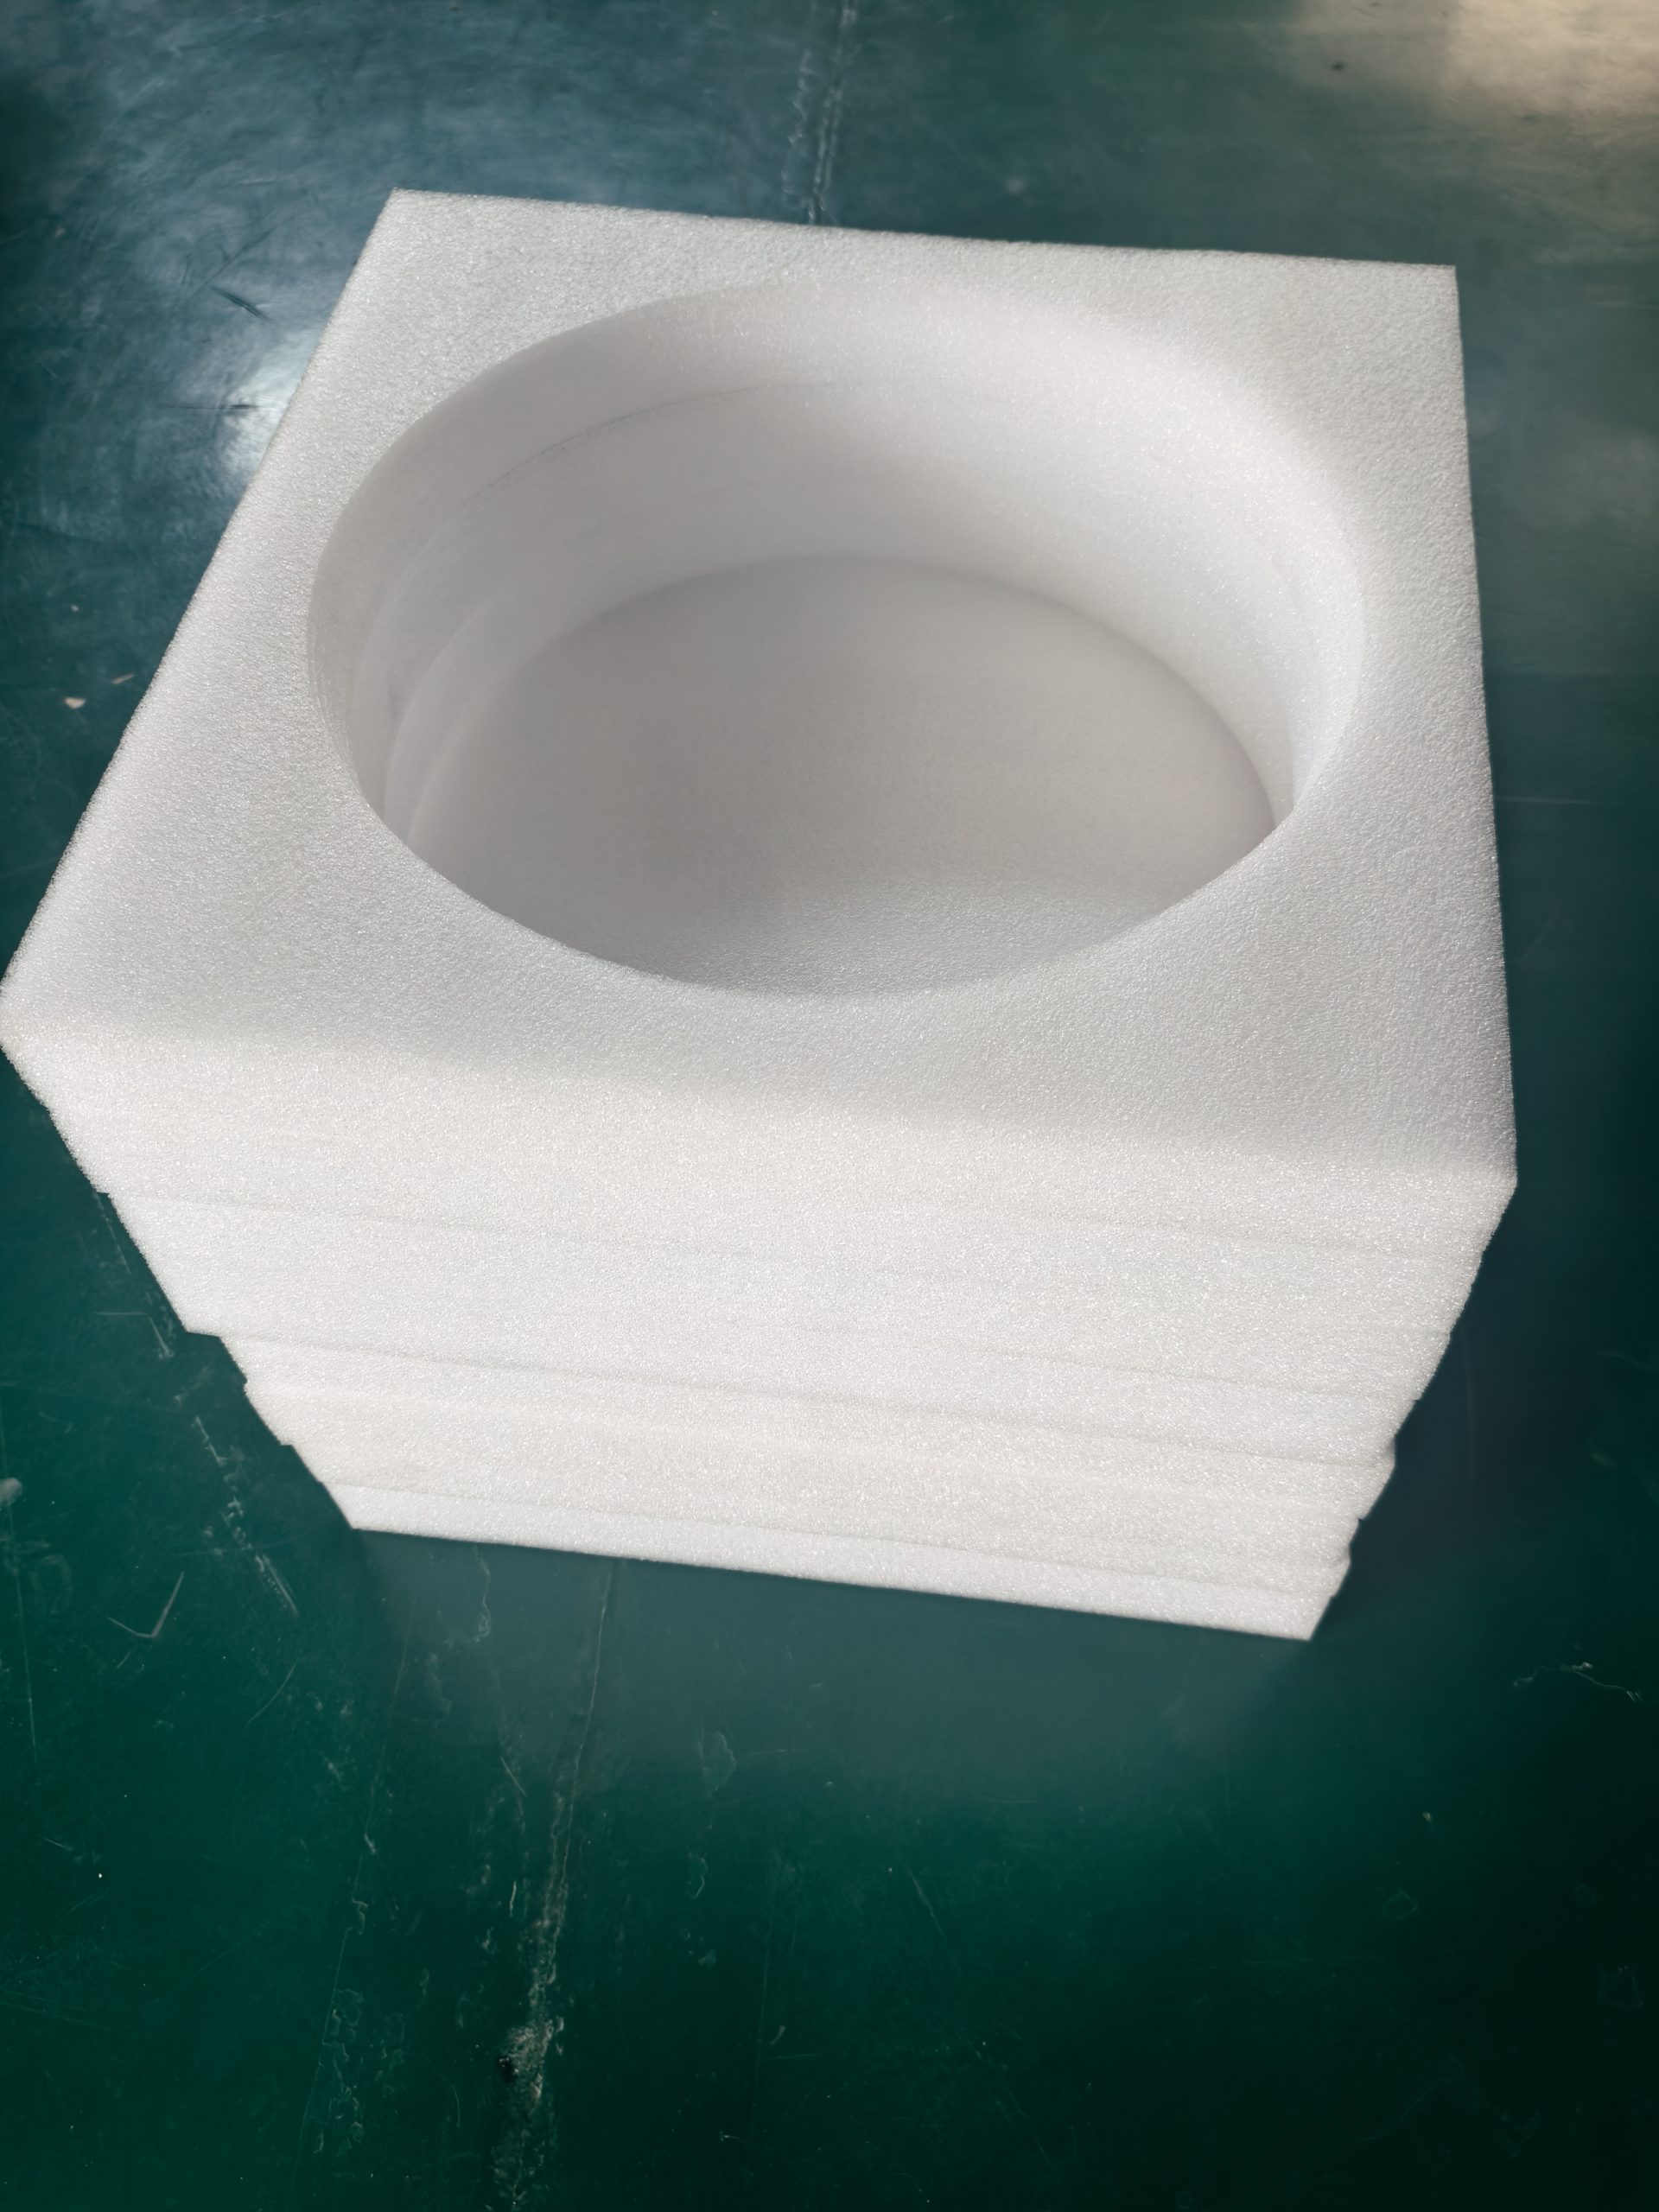
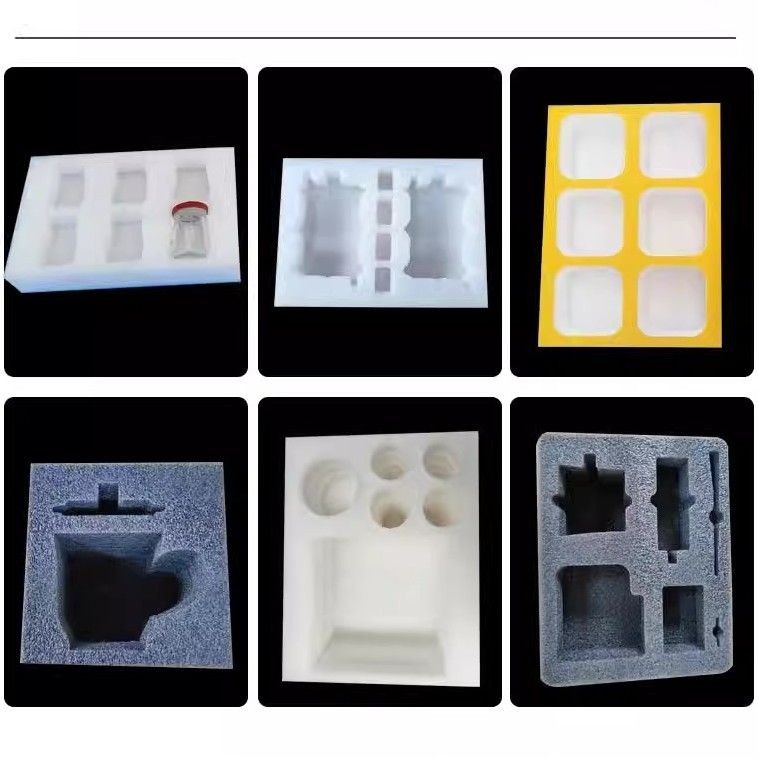
对于形状复杂的产品,需要开模定制珍珠棉内衬,确保完美贴合。
开模流程
第一步:产品测绘
精确测量产品尺寸,3D扫描建模
第二步:模具设计
工程师设计模具结构,确认分模方式
第三步:模具加工
振动刀数控切割,确保精度
第四步:试样验证
2小时快速出样,现场试装
第五步:批量生产
确认合格后批量生产
模具费用
根据产品复杂程度,模具费从几百到几千元不等。批量生产可分摊模具成本。
西安创响优势
- 20人专业团队,经验丰富
- 18台套深加工设备,产能充足
- 2小时快速出样
- 西安24小时送货
联系我们:18091585191 / 19909211536
🔬 EPE珍珠棉技术专题专区
西安创响新材料技术团队整理 · 工厂一线实测数据 · 持续更新中
🔧 定制与加工
- ▸ 珍珠棉开模定制流程详解(本文)
- 珍珠棉板材厚度定制指南
- 珍珠棉开模定制定制内衬:2小时出样+加厚加硬-源头工厂直供
- 珍珠棉覆膜袋加工:防水防潮高强度包装方案
- 陕西塑料包装膜加工厂怎么选?认准这四点不被坑
📊 参数与选型
✅ 认证与检测
💡 技术咨询:有任何珍珠棉技术问题或定制需求,可直接拨打 18091585191,西安工厂技术团队2小时内响应,免费提供包装方案设计。
珍珠棉开模的3个成本内幕
内幕1:刀模费是一次性的。很多人以为每次生产都要付刀模费,其实刀模做一次可以用几千到几万次。首次定制付刀模费,后续返单不需要,量大的话刀模费还能免。
内幕2:打样费其实不贵。复杂的样品也就几百块,简单的甚至可以免费打样。和产品价值比起来,打样投入微乎其微。建议一定要先打样确认,不要直接批量。
内幕3:批量单价和数量成反比。100件的单价是1000件的1.5-2倍,因为刀模费和开机费摊到每件上的成本不同。量大的话单价可以压很低。
TL;DR:EPE珍珠棉板材厚度从0.5mm到100mm均可定制,按用途选型:表面防护用0.5-2mm,缓冲衬垫用3-10mm,重型支撑用10-50mm。密度18-45kg/m³可调,密度越高硬度越大。西安创响新材料专业板材定制,2小时出样,西安24小时送货,支持分切/冲型/模切深加工,电话18091585191。
珍珠棉板材厚度是影响包装性能的重要参数,合理选择厚度能有效保护产品。
常用厚度规格
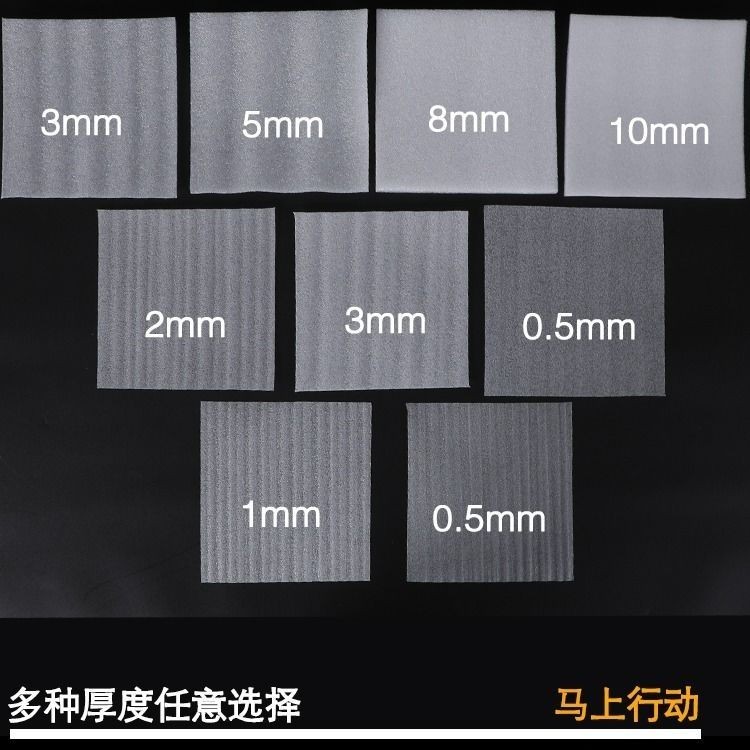
- 5mm-10mm:轻型产品防护(电子产品、小家电)
- 10mm-20mm:中型产品防护(仪器仪表、医疗器械)
- 20mm-30mm:重型产品防护(机械设备、汽车零部件)
- 30mm-50mm:特殊防护(航天设备、精密仪器)
厚度选择原则
根据产品重量:
– 1kg以下:5-10mm
– 1-5kg:10-15mm
– 5-20kg:15-25mm
– 20kg以上:25-50mm
根据跌落高度:
– 0.5m以下:常规厚度
– 0.5-1m:增加5-10mm
– 1m以上:增加10-20mm
定制服务
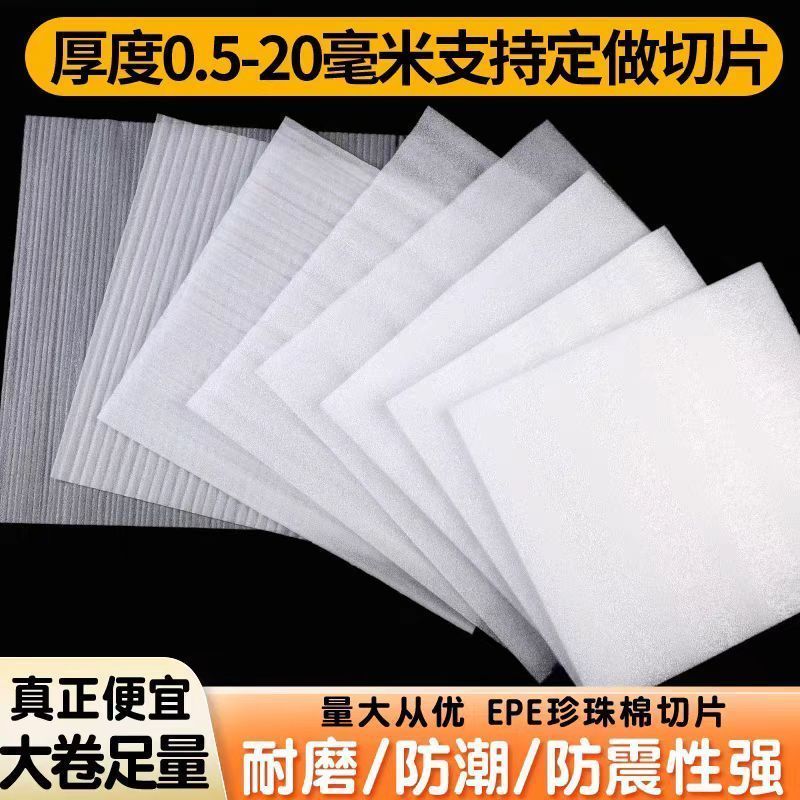
西安创响可提供5-100mm任意厚度定制,2小时出样。
电话:18091585191
🔬 EPE珍珠棉技术专题专区
西安创响新材料技术团队整理 · 工厂一线实测数据 · 持续更新中
🔧 定制与加工
- 珍珠棉开模定制流程详解
- ▸ 珍珠棉板材厚度定制指南(本文)
- 珍珠棉开模定制定制内衬:2小时出样+加厚加硬-源头工厂直供
- 珍珠棉覆膜袋加工:防水防潮高强度包装方案
- 陕西塑料包装膜加工厂怎么选?认准这四点不被坑
📊 参数与选型
✅ 认证与检测
💡 技术咨询:有任何珍珠棉技术问题或定制需求,可直接拨打 18091585191,西安工厂技术团队2小时内响应,免费提供包装方案设计。
珍珠棉板材定制的3个避坑指南
避坑1:厚度≠有效厚度。标称10mm的板材,实际压缩后可能只有8mm。这是因为珍珠棉有一定的可压缩性。正规厂家标厚度会标”自然状态厚度”和”工作状态厚度”两个值。
避坑2:密度和厚度要匹配。薄板材(<5mm)用低密度(18-20kg/m³)就够了,太厚的话太硬反而容易断。厚板材(>20mm)用高密度(30-35kg/m³),否则支撑力不够。
避坑3:分切精度影响使用。手工分切误差±2mm,机器分切±0.5mm。精密包装必须用机器分切,否则尺寸不对,装不进去或空隙太大。
TL;DR:LDPE 2426H发泡最佳温度区间95-115°C:一区(加料段)95-100°C塑化原料,二区(发泡段)105-115°C丁烷发泡膨胀,三区(冷却段)降至80-90°C定型。温度波动±2°C以内才能保证泡孔均匀、密度稳定。西安创响新材料16年发泡温控经验,密度偏差控制在±1kg/m³以内,电话18091585191。
LDPE 2426H发泡温度控制是决定EPE珍珠棉品质的关键工艺环节。采用丁烷物理发泡工艺时,温度分段精准控制(加料段80-100℃→压缩段120-140℃→计量段160-180℃),可实现泡孔密度300-500个/cm³、分解率98%以上的优质发泡效果。本文结合西安源头工厂实战经验,为您详解2426H树脂发泡的温度控制核心参数。
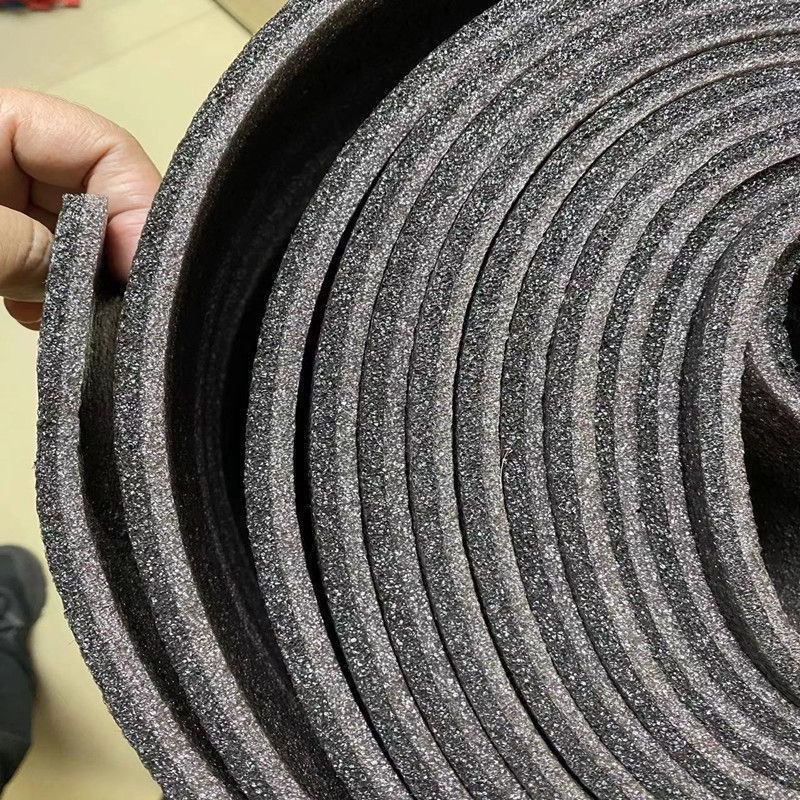
一、LDPE 2426H发泡温度为什么必须精准控制?
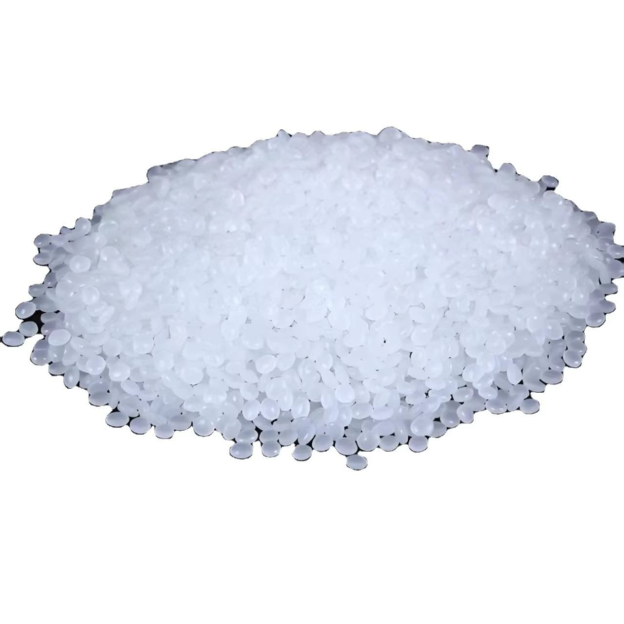
LDPE 2426H是专为发泡工艺设计的低密度聚乙烯树脂,熔融指数2.0g/10min(190°C/2.16kg),密度约0.92g/cm³。在EPE珍珠棉生产中,温度偏差±5℃就会导致15%以上的次品率:
- 温度过高:发泡剂提前分解,泡孔过大不均匀,甚至出现碳化烧焦
- 温度过低:发泡剂分解不充分,发泡倍率不足,密度偏高
- 温度波动:泡孔大小不一,片材横向密度不均
作为西安本地EPE珍珠棉源头工厂,我们采用智能PID闭环温控系统,将温度波动控制在±1℃以内,有效解决传统设备温控不准的痛点。
二、LDPE 2426H发泡温度三段式控制核心参数
EPE珍珠棉发泡遵循”三段式温控法则”,每个阶段温度分工明确:
1. 加料段温度:80-100℃
初步加热聚乙烯颗粒,软化原料并均匀输送至压缩段。此阶段温度不宜过高,避免螺杆负载过大。关键要点:
- 原料含水率需≤0.1%,否则易气泡破裂
- LDPE 2426H颗粒需预先干燥2-3小时
2. 压缩段温度:120-140℃(关键塑化阶段)
这是最关键的塑化阶段,让丁烷发泡剂充分融入熔体形成均匀混合相。温度精度要求最高,建议±1℃以内。
- 压缩段温度波动大,是导致泡孔大小不一的主要原因
- 可增加温度传感器密度,实时监测熔体状态
3. 计量段温度:160-180℃(发泡剂分解核心区)
精准控制发泡剂分解速度,理想状态下分解率可达98%以上。模头出口温度控制在120-140℃,确保气泡在树脂冷却前保持形状。
| 温度区间 | 温度范围 | 核心功能 |
|---|---|---|
| 加料段 | 80-100℃ | 预热软化、均匀输送 |
| 压缩段 | 120-140℃ | 塑化混炼、发泡剂融合 |
| 计量段 | 160-180℃ | 发泡剂分解控制 |
| 模头出口 | 120-140℃ | 泡孔定型稳定 |
三、丁烷发泡剂添加量与压力控制要点
LDPE 2426H采用丁烷物理发泡工艺,添加量直接影响发泡倍率:
- 丁烷添加量:3%-8%(按原料重量计)
- 发泡剂纯度要求:≥99.5%
- 挤出机头压力:维持在8-15MPa,确保发泡剂充分溶解
- 螺杆转速:控制在20-50rpm,转速过高导致剪切热过大
西安源头工厂采用高压计量泵精确控制发泡剂注入量,配合PLC自动配料系统,实现配比误差<0.5%。
四、温度控制异常问题排查与解决
| 问题现象 | 原因分析 | 解决方法 |
|---|---|---|
| 泡孔大小不一 | 压缩段温度波动大 | 升级PID闭环控制,增加传感器密度 |
| 片材边缘碳化发黄 | 模头边缘局部过热 | 加装边缘独立温控区,配合风冷散热 |
| 发泡剂残留量高 | 计量段温度未达分解阈值 | 采用梯度升温曲线,确保分解率≥95% |
| 密度偏高倍率不足 | 整体温度偏低或丁烷量不足 | 提高计量段5-10℃,检查发泡剂注入量 |
五、西安源头工厂的温度控制优势
作为西安EPE珍珠棉源头工厂,我们在温度控制方面具备以下核心优势:
- 智能温控系统:温度精度±1℃,横向温差≤±2℃,泡孔密度稳定在300-500个/cm³
- 快速出样能力:客户发图纸,2小时内出实物样品,支持不同密度、厚度定制
- 加厚加硬工艺:密度可定制(18-45kg/m³),非市面薄款可比
- 本地快速交付:西安本地客户24小时送货上门,当日下单次日达
采购珍珠棉常见的5个误区
误区一:白色就是全新料。不少商家用再生料加增白剂调出”雪白”外观,实际密度低、回弹差、易掉渣。鉴别方法是凑近闻:全新料几乎无味,再生料有刺鼻塑料味。
误区二:越厚防护越好。防护效果取决于密度而非厚度。18kg/m³的2cm珍珠棉防护力远强于12kg/m³的5cm珍珠棉。盲目加厚度只会增加包装体积和物流成本。
误区三:价格越低越划算。珍珠棉按重量计价最公平。低价货往往密度虚标(标18kg实际13kg)、厚度缩水(标20mm实际16mm),实际单位体积成本反而更高。
误区四:所有珍珠棉都一样。原料等级(LDPE 2426H vs 7042 vs 再生料)、发泡工艺(丁烷发泡 vs 二氧化碳发泡)、密度控制精度差异,最终产品性能可以差30%-50%。
误区五:不用关注环保认证。出口到欧美、日、韩等国家的产品包装必须符合RoHS/REACH标准,不合规会被扣关甚至整批退回。国内高端电子、医疗客户也要求提供SGS检测报告。
珍珠棉行业不会说的3个真相
真相一:密度虚标是行业潜规则。市场上80%以上的厂家标称密度比实际高2-3kg/m³。比如标称18kg/m³的,实测可能只有15-16kg。原因很简单——按报价单算下来,实标密度的工厂根本没有价格竞争力。
真相二:”全新料”大多掺了再生料。行业内纯全新料的珍珠棉不足20%。绝大多数厂家掺30%-50%的再生料,外观上普通人几乎分辨不出来。区别在于:掺再生料的产品抗拉强度低20%-30%,使用寿命缩短一半以上。
真相三:报价方式暗藏套路。有的按㎡报价、有的按m³报价、有的按张报价,不统一单位比价格就是耍流氓。正确比价方式是:换算成元/公斤(即元/kg),这样密度、厚度、尺寸都不会影响比价。
根据GB/T 10802-2006《软质泡沫聚合材料 加速老化试验》标准,优质珍珠棉经70℃×22h老化试验后,厚度变化率应≤5%,拉伸强度变化率≤20%。此外,气泡膜产品需符合BB/T 0004-2014《包装用聚乙烯共挤膜气垫膜》标准。
快速鉴别珍珠棉质量的3个方法
方法一:称重法测密度。取一块规则形状的珍珠棉,量出长宽高算出体积(单位m³),用电子秤称重(单位kg),密度=重量÷体积。比如10cm×10cm×10cm的立方体(0.001m³),重18克就是18kg/m³。
方法二:回弹测试。用力捏紧一小块珍珠棉,松开后看恢复速度和恢复程度。优质料1-2秒内基本恢复原状,劣质料需要5秒以上且有明显凹陷。
方法三:气味辨别。全新LDPE料的珍珠棉几乎没有味道,或者只有淡淡的聚乙烯气味。如果有刺鼻的塑料味、焦味或化学气味,大概率用了再生料或劣质发泡剂。
FAQ:LDPE 2426H发泡温度常见问题
Q1:LDPE 2426H和普通LDPE发泡有什么区别?
LDPE 2426H专为发泡设计,熔融指数2.0g/10min,支链结构合理,泡孔壁韧性好,抗撕裂强度比普通LDPE高15%-20%。普通LDPE发泡泡孔壁偏脆,易破裂塌陷。
Q2:温度控制到多少才能保证发泡效果?
关键在于温度稳定性而非单一数值。建议:加料段80-100℃、压缩段120-140℃、计量段160-180℃、模头出口120-140℃,整体温度波动控制在±1℃以内。
Q3:如何判断发泡温度是否合适?
可通过以下指标判断:①泡孔密度300-500个/cm³且均匀②发泡剂残留量低③片材表面光滑无碳化④密度符合预期(18-45kg/m³可调)。
如果您有EPE珍珠棉发泡温度控制或产品定制需求,欢迎联系西安源头工厂,提供从配方调试到批量生产的全流程技术支持!
🔬 EPE珍珠棉技术专题专区
西安创响新材料技术团队整理 · 工厂一线实测数据 · 持续更新中
📐 材料与工艺
- ▸ LDPE 2426H发泡温度控制:5大核心参数与实战技巧(本文)
- 聚乙烯7042包装膜抗撕裂度:LLDPE材料性能深度解析
- LDPE 2426H发泡工艺:珍珠棉原料选择与核心参数指南
🔧 定制与加工
📊 参数与选型
✅ 认证与检测
💡 技术咨询:有任何珍珠棉技术问题或定制需求,可直接拨打 18091585191,西安工厂技术团队2小时内响应,免费提供包装方案设计。