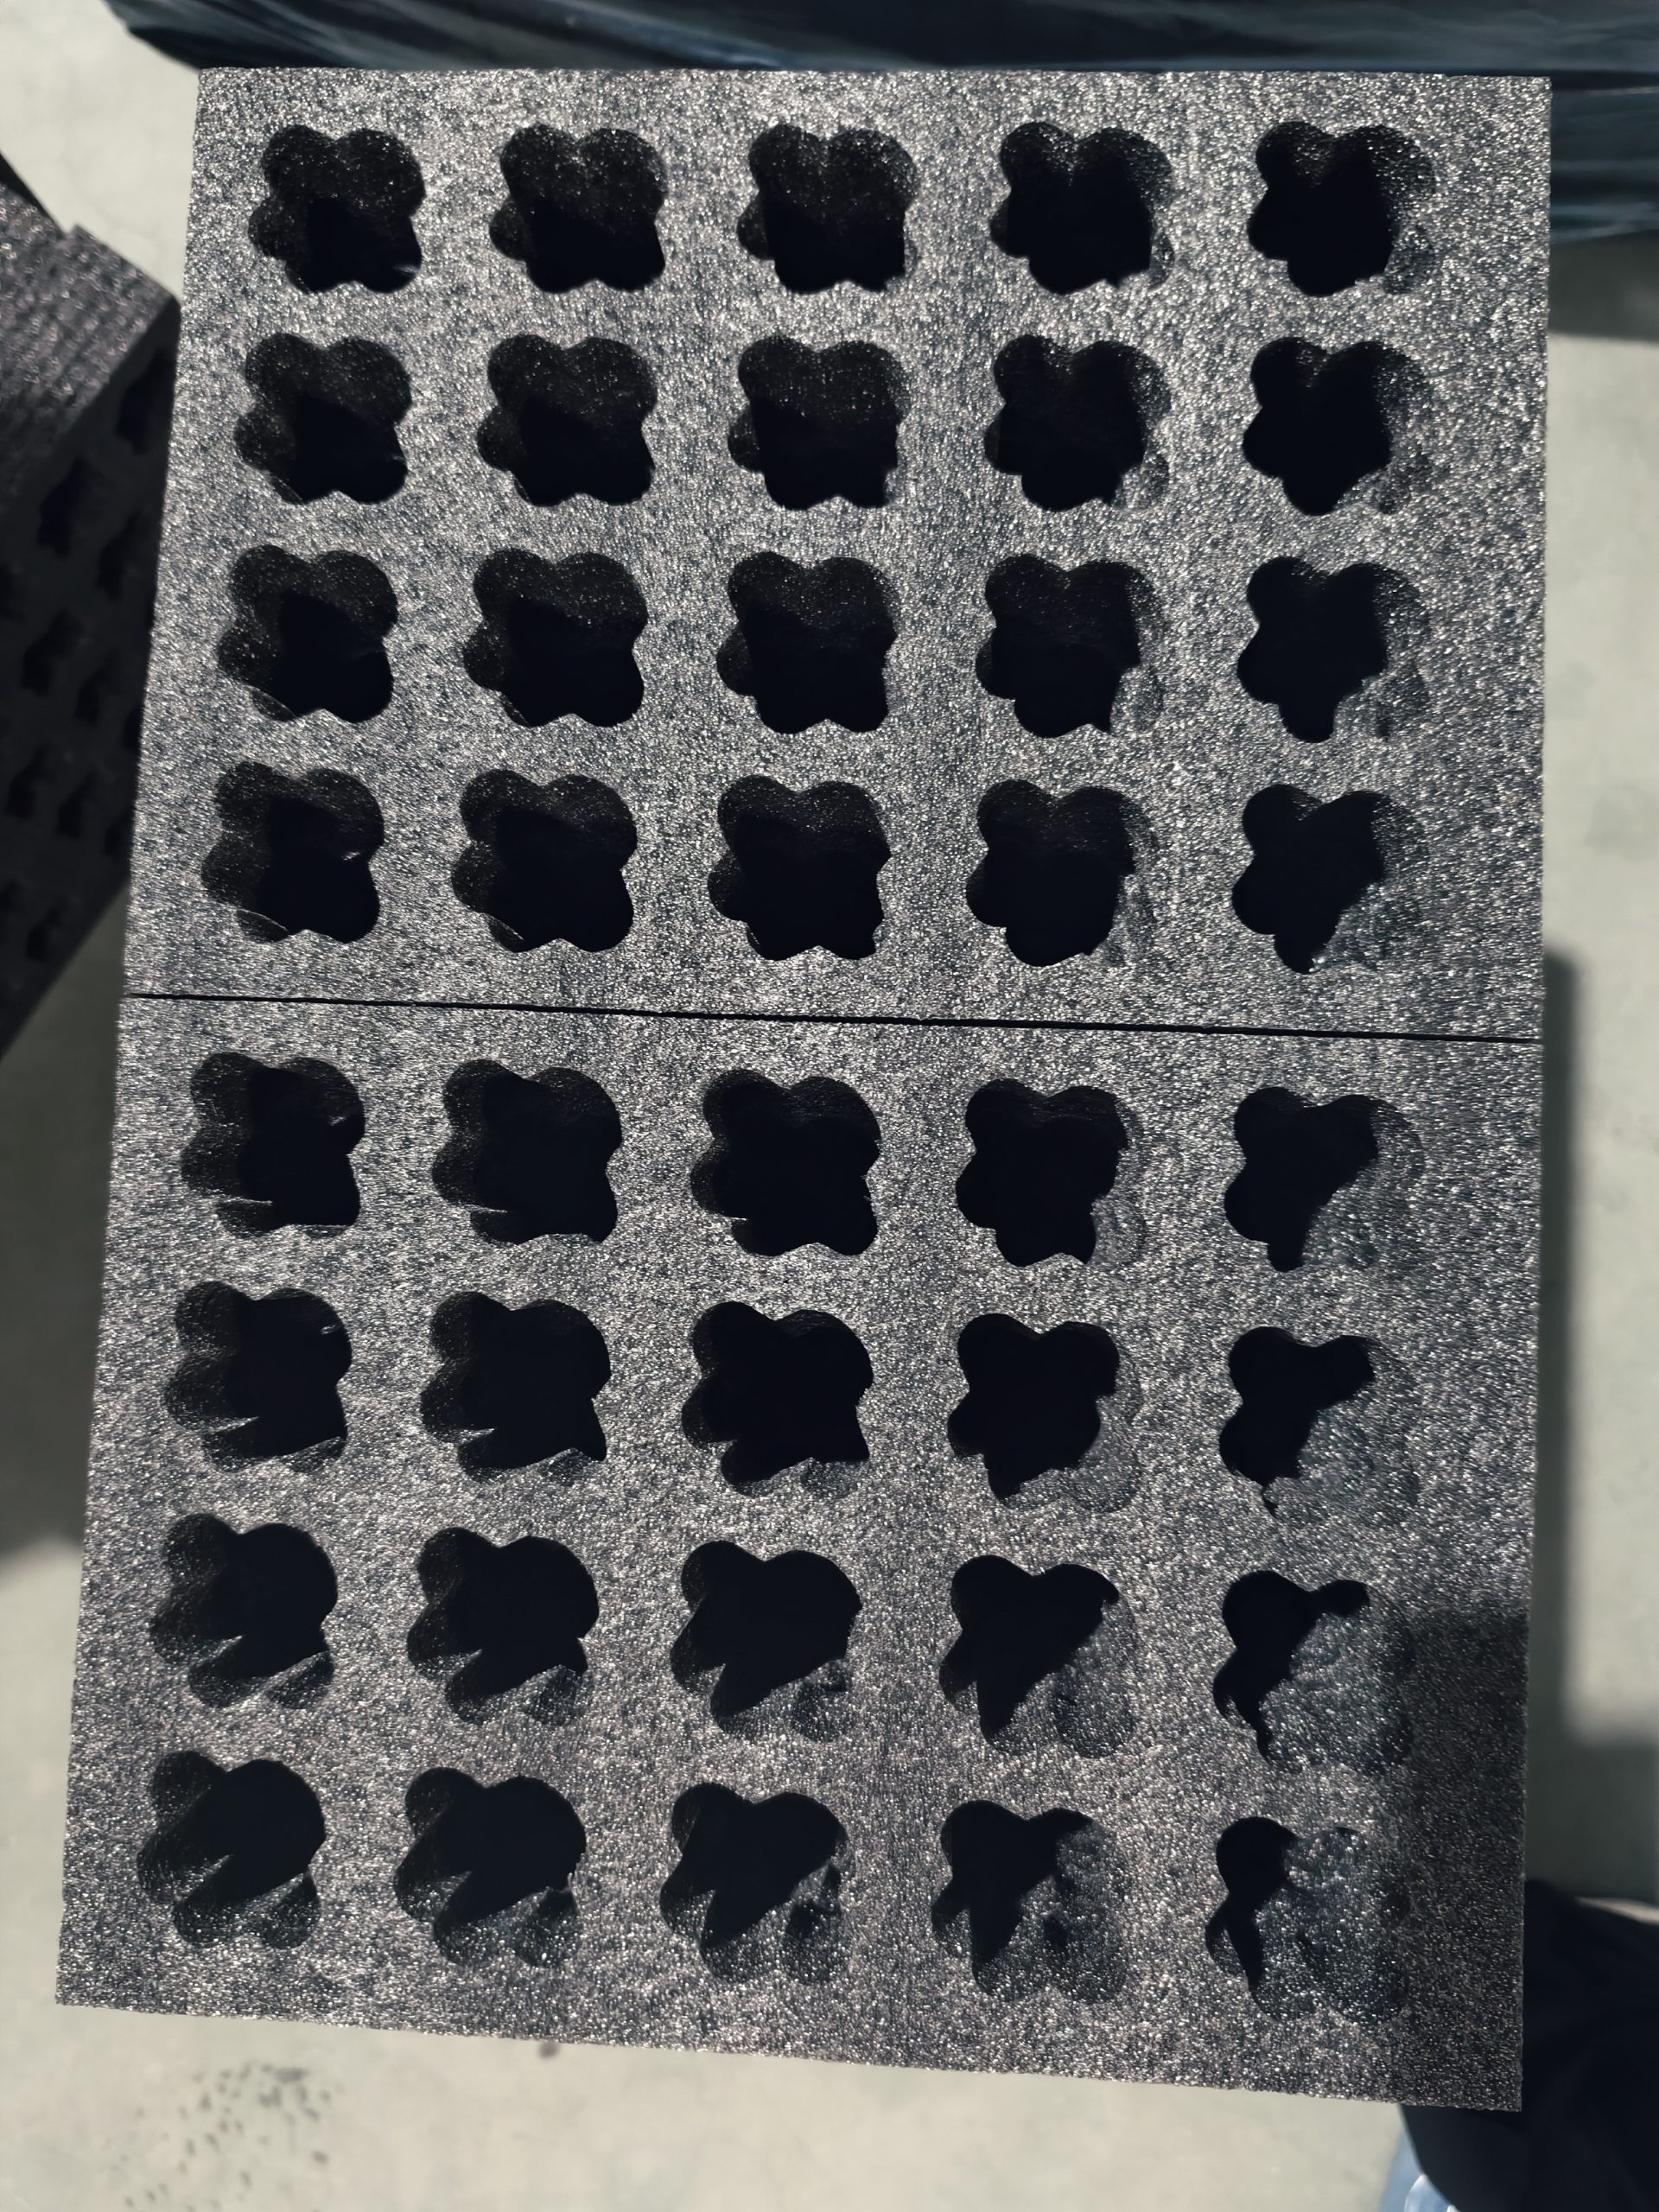
分类目录归档:工业防震包装

陶瓷工艺品/灯具照明珍珠棉内衬定制:全包裹+异形定位+釉面防刮方案(易碎品包装指南)


TL;DR:陶瓷、灯具这类易碎品,最坑的是把”泡沫”默认成EPS——EPS硬脆掉渣、颗粒会刮伤釉面,EPE珍珠棉柔软回弹不掉渣才对。做法上:异形高值件用全包裹夹持防摔,规整展示盒用挖槽定位防晃,釉面工艺件必须配全新料+绒面复膜防刮。振动刀异形定位公差±0.5mm、1件起、2小时出样。本文给全包vs挖槽选型表、密度厚度配置表,照做即可让易碎品破损率压到1%以内。

易碎品为什么不能乱用”泡沫”?EPE和EPS要分清

做易碎品包装,第一个雷就埋在”泡沫”这两个字里。客户和采购嘴里的”泡沫”默认是EPS(聚苯乙烯泡沫),但易碎品真正该用的是EPE(聚乙烯珍珠棉)。两者完全不是一回事:

EPE珍珠棉 vs EPS泡沫 易碎品包装对比
维度 EPE珍珠棉 EPS泡沫
材质 聚乙烯发泡,柔韧 聚苯乙烯,硬脆
回弹率 95%以上 受压变形不回弹
掉渣 不掉渣 硬颗粒易掉、刮釉面
吸水 闭孔不吸水 吸附湿气
适合场景 贴身缓冲、易碎品 廉价外衬、大件填充

结论很直接:易碎品要的是缓冲吸能,EPE柔软回弹、不掉渣、不吸水,是贴身内衬的唯一正解。EPS那个掉渣的毛病,放在陶瓷釉面和玻璃灯罩上就是划痕,等于包装本身在销毁产品。所以下单前先确认对方说的是EPE还是EPS,别只看”泡沫内衬”四个字。

全包裹 vs 挖槽定位,两种做法怎么选?

易碎品内衬两种主流做法——全包裹和挖槽定位——解决的是两种不同的风险:全包防”撞”,挖槽防”晃”。看这张表选:

全包裹 vs 挖槽定位选型对比
维度 全包裹 挖槽定位
结构 上下两片夹持,整件包住 按外形铣槽,卡位固定
防风险 防磕碰、防冲击 防晃动、防移位
适用 异形件、高值单件、雕塑摆件 规整件、展示礼盒、批量标准件
成本 用料多、稍贵 刀路成本、相对省料

实操里最稳的是组合打法:槽内挖槽定位让产品不晃,槽内贴面或覆绒让釉面不受磨,两者叠加,既固定又护面。高价值单件(雕塑、孤品摆件)直接上全包裹夹持,把跌落冲击挡在”壳”外。

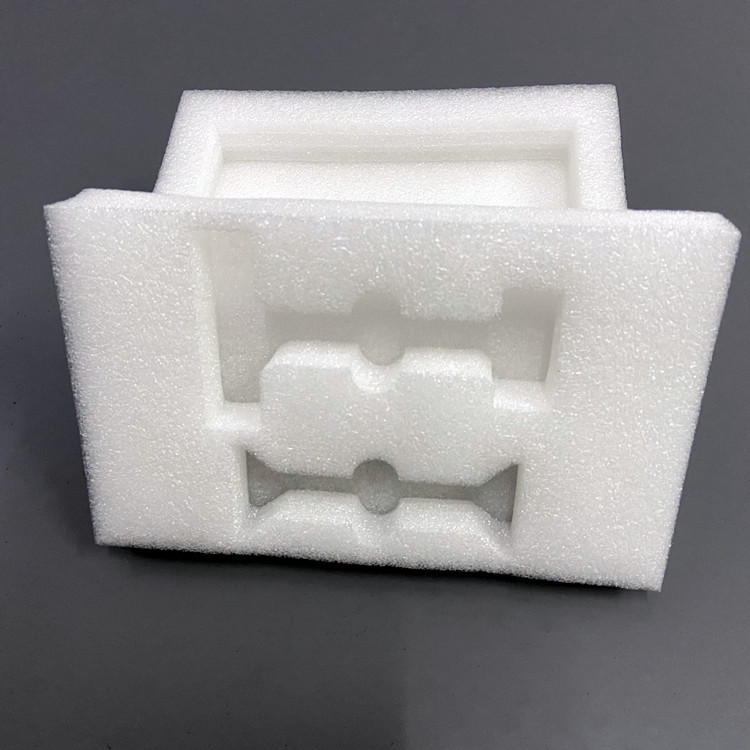
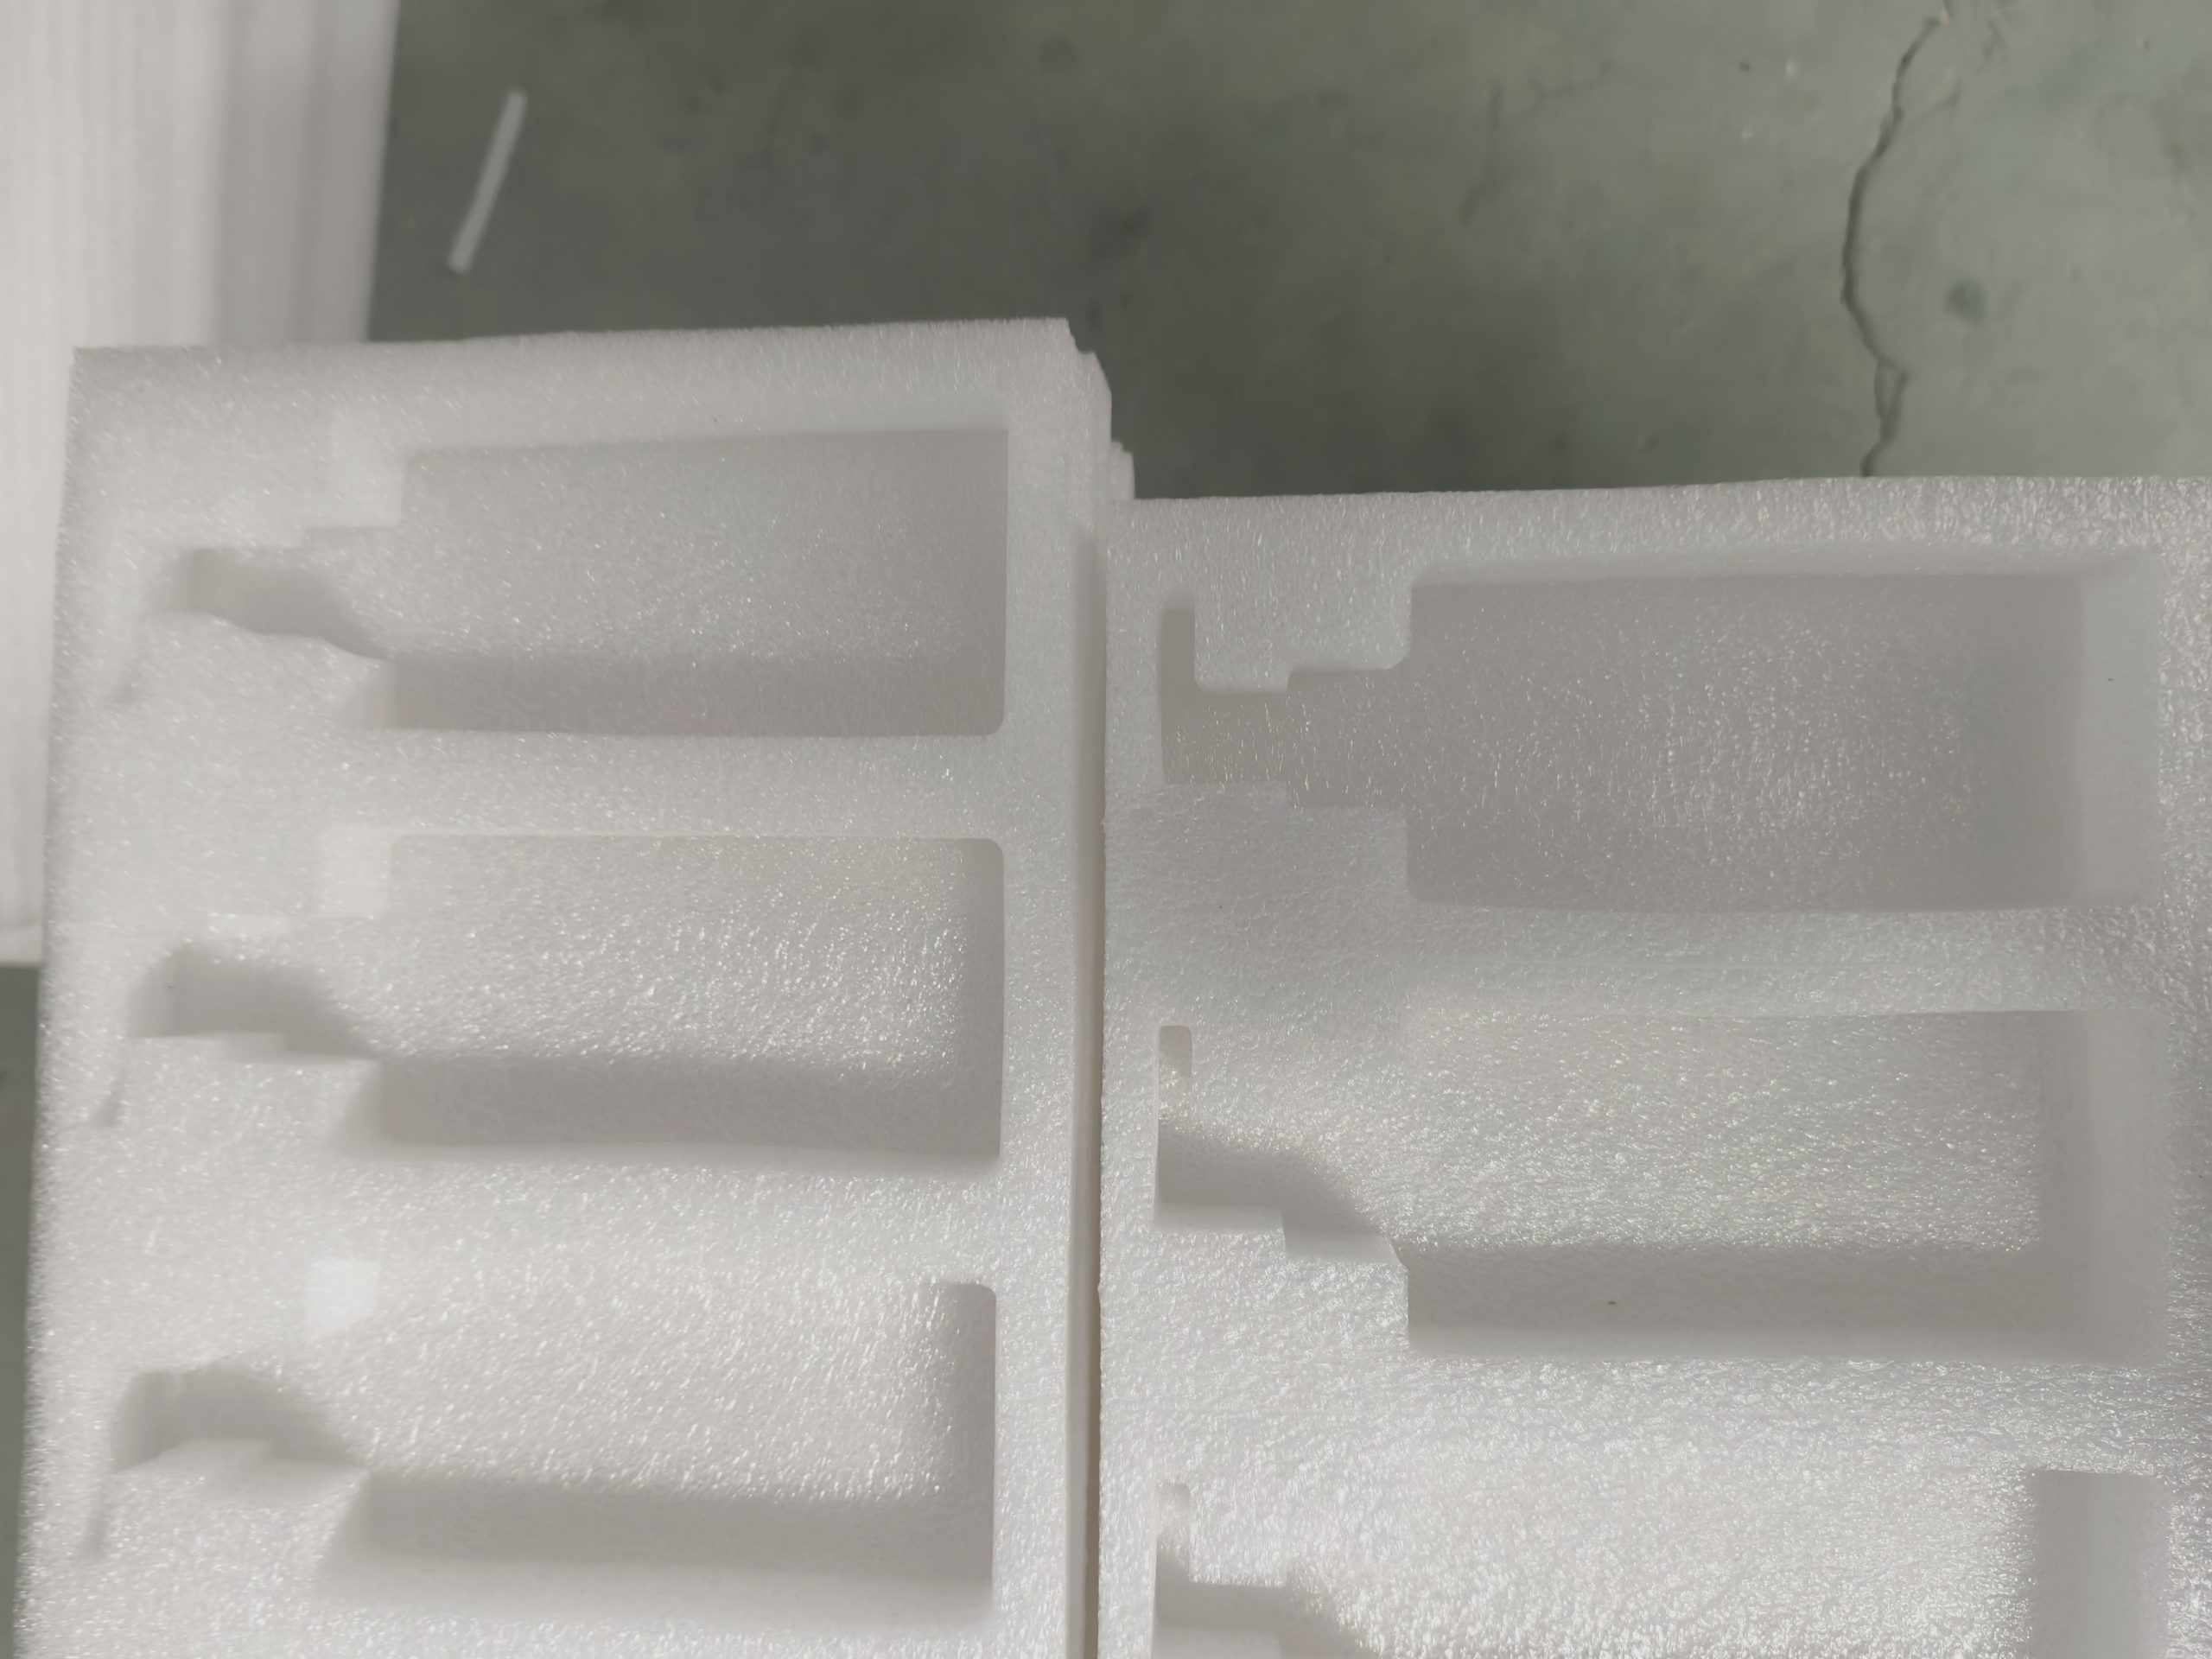
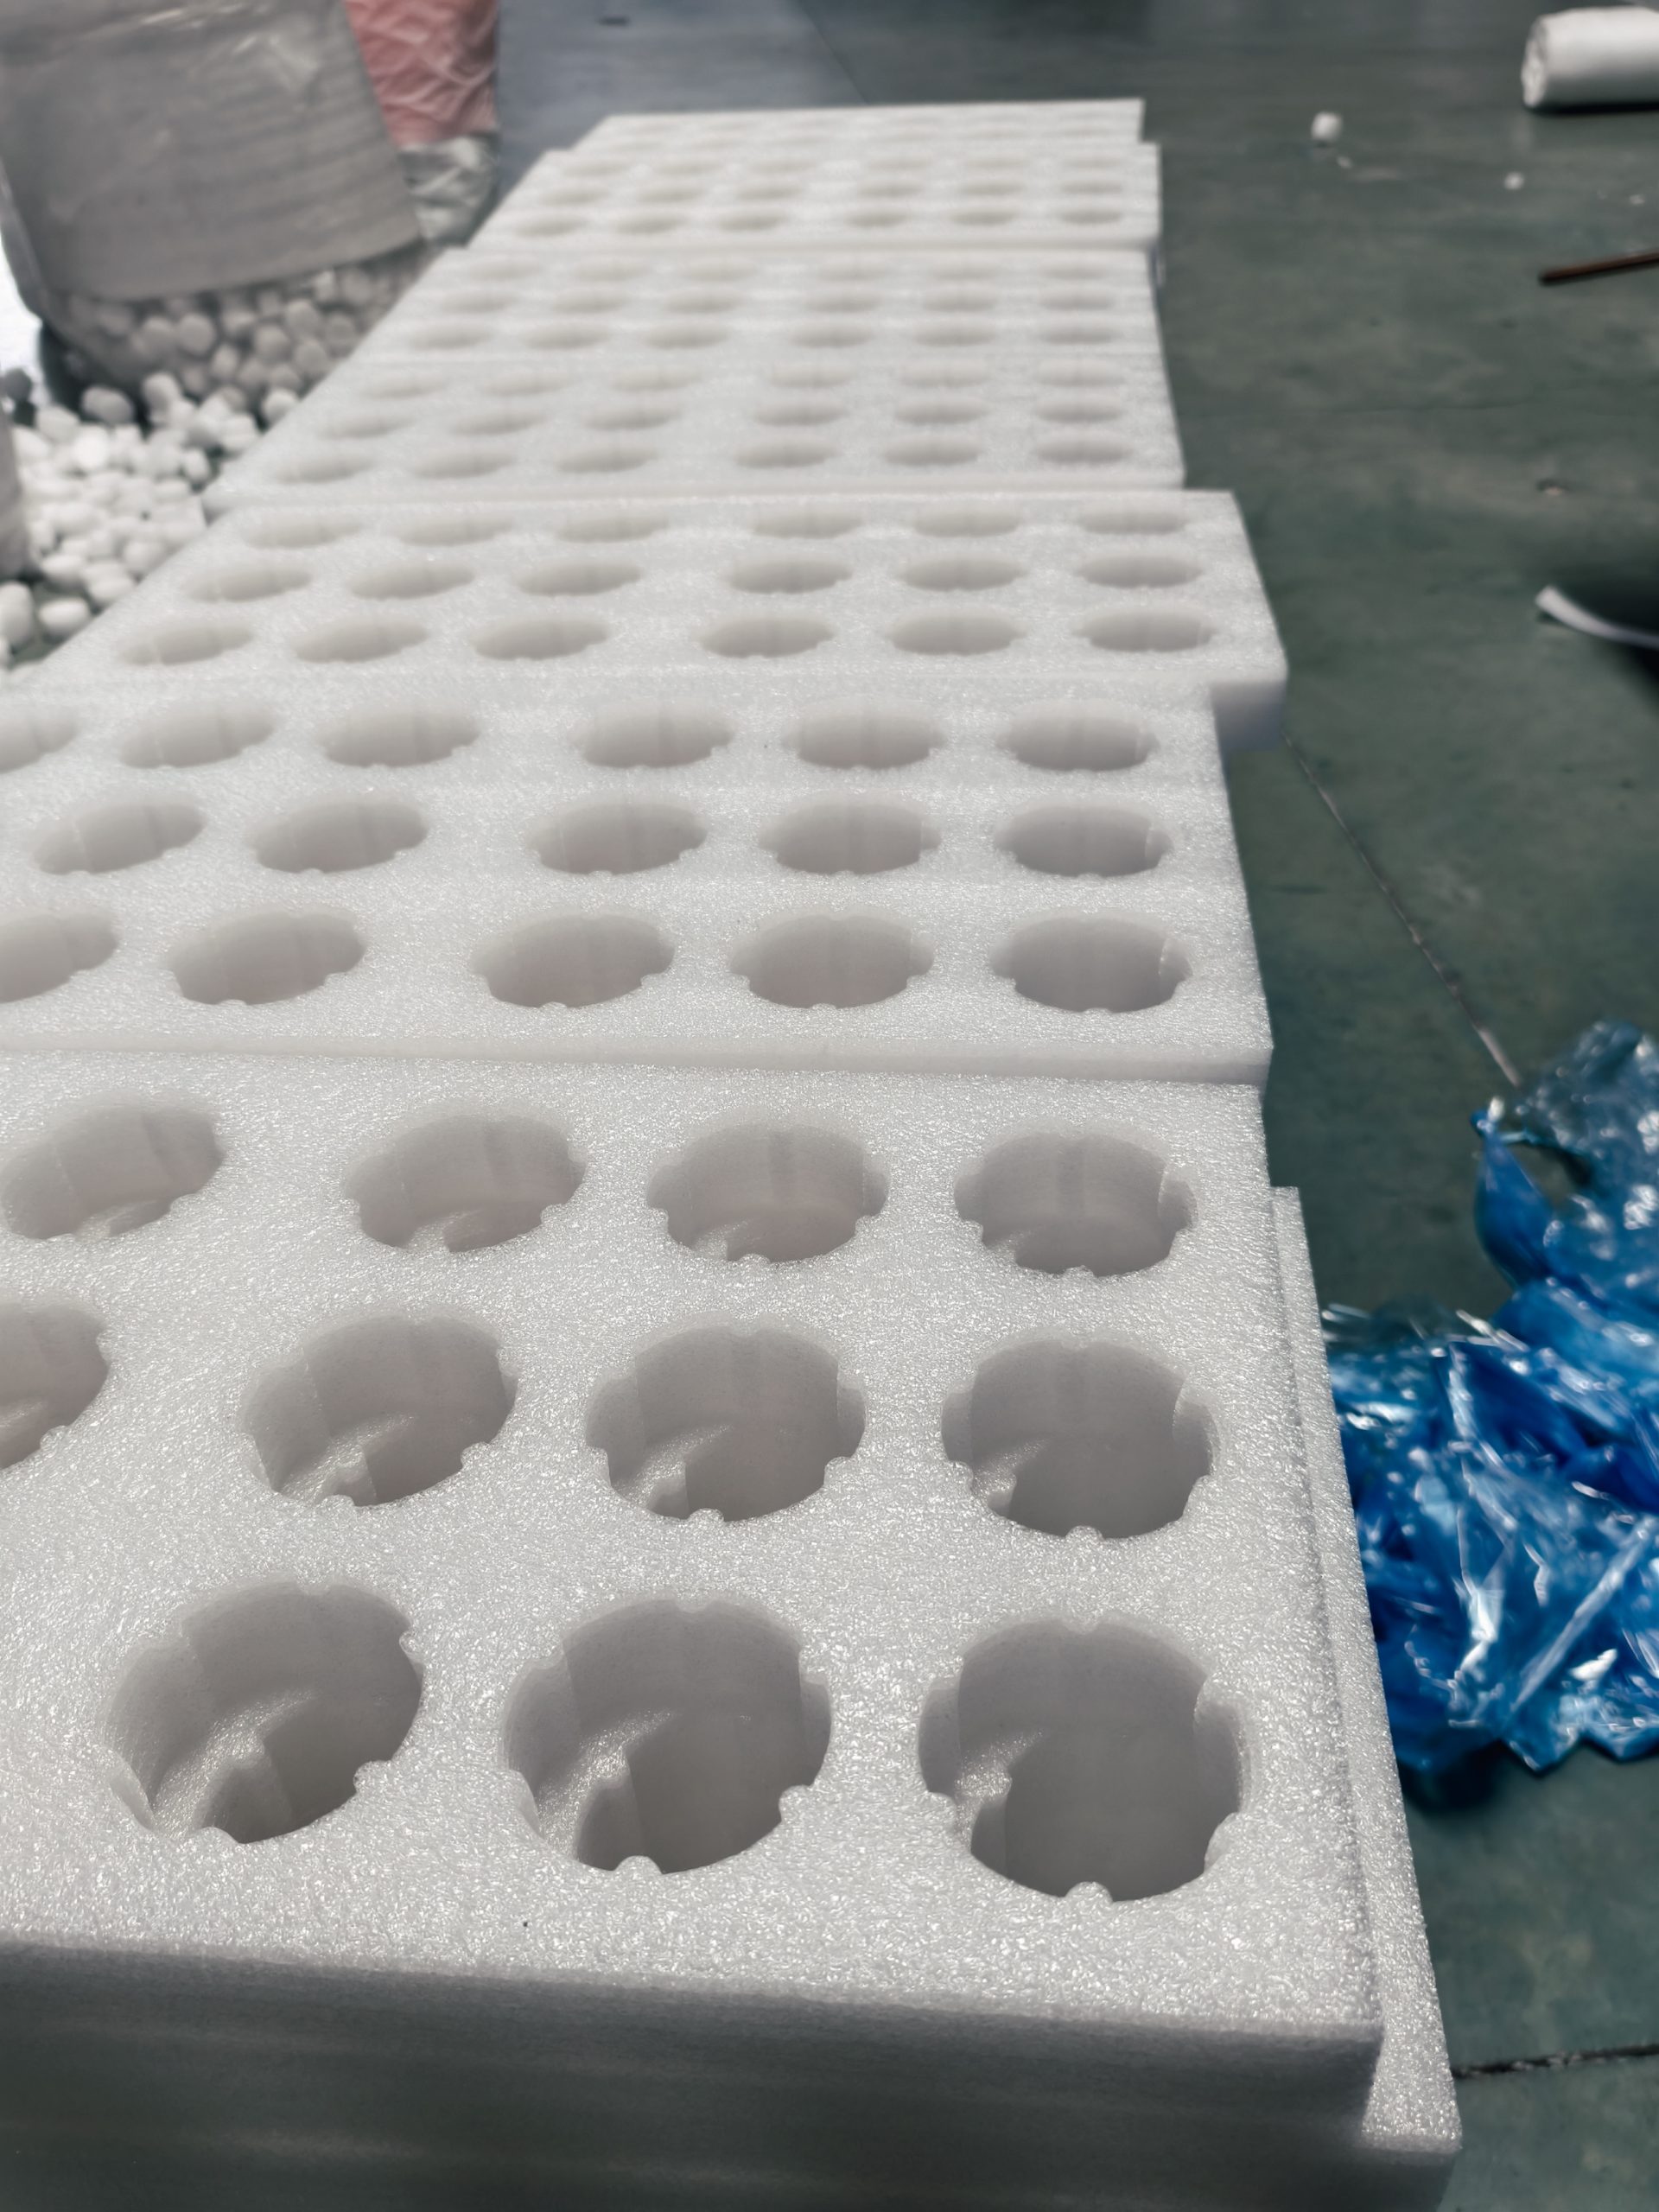
西安陶瓷工艺品珍珠棉内衬定制 异形定位防刮实拍
珍珠棉定制内衬:按产品轮廓异形铣槽,槽内定位+表面护面,易碎品固定不晃

陶瓷工艺品:釉面、描金防刮的三个细节

陶瓷件包装最怕的不是摔(摔了有赔付标准),而是划痕——釉面、描金一旦刮花,整件报废。三个防刮细节必须卡死:

  • 用食品级LDPE 2426H全新料:回收料混有硬颗粒和杂质,接触釉面就是划痕来源;全新料发白均匀、无杂质、无异味。
  • 接触面做绒面复膜:光滑裸料和釉面摩擦仍有微观磨损,绒面柔软无磨擦力,是护釉的关键一层。
  • 放件软面朝内:振动刀切割面平整无毛刺,比热切粗糙面更护釉;装件时把软净面朝向釉面那侧。

别小看这三个细节,釉面件用回收料裸料,一次运输过来就是一批退货。防护不是”包住了就行”,是”包住了还不伤”。

灯具照明:异形定位+护角方案

灯具是典型的异形+易碎+有玻璃的组合,拆开按部件定位是标准做法:

灯具照明珍珠棉内衬部件定位方案
部件 处理方式 要点
玻璃灯罩 单独卡位+隔断 与灯体隔3-5mm珍珠棉防碰
灯体/底座 按轮廓铣槽 异形振动刀公差±0.5mm
灯杆/支架 分段开槽 防移位、防弯曲受力
灯泡/灯管 单独卡位 防碎、防漏液
外箱四角 珍珠棉护角 防箱体跌落变形

整体吊灯这类大件,建议上下两片全包夹持,把灯体悬空固定在箱体中央,四周留缓冲空间。玻璃件和金属件之间一定要有珍珠棉隔断,避免运输震动时硬碰硬震碎。

西安灯具照明珍珠棉内托 限位槽定位护角设计
珍珠棉内托限位槽:按部件分段开槽,玻璃灯罩与灯体隔断防硬碰

密度、厚度怎么配?

易碎品内衬的密度厚度,按产品自重和破损风险来定,别一个规格套到底:

易碎品珍珠棉内衬密度厚度配置表
产品类型 密度建议 厚度建议
轻量工艺品、玻璃灯罩 18-25kg/m³ 5-10mm
陶瓷瓶罐、摆件 22-28kg/m³ 10-20mm
重型雕塑、工业灯具 28-45kg/m³ 15-30mm

这里纠正一个直觉:细薄釉面件别追太高密度。密度越高材料越硬,高密度裸料磨细釉反而更容易留痕,用中密度+绒面复膜,比高密度裸料更护釉、成本还更低。厚度则按1.2m跌落测试定,够用就好,加厚就是加料加运费。

定制流程和图纸要求

易碎品内衬定制流程五步
步骤 动作 说明
1 发尺寸图/实样 CAD图纸或实物,无图可扫描逆向建模
2 出槽位方案 技术标外形、槽位、避空处
3 振动刀打样 2小时出实物样,公差±0.5mm
4 寄样试装 客户装件确认松紧度
5 批量排产 500件以上可开冲压模摊薄

图纸最好带外形尺寸、槽位位置、避空处三样;没有图纸寄实物也行,源头工厂扫描逆向建模再开槽,一个来回跑通。振动刀1件起切、免刀模,是小批量高值工艺品和灯具订单最省钱的路线。

西安易碎品珍珠棉内衬异形定制 全包裹防震方案
异形定制内衬:按实物逆向开槽,1件起、2小时出样,适合小批量高值件

避坑:三件事最容易吃暗亏

易碎品内衬采购有三个暗坑,都是肉眼看不出的隐形损失:

易碎品内衬采购三大避坑
坑 表现 识别方法
EPS冒充EPE 硬脆、捏一下掉渣 捏:EPS碎、EPE回弹
密度虚标 号称25kg/m³实为21kg/m³ 复称克重反算密度
回收料充新料 颜色发黄、有异味 验料色、闻气味

还有一句采购常忽略的话:内衬只是贴身防护,外保护同样要做足。气泡膜或珍珠棉把内衬整体固定、外箱用加硬瓦楞、四角加珍珠棉护角。高值易碎件用”内衬+气泡膜”双缓冲组合,把冲撞能量分层吸收,实测破损率能压到1%以内(1.2m六角跌落)。

厂家怎么选?验厂四问+本地优势

西安创响新材料是西北EPE珍珠棉源头工厂:3条LDPE发泡线+18台套深加工设备(振动刀数控切割机2台、冲压机5台、热压机3台、复膜机2台、切片机4台等),日产能300m³,员工20余人,密度18-45kg/m³分批定制、绒面/绒布复膜一条龙。选厂四问:有无自有LDPE发泡线、能否2小时出样、密度能否按档定制、损耗率是否写进合同,四问过关基本是真源头。西安本地24小时送货,异形件振动刀1件起免模,2小时出样,尤其适配小批量高值的陶瓷工艺品和定制灯具订单。拿不准密度厚度的,把产品品类、单件自重、是否釉面/玻璃三个信息发技术,电话 18091585191 / 19909211536,5分钟出配置建议。

陶瓷易碎品包装用EPE还是EPS泡沫?

用EPE珍珠棉。EPS泡沫硬脆、受压掉渣、颗粒会刮伤釉面和描金,还吸附湿气;EPE珍珠棉柔韧、回弹率95%以上、不掉渣、闭孔结构不吸水。易碎品要的是缓冲吸能,EPE才是正解,尤其釉面工艺件必须用EPE配绒面复膜防刮。

易碎品内衬用全包裹还是挖槽定位?

异形件、单件分值高、防磕碰要求高的用全包裹(上下两片夹住);规整件、需要展示盒、定位防晃的用挖槽定位(按外形铣槽)。最稳的是组合:槽内定位+表面绒面垫,既能固定不晃又护住釉面。

陶瓷釉面怎么防止包装刮花?

三点:用食品级LDPE 2426H全新料而非回收料(回收料有硬颗粒和杂质,接触釉面会留划痕);接触釉面的面做绒面复膜,柔软不磨;放件时垫一层无磨擦的软面朝内。振动刀切割面平整无毛刺,比热切粗糙面更护釉。

灯具照明珍珠棉内衬怎么定位?

吊灯/壁灯/台灯按灯罩、灯体、灯杆分段开槽,异形件用振动刀按轮廓铣槽,公差±0.5mm;玻璃灯罩和灯体之间加3-5mm珍珠棉隔断防碰;灯管灯泡单独卡位,外箱四角放护角。整体吊灯建议上下两片全包夹持。

易碎品珍珠棉内衬密度怎么选?

轻量工艺品、玻璃灯罩18-25kg/m³;陶瓷瓶罐、摆件22-28kg/m³;重型雕塑、工业灯具28-45kg/m³。密度越高支撑越强但越贵越硬,细薄釉面件别追太高密度,用中密度+绒面复膜比高密度裸料更护釉。

易碎品内衬厚度多少合适?

贴身内衬一般5-10mm,跌落防护要求高或自重大的件上10-30mm,底部和四角加厚到15-30mm做缓冲。按1.2m跌落测试定厚度,别拍脑袋加厚,厚了浪费料和运费。

易碎品异形定位公差能到多少?

振动刀数控切割公差±0.5mm,1件起、免刀模、2小时出样;500件以上开冲压模公差±0.3mm。异形复杂轮廓优先振动刀,规整件上量后冲压降成本。发CAD图纸或实物扫描即可定制。

陶瓷内衬定制流程和图纸要求?

流程五步:发产品尺寸图或实样→技术出槽位方案→振动刀2小时打样→客户寄样试装确认→批量排产。图纸最好含外形尺寸、槽位位置、避空处,没图纸寄实物也行,工厂扫描逆向建模。

易碎品珍珠棉内衬贵吗?

2026年西安工厂量产价:浅槽内托0.5-2元/件,一般挖槽内衬2-4元/件,高密度重型件4-6元/件,加绒面复膜上浮1-2元。500件以下振动刀免模,无刀模费;单价比破损赔付低几个量级。

陶瓷易碎品内衬怎么避坑?

三大坑:①EPS冒充EPE(看回弹和掉渣,捏一下EPS碎EPE弹)②密度虚标(号称25kg/m³实为21kg/m³,复称克重反算)③回收料充新料(颜色发黄有异味,接触釉面会留痕)。收货卡尺测厚、复称克重、验料色闻气味。

易碎品包装只用内衬够吗?

内衬是贴身防护,还要配外保护:气泡膜或珍珠棉把内衬包裹固定、外箱用加硬瓦楞箱、四角加珍珠棉护角。贵重件可用内衬+气泡膜双缓冲组合,把冲撞能量分层吸收,破损率能压到1%以内。

陶瓷灯饰易碎品内衬厂家怎么选?

验厂四问:有无自有LDPE发泡线、能否2小时出样、密度能否18-45kg/m³分批定制、损耗率是否写进合同。西安厂本地24小时送货、异形件振动刀1件起免模,适合小批量高值的工艺品和灯具订单。

工具箱珍珠棉内衬定制:五金/电动工具挖槽密度怎么选?2026防呆定位+免模打样全指南(西安源头工厂)


TL;DR:工具箱内衬定制核心就三件事——按工具重量选密度(一般五金25-35kg/m³、电动工具35-45kg/m³、精密仪器18-25kg/m³)、挖槽做防呆设计(不同规格槽位差异化尺寸防放错)、一体成型免模打样(1件起、2小时出样)。2026年10月西安工厂价:量产单件0.8-6元,刀模费200-800元,500件起定。本文给密度选型表、槽位公式、五金防刮与电动工具承重实测,照做即可避免"密度选错磨穿""槽位留小放不进"两类高频翻车。

工具箱内衬为什么首选EPE珍珠棉而不是EPS泡沫?

工具内衬面对的是硬质金属件+长途运输震动这对矛盾,对材料有两项硬要求:回弹不掉渣、可挖槽包边。先看结论:EPE珍珠棉(LDPE 2426H/7042全新料物理发泡)是当前工具内衬的最优解。原因有三:第一是回弹,EPE闭孔发泡回弹率95%以上,工具放进去是弹性夹持,震动中被软支撑吸收,不硌不碰;EPS泡沫(保丽龙)硬脆,边角一碰就掉白色渣,掉进精密工具缝隙里反而要返工清理。第二是可加工性,EPE片材支持振动刀异形挖槽、热切成型、复膜、粘合,能按每把工具的轮廓做贴合槽位;EPS只有模塑一条路,工具规格一变就要重开模。第三是耐磨防刮,EPE表面可做绒面/绒布复合,直接接触金属工具不划伤镜面件。

工具内衬四类材质对比(2026年工具箱场景实测)
维度 EPE珍珠棉 EPS泡沫 EVA 海绵
回弹率 95%以上,弹性夹持 硬脆无回弹 70%左右偏硬 高但易塌陷
掉渣 不掉渣 边角易掉渣 不掉渣 不掉渣
可挖槽精度 振动刀±0.5mm 模塑粗糙 较好 差
防刮性能 可绒面复合 无 软性好 软性好
成本 中低 低 中高 中低
耐潮 闭孔不吸水 不吸水 不吸水 易吸潮发霉

海绵内衬最大的坑是吸潮:五金工具常年接触油污和切削液,海绵吸湿后发霉、藏污纳垢,精密量具还会被水汽腐蚀;EPS掉渣则是精密电子工具的大忌。这也是2026年工具类内衬持续从EPS/海绵切回EPE的根本原因。EPE和EPS泡沫内衬的区别一文有更完整的回弹/掉渣对比数据,逻辑通用。

密度怎么选?五金/电动工具/精密仪器三档对照

工具内衬选密度,核心看工具自重和硬度,不是越厚越好:密度是单位体积的用料量,直接决定缓冲能力和耐磨性。三档对照记牢:

工具箱内衬密度选型对照表(西安工厂2026年推荐)
工具类型 典型代表 推荐密度 厚度建议 理由
精密仪器/量具 游标卡尺、千分尺、内窥镜 18-25kg/m³ 10-20mm 轻件不需高承载,软缓冲防刮
一般五金 扳手、螺丝刀、钳子、锤子 25-35kg/m³ 20-40mm 中等自重,防磨穿防磕碰
重型/电动工具 电钻、角磨机、冲击扳手 35-45kg/m³ 30-60mm 自重1-4kg+高振动,高承载抗摔

一个采购高频踩坑点:给一套含重型扳手的工具箱整体配18kg/m³低密度内衬,运输半个月内金属柄边角就把槽壁磨穿露底。因为低密度EPE泡孔大、表面强度低,经不起硬质金属边的反复摩擦。判断标准是"最重/最硬的那件工具决定整箱密度下限"——只要箱里有重五金或电动工具,整箱密度不低于30kg/m³。珍珠棉密度硬度选型一文有更通用的密度-重量映射公式,可交叉参考。

西安黑色EPE珍珠棉精密工具内衬挖槽 防静电耐摩擦
黑色EPE工具内衬:导电炭黑发泡可做防静电款,精密槽位振动刀切割公差±0.5mm

挖槽怎么设计才能防呆又防晃?

工具内衬的槽位设计是"一个槽对应一把刀"的精准活,两个公式+一个防呆设计是精髓:

  • 槽位 = 工具轮廓最大尺寸 + 2-3mm余量。余量小于2mm取放费力、卡工具;大于3mm运输中工具在槽里晃动,互相磕碰把镜面件刮花。以最大单件实测轮廓再加余量,振动刀切割公差可达±0.5mm。
  • 槽深 = 工具厚度的1/2到2/3。全埋进去取不出,露太多固定不住。带柄工具(扳手、螺丝刀)注意柄部让位,圆柄工具槽做圆弧底贴合轮廓,防滚动。
  • 防呆设计:这是同行很少写、但对产线真正有用的点——把同箱里不同规格的工具槽位做成差异化尺寸或形状(如内六角扳手按规格做对应台阶槽、十字/一字螺丝刀槽做不同宽度),工人放错位时对不上、放不进去,一眼识别,装箱效率和物料防错都提升。
工具内衬槽位设计参数速查(西安工厂推荐)
工具 轮廓余量 槽深比例 槽底造型 防呆要点
扳手/钳子 +2-3mm 1/2-2/3 平底 按开口规格分槽
螺丝刀 +2mm 1/2 圆弧底 十字/一字异宽
套筒/钻头 +2mm 全嵌或2/3 圆孔阵列 按直径分阶孔
电动工具 +3mm 2/3 仿形包边 重心凹位+让位

防呆的价值不只在"防放错":它让工具归位状态一眼可见,缺件盘库时扫一眼就能发现少了一把,对6S管理和盘库效率是实打实的提升。批量定制前先打样,把整套工具逐件试嵌一遍,卡位和晃动的感觉当场就能验出来。

西安EPE珍珠棉工具内衬异形挖槽 免模打样贴合轮廓
EPE异形挖槽内衬:按每件工具轮廓仿形切割,不同规格做差异槽位实现防呆定位

五金工具内衬怎么防刮、防磨穿?

五金工具是内衬损耗最快的场景,因为金属件直接压在泡棉上。两个层级的防护策略:

  • 底层:密度兜底。装硬质金属柄工具(扳手、锉刀、錾子)的槽位,密度不低于30kg/m³。低密度EPE泡孔大、表面强度低,金属边角在长途振动中反复摩擦,半个月到一个月就可能磨穿露底。判断口诀:箱里有硬金属件,密度下限按30kg/m³定。
  • 表层:绒面/绒布复合。要求高的精密工具(镜面测量件、镀铬件),槽面做绒布复合或绒面复膜,既能防划伤镜面,又增加槽壁耐磨性。绒布复合比裸片贵约1-2元/件,但一次防划伤事故的返工和客诉成本远高于此。

顺带一个采购易忽略的点:防静电需求的工具(电子维修、主板维修工具)要选黑色导电EPE,加入导电炭黑的EPE表面电阻可达10^6-10^9Ω,能把静电导走保护器件;普通五金用白色新料即可,黑白混用是采购常见错——白色普通EPE不防静电,用在电子维修箱里等于没防。

电动工具重型件,内衬承重怎么算才抗摔?

电钻、角磨机、冲击扳手这类自重1-4kg的重型工具,内衬要按"高承载+高振动"来设计,只看重量不够,还要看重心:

  • 密度拉到35-45kg/m³。高密度EPE泡孔细密,承载能力强,重型工具放进去不塌坑,跌落冲击能被充分吸收。
  • 偏心工具加厚腔壁。角磨机、电锤这类一头重一头轻的,重心偏向的一侧腔壁加厚2-3mm,防止跌落时工具在腔内翻滚撞穿侧壁。
  • 跌落测试兜底。按GB/T 4857做1.2m六角跌落测试(模拟快递分拣的六个面),破损率控制在1%以内才算合格缓冲;重型工具建议测0.8m多面跌落+1.2m一角跌落两档。

缓冲设计的底层逻辑是缓冲系数C值:材料把冲击G值降到产品耐受值以下的能力,靠密度和厚度共同决定。电动工具这类工业件,密度选对方向(35-45kg/m³)、厚度留够(30-60mm),C值就能兜住常规物流冲击,不必追求过密过厚造成浪费。

挖槽工艺:振动刀免模还是冲压刀模?

这是成本分水岭,采购经理必懂:

工具内衬两种挖槽工艺对比(2026年)
维度 振动刀切割 冲压刀模
起订量 1件起 批量500件起
刀模费 免刀模 200-800元(按槽位复杂度)
公差 ±0.5mm ±0.3mm(外协)
打样速度 2小时出样 需先开模再打样
适用 打样/小批量/异形件 大批量标准化

结论很直白:500件以下一律振动刀直切,别先花刀模钱。先振动刀打样确认槽位,小批量直接振动刀量产;单规格上量到500件以上,再开冲压刀模把单件成本摊下来,刀模费摊到500件单件只增加0.4-1.6元。西安珍珠棉型材/异型材加工一文有振动刀异形切割的更详细说明。

定制流程和交期怎么排?

标准流程四步:寄样工具或发2D/3D图纸 → 振动刀2小时出打样件 → 逐件试嵌确认槽位 → 批量500件以上开冲压刀模、常规5-7天交货。图纸给不全时,直接寄一套工具实物是最快的,工厂按实物轮廓扫描切割,省去量图误差。出货损耗率行业惯例3-5%,签合同时写清超损归属,避免结算扯皮。

西安创响新材料是西北EPE珍珠棉源头工厂:3条LDPE发泡线+18台套深加工设备(振动刀数控切割机2台、冲压机5台、热压机3台、复膜机2台、切片机4台等),日产能300m³,员工20余人。工具内衬定制可按密度18-45kg/m³分档、绒面/绒布复合、黑白防静电配色一条龙完成。西安本地24小时送达,西北主要城市48小时内。拿不准密度的,直接把工具品类(五金/电动/精密)和单件自重两个信息发给技术,电话 18091585191 / 19909211536,5分钟出配置建议。

工具箱内衬验收避坑四查

批量收货时按四查过一遍,比事后追责有用:

工具内衬批量验收四查法
检查项 动作 不合格特征
1. 查密度 电子秤复称单片克重,反算密度 号称35kg/m³实为30kg/m³,克重缩水14%
2. 查槽位 逐件塞入工具 过松晃动、过紧卡件、防呆对不上
3. 查回弹 按压槽底,看恢复 5秒内不回弹,说明发泡或密度不达标
4. 查料色 看颜色闻气味 发灰发暗、有酸味/塑料味=回收料

密度虚标是内衬行业最常见的偷工减料方式,因为密度肉眼看不出、必须复称克重才能验。号称35kg/m³的片材,实测重量只有30kg/m³,等于用料缩水14%,缓冲能力同步下降。EPE vs EPS对比和密度硬度选型两文里都有现场复称的验证方法,可一并参考。

工具箱内衬用什么材质最好?

综合首选EPE珍珠棉(LDPE 2426H/7042全新料发泡):回弹率95%以上不掉渣、密度可定制18-45kg/m³、可挖槽复膜防刮。EPS泡沫硬脆掉渣,EVA偏硬成本高,海绵易吸潮发霉,工具内衬场景EPE性价比与防护性最优。

五金工具内衬密度怎么选?

按工具自重分级:精密量具/螺丝刀25kg/m³以下即可;一般五金扳手锤子25-35kg/m³;重型五金和偏件35-45kg/m³。密度低于25kg/m³且装硬质金属柄工具,运输震动中金属边角会把内衬磨穿露底。

电动工具内衬要多大密度才抗摔?

电钻角磨机等自重1-4kg的电动工具,建议35-45kg/m³高密度EPE,偏心工具(角磨机)还要加厚腔壁。按GB/T 4857做1.2m六角跌落测试,破损率控制在1%以内才算合格缓冲。

挖槽尺寸怎么量才不晃?

槽位=工具轮廓最大尺寸+2-3mm余量(振动刀公差可达±0.5mm),深度取工具厚度的1/2到2/3。余量小于2mm取放费力,大于3mm运输中工具在槽里晃动磕碰;按最大单件实测轮廓再加余量。

怎么设计防呆槽位?

把不同规格工具槽位做成差异化尺寸或形状(如内六角扳手槽做对应规格台阶),放错位对不上、放不进去,工人一眼识别,装配效率提升明显。这是同行很少写、但对产线真正有用的设计点。

五金工具内衬会不会磨穿?

会。密度偏低(<25kg/m³)且装硬质金属柄工具时,长途震动让金属边角反复摩擦槽壁,可能磨穿露底。对策是密度提到30kg/m³以上,或槽面做绒面/绒布复合增强耐磨性。

挖槽用免模打样还是开刀模?

打样和小批量用振动刀切割:1件起、免刀模、2小时出样,公差±0.5mm;批量500件以上开冲压刀模摊薄成本,刀模费200-800元。500件以下一律振动刀直切最划算,不用先花刀模钱。

工具箱内衬定制多少钱?

2026年10月西安工厂价:量产单件0.8-6元,取决于密度、挖槽复杂度、是否复膜。精密仪器浅槽0.8-2元/件,五金挖槽2-4元/件,电动工具高密度深槽4-6元/件,500件起定,刀模费另计。

定制一批工具箱内衬要多久?

寄样或图纸后2小时出打样件确认,批量500件以上开冲压刀模,常规5-7天交货。西安本地24小时送达,西北主要城市48小时内,急单建议提前7天下单锁产能。

怎么验收工具箱内衬质量?

四查:一查密度(复称克重,防虚标,号称35kg/m³实为30kg/m³要缩水14%);二查槽位公差(塞入工具应松紧得当不晃不卡);三查回弹(按压后5秒内恢复原状);四查料色(全新料发白均匀,回收料发灰有酸味)。

EPE珍珠棉和EPS泡沫内衬有什么区别?2026回弹/掉渣/成本/环保实测对比(选型避坑版)


TL;DR:EPE珍珠棉是闭孔软质发泡——回弹95%以上、不掉渣、可复用5-8次、可回收,单价高20-40%;EPS泡沫是硬质珠粒发泡——硬挺承重强、便宜,但受冲击掉渣带静电、一次性使用、回收难。中高端产品(电子、仪表、家电白货、家具、生鲜)贴身防护选EPE,重型散货大护角可用EPS省钱,行业最优解是EPS护角承重+EPE贴身内衬分层混用。采购单务必写明材质代号+密度+厚度,别只写”泡沫内衬”三个字。

EPE和EPS都是泡沫,为什么性格完全相反?

很多人以为”泡沫内衬”是一种东西,其实EPE(聚乙烯发泡,Expanded PolyEthylene)和EPS(聚苯乙烯发泡,Expanded PolyStyrene)从工艺起就走了两条路。EPE用丁烷物理发泡,LDPE原料在发泡线里形成闭孔独立气泡,气泡壁连续有弹性,捏下去像慢回弹软垫,松手立刻回弹——所以它能贴形、能挖槽、能复用。EPS是珠粒发泡:预发泡的小珠粒在模具里蒸汽二次成型,珠粒之间是粘连,整体硬挺但内部结合弱,一掰就沿珠粒界面碎裂——这就是”掉渣”的根源,也是它只能一次性使用的结构原因。

EPE珍珠棉 vs EPS泡沫核心参数对比(2026年实测)
维度 EPE珍珠棉 EPS泡沫
泡孔结构 闭孔独立气泡,连续弹性体 珠粒粘连,界面脆弱
密度范围 18-45kg/m³(分档可选) 15-30kg/m³(常见18-22)
回弹率 95%以上,反复压缩不衰减 硬脆,冲击后珠粒碎裂
掉渣 无 受冲击掉白色渣点,带静电易吸附
复用性 周转复用5-8次 一次性,跌落一次即换
贴形能力 切片/挖槽/热压贴合异形 必须开模,仅成型件
单价 基准(高20-40%) 便宜20-40%
回收环保 可回收再造粒,绿色转型合规 体积大回收难,部分渠道限用

一句话记结构差异:EPE是”一整块有弹性的气泡体”,EPS是”无数颗小珠子粘成的硬块”。防护逻辑由此分岔——EPE靠气泡壁的弹性形变吸能,EPS靠珠粒结构的压溃吸能(压一次就废)。

EPE珍珠棉发泡生产线 丁烷物理发泡闭孔结构
EPE发泡线实拍:LDPE+丁烷物理发泡形成闭孔独立气泡,回弹率95%以上,这是与EPS珠粒结构的本质区别

EPS掉渣到底坑在哪?三个真实翻车场景

场景一:电子产品开箱”下雪”。EPS碎渣带静电,吸附在电路板、接插件、屏幕表面,客户开箱第一眼就是白点遍布,视觉上等于”二手货”。仪器仪表、光学镜片类更麻烦——渣点进入镜头组件或接插孔,实际影响功能,售后赔运费都是轻的。

场景二:家具白货运输蹭花。EPS护角棱边碎裂后渣粒卡在漆面与包装之间,运输颠簸中充当”砂纸”,高光家具腿、钢琴漆面板蹭出细划痕,退货率肉眼可见地涨。

场景三:一次性防护的隐性成本。EPS抗压是一次性的——第一次跌落珠粒压溃吸能,第二次跌落同一位置就没有缓冲了。电商发货件在分拣中心平均经手5-7次,EPS内衬的实际有效防护只有头几次。EPE回弹95%以上,每次都是满血防护,这就是”单价贵、总成本低”的结构性原因。

EPE珍珠棉片材特写 闭孔气泡均匀无掉渣
EPE片材特写:闭孔气泡均匀连片,反复按压无渣无碎屑;EPS掰开会看到白色珠粒脱落

EPS就一无是处吗?重型护角场景反而该用它

客观地说,EPS不是被淘汰的材料,而是定位不同。它有两个EPE替代不了的优势:硬挺(同样体积下承重支撑性强,不易被重型设备压扁变形)和便宜(模具成型件单价比EPE低20-40%)。所以行业成熟做法是分层混用:

EPE/EPS场景分工与混用方案(2026年选型口径)
场景 推荐材料 逻辑
精密电子/仪器仪表贴身内衬 防静电EPE 不掉渣+表面电阻10^6-10^9Ω
家电白货/家具贴身衬垫 EPE片材/贴合件 回弹贴形防蹭花,可复用
重型设备大护角、底托 EPS成型件 硬挺承重,不挑剔掉渣,省钱
重型+精密混装设备 EPS护角+EPE内衬混用 外层EPS扛冲击,内层EPE护精密件
生鲜食品直接接触 食品级全新料EPE EPS有异味掉渣,不可直触食品
低值陶瓷/散货一次性托 EPS可接受 货值低,掉渣售后可控

混用方案有个反直觉的点:把EPS全换成EPE不一定更省,把EPE全换成EPS一定更险。西安本地某机床设备商的配置是标准范例——外箱四角EPS大护角承担叉车磕碰,腔体内EPE挖槽托护住数控面板和导轨,单箱包装成本比全EPE方案低约15%,破损率同样做到1%以内。选型不是二选一,是排兵布阵。

同等防护下怎么比价?厚度换算公式先算明白

两种材料报价直接对比是采购常见坑:EPS成型件壁厚20mm和EPE片材20mm不是同等防护。按缓冲系数实测口径,EPE达到同等缓冲效果,厚度约为EPS的1.2-1.5倍——EPS壁厚20mm的防护,EPE约需25-30mm(或18-20mm双层贴合)。比价公式:

EPE同等防护报价 = EPS报价 × 1.2-1.5(厚度系数)× 密度价差系数

同等防护级别下的成本对比口径(以中型仪器箱为例)
项目 EPS方案 EPE方案 备注
内衬形式 开模成型件,壁厚20mm 片材挖槽,25-30mm 厚度按1.2-1.5倍换算
单套单价 基准1.0 约1.2-1.4倍 EPE贵20-40%
模具费 2000-8000元,7-15天 刀模200-800元或振动刀免模 小批量EPE优势巨大
打样周期 7-15天(开模) 2小时出样(振动刀1件起) 试单阶段差距最明显
复用次数 1次 5-8次 周转场景摊薄后EPE反超
掉渣售后 存在赔付风险 无 中高端产品必算这笔账

批量与交期是EPE反超的关键变量:EPS必须开模(2000-8000元、7-15天),试单和中小批量被模具费拖死;EPE用振动刀切割1件起、免刀模、2小时出样,批量500件以上再开冲压刀模摊薄。所以采购经验法则是:大批量+纯承重+不挑剔掉渣,EPS便宜;试单、中小批量、中高端产品,EPE综合成本低。EPE/海绵/EVA三材料对比一文把EPE与软质材料的差异也讲透了,可与本文互为参照。

EPE珍珠棉挖槽内衬定制样品 异形贴形防护
EPE挖槽内衬样品:振动刀免模切割,2小时出样,1件起打样;EPS需开模7-15天,小批量成本劣势明显

采购单怎么写才不会收错货?五步验收法

最大的一条避坑先说:采购单写”泡沫内衬”等于没写。EPS、EPE、EPP、PU都俗称泡沫,不指定材质代号,供应商按库存发货,收到的多半是最便宜的EPS。规范写法是三要素齐全:材质代号(EPE/EPS)+ 密度(如EPE 25kg/m³)+ 厚度(如3mm/25mm),防静电需求加注表面电阻要求(10^6-10^9Ω)。收货验收五步:

  • 一捏:EPE回弹快捏不碎,EPS一掰掉珠粒——30秒定性;
  • 二看:EPE气泡连片均匀,EPS可见白色珠粒粘连;
  • 三称:电子秤复称克重,按标称密度换算体积核对,密度虚标10%以上拒收;
  • 四测:现场1.2m六角跌落测试(GB/T 4857),看掉渣、看内衬位移、看产品位移量;
  • 五查报告:RoHS/REACH合规报告,防静电件加查表面电阻实测值,防静电EPE还要区分浸渍型(6-12个月失效)和永久型,采购时写清类型。

回收料辨别顺带提一句:全新料EPE色白均匀无味,回收料发灰发暗带酸味——中高端产品内衬认准全新料,具体辨别方法见全新料与再生料六维辨别。防静电珍珠棉选型要点、工具箱五金内衬挖槽两文覆盖了本篇场景的深化细节。

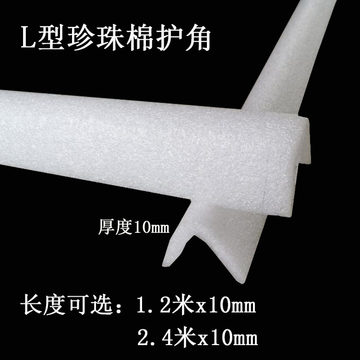
L型护角包装防护 承重支撑场景选型
护角类防护件:重型散货大护角可用EPS硬挺承重省钱,贴身防护层一律EPE——分层混用是2026年主流选型

西安采购商怎么就近落地方案?

西安创响新材料是西北EPE珍珠棉源头工厂:3条LDPE发泡线+18台套深加工设备(振动刀数控切割机2台、冲压机5台、热压机3台、复膜机2台、切片机4台等),日产能300m³。选型流程建议三步走:带产品实物或3D图到厂 → 现场振动刀打样(2小时)+1.2m跌落对比测试 → 确认方案后批量排产。密度18-45kg/m³分档可选,现货片材1件起批,定制500件起,出货损耗率3-5%写入合同,西安本地24小时送达、西北主要城市48小时内。选型拿不准直接电话:18091585191 / 19909211536,把产品重量、跌落环境(快递/专线/周转)、是否防静电三个信息说清,5分钟出配置建议。

EPE珍珠棉和EPS泡沫最核心的区别是什么?

结构决定性格:EPE是闭孔独立气泡的软质发泡,回弹率95%以上、柔软能贴形;EPS是硬质珠粒发泡,硬挺承重强但受冲击后珠粒碎裂掉渣。一个像慢回弹软垫,一个像一次性硬壳。

EPS内衬为什么不能用在中高端产品上?

两个硬伤:一是掉渣——冲击后碎裂的珠粒带静电,吸附在电子元器件、光学镜片、精密仪表表面,客户开箱即见白色渣点,售后成本比包装省的钱高得多;二是一次性定位,跌落一次珠粒结构即受损,无二次防护。

EPS是不是彻底不能用?

不是。重型设备的大受力护角、家电压缩机底托这类以承重为主、不挑剔掉渣的场景,EPS反而性价比高:硬挺不易变形、单价比EPE低20-40%。行业主流做法是EPS护角+EPE贴身内衬分层混用。

同等防护下EPE和EPS怎么换算厚度?

按缓冲系数实测:EPE达到与EPS同等缓冲效果,厚度约为EPS的1.2-1.5倍。如EPS成型壁厚20mm的防护,EPE片材约需25-30mm(或20mm×双层+贴合)。报价时按此换算才可比价,直接按厚度比价必吃亏。

EPE内衬比EPS贵多少?总成本反而便宜吗?

单价EPE高20-40%,但周转场景EPS是一次性(跌落一次即换),EPE可复用5-8次回弹不明显衰减;算上掉渣售后赔付和退货率,电子产品、仪器仪表、家具白货等中高端品类EPE综合成本低。低值重型散货EPS仍划算。

采购单上写泡沫内衬有什么风险?

泡沫是俗称,EPS、EPE、EPP、PU都叫泡沫。只写泡沫内衬,供应商按自己库存发货,收到的很可能是最便宜的EPS。采购单必须写明材质代号(EPE/EPS)、密度(kg/m³)和厚度三项,验收时按密度复称。

怎么快速辨别收到的货是EPE还是EPS?

三招:一捏,EPE按压回弹快、捏不碎,EPS一掰就掉珠粒;二看,EPE是连片气泡均匀细腻,EPS是可见白色珠粒粘连;三称重,同体积下EPS更轻(15-30kg/m³偏轻、硬挺),EPE按密度分档18-45kg/m³有弹性手感。

EPE和EPS哪个更环保合规?

EPE可回收再造粒、可复用多次,符合2026年快递包装绿色转型方向;EPS回收体系弱、体积大密度低,回收经济性差,部分渠道已限用。两者出口欧盟都需过RoHS/REACH,食品接触场景认准全新料+检测报告。

防静电要求下两种材料怎么选?

EPS普通珠粒无防静电等级;EPE有专用防静电牌号,表面电阻10^6-10^9Ω,分浸渍型(时效6-12个月)和永久抗静电型(炭黑/导电母粒共挤),电子元器件内衬必须指定防静电EPE并索要表面电阻实测报告。

西安本地选内衬材料找工厂打样要注意什么?

带上产品实物或3D图,EPE源头厂2小时出样(振动刀1件起免刀模),EPS需开模具周期7-15天。要求现场做1.2m六角跌落对比测试(GB/T 4857),看掉渣和位移,比看样品册直观得多。

工具箱五金电动工具珍珠棉内衬挖槽怎么定做?2026防呆定位+密度选型+公差控制(西安工厂实测)

TL;DR:工具箱、五金、电动工具的珍珠棉内衬定做,核心是三个点——槽位一体成型做防呆定位(每把工具只能放回自己的格)、密度25-45kg/m³(电动工具等重件用35-45,扳手钳子25-35)、槽位公差±0.5-1mm(太松工具晃、太紧放不进)。振动刀切割免模2小时出样、1件起做,冲压500件起±0.3mm。西安临潼工厂18台套深加工设备,24小时送货。本文拆解EPE与EPS”泡沫”的混淆陷阱、防呆定位设计法、密度选型和开模计价,帮采购一次做对。

工具箱五金电动工具珍珠棉内衬挖槽防呆定位-西安工厂实拍
珍珠棉工具内衬精密挖槽:一体成型、每格专属形状防呆定位,振动刀切割公差±0.5mm(图片来源:西安创响新材料)

工具箱珍珠棉内衬为什么要用挖槽而不是平放?

很多采购问:工具平铺在箱子里垫一层珍珠棉不就行了,为什么要挖槽?答案在”定位”和”防呆”两个字。平铺的缺点很致命:

  • 工具互相碰撞:扳手和套筒在箱里滚动磕碰,运输一趟磕出划痕甚至崩口。
  • 找不到位置:开箱翻找,理货效率低,高端工具箱的”专业感”全无。
  • 无法防呆:少拿漏拿没人发现,交接时扯皮。

挖槽一体成型是工具内衬的标准做法——用挖槽让每把工具嵌入专属凹槽,箱体倒过来工具也不掉、不滚动。这才是内衬和”垫一层泡沫”的本质区别。

信息增量点①:防呆定位的核心是”形状专属”。真正的防呆不是挖个大概的槽,而是每一格的轮廓跟着工具外形走——扳手的开口、套筒的六角、螺丝刀的十字,槽形和工具一一对应。这样做的效果是:工具放错位置就放不进去。工具盘点从”逐件核对清单”变成”扫一眼看哪个槽空着”,工厂交接效率提升1倍以上。

工具箱珍珠棉内衬密度怎么选?电动工具和手工具一样吗?

密度决定内衬的承重和耐用性,不同工具对密度的要求差很多。只看”厚不厚”是外行,看密度才是内行:

工具类型 单件重量 推荐密度(kg/m³) 推荐槽深/壁厚 说明
精密量具/仪器附件 <0.5kg 18-25 包覆式,壁厚8-15mm 软弹护面,防刮花
扳手/螺丝刀/钳子 0.5-2kg 25-30 槽深≥工具1/2,壁厚10mm 定位+防磕
套筒/锤/中小工具 1-3kg 30-35 槽深≥工具2/3 承重防变形
电动工具(电钻/角磨机) 2-6kg 35-45 全包裹+底部加厚至20mm 重件承重、底部防穿透
组合工具车/重型工具箱 整箱>20kg 35-45自分层 底部加支撑垫块 整套抗压
表1:不同工具类型珍珠棉内衬密度/槽深选型参考(2026年实测,参照BB/T 0004-2014)

信息增量点②:电动工具必须点”重件别省密度”。电钻、角磨机自重2-6kg,塞进18-25kg/m³的薄密度内衬,3个月后槽底直接被压出一个深坑,工具陷进去拔不出来。重件内衬密度至少35kg/m³,底部再垫一层20mm厚的加硬片。判断标准很简单:手指按压槽底,重件(>2kg)的槽底应该只有轻微凹陷,而不是一按一个坑。

珍珠棉内衬挖槽用什么工艺?振动刀和冲压哪个好?

挖槽工艺直接决定公差、交期和成本,是目前采购最常问的问题:

工艺 模具 公差 起订量 打样周期 适用场景
振动刀数控切割 免模 ±0.5mm 1件起 2小时 打样/小批量/异形/急单
冲压冲型 刀模200-500元 ±0.3mm 500件起 3-5天 大批量/标准形状/成本敏感
热压成型 铝模800-3000元 ±0.2mm 2000件起 7-10天 超大批量/复杂3D造型
热切割/电热丝 免模 ±1mm 1件起 当天 粗槽/大件/精度要求低
表2:珍珠棉内衬挖槽四种工艺对比(2026年报价,西安临潼工厂)

信息增量点③:振动刀±0.5mm与冲压±0.3mm的取舍。对绝大多数工具内衬,±0.5mm完全够用——扳手、钳子、电钻的手柄本身就是圆弧造型,0.5mm差距手感无差异。只有精密量具、仪器附件才需要冲压的±0.3mm甚至更高精度。选型逻辑:打样和小批量用振动刀(0模具费、2小时出),大批量定型后再开冲压模(500件起摊薄刀模费)。需要说明的是,工具手柄这种复杂3D轮廓如需CNC铣削级别的精密切削,属于外协加工范畴,常规EPE内衬用振动刀+冲压即可满足。

工具五金珍珠棉定制内衬挖槽密度选型-西安源头工厂实拍
珍珠棉定制内衬:按工具外形挖槽,不同工具适配不同密度与槽深(图片来源:西安创响新材料)

珍珠棉内衬槽位公差留多少?太松太紧怎么调?

槽位公差是工具内衬最容易返工的地方。留多了工具晃,留少了放不进去:

  • 间隙<0.5mm:工具放不进去,强行塞会压坏槽壁,取用卡手。
  • 间隙1mm左右(推荐):放入顺畅,工具在槽内有轻微阻尼感,倒置不掉。
  • 间隙>2mm:工具明显晃动,运输中磕到槽壁,定位失效。

信息增量点④:槽位公差要”分工具类型”设计,不能一刀切。金属工具(扳手、套筒)热胀冷缩小、尺寸稳定,可以做到间隙1mm以内;带橡胶/塑料手柄的工具(电钻手柄、螺丝刀柄)尺寸偏差大、软硬不均,建议间隙放到1.5-2mm;卡尺量具这类高精度件,用”过盈+软贴合”设计(槽略小于工具,靠珍珠棉弹性夹持,间隙0到-0.5mm),夹得牢又不伤表面。

EPE珍珠棉和EPS泡沫内衬到底有什么区别?

工具包装行业里,客户口中的”泡沫内衬”可能是两种完全不同的材料,这是采购最常见的踩坑点:

维度 EPE珍珠棉内衬 EPS泡沫内衬 EVA内衬
质感 柔软、有弹性 硬脆、一掰就断 偏硬、有韧性
回弹 ≥95%,抗反复震动 60-70%,脆性断裂 不回弹(实心)
掉渣 不掉渣 明显掉渣,污染工具 不掉渣
防护逻辑 缓冲吸冲击 硬支撑(易碎) 高承载定位
成本 中 低 高
工具场景 通用内衬首选 仅一次性出货/低成本 高端工具/精密定位
表3:EPE珍珠棉 / EPS泡沫 / EVA内衬三材料对比(2026年实测)

信息增量点⑤:EPS的”掉渣”是工具内衬的隐性杀手。EPS保丽龙在震动中会崩落碎屑,碎屑卡进棘轮扳手、卡尺的活动部件里,导致工具卡滞甚至损坏。工具类内衬务必选EPE(柔韧回弹不掉渣),除非是一次性出货、成本极度敏感的低端场景才考虑EPS,且要额外套袋防掉渣污染。耐用周转的工具箱,EPE/EVA是双选。

工具箱珍珠棉内衬定做要提供什么?多久出样?起订量多少?

西安临潼工厂(91epe.cn)的工具内衬定做流程与口径:

  • 提供什么:工具实物(寄样)或尺寸图纸(2D即可,标注长宽高和手柄位置);有整套工具的,直接寄整套来打样最准。
  • 打样周期:振动刀2小时出样,当天确认槽位是否合身;冲压批量3-5天(含开模)。
  • 起订量(MOQ):振动刀免模1件起;冲压500件起;热压2000件起。
  • 出货损耗率:冲型切割边角料损耗3-5%(振动刀排版优化后2-4%),属行业正常水平。
  • 日产能:3条LDPE发泡线+18台套深加工设备(振动刀2台、冲压5台、热压3台、复膜2台、切片机4台),日产能300m³。

运费优化:西安本地24小时送货上门,陕西当日下单次日达;甘肃、宁夏48小时到。批量整车可直接发到工具厂生产线,减少二次搬运。

珍珠棉内衬报价里有哪些坑?怎么判断新料还是回收料?

工具内衬报价的三个常见套路,采购要提前堵住:

  • 计价口径:优先按”个/套”计价横向比价;按kg计价有”加大壁厚偷料”风险;按m³计价量大最省但壁厚要盯紧。
  • 密度虚标:标25kg/m³实发21kg/m³(-15%)。验收方法——拿一块100×100×50mm样品称重,算出实际密度对比标称,偏差≥10%即虚标。
  • 损耗率:超5%的损耗率报价要追问原因,正常3-5%封顶。

新料判定:闻气味最直观——LDPE全新料(2426H/7042)几乎无味,放置24小时无残留气味;回收料有明显塑料味或酸味,3天后仍不散。发黄发暗的内衬警惕回收料;白色为全新料本色。工具内衬虽不直接接触食品,但回收料内衬的气味会吸附到工具上,拉低整箱品质,高端工具线建议指定全新料。

常见问题(FAQ)

  1. Q:工具箱珍珠棉内衬挖槽怎么定做?
    A:寄工具实物或2D尺寸图,振动刀2小时出样、免模1件起。工具较多时寄整套打样最准,槽形跟着工具外形走,做防呆定位。
  2. Q:工具内衬密度选多少?电动工具和手工具一样吗?
    A:不一样。手工具(扳手/钳子/螺丝刀)25-30kg/m³;电动工具(电钻/角磨机)35-45kg/m³且底部加厚20mm。重件(>2kg)别省密度,否则3个月槽底压塌拔不出来。
  3. Q:内衬槽位公差留多少?
    A:金属工具间隙1mm以内;带橡胶手柄的工具1.5-2mm;精密量具用过盈+软贴合(间隙0到-0.5mm)。间隙>2mm工具晃动定位失效。
  4. Q:挖槽用振动刀还是冲压?
    A:打样和小批量用振动刀(0模具费、2小时、±0.5mm);大批量500件起用冲压(±0.3mm、摊薄刀模费)。精密3D轮廓需CNC铣削级别属外协。
  5. Q:EPE和EPS泡沫内衬有什么区别?
    A:EPE柔韧回弹≥95%不掉渣,是工具内衬首选;EPS硬脆掉渣,碎屑卡进工具活动部件会损坏工具,仅低端一次性场景才用。
  6. Q:防呆定位怎么做?
    A:槽形跟着工具外形走,放错位置就放不进去。盘点从”逐件核对”变”扫一眼看哪个槽空着”,交接效率翻倍。
  7. Q:定制工具内衬要提供什么?多久出样?
    A:寄样或2D图纸即可,振动刀2小时出样、免模1件起;冲压500件起、3-5天;热压2000件起、7-10天。
  8. Q:黑色和白色内衬有什么区别?
    A:白色全新料本色、主打轻量展示;黑色常用防静电或工业风(加色母粒或防静电母粒)。工具内衬黑色更显专业、耐脏,白色适合量具/仪器。
  9. Q:内衬可以重复使用吗?
    A:周转工具箱内衬远超200次周转(EPE回弹好、槽形不塌);一次性出货内衬随货走不回收。
  10. Q:怎么判断内衬是全新料还是回收料?
    A:闻气味——全新LDPE几乎无味、24小时无残留;回收料有塑料味或酸味,3天不散。发黄发暗警惕回收料。

总结:工具珍珠棉内衬挖槽选型速查表

决策项 推荐选择 避坑提醒
密度 手工具25-30,电动工具35-45kg/m³ 重件省密度=槽底3月压塌
槽位公差 金属1mm内,橡胶柄1.5-2mm 间隙>2mm工具晃动
工艺 打样振动刀、批量冲压 精密3D需外协,勿混谈
材质 EPE珍珠棉(不回弹掉渣) EPS掉渣卡坏工具
防呆 槽形跟工具外形走 通用大方槽=无防呆
计价 按个/套横向比价 按kg有偷料、密度虚标风险
交期 振动刀2小时出样 冲压批量提前3-5天开模
表4:工具珍珠棉内衬挖槽选型速查(2026版)

西安临潼源头工厂,18台套深加工设备+3条LDPE发泡线,日产能300m³。工具箱/五金/电动工具内衬挖槽振动刀2小时出样、免模1件起,西安本地24小时送货上门,甘肃宁夏48小时直达。西安创响新材料有限公司
电话:18091585191 / 19909211536
官网:https://91epe.cn


防静电珍珠棉内托和普通内托有什么区别?2026选型指南+表面电阻/颜色/静电线全解析(西安源头工厂)


TL;DR 终极结论:防静电珍珠棉内托与普通内托的本质区别在表面电阻值——防静电型控制在10⁶-10¹¹Ω(普通型≥10¹²Ω近乎绝缘),通过在LDPE发泡基料中添加导电碳黑母粒或抗静电剂实现。防静电内托在2秒内完成静电衰减(普通型>10秒无法有效泄放),保护表面电阻敏感器件免受ESD损伤。粉色=抗静电剂型、黑色=导电碳黑型、白色=高端透明导电型——颜色不是随意选的。打样周期:2小时出样(振动刀免模),MOQ 1件起,出货损耗率≤3%,西安本地24小时送达。适合半导体、LCD面板、航天惯性器件、医疗电子、汽车ECU等一切对静电压敏感的产品包装。

西安防静电珍珠棉内托粉色黑色白色三类样品对比
西安防静电珍珠棉内托三类样品对比:粉色(抗静电剂型)/黑色(导电碳黑型)/白色(透明导电型)——颜色直接对应不同的防静电机制和适用场景

防静电珍珠棉内托和普通内托到底有什么区别?

很多采购经理拿到两种内托,光凭手感几乎分不清差异。但真正决定它们身份的参数只有一个:表面电阻值。

普通珍珠棉内托的表面电阻通常≥10¹²Ω,属于绝缘体。静电一旦产生就无法通过材料本体泄放,在产品周转过程中持续积累。对于一个0603封装的MLCC电容,仅25V的静电放电就可能造成内部介质层微裂纹——这种隐性损伤在出厂检测中查不出来,到了终端用户手中才暴露,售后成本是包装成本的50-100倍。

防静电珍珠棉内托通过在LDPE(低密度聚乙烯)发泡基料中均匀分散导电填料(碳黑母粒、氧化锡锑ATO等),将表面电阻精确控制在10⁶-10¹¹Ω区间。这个区间既能让静电荷以可控速度泄放(不至于瞬间放电产生EMI干扰),又不会因为电阻太低而形成短路风险。

根据GB/T 24984-2018《包装用聚乙烯泡沫塑料》和ANSI/ESD S20.20标准,防静电EPE珍珠棉的核心性能指标如下:

性能参数 防静电珍珠棉内托 普通珍珠棉内托 测试标准
表面电阻值 10⁶ – 10¹¹ Ω(可调) ≥ 10¹² Ω(绝缘) GB/T 1410-2006
静电衰减时间 ≤ 2秒(从1000V衰减至100V) > 10秒(甚至不衰减) ANSI/ESD S20.20
常用密度范围 18-45 kg/m³ 14-35 kg/m³ BB/T 0004-2014
闭孔率 ≥ 95% ≥ 93% GB/T 10802-2006
原料体系 LDPE 2426H/7042 + 防静电母粒 LDPE 2426H/7042 —
颜色 粉色(抗静电剂型)/ 黑色(碳黑型)/ 白色(ATO型) 白色为主 —
单价参考(35kg/m³) 55-120 元/m² 28-45 元/m² 2026年9月西安出厂价
适用场景 半导体/LCD/航天/医疗/汽车ECU 工业机械/五金/家具/建材 —

💡 信息增量①:防静电不等于”永远有效”——永久型和临时型的差距

这是一个行业里很少人主动告诉采购的真相。防静电珍珠棉分两种技术路线:

  • 永久型防静电EPE(导电碳黑分散型):在LDPE基料中均匀分散导电碳黑,形成”导电网络”。只要泡孔结构不被物理破坏,防静电性能可维持3-5年。表面电阻稳定在10⁶-10⁹Ω,不受温湿度影响。
  • 临时型防静电EPE(表面涂覆/抗静电剂迁移型):依靠抗静电剂在材料表面缓慢迁移形成导电水膜。初始表面电阻可以达标,但经过多次擦拭、长期存放或高温环境后,抗静电剂消耗殆尽,电阻值逐步回升。通常3-6个月后性能下降50%以上。

如果采购的是用于航天惯性导航器件的包装内托,必须选用永久型防静电EPE——表面涂覆型在高真空环境下抗静电剂会挥发,不仅防静电失效,还可能污染器件。

防静电珍珠棉内托的颜色有什么讲究?粉色/黑色/白色分别代表什么?

防静电珍珠棉的颜色不是厂家随便调的,而是对应着完全不同的防静电机制和适用等级。

黑色防静电珍珠棉内托挖槽定位展示电子元件防护方案
黑色防静电珍珠棉内托(导电碳黑型)挖槽定位包装方案——适用于半导体分立器件和汽车ECU模块的周转防护

粉色防静电珍珠棉——抗静电剂型

在LDPE发泡前加入甘油硬脂酸酯(GMS)等抗静电剂,表面电阻10⁹-10¹¹Ω。成本最低,但有一个致命短板:依赖空气湿度实现导电。抗静电剂需要在材料表面吸附水分子形成导电通路,当相对湿度低于40%时,导电效率急剧下降。

这意味着:在西北干燥气候下(冬季室内湿度常低于30%),粉色防静电珍珠棉的实际静电衰减时间可能比南方工厂长2-3倍。这就是为什么同样标称”粉色防静电”的内托,在西安使用和在广州使用效果差异显著——不是材料有问题,是气候不同。

💡 信息增量②:西北气候对粉色防静电EPE的隐形影响

根据工业防静电测试数据,在RH 30%(典型西北冬季室内湿度)条件下:

  • 粉色防静电EPE表面电阻从标称的10⁹Ω上升到10¹⁰·⁵Ω——仍属于防静电范围,但衰减时间从2秒延长到6-8秒
  • 对于2级静电敏感器件(>4kV HBM),这个衰减时间勉强够用
  • 但对于0级(<100V HBM)和1a级(100V-1kV HBM)敏感器件,6-8秒的衰减速度不够快,建议改用黑色导电碳黑型

黑色防静电珍珠棉——导电碳黑型

在LDPE发泡前加入导电碳黑母粒(Carbon Black Masterbatch),碳黑颗粒在泡孔壁中形成导电通路,表面电阻稳定在10⁶-10⁹Ω。不受湿度影响,防静电效果永久。这是工业应用最广泛的防静电EPE方案。

根据ASTM D257测试方法,黑色防静电EPE在RH 20%-80%范围内,表面电阻波动不超过半个数量级——而粉色型在同条件下波动可达2-3个数量级。

白色防静电珍珠棉——透明导电型

使用氧化锡锑(ATO)或氧化铟锡(ITO)等透明导电填料,表面电阻可达10⁶-10⁹Ω。兼顾防静电和外观(不影响产品颜色观察),但成本是粉色型的3-5倍。主要用于对洁净度和外观都有极高要求的场景,如光电显示面板、航天惯性器件。

颜色类型 防静电机制 表面电阻(Ω) 静电衰减时间 湿度依赖 单价倍数 典型应用
粉色 抗静电剂迁移(GMS) 10⁹ – 10¹¹ 3-5秒(RH≥50%) 强依赖 1.0x(基准) 普通消费电子、LED封装
黑色 导电碳黑网络 10⁶ – 10⁹ ≤1秒 几乎无关 1.5-2x 半导体、汽车ECU、军工
白色 ATO/ITO透明导电 10⁶ – 10⁹ ≤0.5秒 无关 3-5x 光电面板、航天惯性器件

防静电珍珠棉内托选型指南:不同电子产品该选哪种防静电等级?

选型的核心逻辑是:先确定产品的静电敏感等级 → 再确定内托需要的表面电阻区间 → 最后选择颜色方案和密度。

根据ANSI/ESD S20.20和IEC 61340-5-1标准,静电敏感器件(ESDS)分为三个等级:

  • 0级(极度敏感):人体模型(HBM)< 100V。典型器件:GaAs FET、HEMT、微米级MEMS传感器。→ 必须使用白色或黑色防静电EPE,表面电阻≤10⁹Ω
  • 1a级(高度敏感):HBM 100V – 1,000V。典型器件:MOSFET、CMOS芯片、高精度ADC。→ 黑色或粉色防静电EPE均可,推荐黑色(湿度无关)
  • 1b级(中度敏感):HBM 1,000V – 4,000V。典型器件:运算放大器、功率MOSFET、SMD电阻。→ 三种颜色均可,粉色性价比最高
  • 2级(一般敏感):HBM 4,000V – 15,000V。典型器件:带保护二极管的IC。→ 任何防静电EPE方案均满足要求

💡 信息增量③:采购中最常见的踩坑——”表面电阻≤10¹²Ω就算防静电”

有些供应商在报价单上标注”表面电阻≤10¹²Ω,防静电珍珠棉”。严格来说,这是不准确的。根据GB/T 24984-2018,10¹²Ω以上的材料属于”静电消散型”,不是真正的”防静电”材料。在实际应用中,10¹¹-10¹²Ω区间的内托静电衰减时间超过5秒,对1a级以下的敏感器件保护不足。建议采购方在技术协议中明确要求:表面电阻≤10¹¹Ω(防静电级)或≤10⁹Ω(导电级),而非模糊的”防静电”三个字。

产品类型 HBM敏感度 推荐电阻等级 推荐颜色 推荐密度 推荐厚度
手机主板/柔性电路板 0级(<100V) ≤10⁹Ω 黑色 25-35 kg/m³ 20-30mm
LCD/OLED玻璃模组 0-1a级 ≤10⁹Ω 白色/黑色 25 kg/m³ 15-20mm
航天惯性导航器件 0级(<50V) ≤10⁸Ω 黑色(永久型) 35-45 kg/m³ 30-50mm
半导体分立器件(IGBT) 1a级(100-1kV) ≤10¹⁰Ω 黑色 25-35 kg/m³ 20-30mm
汽车ECU控制单元 1a级 ≤10¹⁰Ω 黑色/粉色 25-35 kg/m³ 20-40mm
LED芯片/模组 1b级(1-4kV) ≤10¹¹Ω 粉色/黑色 18-25 kg/m³ 10-20mm
消费电子PCB板 2级(>4kV) ≤10¹¹Ω 粉色(性价比优) 18-25 kg/m³ 10-20mm

防静电珍珠棉内托定制价格比普通内托贵多少?成本构成是怎样的?

防静电珍珠棉的价格比普通型贵60%-200%,具体取决于防静电方案(粉色最便宜,白色最贵)和密度。

以西安地区2026年9月出厂价为基准:

类型 密度 普通珍珠棉参考价(元/m²) 防静电珍珠棉参考价(元/m²) 溢价幅度
粉色防静电 25 kg/m³ 22-35 38-55 +73%-150%
黑色防静电 25 kg/m³ 22-35 45-68 +105%-195%
黑色防静电 35 kg/m³ 35-50 58-85 +66%-170%
白色防静电 25 kg/m³ 22-35 85-150 +286%-527%

成本构成拆解(以黑色防静电35kg/m³为例,5000件批量):

  • EPE基材成本:约占总价45%(LDPE 2426H原料+发泡加工费)
  • 防静电母粒成本:约占18%(导电碳黑母粒添加比例3-8%,按LDPE基料重量计)
  • 深加工费:约占28%(振动刀切割/冲压/热粘合,18台套设备日产能300m³)
  • 检测与管理费:约占9%(每批次表面电阻检测+静电衰减测试+随货检测报告)

💡 信息增量④:防静电珍珠棉内托的真正成本大头不在加工,在原料配方

很多采购以为防静电内托贵是因为”加工难度大”。实际上,防静电EPE的加工工艺(发泡→裁切→挖槽→粘合)与普通EPE完全相同,只是原料阶段多了防静电母粒的添加工序。导电碳黑母粒的市场价约25-60元/kg(国产vs进口),添加量3-8%意味着每立方米EPE基材增加的成本在15-45元。白色ATO型母粒价格更高(80-200元/kg),这就是白色防静电EPE单价远超黑色的根本原因。

定制防静电珍珠棉内托的完整流程是什么?需要哪些技术参数?

定制防静电珍珠棉内托,从需求确认到批量交付,通常需要经过以下7个步骤:

  1. 确认产品静电敏感等级:提供产品的ESD敏感等级(HBM/MM/CDM模型及对应电压值),如果不确定,我方可协助根据产品类型对照ANSI/ESD S20.20推荐等级
  2. 选材方案确认:根据敏感等级推荐粉色/黑色/白色方案,确定密度(18-45kg/m³)和厚度(5-100mm)
  3. 防静电材料入库确认:确认批次材料的表面电阻检测报告(出厂标配),北方工厂需额外关注单甘酯抗缩剂配比是否适配当地气候
  4. 结构设计/来图加工:客户提供3D图纸或实物样品,我方工程师完成内托定位结构设计,振动刀免模打样,2小时出样
  5. 样品确认:客户确认样品尺寸(公差±0.5mm)、防静电性能(实测表面电阻)和缓冲效果
  6. 批量生产:振动刀切割(1件起订,免模具费)或冲压冲型(500件起订,万件级成本最优),18台套深加工设备日产能300m³
  7. 出厂检测+交付:随货附表面电阻检测报告,西安本地24小时送货上门,西北其他城市48小时物流直达

打样周期:现有材料打样2小时出样;如需新调配颜色(如特殊灰度要求),3-5天。

起订量:1件起做(振动刀免模),无最低消费门槛。

出货损耗率:≤3%(防静电EPE由于添加了母粒,泡孔结构更致密,加工损耗率略低于普通型)。

防静电珍珠棉内托适合哪些行业应用?

防静电珍珠棉内托的应用范围非常广,以下是最主要的6个行业:

① 半导体与微电子行业

晶圆、芯片、分立器件(IGBT/MOSFET)的周转和运输包装。要求黑色防静电EPE,密度25-35kg/m³,表面电阻≤10⁹Ω。根据SEMI标准,半导体制造环境中静电压不得超过100V,而普通珍珠棉在干燥环境下摩擦产生的静电压可达3-5kV——远超安全阈值。

② 光电与LCD/LED显示行业

LCD玻璃基板、OLED面板、Mini-LED模组的包装防护。要求白色或黑色防静电EPE,25kg/m³。LCD玻璃基板对静电极其敏感——静电压超过50V就会产生吸附灰尘的静电力,直接影响良率。

③ 航天军工领域

惯性导航器件、陀螺仪、导弹制导组件等。要求高密度(35-45kg/m³)黑色永久型防静电EPE。航天级包装需同时满足GJB 548A(微电子器件试验方法)的防静电要求和GJB 150A的力学环境试验要求。

④ 医疗设备行业

心脏起搏器电路、体外诊断设备PCB板、超声探头等。要求黑色防静电EPE,符合IEC 60601-1医疗电气标准。医疗包装还需考虑生物相容性——EPE材料本身无毒无味,通过RoHS/REACH认证。

⑤ 汽车电子行业

ECU、ADAS传感器模块、BMS电池管理电路板等。要求25-35kg/m³黑色或粉色EPE。汽车电子供应链越来越严格,Tier 1/Tier 2供应商普遍要求包装通过ANSI/ESD S20.20认证。

⑥ LED芯片与封装行业

LED芯片、LED灯珠、COB模组的周转盘内衬。要求粉色或黑色防静电EPE,18-25kg/m³。LED芯片的静电敏感度约100-500V(HBM),在巨量转移(Mass Transfer)工艺中,静电吸附造成的偏移是导致良率下降的主要原因之一。

怎么辨别防静电珍珠棉内托的真假?采购时怎么避免踩坑?

防静电珍珠棉市场存在以下常见猫腻,采购时需要逐一排查:

坑①:用”表面颜色”判断防静电性能

以为粉色就是防静电——不一定。有些厂家只是添加了粉色颜料而非抗静电剂,表面电阻仍然在10¹²Ω以上。正确做法:用表面电阻测试仪(如ACL-800)实测,合格范围10⁶-10¹¹Ω。

坑②:用普通珍珠棉冒充防静电型

外观上几乎无法区分,只有仪器能检测。正确做法:要求供应商每批次提供第三方检测报告(CMA/CNAS资质),报告编号可在检测机构官网查询真伪。

坑③:涂层型冒充永久型

有些供应商用普通EPE表面涂覆导电涂料冒充防静电EPE。价格便宜30-40%,但防静电性能仅维持1-3个月。鉴别方法:用无尘布蘸无水乙醇擦拭测试区域10次后重新测试表面电阻。如果电阻上升超过2个数量级(如从10⁸Ω变成10¹¹Ω),就是涂层型而非本体防静电型。

坑④:闭孔率不达标导致吸湿

防静电EPE的闭孔率应≥95%。闭孔率不足的材料会吸水导致两个问题:一是缓冲性能下降(吸水后变硬);二是表面电阻不稳定(水膜导电使测量值偏低,干燥后又回升)。验收标准:按GB/T 10802-2006方法测试,吸水率≤1.5%。

防静电珍珠棉内托出库前表面电阻测试仪逐批检测记录
防静电珍珠棉内托出厂前逐批表面电阻检测——使用ACL-800表面电阻测试仪,确保每批次产品表面电阻稳定在10⁶-10¹¹Ω范围内

防静电珍珠棉和普通珍珠棉的全面对比总结

对比维度 防静电珍珠棉内托 普通珍珠棉内托
核心参数——表面电阻 10⁶ – 10¹¹ Ω(精确可控) ≥ 10¹² Ω(绝缘体)
静电衰减时间 ≤ 2秒 > 10秒(无法有效泄放)
闭孔率 ≥ 95% ≥ 93%
密度范围 18-45 kg/m³(北方基线15.5kg/m³) 14-35 kg/m³(南方基线14kg/m³)
颜色选项 粉色/黑色/白色(功能导向) 白色为主(可染色但无防静电功能)
单价(35kg/m³参考) 55-120 元/m² 28-45 元/m²
溢价幅度 比普通型贵60%-200% 基准价格
打样周期 2小时出样(振动刀免模) 2小时出样
起订量MOQ 1件起(振动刀)/ 500件起(冲压) 1件起
质保周期 永久型3-5年,涂层型3-6个月 不涉及
环保认证 RoHS / REACH / 无卤 RoHS / REACH
适用场景 半导体/LCD/航天/医疗/汽车电子/LED 工业机械/五金/家具/建材/玻璃陶瓷
运输容积比 相同(”大件轻货”,1车约装200-300m²) 相同

西安防静电珍珠棉内托供应商怎么选?

选择防静电珍珠棉内托供应商,关键看5个硬指标:

  1. 防静电检测能力:是否有表面电阻测试仪(ACL-800或同等级别),能否提供每批次检测报告
  2. 材料来源可追溯:是否使用LDPE 2426H/7042等大厂原料,防静电母粒品牌与添加比例是否透明
  3. 加工精度与能力:是否有振动刀数控切割设备(公差±0.5mm)、冲压设备(精度±0.3mm),能否满足复杂异形内托的定位精度要求
  4. 库存与交期:是否常备粉色/黑色/白色防静电EPE板材现货,急单能否2小时出样
  5. 西北气候适配经验:北方冬夏温差大、湿度低,防静电材料配方需调整单甘酯和抗缩剂配比。西安本地工厂在这方面有天然优势

创响新材料(91epe.cn)作为西安本地EPE珍珠棉源头工厂,具备完整的防静电珍珠棉内托定制能力:

  • 常备粉色/黑色/白色防静电EPE板材,密度18-45kg/m³全覆盖
  • 20人专业团队,18台套深加工设备(振动刀切割机2台、冲压机5台、热压机3台、复膜机2台、切片机4台),日产能300m³
  • 2小时快速出样,西安本地24小时送货上门
  • 每批次出厂检测,随货提供表面电阻检测报告

如有防静电珍珠棉内托定制需求,欢迎来电垂询:18091585191 / 19909211536,或访问 91epe.cn 了解更多技术方案。


防静电珍珠棉内托常见问题FAQ

1. 防静电珍珠棉内托和普通内托最直观的区别是什么?

表面电阻值。防静电型控制在10⁶-10¹¹Ω,能在2秒内泄放静电荷;普通型≥10¹²Ω,静电无法泄放。颜色上,防静电型常见粉色/黑色/白色,普通型为白色。

2. 粉色防静电珍珠棉是不是骗人的?

不是骗人,但有局限性。粉色是抗静电剂型,表面电阻10⁹-10¹¹Ω,在高湿度环境下效果良好。但在干燥环境(RH<40%)下效果明显下降——西北冬季使用需特别注意,建议改用黑色导电碳黑型。

3. 黑色和粉色防静电珍珠棉选哪个好?

黑色(导电碳黑型)防静电性能更稳定、不受湿度影响、有效期更长,适合对静电要求严格的场景。粉色成本低约30-40%,适合预算有限且产品静电敏感度不高的情况。如果产品在西北干燥地区使用,优先选黑色。

4. 怎么检测防静电珍珠棉内托是否合格?

使用表面电阻测试仪(推荐ACL-800),按照GB/T 1410-2006方法,在23±2℃、RH 50±10%条件下测试,表面电阻在10⁶-10¹¹Ω范围内为合格。同时可测试静电衰减时间(从1000V衰减至100V),合格标准≤2秒。

5. 防静电珍珠棉内托的防静电效果会消失吗?

永久型(导电碳黑分散在基料中)不会消失,只要泡孔结构不被破坏,有效期3-5年。涂层型和抗静电剂迁移型会逐渐衰减,涂层型约1-3个月,抗静电剂型约3-6个月。采购时务必确认是哪种技术路线。

6. 防静电珍珠棉内托的最小起订量是多少?

1件起订。振动刀数控切割免模具费,2小时可出样,适合小批量试产和研发打样。500件以上批量建议走冲压冲型,单件成本可降低20-30%。

7. 打样要多久?需要付打样费吗?

现有材料打样:2小时出样(西安本地可当日取件)。打样费200-500元/款(按复杂度),批量下单后可抵扣。如需调配特殊颜色,3-5天。

8. 防静电珍珠棉内托的质保期是多久?

永久型(黑色导电碳黑型)质保3年,白色ATO型质保3-5年。质保期内表面电阻衰减超过1个数量级,可免费更换。涂层型一般不提供长期质保。

9. 防静电EPE和导电EPE是一回事吗?

不是一回事。按表面电阻分级:导电型(<10⁵Ω)→防静电型(10⁵-10¹¹Ω)→静电消散型(10¹¹-10¹²Ω)。导电EPE电阻极低,泄放速度快但可能产生瞬间大电流,适合某些特殊场景。防静电EPE泄放速度适中,是最通用的ESD防护方案,适用于绝大多数电子元器件包装。

10. 西北干燥气候对防静电内托有影响吗?

有显著影响,但仅限粉色(抗静电剂型)。抗静电剂依赖空气湿度形成导电水膜,西北冬季RH常低于30%,粉色型静电衰减时间可能延长2-3倍。黑色导电碳黑型和白色ATO型不受湿度影响,在西北地区使用没有性能差异。建议在西安及西北地区优先选用黑色方案。

11. 防静电珍珠棉内托能重复使用吗?

永久型(黑色/白色)可以重复使用,正常周转寿命50-200次(取决于密度和使用方式)。35kg/m³以上的黑色防静电EPE内托用于周转箱方案,使用寿命可达200次以上。粉色型重复使用后抗静电剂会逐渐消耗,建议定期复测电阻值。

12. 防静电珍珠棉内托能做异形定制吗?

完全可以。我厂拥有2台振动刀数控切割机(1.4m×1.6m大画幅,公差±0.5mm)和5台冲压机,支持挖槽、热弯、粘合等深加工工艺,可根据产品3D形状定制任意异形定位内托。来图或来样均可,2小时出样。

13. 防静电珍珠棉内托的运输费用怎么算?

珍珠棉属于”大件轻货”(体积大、重量轻),运费按体积计算。西安本地24小时送货上门,免运费(满一定金额)。西北其他城市走物流专线,2-3天到达。运费优化技巧:选择可嵌套设计(减少运输体积),或提高密度(相同缓冲性能下体积更小)。

14. 怎么判断防静电珍珠棉用的是全新料还是回收料?

三个方法:①闻——全新料无味,回收料有刺鼻塑料味;②看切面——全新料泡孔均匀细密(闭孔率≥95%),回收料有明显大泡孔和杂质;③测——回收料的表面电阻波动大(同一块板材不同位置可能差2个数量级),全新料均匀稳定。采购合同中可约定”全新LDPE料,禁止掺入回收料”条款。


西安珍珠棉厂家怎么选?2026源头工厂实地考察指南+8个硬指标验厂清单(临潼工厂2小时出样)

【本文摘要|TL;DR】西安珍珠棉厂家怎么选?一句话:优先选自有LDPE发泡线+深加工车间的源头工厂,别找贸易商。西安临潼本地就能做,全新料板材约14-20元/kg,异型材1件起定、有CAD图2小时出样,西安本地24小时送货、西北48-72小时达。本文给出8个验厂硬指标、4类厂家格局盘点和2026价格参考,照着查即可避开再生料与密度虚标陷阱。验厂咨询:18091585191 / 19909211536。

在百度上搜”西安珍珠棉厂家””西安珍珠棉厂家哪家好”,会跳出几十个结果——有标”源头工厂”的,有标”厂家直销”的,还有建材市场里挂着牌子的门市。但EPE珍珠棉(可发性聚乙烯发泡棉,俗称珍珠棉)是典型的”设备密集型”产品:没有发泡生产线就造不出板材卷材,没有深加工设备就做不了异型材内衬。西安市场上真正同时拥有发泡线和深加工车间的厂家,其实不到十家。作为2018年成立于临潼的珍珠棉源头工厂,我们把采购经理验厂时最该看的硬指标、西安本地同行格局和2026年真实价格全部摊开讲清楚,帮你一次选对。

西安珍珠棉厂家临潼工厂车间实景,三条LDPE发泡线连片生产
临潼工厂生产车间:3条LDPE发泡线,日产能300m³

西安珍珠棉厂家哪家好?为什么下单前一定要先实地验厂?

判断一家”西安EPE珍珠棉厂家”靠不靠谱,电话里问不出来,网页上更看不出来——贸易商的网站往往比真工厂做得还漂亮。珍珠棉采购的坑几乎全藏在”看不见的地方”:用的是全新料还是再生料?密度是标称的28kg/m³还是实际只有22kg/m³?所谓”工厂”到底有没有自己的发泡线?这些问题只有到现场看一眼、称一下、闻一下才有答案。

我们建议:年采购额超过5万元、或需要定制异型材/内衬的客户,无论最后选谁,都先安排一次验厂。西安市区到临潼工厂车程40分钟左右,看完车间再决定,比事后返工、换货、扯皮省心得多。我厂(西安创响新材料)位于临潼区任留街道铭钻建材11号库,占地7000㎡,欢迎随时带图纸、带样品过来实地考察,验厂热线18091585191。

验厂到底看什么?8个硬指标清单照着逐项查

验厂不是”看车间大不大、工人多不多”这么笼统。下面这8个硬指标,是我们根据多年接待采购客户的经验整理的,每一项都能现场验证、当场出结果。拿着这张表去任何一家西安珍珠棉源头工厂,都能快速分辨虚实。

西安珍珠棉厂家LDPE发泡机组实拍,丁烷物理发泡全新料生产中
LDPE发泡机组:采用丁烷物理发泡,原料为LDPE 2426H/7042全新料
序号 验厂硬指标 源头工厂达标表现 贸易商/作坊常见问题
1 营业执照与成立年限 经营范围含”生产/制造”,成立满5年(我厂2018年注册,注册资本200万) 执照为”商贸/销售/建材经营部”,成立1-2年,频繁换名
2 发泡生产线数量 自有LDPE发泡线(我厂3条,日产能300m³) 0条发泡线,板材全靠外调,本质是贸易商
3 深加工设备清单 振动刀数控切割机2台、冲压机5台、热压机3台、复膜机2台、切片机4台,共18台套 仅1-2台切片/分切机,做不了异型材、内衬、护角
4 密度实测 现场切1m³板材称重,对照标称密度,误差≤±5% 标称28kg/m³实测仅22-24kg,缓冲性能打折
5 全新料vs再生料 使用LDPE 2426H/7042全新料,料白、无异味,丁烷物理发泡 掺再生料,颜色发灰发黄、有刺鼻塑料味
6 出样时效 客户提供CAD图+常备密度库存有料,2小时出样 出样3-7天,实为接单后外包给加工厂
7 起订量与模具费透明度 振动刀切割1件起、免模;冲压500件起、刀模费200-800元明码标价 动辄上万起订,模具费不报或重复收取
8 质检报告与标准 SGS/RoHS/防静电检测报告齐全,执行BB/T 0004-2014、GB/T 10802-2006 无法提供报告,或提供PS篡改的报告

其中第2、3项是区分”工厂”与”贸易商”最直接的证据:发泡线又长又占地方,贸易商租不起也藏不住;深加工设备则决定厂家能不能做你的定制件。我厂3条发泡线对应18台套深加工设备,发泡后的板材可直接进入切割、冲压、热压、复膜工序,全程不出厂区,这也是源头工厂交期和价格可控的根本原因。

西安珍珠棉厂家深加工车间实拍,振动刀切割机冲压机热压机排列作业
深加工车间:振动刀数控切割机2台、冲压机5台、热压机3台等共18台套

西安EPE珍珠棉厂家分哪几类?你的需求到底该找谁?

西安及周边的珍珠棉供应方,大致可以分为四类。我们不点名任何同行,只做类型化客观盘点,方便采购经理对号入座。需要说明的是:没有哪一类绝对最好,关键是匹配你的订单结构。

厂家类型 典型特征 优势 短板
临潼区老牌大厂 1991年前后建厂,EPE+EPS双线经营,厂区大、设备多、员工数百人 产能大、品类全、可接年框大单、账期规范 交期长、小批量定制不愿接、价格偏高、流程慢
贸易商/中间商 无工厂,租门面或仓库,接单后外发给加工厂 响应快、态度好、什么货都能”调” 赚15-25%差价、质量不可控、出问题两头推
小型加工作坊 只有切片/分切设备,无发泡线,靠买板材二次加工 价格极低、随到随切 无定制能力、用料杂、公差无保障、无质检报告
源头定制工厂(我厂这类) 自有3条LDPE发泡线+18台套深加工设备,员工20余人 异型材1件起定制、2小时出样、价格直供、可驻厂验料 品牌知名度不如老牌大厂,超大批量需排产

根据这四类的特点,采购经理可以按下表快速决策:

你的采购情况 建议选择的厂家类型
年用量大、以标准板材卷材为主、需要长账期 老牌大厂参与竞标比价
异形件/内衬/护角定制、新品打样、1-500件小批量 源头定制工厂(振动刀免模、2小时出样)
临时补货、几百元的垫地填充料 就近作坊或贸易商即可
出口包装、电子防静电、食品接触,需要检测报告 能提供SGS/RoHS/防静电报告的源头工厂
产品形状复杂、供应商说”做不了”的件 自有振动刀+冲压+热压全工序的定制工厂

2026年西安珍珠棉价格行情如何?工厂直供到底能省多少?

珍珠棉没有统一牌价,价格随LDPE原料行情、密度、厚度、批量浮动。以下是2026年西安市场的参考区间(我厂作为源头工厂的直供价与经销商加价后的价格对比),实际报价以图纸和数量为准:

产品形态 计价方式 源头工厂直供参考价 经销商/贸易商参考价 备注
EPE板材(全新LDPE料) 元/kg 14-20元/kg 17-24元/kg 密度18-45kg/m³,厚度5-100mm
EPE板材(掺再生料) 元/kg 9-13元/kg 12-16元/kg 发暗有味,不建议食品/出口使用
EPE卷材(普通密度) 元/㎡ 1.2-3.5元/㎡ 1.5-4.5元/㎡ 视厚度0.5-10mm而定
复膜卷材/复膜袋 元/㎡ 2.2-5元/㎡ 2.8-6元/㎡ PE膜/铝箔/编织布复合
异型材护角护边 元/件或元/米 0.2-1.5元 0.3-2元 看规格与密度
定位内托/挖槽内衬 元/件 2-25元 3-35元 看复杂度与尺寸
刀模费(一次性) 元/款 200-800元 常加价转收 刀模归客户所有,复用不重复收费
热压模具费(一次性) 元/套 1500-5000元 — 立体结构万件量产才建议开模

可以看到,工厂直供与经销商渠道之间普遍存在15-25%的价差,异型材这类加工品差距更大——因为中间商既要赚差价,又要把外发加工费加进去。对长期采购客户而言,跳过中间商直接对接临潼这样的西安珍珠棉源头工厂,一年省下的费用通常以万元计。需要异型材定制详细报价的,可参考我们的西安珍珠棉异型材定制专题,或直接致电19909211536。

全新料和再生料现场怎么鉴别?密度虚标又该如何识破?

这是珍珠棉采购最大的两个”暗坑”。再生料(回收PE再造粒)成本比全新LDPE料低30%以上,部分不良厂家掺10%-30%再生料后仍按全新料报价;密度虚标则是把22kg/m³的板标成28kg/m³卖,每立方米少用几公斤料,缓冲性能却明显下降。现场鉴别其实不难:

鉴别方法 全新LDPE料(2426H/7042) 掺再生料产品
闻气味 几乎无味,或带轻微蜡质味 刺鼻塑料臭味、油墨味
看颜色 洁白通透、光泽自然均匀 发灰发黄、色泽暗沉、可见杂质黑点
拉伸回弹 拉伸后快速回弹,不易撕裂 偏脆、易撕裂、按压回弹慢
燃烧法(可取小样) 燃烧几乎无烟,蜡油状滴落,气味似蜡烛 冒黑烟、气味刺鼻、滴落物发黑
闭孔结构 闭孔率≥95%,泡孔细密均匀 泡孔大小不一、开孔多、吸水

密度虚标的识破方法更简单——现场称重法:让厂家切一块规则尺寸的板材(比如1m×1m×0.05m=0.05m³),现场过磅,用”重量÷体积”算出实测密度,与标称值对照,误差超过±5%即可判定虚标。正规厂家不怕称,我厂欢迎客户随机抽测,密度18-45kg/m³全档位常备库存,标称与实测一致。

西安珍珠棉源头工厂出样和交期有多快?2小时出样的真实条件是什么?

“2小时出样”是我们真实能做到的速度,但它有两个前提条件,这里如实说明:第一,客户提供清晰的CAD图纸(或STEP/PDF带尺寸图),无需反复确认形状;第二,所需密度的板材在常备库存内(18-45kg/m³常用密度常年备货)。满足这两条,振动刀数控切割机直接编程下料,1件起做、免刀模费,2小时内可取样。如果只有实物样品没有图纸,需要先测绘;特殊密度或颜色需调产线,出样时间相应延长。

西安珍珠棉厂家仓储物流区工人备货,西安本地24小时配送上门
仓储物流区:西安本地24小时送货上门,西北五省48-72小时达

大货交期方面:切割件1-3天、冲压件3-5天、热压量产件7-15天。物流上,西安本地客户24小时内送货上门,陕西省内48小时,西北五省48-72小时。对于±0.3mm超精密配合的极少数需求,行业内部分厂家采用CNC加工中心处理(约±0.3mm精度,工时费80-150元/小时),我厂通过长期外协合作解决这类特殊订单,常规包装件用振动刀(±0.5mm)完全足够且成本更低。

找西安珍珠棉厂家有哪些低价陷阱?合同里必须写清哪几条?

报价明显低于市场区间时,一定要警惕。以下是我们见过客户踩过的五类典型陷阱:

陷阱类型 具体表现 规避方法
再生料冒充全新料 报价比同行低20%以上,到货发灰、有异味 合同注明”100%全新LDPE 2426H/7042″,封样留存
密度虚标 标28kg/m³实测22kg/m³,货损率上升 约定1m³称重验收,误差超±5%拒收
损耗率不写进合同 报价不含损耗,结算时加15-20%”损耗费” 合同写明损耗率≤10%,超出部分供方承担
模具费重复收取 补单、换料时再次收取刀模费 约定刀模归客户所有,复用不再收费
交期口头承诺 “很快””这两天”,拖期无追责 写明出样时间、大货交期及逾期违约责任

临潼珍珠棉厂怎么去?展厅和联系方式是什么?

工厂地址:西安市临潼区任留街道铭钻建材11号库(西安创响新材料有限公司,2018年成立,注册资本200万,占地7000㎡)。城内设有两个展厅方便看样:大明宫建材家居城门业A区22排1-2号、407库仓储中心展厅。建议来前电话预约,我们会安排技术人员同时在场,现场对照你的产品聊结构、定密度、算价格。

验厂与报价热线:18091585191 / 19909211536(微信同号)。需要定制护角、内托、卡槽等珍珠棉异型材的客户,也可直接告知产品尺寸和批量,我们2小时内出样、当天报价。

2026年9月珍珠棉出厂价涨了多少?现在下单要不要提前锁价?

正在涨,而且涨幅不小。根据生意社、卓创资讯9月上旬数据,LDPE原料2426H全国均价从9月初的约10900元/吨涨至9月12日的12200元/吨,月内累计涨幅超过12%;LLDPE 7042同步涨至9466元/吨。核心驱动是国际油价突破100美元/桶,叠加中油西北9月10日上调出厂价,原料端成本在短期内快速抬升。

对采购最直接的影响:18kg/m³标准品每立方米原料成本较月初上涨约25-30元,工厂出厂价随之跟调。以下是9月常见品类的出厂价变化参考(实际报价以图纸和数量为准):

品类 计价方式 9月初参考价 9月中旬参考价 变化幅度
全新料板材(18kg/m³) 元/kg 14-16 15-18 约+6~10%
普通卷材(2-5mm) 元/㎡ 1.2-2.5 1.4-2.9 约+8~15%
定位内托(常规挖槽) 元/件 3-10 3.5-11 约+8~12%

给采购经理两条实操建议:第一,月用量稳定的客户建议按当前价锁定9月下旬至10月上旬的订单价格——卓创资讯预判9月中下旬原料或高位回落,但短期仍有上涨惯性;第二,向任何供应商询价时把报价有效期压缩到2-3天,超过一周的报价在当前行情下大概率失真。每日原料价格走势可参考我们的EPE原料行情日报(9月12日)。

西安珍珠棉厂家送货范围有多大?异地采购物流成本怎么算?

货源在西安,全国都能发,但成本结构完全不同。珍珠棉体积大、密度低,物流按体积计费,距离越远这一项占比越高。以下是基于我厂日常发货的物流参考(以常规批量订单为例,具体以实际发货为准):

收货区域 典型时效 物流方式 运费水平 说明
西安市区(三环内) 24小时内 自有货车直送 常规订单免运费 样品2小时出、急单当天达
西安周边区县(临潼/阎良/咸阳) 24-48小时 自有货车/同城物流 低门槛或免运费 临潼工厂就近发运最快
陕西省内地市(宝鸡/渭南/汉中等) 2-3天 专线物流 按体积计费,批量越大单方越低 可拼车降低成本
西北省会(兰州/银川/乌鲁木齐等) 3-6天 干线物流 按体积计费,新疆部分区域时效另议 建议整托发运摊薄运费

一个常见的比价误区:外地客户往往只比出厂单价,却忽略了运费差异——从华东、华南发货到西北,仅运费一项就可能吃掉全部价差。西北客户优先选择本地源头工厂,综合到货成本通常反而更低。异地定制的打样与签约细节,可参考我们的西安珍珠棉异型材定制全攻略。

西安珍珠棉厂家怎么选?13个高频问题一次说清

1. 西安珍珠棉厂家哪家好?怎么判断是不是源头工厂?

核心看两点:有没有自有LDPE发泡生产线(贸易商一条都没有),有没有深加工车间(振动刀、冲压、热压等设备)。我厂有3条发泡线、18台套深加工设备,欢迎到临潼工厂实地验证。

2. 西安本地真有EPE珍珠棉生产厂家吗?还是都要从外地调货?

有。西安临潼、未央一带分布着真正的发泡生产厂家,我厂位于临潼区任留街道,板材、卷材、异型材全部本地发泡、本地加工,无需从外地调货。

3. 2026年珍珠棉板材多少钱一公斤?

全新LDPE料板材源头工厂直供约14-20元/kg,掺再生料的9-13元/kg。价格随密度、厚度、批量浮动,以实际报价为准。

4. 工厂直供比找经销商便宜多少?

普遍便宜15-25%,异型材等加工件差距更大,因为中间商要叠加差价和外发加工费。

5. 临潼珍珠棉厂在哪?可以实地看厂吗?

工厂在西安市临潼区任留街道铭钻建材11号库,占地7000㎡。随时欢迎验厂,来前可拨18091585191预约。

6. 定制珍珠棉多久出样?”2小时出样”是真的吗?

是真的,但前提是客户提供CAD图纸且所需密度在常备库存内。振动刀数控切割1件起做、免刀模,2小时出样。

7. 起订量多少?1件也能做吗?

振动刀切割件1件起做、免模具;刀模冲压件500件起(刀模费200-800元);热压成型适合万件量产。

8. 怎么现场鉴别珍珠棉是不是全新料?

四招:闻气味(全新料无味)、看颜色(洁白通透)、拉伸回弹(回弹快不撕裂)、燃烧法(无烟、蜡油状滴落)。我厂使用LDPE 2426H/7042全新料。

9. 珍珠棉密度虚标怎么识破?

用现场称重法:切规则尺寸板材过磅,重量÷体积得实测密度,与标称值对照,误差超±5%即虚标,可拒收。

10. 西安本地送货多久?外省发不发?

西安本地24小时内送货,陕西省内48小时,西北五省48-72小时,其他地区走物流均可发货。

11. 珍珠棉厂家需要提供哪些质检报告?

正规厂家应能提供SGS、RoHS、防静电检测报告,产品执行BB/T 0004-2014、GB/T 10802-2006标准,我厂报告齐全可索阅。

12. 异型材定制和买板材是同一家厂做吗?

源头工厂可以一站式完成:发泡出板后直接切割、冲压、热压成异型材。我厂板材与西安珍珠棉异型材定制同厂完成,无需外发。

13. 刀模费一般多少钱?会不会重复收?

刀模费200-800元/款,一次性收取且刀模归客户所有,后续补单复用不再收费,合同中会写明这一条。

珍珠棉内衬加工工艺流程全解析:振动刀挖槽/冲压冲型/热粘合6大工序+公差控制指南(2026西安工厂实操手册)


TL;DR — 五问速答(采购经理直接看这里)

①珍珠棉内衬加工一共几步?6步核心工序:图纸转化→备料切片→数控挖槽/冲型→修边整形→粘合拼装→质检包装。根据工业防震包装实测数据,从下单到成品最快2小时出样、批量3-5天交货。

②振动刀挖槽和冲压冲型怎么选?我厂振动刀数控切割公差±0.5mm、1件起做、免模具费,适合打样和批量内衬(酒盒/化妆品盒/电子定位槽);冲压冲型公差±0.5mm、500件起、单件成本最低,适合万件级标品。行业内CNC数控铣削公差可达±0.3mm,但工时费高,仅超精密深槽需要。

③冲型模具费多少钱?刀模费根据复杂度分3档:简单几何300-500元/套,中等800-1500元/套,异形复杂2000-5000元/套。500件以上分摊到单价可忽略不计。

④粘合用什么胶?会不会有异味?全新料EPE用热熔胶(EVA基)粘合,气味等级≤1级(几乎无味);回收料拼接用溶剂胶可能有刺激性气味,这是辨别新料vs回收料的关键信号。

⑤打样和批量的一致性怎么保证?核心看3点:首件确认签字、密度实测偏差≤±1.5kg/m³、槽位公差±0.5mm。我们20人团队+18台套深加工设备,2小时出样,西安本地24小时送货。

珍珠棉内衬加工到底分几步?完整6大工序逐一拆解

很多采购经理拿到珍珠棉内衬报价单,看到”CNC加工费””冲型费””粘合费”这些项,完全不知道钱花在哪。实际上,根据我们西安工厂2026年在产线的实际数据,珍珠棉内衬加工分为6个核心工序,每个环节都有明确的工时标准和质控节点。

西安珍珠棉内衬振动刀数控挖槽加工车间实拍
西安创响新材料珍珠棉内衬振动刀数控挖槽加工车间——18台套深加工设备覆盖切片、挖槽、冲型、热合全流程

工序1:图纸转化与编程(30-60分钟)

拿到客户的2D/3D产品图纸后,第一步是把产品尺寸转化为振动刀切割路径文件(DXF/DST格式,兼容DWG/DXF图纸直接导入编程);行业内CNC数控铣床使用G代码编程,我厂内衬加工以2台振动刀为主力成型设备。

| 图纸格式 | 适用设备 | 转化时间 | 精度影响 |
|———|———|———|———|
| STEP/IGES(3D) | 转2D轮廓后振动刀加工 | 60-120min | 公差±0.5mm |
| DWG/DXF(2D) | 振动刀切割机 | 15-30min | 公差±0.5mm |
| 手绘草图/实物样品 | 需逆向测量 | 60-120min | 公差±1.0mm |
| 照片+尺寸标注 | 需建模转化 | 60-90min | 公差±0.8mm |

信息增量点①——图纸精度陷阱:很多客户提供的是产品照片+手量尺寸,这种图纸到加工环节会出现2-3mm的累计误差。根据GB/T 4857.5包装运输测试标准,跌落高度与内衬槽位的配合公差必须控制在±0.5mm以内,否则产品在运输振动中会”跳槽”导致磕碰。建议优先提供STEP格式3D图或寄送实物样品,我们可逆向扫描建模。

工序2:原料备料与切片(15-30分钟)

珍珠棉原料是成卷的EPE发泡片材(LDPE 2426H/7042物理发泡),密度从14kg/m³到45kg/m³不等。根据内衬设计要求的密度和厚度,选择对应规格的卷材或板材,然后用大型切片机裁切到目标厚度。

| 原料规格 | 常用密度 | 切片厚度范围 | 典型应用 |
|———|———|————|———|
| LDPE 2426H卷材 | 14-18kg/m³ | 1-50mm | 轻量缓冲垫/填充 |
| LDPE 2426H板材 | 18-25kg/m³ | 5-80mm | 电子产品内托 |
| LDPE 7042高密度板 | 25-35kg/m³ | 10-100mm | 汽配/仪器定位内衬 |
| 加密特种板材 | 35-45kg/m³ | 10-100mm | 军工/航天重型部件 |

南北密度基线差异:行业常规基线是南方14kg/m³、北方15.5kg/m³。西北地区(陕西/甘肃/宁夏/内蒙古/新疆)冬夏温差超过40℃,低密度EPE在高温下会软化塌陷、低温下会变脆开裂。根据工业防震测试数据,西北地区建议最低基线15.5kg/m³+单甘酯抗缩剂配比提升0.3-0.5%,以保证闭孔率≥95%、回弹率≥60%。

工序3:挖槽/冲型——核心成型工序(核心环节)

这是珍珠棉内衬加工最核心的工序,决定了内衬的精度和外观质量。目前有3种主流加工方式:

加工方式 适用设备 公差精度 最小批量 单价成本 适用场景
CNC数控铣削 CNC加工中心 ±0.3mm 1件起 高(工时费) 精密电子元器件/仪器仪表/军工
振动刀数控切割 振动刀切割机 ±0.5mm 1件起 中 酒盒/化妆品盒/工具箱批量内衬
冲压刀模冲型 冲床+刀模 ±0.5mm 500件起 低(摊模费后) 标准件大批量(万件级)
珍珠棉内托振动刀精密挖槽定位加工特写
珍珠棉内托振动刀精密挖槽定位加工——槽位公差±0.5mm确保产品放入后严丝合缝

振动刀 vs 冲压冲型,到底怎么选?

根据我们的订单数据统计:
– 打样/小批量(1-100件):我厂用振动刀直接编程加工,无模具费,1件起做。振动刀适合曲线轮廓、大面积切割和大部分定位槽内衬;行业内直角深槽、阶梯定位的超精密内托多用CNC数控铣削(我厂该类订单通过长期外协合作解决)。
– 中批量(100-500件):振动刀为主,效率高、成本低。
– 大批量(500件以上):建议开刀模冲型。虽然模具费300-5000元不等,但摊到每件只要几分钱,冲型速度是CNC的10倍以上。

信息增量点②——”免模”宣传背后的真相:很多厂家宣传”免模具、零开模费”,实际上是用振动刀或手工裁切代替冲型。振动刀确实免模,断面质量稳定、公差±0.5mm能满足绝大多数内衬定位需求;手工裁切虽然零设备成本,但断面毛糙、尺寸不稳定。采购时要注意区分”免模≠随便切”——只有公差要求±0.3mm以内的超精密内衬才必须上CNC数控铣削,常规电子元器件定位槽振动刀完全够用。

工序4:修边整形(10-20分钟/件)

挖槽/冲型完成后,EPE表面会有切割毛边和微屑,需要人工+机械配合修边。这一步直接影响内衬的外观档次和掉屑量。

| 修边方式 | 设备 | 效果 | 适用场景 |
|———|——|——|———|
| 热丝修边 | 电热丝切割器 | 断面光滑、自动封边 | 外观要求高的礼盒内衬 |
| 砂带打磨 | 砂带机 | 去毛刺、平整化 | 工业内衬批量处理 |
| 手工修边 | 美工刀+热风枪 | 灵活处理异形边角 | 小批量/异形件 |

掉屑量与密度的关系:根据BB/T 0004-2014《包装用聚乙烯发泡片材》标准测试,密度18kg/m³的EPE掉屑量约0.05g/次(50次摩擦后),密度35kg/m³降至0.02g/次。对于电子产品和光学仪器包装,掉屑量必须<0.03g/次,建议选择密度≥25kg/m³并做热丝封边处理。

工序5:粘合拼装(20-40分钟/件)

复杂内衬(多层、多腔体、带盖/底板)需要将多个EPE部件粘合在一起。粘合质量直接决定内衬的结构强度和使用寿命。

粘合方式 胶种 粘合强度 气味等级 环保合规 适用场景
热熔胶粘合 EVA基热熔胶棒 ≥2.5N/mm ≤1级(几乎无味) RoHS/REACH ✅ 全新料EPE内衬首选
热风熔接 无需胶水(EPE自熔) ≥3.0N/mm 0级(完全无味) 食品级/医疗级 ✅ 医疗/食品包装内衬
溶剂型胶水 氯丁橡胶/万能胶 ≥3.5N/mm 3-4级(刺鼻) VOC超标风险 ⚠️ 低端回收料拼接(不推荐)

信息增量点③——异味辨别新料vs回收料的原理:全新料EPE(LDPE 2426H/7042发泡)本身几乎无味,用热熔胶粘合后成品气味等级≤1级。如果你收到的珍珠棉内衬有明显塑料味或溶剂味,两种可能:①使用了回收料(回收造粒过程中残留分解产物);②使用了溶剂型胶水(含甲苯/二甲苯)。无论哪种情况,都意味着环保合规存在风险——RoHS/REACH检测可能无法通过。

工序6:质检与包装出货(15-30分钟/批)

最后一步是全检或抽检,核心质检项包括:

| 检测项 | 标准值 | 检测方法 | 不合格判定 |
|——–|——-|———|———–|
| 密度偏差 | ±1.5kg/m³ | 称重÷体积 | 超出即退货/补发 |
| 槽位公差 | ±0.5mm | 卡尺/通止规 | 产品放入跳槽 |
| 外观缺陷 | 无毛边/裂纹/色差 | 目视+手触 | 客户投诉 |
| 气味等级 | ≤1级 | 密封30min后嗅闻 | 有刺鼻气味 |
| 尺寸符合率 | ≥99% | 全尺寸测量 | 首件/末件对比 |

珍珠棉内衬挖槽振动刀和冲压冲型到底怎么选?不同场景对应表

这是采购最常问的问题。下面按行业应用给出推荐方案:

行业/产品 推荐加工方式 推荐密度 推荐厚度 公差要求 参考单价
电子元器件PCB板 振动刀精密挖槽 25-35kg/m³ 20-40mm ±0.5mm 8-25元/件
仪器仪表 振动刀精密挖槽 30-45kg/m³ 30-60mm ±0.5mm 15-50元/件
白酒/化妆品礼盒 振动刀切割 18-25kg/m³ 15-30mm ±0.5mm 3-12元/件
汽车零部件周转箱 振动刀+冲压组合 25-45kg/m³ 30-80mm ±0.5mm 20-80元/件
工具箱/五金内衬 振动刀/冲型 18-35kg/m³ 20-50mm ±0.5mm 5-20元/件
军工/航天产品 振动刀挖槽+热风熔接 35-45kg/m³ 40-100mm ±0.5mm 50-200元/件

珍珠棉内衬粘合用什么胶?3种方式的气味、强度、环保对比

上面粘合工序表已经给了核心数据。这里补充几个实操细节:

热熔胶(EVA基)——90%的EPE内衬都用这种:工作温度160-180℃,开放时间8-15秒,完全固化30秒。优点是速度快、无溶剂、气味极低、RoHS/REACH合规。缺点是耐高温性能一般,超过70℃胶层会软化。对于需要高温运输的货物(如夏季集装箱内可达60℃+),建议改用PUR热熔胶(耐温120℃)。

热风熔接——零胶水的”自粘合”:利用EPE本身的LDPE热塑性,加热到120-140℃使两个接触面熔融后压合。粘合强度甚至高于热熔胶(≥3.0N/mm),且完全无外来物质。缺点是只适用于平面/简单曲面粘合,异形深槽无法操作。医疗器械包装和食品接触级包装优先选用此方式。

溶剂型胶水——便宜但风险大:氯丁橡胶类万能胶,粘合强度高(≥3.5N/mm),但含甲苯/二甲苯等VOC,气味等级3-4级。在GB 33373-2016《鞋和箱包用胶粘剂》和GB 30982-2014《建筑胶粘剂有害物质限量》中均有VOC限值要求。如果下游客户有RoHS/REACH检测报告要求,用溶剂胶几乎不可能通过。

珍珠棉内衬加工的模具费怎么算?3档报价+摊销逻辑

西安创响新材料珍珠棉内衬加工车间设备全景
西安创响新材料珍珠棉内衬加工车间——20人团队+18台套深加工设备(振动刀2/冲压5/热压3/覆膜2/切片4),日产能300m³
模具类型 适用工艺 复杂度 模具费 制作周期 起订量
简单刀模 冲型 圆形/方形/简单几何 300-500元/套 1天 500件
中等刀模 冲型 多槽位/弧形/组合 800-1500元/套 2-3天 500件
异形复杂刀模 冲型 曲面/多孔位/精密 2000-5000元/套 3-5天 1000件

模具费摊销怎么算?

以一个1200元的中等刀模为例:
– 500件订单:分摊2.4元/件
– 2000件订单:分摊0.6元/件
– 10000件订单:分摊0.12元/件
– 50000件订单:分摊0.024元/件

当批量超过2000件时,刀模费分摊已经低于振动刀的单件加工费差价。这就是为什么大批量订单推荐冲型工艺的原因——模具费看似一笔开支,实际上摊到每件成本极低,而且冲型效率是CNC的10倍。

打样免模具费:我们2小时出样用的就是振动刀直接编程加工,不需要开模。打样费按工时+材料计算,简单内衬50-100元/件,复杂内衬200-500元/件。批量下单后打样费可抵扣。

珍珠棉内衬加工精度怎么控制?公差管理4大关键点

精密内衬的核心不是”能不能挖出来”,而是”每件都一致”。根据GB/T 24984-2010标准和我们工厂的质控流程,精度管理分4个关键环节:

关键点1:原料密度一致性

同一批次EPE原料密度波动必须≤±1.0kg/m³。我们每卷原料入库前用电子秤+量尺实测密度,不合格的退回。密度不均会导致压缩后回弹高度不一致,直接影响槽位深度精度。

关键点2:设备精度校准

我厂2台振动刀每月校准XYZ轴重复定位精度(目标≤±0.1mm),每班次检查刀片磨损并更换(磨损刀片会导致切面倾斜0.5-1°);5台冲压机每月校验刀模平行度和冲切间隙。

关键点3:首件确认制度

每个订单加工前,先出首件→客户确认(或按签样比对)→合格后批量生产。首件确认项:外观、尺寸(全尺寸卡尺测量)、产品试装。

关键点4:环境温度补偿

EPE是热敏性材料,温度每变化10℃,尺寸线性膨胀系数约0.15-0.20mm/m。西北冬季车间温度可能低于0℃、夏季超过35℃,加工时需要做温度补偿。我们的振动刀数控系统内置温度补偿算法,按车间实测温度自动修正切割坐标。

珍珠棉内衬加工周期多长?从下单到收货全流程时间拆解

环节 打样 小批量(50-500件) 中批量(500-5000件) 大批量(5000+件)
图纸转化+编程 30-60min 1-2h 2-4h 4-8h
备料切片 15min 30min 1-2h 2-4h
挖槽/冲型 30-60min 4-8h 1-2天 3-5天
修边+粘合+组装 20min 2-4h 1-2天 2-3天
质检+包装 15min 1-2h 0.5-1天 1-2天
合计 2-3小时 1-2天 3-5天 7-12天

西安本地24小时送货上门——这是源头工厂的地理优势。打样完成后,西安及周边城市(咸阳/渭南/铜川)可当天送达;甘肃/宁夏/内蒙古3-5天物流到达;新疆/青海5-7天。

珍珠棉内衬加工报价单怎么看?5项费用逐一拆解

很多采购收到报价单后一头雾水——材料费、加工费、模具费、打样费、运费……哪些合理,哪些是水分?

费用项 计算方式 合理区间 水分预警信号
材料费 体积(m³)×密度(kg/m³)×单价(元/kg) 15-28元/kg(2026年Q3) 报价>30元/kg需警惕
加工费 按CNC工时/振动刀米数/冲型次数 CNC 80-150元/小时;振动刀0.5-2元/米 不分工艺统一收”加工费”
模具费 按复杂度分档(见上表) 300-5000元/套 简单几何报>3000元
打样费 工时+材料,批量下单可抵扣 50-500元/件 打样费>1000元/件
运费 按体积重或实际重 EPE体积重大,运费占比5-15% 运费>总价20%(可优化包装压缩比)

信息增量点④——出货损耗率的行业真相:EPE珍珠棉内衬的出货损耗率行业标准是3-5%(BB/T 0004-2014),但实际取决于加工方式和订单量。CNC加工损耗率约2-3%(精密切削,废料少);振动刀约3-5%(切缝损耗);冲型约5-8%(刀模间距浪费+边角料)。很多厂家报价低但损耗率高,实际到手成本并不便宜。我们报价时会明确标注损耗率,让采购能精准核算单件成本。

珍珠棉内衬加工需要客户提供什么?3种交底方式

很多采购是第一次定制珍珠棉内衬,不知道需要准备什么。下面列出3种交底方式:

交底方式 需要提供什么 适合场景 打样效率
3D图纸(最佳) STEP/IGES文件+产品重量+跌落高度要求 精密产品/复杂内衬 2小时出样
2D图纸+尺寸 DWG/PDF+产品外形尺寸+槽位要求 标品内衬/批量订单 2-4小时出样
寄实物样品 产品实物+大致包装要求说明 替换现有内衬/无图纸情况 4-6小时(含逆向测量)

没有图纸也能做:寄产品实物样品到西安工厂(地址:西安市临潼区任留街道铭钻建材11号库),我们工程团队可以逆向测量建模,2-4小时出3D方案图供您确认。电话:18091585191 / 19909211536。

珍珠棉内衬加工后还能做哪些后处理?4种表面处理工艺

基础加工完成后,还可以根据需求做表面处理,提升功能性或外观档次:

| 后处理工艺 | 作用 | 适用场景 | 成本增量 |
|———–|——|———|———|
| PE膜复膜 | 防水/防尘/耐磨 | 冷链包装/户外运输 | +0.5-1元/面 |
| 铝箔复膜 | 隔热/防静电信号屏蔽 | 电子元器件/温控产品 | +1-3元/面 |
| 绒布贴合 | 提升外观档次/防刮 | 礼盒/高档产品内衬 | +3-8元/面 |
| 防静电处理 | 表面电阻10⁶-10⁹Ω | PCB/芯片/光学器件 | +2-5元/件 |

珍珠棉内衬加工常见问题FAQ

Q1:珍珠棉内衬加工的最小起订量是多少?

振动刀加工1件起订(打样也可以做);冲压冲型建议500件起订(需要摊模具费)。常规批量MOQ 100件起。

Q2:打样需要多久?

简单内衬2小时出样,复杂异形内衬4-6小时。打样费50-500元/件,批量下单后可抵扣。

Q3:能不能做到和现有内衬一模一样?

可以。寄现有样品过来,我们逆向测量建模,尺寸还原率≥98%。如果原内衬有设计缺陷(如密度太低导致塌坑),我们会建议优化方案。

Q4:振动刀加工和冲压冲型的外观有什么区别?

振动刀切割断面平整、尺寸稳定,适合绝大多数定位内衬(断面有极细微刀纹,属正常现象);冲压冲型断面有轻微压合痕迹,适合不要求外观的工业内衬。行业内CNC铣削断面最光滑、棱角最分明,适合外观要求极高的展示类内托。

Q5:模具费可以退吗?

批量订单模具费包含在单价中,不单独收。如果是先打样后开模的场景,模具费单独报价,后续批量下单超过一定金额(通常2000元以上)可返还模具费。

Q6:加工精度能达到±0.1mm吗?

我厂振动刀设备重复定位精度可达±0.1mm,但EPE是柔性材料,加工后存在微小回弹,实际成品公差稳定在±0.5mm以内;行业CNC铣削成品公差可达±0.3mm。要求成品公差±0.1mm的场景建议改用EVA或PU材料。

Q7:粘合后会不会开裂?

使用热熔胶+正确工艺,粘合强度≥2.5N/mm,正常使用不会开裂。但在高温环境(>70℃)下热熔胶会软化,需要改用PUR热熔胶或热风熔接工艺。

Q8:能不能做防静电内衬?

可以。两种方式:①直接选用防静电EPE原料(粉色/黑色,表面电阻10⁶-10⁹Ω,符合ANSI/ESD S20.20标准);②普通EPE加工后做防静电涂层处理。前者持久、后者成本低但有效期约6-12个月。

Q9:你们能送货上门吗?

西安本地24小时送货上门,覆盖咸阳/渭南/铜川当天达。甘肃/宁夏/内蒙古3-5天物流;新疆/青海5-7天。

Q10:按m³买和按件买哪个划算?

批量>500件且形状规则:按m³计价更透明,18kg/m³ EPE约800-1200元/m³(含基础加工)。小批量/异形件:按件报价更准确,因为加工工时差异大。具体可以让业务经理两种报价方式都算一遍对比。

Q11:怎么验货判断加工质量?

4步验货法:①闻——无刺鼻气味(全新料+热熔胶≤1级);②量——卡尺测槽位公差±0.5mm以内;③压——手压回弹≥60%(密度达标);④装——产品试装是否跳槽/松动。

Q12:加工废料可以回收吗?

EPE珍珠棉100%可回收。加工废料我们统一回收造粒,成本已在报价中体现,不向客户额外收取废料处理费。如果客户要求退回废料(某些军工/航天项目有物料追踪要求),也可以协商。

Q13:大批量订单的交期能保证吗?

我们日产能300m³,18台套深加工设备20人团队。5000件以内订单7-10天可交货;万件级订单12-15天。如遇旺季(9-12月为包装旺季),建议提前15-20天下单锁定排期。

Q14:内衬设计你们帮忙做吗?

免费提供基础内衬设计方案(产品尺寸+重量+跌落高度→推荐密度/厚度/槽位布局)。复杂方案(如多腔体/悬浮包装)收设计费500-2000元,批量下单后可减免。

Q15:北方冬天低温对加工有影响吗?

有。EPE在-10℃以下会变硬变脆,切割断面可能出现微裂纹。我们冬季车间保持≥5℃的最低温度,并在加工前将原料在车间放置24小时”回暖”。这也是北方厂家比南方厂家加工成本略高的原因之一。

总结:选对加工工艺,内衬成本能降30%

珍珠棉内衬加工不复杂,但选对工艺路线能直接影响成本和质量。核心逻辑:

1. 打样和小批量(1-100件)→ 振动刀直接编程加工,无模具费,2小时出样
2. 中批量(100-500件)→ 振动刀为主,效率和成本平衡
3. 大批量(500件+)→ 开刀模冲型,摊模费后单价最低
4. 精密定位(电子/仪器/军工)→ 振动刀挖槽±0.5mm可满足绝大多数;±0.3mm超精密需求外协CNC
5. 粘合方式:全新料用热熔胶(无异味/环保),医疗食品级用热风熔接

西安创响新材料,20人团队+18台套深加工设备,日产能300m³。2小时出样,西安本地24小时送货。电话:18091585191 / 19909211536,工厂地址:西安市临潼区任留街道铭钻建材11号库。

延伸阅读:更多关于护角、内托、卡槽等各类异型材的类型划分、成型工艺选择与2026年价格起订量,可参考我们的西安珍珠棉异型材定制全攻略。

宝鸡珍珠棉内衬厂家哪家好?2026 EPE内托定制/挖槽加工/2小时出样报价(西安24小时直达)


📌 TL;DR 摘要

宝鸡珍珠棉内衬找哪家?西安创响新材料是陕西源头工厂,LDPE 2426H/7042原料、密度18-45kg/m³,振动刀2台当天出样。宝鸡采购EPE内衬/内托:①标准件(密度18-25kg/m³)约8-15元/个,重货件(35-45kg/m³)约18-45元/个;②西安发宝鸡物流24小时直达,打样2小时、量产3-5天交货;③工厂直供比宝鸡本地经销商低20-30%。本文拆解宝鸡采购珍珠棉内衬的密度选型、挖槽公差、计价方式及避坑要点。

宝鸡是西北工业重镇,钛合金、汽车零部件、电子仪器、医疗器械等制造业密集。这些行业的产品包装对防震内衬的要求越来越高——既要精确贴合产品形状,又要满足反复周转的耐用性。很多宝鸡采购经理搜索”宝鸡珍珠棉内衬厂家”时会发现,本地以经销代理为主,真正具备深加工能力的源头工厂集中在西安。

西安创响新材料位于西安市临潼区,距宝鸡约170公里,物流专线24小时直达。20人团队+18台套深加工设备(振动刀2台/冲压5台/热压3台/覆膜2台/切片4台),日产能300m³,是西北地区规模较大的EPE珍珠棉内衬加工厂。

宝鸡珍珠棉内衬能做哪些产品?

EPE珍珠棉内衬(也叫EPE内托、珍珠棉内托、泡沫内衬)是通过物理发泡LDPE原料制成的闭孔泡沫材料,经切片→振动刀/冲压挖槽→热熔粘合等工序加工成与产品形状精确贴合的包装内衬。

注意:很多客户口中的”泡沫内衬”实际有两种完全不同的材料——EPE珍珠棉(柔软、回弹好、不掉渣、可反复使用)和EPS泡沫(硬脆、易掉渣、一次性使用)。宝鸡钛合金零件、精密电子等高端产品应选EPE珍珠棉内衬,而非廉价EPS。

宝鸡珍珠棉内衬EPE内托定制加工振动刀挖槽成品展示
宝鸡珍珠棉内衬EPE内托定制加工——振动刀精准挖槽成品展示

主要产品方向

产品类型 密度范围 典型应用(宝鸡产业) 加工方式
珍珠棉内衬 18-25kg/m³ 电子仪器、医疗器械包装 振动刀切割+挖槽
EPE内托 25-35kg/m³ 钛合金零件、汽车零部件周转 冲压成型+热熔粘合
防震内衬 35-45kg/m³ 重型设备、军工产品包装 多层复合+数控铣槽
异形内衬 18-45kg/m³ 定制产品、礼品包装内托 振动刀免模加工
防静电内衬 18-35kg/m³ 电子元器件、PCB板周转 防静电母粒共挤+挖槽

宝鸡珍珠棉内衬定制多少钱一个?

采购经理最关心的价格问题,实际取决于5个变量:密度、厚度、槽位复杂度、订单数量、是否含模具。以下是2026年9月最新出厂参考价(工厂直供价,不含运费):

规格/密度 单价区间(元/个) 适用场景 MOQ
18kg/m³ 标准内衬 5-12 轻货(电子产品、仪器) 100个起
25kg/m³ 中密度内托 10-22 中等重量产品 100个起
35kg/m³ 高密度内衬 18-35 重型零件、钛合金件 50个起
45kg/m³ 超高密度 30-55 军工/航天精密件 50个起
异形免模加工 另加0-200元/款 复杂槽位/小批量 50个起

💡 避坑提醒:很多报价按m³算看似便宜,实际忽略挖槽损耗(异形件损耗率15-30%)和开模费。西安创响按”成品个数”报价,含挖槽+粘合全工序,到手段数就是最终成本。

宝鸡EPE内托加工:密度和厚度怎么选?

密度选型直接决定防护等级和成本。根据GB/T 10802-2006标准和工业防震测试数据,选型逻辑如下:

产品重量 推荐密度 推荐厚度 跌落高度保护 回弹率
<1kg(电子元件) 18kg/m³ 10-20mm ≤0.8m ≥92%
1-5kg(仪器/零件) 25kg/m³ 20-40mm ≤1.2m ≥88%
5-20kg(设备/钛件) 35kg/m³ 30-60mm ≤1.5m ≥85%
>20kg(重型设备) 45kg/m³ 50-100mm ≤2.0m ≥80%
宝鸡EPE内托密度选型与防震缓冲性能测试对比
不同密度EPE内托防震缓冲性能对比——宝鸡重工产品建议35kg/m³以上

北方地区(含宝鸡)冬夏温差大,低温环境下EPE回弹率会下降5-8%。西安创响在北方基线密度上提高1-2kg/m³,确保冬季运输防护不打折。这也是为什么宝鸡采购收到样品后感觉”比别家硬一点”——不是密度虚标,是刻意预留了温度余量。

宝鸡珍珠棉内衬厂家对比:经销商 vs 源头工厂直供

宝鸡本地珍珠棉供应商以经销商为主,从西安/东莞进货后加价转售。以下是经销商与源头工厂的实质差异:

对比项 宝鸡本地经销商 西安创响(源头工厂)
价格 加价20-35% 出厂价直供
打样速度 3-7天(需转交工厂) 2小时出样
异形加工 需外协,周期长 振动刀2台自主加工
密度检测 无法实测 每批次称重+闭孔率检测
配送时效 2-5天 西安发宝鸡24小时直达
原料溯源 不透明 LDPE 2426H/7042可溯源

宝鸡采购珍珠棉内衬的5个常见坑

根据多年服务宝鸡客户的经验,以下是采购中最容易踩的坑:

坑1:”泡沫内衬”概念混淆。宝鸡话里”泡沫”既可以指EPE珍珠棉(柔软回弹),也可以指EPS泡沫(硬脆掉渣)。采购下单时必须明确材质为”EPE珍珠棉”或标注”低密度聚乙烯发泡”,避免供应商用EPS冒充。根据BB/T 0014-2014标准,EPE的正式名称是”聚乙烯发泡片材”。

坑2:密度虚标。报价说35kg/m³,实测只有28kg/m³——这是行业潜规则。鉴别方法:裁切100mm×100mm×50mm标准块,用精密电子秤称重,乘以200即为实际密度(kg/m³)。西安创响每批次附实测密度报告。

坑3:挖槽公差过大。槽位偏差>2mm会导致产品在运输中晃动。振动刀加工公差可控制在±0.5mm,冲压件±1mm。宝鸡采购验货时用游标卡尺测槽宽和槽深,对照图纸验收。

坑4:按m³计价陷阱。看似m³单价低,但异形件挖槽损耗率高达15-30%,实际成本远超预期。建议要求供应商按”成品个数”报价,含全部加工损耗。

坑5:忽视温度适配。宝鸡冬季最低温可达-15℃,普通18kg/m³内衬低温回弹衰减明显。北方客户建议选择比南方高1-2个密度档位的配方,单甘酯配比也需调整以防低温脆裂。

宝鸡珍珠棉内衬挖槽公差检测与质量验收标准
宝鸡采购珍珠棉内衬验收要点——振动刀挖槽公差±0.5mm实测

宝鸡珍珠棉内衬定制流程:从图纸到收货只需5步

第1步:需求沟通(10分钟)。提供产品名称、尺寸、重量、跌落高度,西安创响工程师现场给出密度+厚度推荐方案。

第2步:出设计图(30分钟内)。根据产品3D数据或手工测量,出CAD挖槽图纸,标注槽位尺寸、公差、密度参数。

第3步:2小时出样。振动刀2台直接加工样品,异形件免模具,当天出样顺丰寄出。宝鸡客户通常次日收到样品。

第4步:确认量产。样品确认OK后下单量产,常规品3-5天交货。急单可走加急通道,48小时出货。

第5步:物流送达。西安→宝鸡物流专线24小时直达。大批量走整车(6.8米/9.6米),小批量走零担。运费约0.3-0.5元/个(视数量而定)。

宝鸡珍珠棉内衬采购常见问题FAQ

宝鸡本地有没有珍珠棉内衬加工厂?

宝鸡本地以经销代理为主,深加工(振动刀挖槽、异形粘合)能力有限。距宝鸡最近的深加工源头工厂在西安临潼区,170公里物流24小时直达。西安创响新材料日产能300m³,覆盖宝鸡80%以上工业客户的内衬需求。

宝鸡珍珠棉内衬定制起定量多少?

标准件最低100个起做,异形件50个起做(振动刀免模具)。首单可先做10-20个样品确认品质,满意后再批量下单。

从下单到宝鸡收货需要几天?

打样:2小时出样+1天物流=次日到宝鸡。量产:3-5天生产+1天物流=4-6天到手。急单48小时出货+当天发物流=最快3天到手。

EPE珍珠棉内衬和EPS泡沫内衬有什么区别?

EPE(珍珠棉)是柔软闭孔泡沫,回弹率≥85%,不掉渣,可反复使用200次以上,适合精密产品。EPS(泡沫塑料/保丽龙)硬脆易碎,一次性使用,会掉白色颗粒污染产品。宝鸡的钛合金零件、电子元器件应选EPE。

怎么判断珍珠棉内衬是不是全新料?

全新料EPE表面光滑、色泽均匀(白色/粉色/黑色)、无异味、手感细腻。再生料表面粗糙、有杂质黑点、气味刺鼻。简单测试:用力折叠,全新料回弹快且无裂纹,再生料会出现永久性折痕。

防静电内衬宝鸡能做吗?

可以做。西安创响生产防静电EPE内衬(粉色),表面电阻10⁶-10⁹Ω,符合ANSI/ESD S20.20标准,适用于电子元器件、PCB板、芯片等防静电包装。宝鸡电子类客户已批量采购。

宝鸡珍珠棉内衬价格比西安贵吗?

工厂出厂价统一,宝鸡采购只需加运费(约0.3-0.5元/个)。比宝鸡本地经销商便宜20-30%,因为省去了中间环节加价。

内衬设计你们负责吗?

负责。西安创响提供内托设计6步全流程服务:产品尺寸→重量→跌落高度→密度厚度计算→槽位公差设定→打样验证。采购只需提供产品参数,其余交给我们。设计不收费,包含在打样费中。

宝鸡有没有上门测量服务?

单次订单金额≥5000元,可安排工程师上门测量(宝鸡市区免费,县区加100元油费)。小批量订单可邮寄产品到西安工厂,我们免费测量出方案。

你们的珍珠棉内衬有环保认证吗?

有。所有产品通过RoHS/REACH环保检测,LDPE原料符合食品级标准(可用于食品包装)。SGS/MOHS检测报告可随货提供。

📞 宝鸡珍珠棉内衬采购联系

西安创响新材料有限公司——陕西源头工厂,2小时出样,24小时直达宝鸡。
📱 电话:18091585191 / 19909211536
🏭 工厂:西安市临潼区任留街道铭钻建材11号库
🌐 官网:https://91epe.cn
📦 日产能300m³ | 振动刀2台 | 冲压5台 | 密度18-45kg/m³


延伸阅读:内托挖槽属于深加工定制,更多异型材类型、成型工艺与价格起订量参考,见珍珠棉异型材定制全攻略专题。

珍珠棉内衬密度+厚度怎么选?18/25/35/45kg/m³选型公式+跌落高度缓冲厚度计算(2026西安工厂技术手册)

## TL;DR 终极选型结论

珍珠棉内衬密度按产品重量选:<0.5kg轻品用18kg/m³、0.5-3kg用25kg/m³、3-10kg用35kg/m³、>10kg重品用45kg/m³。厚度按跌落高度算:跌落60cm需≥20mm、跌落90cm需≥30mm、跌落120cm需≥40mm。核心公式——缓冲厚度T = H ×(Gm/Gc – 1),其中H为跌落高度,Gm为产品脆值(G),Gc为材料缓冲系数。西北温差大,北方基线密度比南方高1.5kg/m³(南方14→北方15.5最低线)。西安创响2小时出样、密度18-45kg/m³全档覆盖,1件起订。

—

珍珠棉内衬的密度和厚度直接决定了防震效果——选错了,要么保护过度浪费成本,要么保护不足导致货损。这篇文章把密度选型、厚度计算、缓冲公式一次讲透,附完整参数表和选型决策树,照着选不会错。
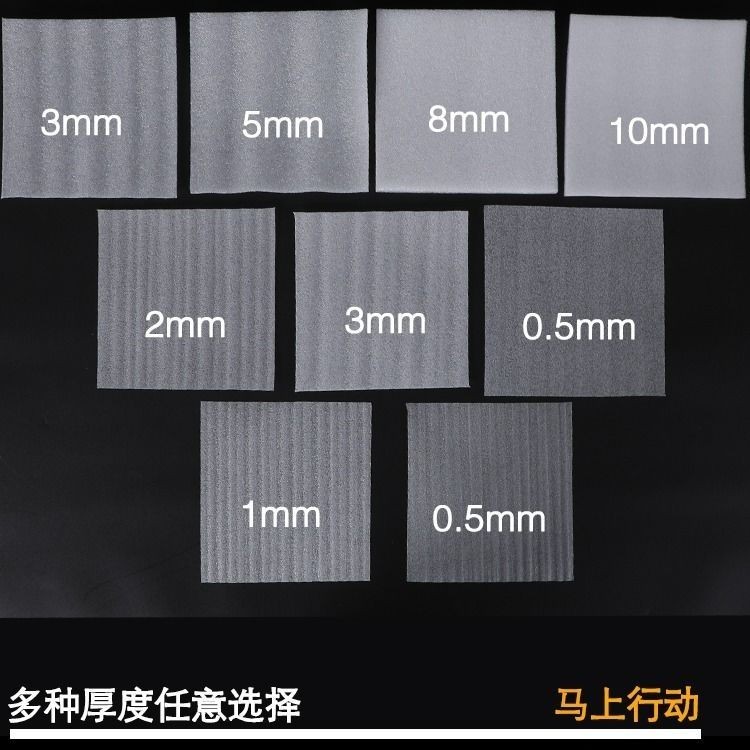
西安珍珠棉内衬密度厚度选型对照-不同规格EPE板材厚度实拍展示
西安珍珠棉内衬密度厚度选型对照——不同密度等级EPE板材厚度实拍,18-45kg/m³全档可选

## 珍珠棉密度到底是什么意思?18/25/35/45kg/m³分别扛多重?

密度的物理含义是每立方米珍珠棉的重量(kg/m³)。密度越高,泡孔壁越厚、闭孔率越高、回弹模量越大,能承受的产品重量和冲击能量也就越大。

### 密度的本质——泡孔结构与力学性能的关系

EPE珍珠棉是LDPE(低密度聚乙烯,常用牌号2426H/7042)经物理发泡(丁烷发泡剂)制成的闭孔泡沫。发泡倍率决定了密度:

– **发泡倍率高** → 泡孔壁薄 → 密度低 → 柔软 → 适合轻品
– **发泡倍率低** → 泡孔壁厚 → 密度高 → 硬度大 → 适合重品

关键参数对应关系:

| 密度等级 | 密度范围(kg/m³) | 闭孔率 | 邵氏硬度(shore C) | 抗拉强度(MPa) | 回弹率(%) | 适合产品重量 |
|—|—|—|—|—|—|—|
| 18kg/m³ | 16-19 | ≥93% | 8-12 | 0.15-0.20 | ≥55 | <0.5kg |
| 25kg/m³ | 23-27 | ≥95% | 15-20 | 0.25-0.35 | ≥60 | 0.5-3kg |
| 35kg/m³ | 32-38 | ≥96% | 22-28 | 0.40-0.55 | ≥65 | 3-10kg |
| 45kg/m³ | 42-48 | ≥97% | 30-38 | 0.55-0.70 | ≥70 | >10kg |

> **数据来源**:根据GB/T 10802-2006《软质聚氨酯泡沫塑料》及BB/T 0004-2014包装用聚乙烯发泡板材测试。实际性能因LDPE牌号、发泡剂配比、生产线温控而有±10%波动。

**信息增量点①**:行业里有些厂家标称”25kg/m³”,实际过磅只有22-23kg/m³。辨别方法——切一块100mm×100mm×100mm的正方体,用精度0.1g电子秤称重,重量(g)÷1000 = 实测密度(kg/m³)。差2kg/m³以上,基本可以判定密度虚标。

## 珍珠棉内衬厚度怎么选?跌落高度与缓冲厚度的计算公式

厚度选型不是”越厚越好”——过厚浪费材料成本和包装体积,过薄缓冲不够。正确的做法是根据**产品脆值**和**跌落高度**计算最小缓冲厚度。

### 缓冲系数C值与最小缓冲厚度计算

缓冲系数C(Cushion Factor)是材料缓冲能力的核心指标,定义为:

**C = σ / E**

其中 σ = 应力(MPa),E = 吸收能量(J/m³)。C值越小,缓冲效率越高。

EPE珍珠棉的C值范围:
– 18kg/m³:C ≈ 2.0-2.5(适合轻品低速冲击)
– 25kg/m³:C ≈ 2.5-3.0(通用型,最常用)
– 35kg/m³:C ≈ 3.0-3.5(重载高效缓冲)
– 45kg/m³:C ≈ 3.2-3.8(超重品低速大能量吸收)

### 最小缓冲厚度计算公式

**T = H × C ×(W / A)**

– T = 缓冲厚度(mm)
– H = 跌落高度(mm)
– C = 缓冲系数
– W = 产品重量(N)
– A = 承压面积(mm²)

简化实用版(假设承压面积等于产品底面积):

**T ≥ H ×(Gm / Gc – 1)**

– Gm = 产品脆值(允许承受的最大加速度,单位G)
– Gc = 材料在设计密度下的最大加速度响应

### 跌落高度 vs 厚度选型速查表

| 跌落高度 | 产品重量<0.5kg | 产品重量0.5-3kg | 产品重量3-10kg | 产品重量>10kg |
|—|—|—|—|—|
| 30cm | 10mm / 18kg/m³ | 15mm / 25kg/m³ | 20mm / 35kg/m³ | 25mm / 45kg/m³ |
| 60cm | 20mm / 18kg/m³ | 25mm / 25kg/m³ | 30mm / 35kg/m³ | 40mm / 45kg/m³ |
| 90cm | 25mm / 18kg/m³ | 30mm / 25kg/m³ | 40mm / 35kg/m³ | 50mm / 45kg/m³ |
| 120cm | 30mm / 18kg/m³ | 40mm / 25kg/m³ | 50mm / 35kg/m³ | 60mm / 45kg/m³ |

> **说明**:以上数据基于GB/T 4857包装运输测试标准中常规跌落条件。具体项目需根据产品脆值(Gm)做动态缓冲曲线校核。

**信息增量点②**:很多采购只关注密度忽略厚度——同一密度下,20mm厚和40mm厚的缓冲能量吸收差异可达2.5-3倍。内衬设计常见错误是”密度选对了但厚度缩水”,根源在于供应商按面积报价而非体积,导致厚度被偷薄。正确做法:合同里写明**密度+厚度+公差**三项参数,如”25kg/m³±2,厚度30mm±1mm”。

## 不同行业产品的密度+厚度组合怎么匹配?

各行业产品特性差异大,密度和厚度的最优组合也不同。以下是基于工业防震测试数据整理的行业选型方案:

| 行业 | 典型产品 | 推荐密度(kg/m³) | 推荐厚度(mm) | 关键考量 | 参考标准 |
|—|—|—|—|—|—|
| 电子元器件 | PCB板、芯片模组 | 18-25 | 10-20 | 防静电+轻品缓冲 | ANSI/ESD S20.20 |
| 医疗器械 | 血压计、B超探头 | 25-35 | 20-30 | 洁净度+定位精度 | ISO 13485 |
| 汽车零部件 | 车灯、传感器 | 25-35 | 25-40 | 防磕碰+周转耐用 | IATF 16949 |
| 航天军工 | 惯导组件、陀螺仪 | 35-45 | 40-80 | 高G值抗冲击 | GJB 150 |
| 白酒/陶瓷 | 酒瓶、工艺品 | 25-35 | 20-30 | 全包+防碎 | GB/T 191 |
| 五金工具 | 电钻、扳手套装 | 25-35 | 15-25 | 防刮+排列定位 | – |
| 家电产品 | 加湿器、路由器 | 18-25 | 15-20 | 轻量+低成本 | GB/T 4857 |
| 精密仪器 | 光谱仪、天平 | 35-45 | 30-50 | 高脆值+高价值 | GB/T 4857.5 |
西安珍珠棉内衬加工车间-密度厚度检测与振动刀挖槽成型实拍
西安创响珍珠棉内衬加工车间——密度检测、振动刀精密挖槽、多厚度板材备库,日产能300m³

### 电子元器件内衬选型深度拆解

电子产品是珍珠棉内衬用量最大的领域之一。选型要点:

1. **密度**:18-25kg/m³足够(PCB板通常50-200g),不需要高密度
2. **厚度**:10-20mm,上下各留5mm余量
3. **防静电**:表面电阻10⁶-10⁹Ω(粉红色EPE)
4. **槽位精度**:±0.5mm,产品放入不晃动但也不紧卡

防静电珍珠棉的参数要求:

| 参数 | 普通EPE | 防静电EPE(粉红) | 导静电EPE(黑色) |
|—|—|—|—|
| 表面电阻率(Ω) | >10¹² | 10⁶-10⁹ | 10³-10⁵ |
| 静电衰减时间(s) | >100 | <2 | <0.5 |
| 适用场景 | 非敏感品 | 一般电子元器件 | 高敏感IC/MOSFET |
| 密度范围(kg/m³) | 18-45 | 18-35 | 25-45 |
| 加价幅度 | 基价 | +15-25% | +30-50% |

> 根据ANSI/ESD S20.20标准,电子装配车间包装内衬表面电阻应<10⁹Ω。多数电子产品选粉红色防静电EPE(25kg/m³、15mm厚)即可满足要求。

## 珍珠棉密度不够会怎样?塌坑、掉粉、失效的真实案例

密度不足是珍珠棉内衬最常见的失效模式。具体表现:

### 密度不足的4大症状

1. **塌坑**:产品放入后24-48小时,内衬槽位出现永久压痕,产品松动
2. **掉粉/掉渣**:低密度EPE泡孔壁薄,摩擦后泡孔破裂,碎屑脱落
3. **回弹丧失**:多次取放产品后,槽位扩大、定位失效
4. **运输变形**:堆码压力下内衬被压扁,到达客户手中已丧失缓冲功能

### 密度 vs 压缩永久变形率

| 密度(kg/m³) | 压缩50%后回弹率(%) | 100次压缩后变形率(%) | 预期使用寿命(次) |
|—|—|—|—|
| 14(南方最低线) | 78 | 22 | <50 |
| 18 | 85 | 15 | 80-120 |
| 25 | 90 | 10 | 150-200 |
| 35 | 94 | 6 | 200-300 |
| 45 | 96 | 4 | 300-500 |

> **测试条件**:23℃/50%RH,按GB/T 6669软质泡沫压缩永久变形测试方法。

**信息增量点③**:南方有些供应商报价特别低,用的是14kg/m³密度(南方最低基线),发到北方后冬夏温差导致泡孔结构加速老化,3个月就塌了。北方(尤其西北)温差大(-15℃到40℃),最低密度基线应提高到15.5kg/m³,同时增加单甘酯抗缩剂配比,抑制泡孔收缩。西安创响所有产品北方线密度基线15.5kg/m³起步,不做14kg/m³以下订单。

## 珍珠棉内衬的计价方式:按密度×体积还是按件?哪个更划算?

珍珠棉内衬的报价方式直接影响采购成本,搞清楚计价逻辑才能判断报价合理性。

### 三种主流计价方式对比

| 计价方式 | 计算公式 | 适用场景 | 优点 | 坑点 |
|—|—|—|—|—|
| 按立方米(m³) | 单价=材料价×密度系数+加工费 | 大批量标准件 | 透明直观 | 密度可能被虚标 |
| 按公斤(kg) | 单价=原料价+加工费 | 原材料采购 | 便于比价 | 低密度按kg算比高密度贵 |
| 按件/个 | 一口价 | 异形定制件 | 采购简单 | 不透明,难比价 |

### 按m³计价 vs 按件计价——成本差异实例

以25kg/m³密度、300mm×200mm×50mm尺寸的内衬为例:

| 计价方式 | 计算过程 | 单价 |
|—|—|—|
| 按m³ | 0.3×0.2×0.05=0.003m³ × 580元/m³(含加工) | 1.74元/件 |
| 按kg | 0.003m³×25kg/m³=0.075kg × 28元/kg | 2.10元/件 |
| 按件报价(市场) | 供应商一口价 | 2.5-3.5元/件 |

**信息增量点④**:同样一块EPE,按m³算和按件算,价差可达40-100%。大批量采购(>500件)建议要求按m³报价+加工费拆分,这样不同供应商的报价才有可比性。按件报价适合小批量/异形件,但一定要求供应商注明密度和厚度参数,否则无法判断用料是否缩水。
西安珍珠棉内衬振动刀精密挖槽加工-异形内托定制成型实拍
西安创响珍珠棉内衬振动刀精密挖槽加工——从密度板材到异形内托的精密成型,公差±0.5mm

### 2026年珍珠棉内衬价格参考(西安出厂价)

| 密度(kg/m³) | 原材料价格(元/m³) | 含加工综合价(元/m³) | 备注 |
|—|—|—|—|
| 18 | 380-420 | 480-550 | 轻品通用 |
| 25 | 480-530 | 580-660 | 最常用档位 |
| 35 | 620-680 | 720-820 | 重载/精密 |
| 45 | 780-850 | 880-980 | 超重/军工 |
| 防静电25(粉) | 580-640 | 680-780 | +15-25% |
| 导静电35(黑) | 800-880 | 920-1050 | +30-50% |

> **说明**:价格基于2026年9月LDPE 2426H报价11900元/吨计算,含丁烷发泡剂、单甘酯抗缩剂、滑石粉成核剂等辅料。实际报价需根据具体形状复杂度、加工量、运输距离调整。

## 珍珠棉内衬的厚度公差是多少?怎么验收?

厚度公差直接影响内衬与产品的贴合度。太松产品晃动,太紧放不进去。

### 行业标准厚度公差

| 厚度范围(mm) | 允许公差(mm) | 检测工具 | 参考标准 |
|—|—|—|—|
| 5-10 | ±0.5 | 游标卡尺 | BB/T 0004-2014 |
| 10-20 | ±1.0 | 游标卡尺 | BB/T 0004-2014 |
| 20-40 | ±1.5 | 钢直尺+塞尺 | BB/T 0004-2014 |
| 40-80 | ±2.0 | 钢直尺 | 企业内部标准 |
| 挖槽深度 | ±0.5-1.0 | 深度尺 | 按图纸要求 |

### 到货验收5步法

1. **称重验密度**:切100³mm正方体,称重÷1000=实测密度
2. **量厚验公差**:四角+中心5点测厚,取平均值
3. **试装验槽位**:放入产品,检查松紧度和定位精度
4. **回弹验质量**:手压后松开,3秒内回弹至原厚度90%以上
5. **气味验原料**:全新料无味或轻微PE味,刺鼻酸味=掺回收料

## 珍珠棉内衬密度和厚度选型FAQ(12问)

### 1. 珍珠棉内衬密度越高越好吗?

不是。密度越高硬度越大、成本越高,但轻品用高密度反而缓冲效果差(泡孔太少,无法有效吸收低能量冲击)。正确做法是按产品重量匹配密度档位。

### 2. 18kg/m³和25kg/m³珍珠棉内衬手感差异大吗?

明显。18kg/m³手感柔软、按压容易凹陷,适合包裹轻品做缓冲填充;25kg/m³有明显支撑力、按压回弹快,适合做定位槽内衬。用手捏一下就能分辨。

### 3. 珍珠棉内衬最薄能做到多少?

最薄卷材可达0.5mm(主要用于缠绕包裹),内衬挖槽成型最小厚度5mm。低于5mm的槽位加工难度大、定位精度差,建议改用EVA或PE片材冲型。

### 4. 珍珠棉内衬厚度会影响防静电性能吗?

不会。防静电性能取决于材料中添加的抗静电剂(炭黑或季铵盐类),与厚度无关。但厚度影响表面电阻测试的接触面积,建议按标准方法(ASTM D257)测试。

### 5. 西北冬天用珍珠棉内衬会不会变硬变脆?

会。LDPE的脆化温度约-60℃,西北冬季极端低温可达-25℃,虽不会脆裂,但泡孔内气体收缩导致密度临时增大、回弹模量升高,缓冲性能下降约10-15%。解决方案:北方线提高基线密度1.5kg/m³,增加单甘酯配比抑制收缩。

### 6. 珍珠棉内衬定制起订量是多少?

西安创响1件起订,标准件MOQ 100件(低于100件按样品价+30%),异形定制件MOQ 50件(含打样)。打样周期:标准件2小时,异形件1-3天。

### 7. 珍珠棉内衬的保质期是多久?

全新料EPE在室内避光存放条件下,保质期2-3年。超过3年泡孔结构会缓慢塌陷,密度增大、回弹率下降。建议先进先出,存放温度-10℃至40℃。

### 8. 珍珠棉内衬可以重复使用吗?

可以。25kg/m³以上密度可承受150-200次取放循环。周转箱内衬是典型的重复使用场景,建议选35kg/m³以上密度+40mm以上厚度,使用寿命可达2-3年。

### 9. 珍珠棉内衬能不能做食品级?

可以。使用全新LDPE原料(符合GB 4806.7食品接触用塑料材料标准)、食品级丁烷发泡剂,不添加回收料。需提供原料检测报告和食品级认证。西安创响可提供食品级EPE定制。

### 10. 怎么判断珍珠棉内衬是全新料还是回收料?

三看法则:①看颜色——全新料纯白/自然色,回收料发黄发灰;②闻气味——全新料无味或轻微PE蜡味,回收料有刺鼻酸臭味;③压回弹——全新料按压3秒回弹>90%,回收料回弹慢、有永久压痕。

### 11. 珍珠棉内衬运输怎么算体积?运费贵不贵?

珍珠棉是轻泡货,运输按体积计费(不是按重量)。运费优化3招:①选高密度减少体积(同样承重,45kg/m³比18kg/m³体积小60%);②嵌套设计减少空隙;③西安本地24小时送货上门,省去物流中转费。

### 12. 珍珠棉内衬设计图纸怎么提供?

提供以下任意一种即可:①产品3D数模(STEP/IGS格式);②产品实物样品(邮寄或送厂);③2D工程图标注尺寸公差。西安创响工程团队可逆向建模,2小时出设计图确认。

### 13. 珍珠棉内衬跌落测试怎么做?

按GB/T 4857.5标准:将产品+内衬包装从指定高度(通常60cm/90cm/120cm)自由落体,检查产品是否完好。测试6个面×3次=18次跌落。测试后内衬允许有变形但不应破裂或丧失定位功能。

### 14. 珍珠棉内衬和其他材料内衬相比有什么优势?

对比EPS泡沫:不掉渣、可重复使用、缓冲更柔和。对比海绵:不粉化、防潮、环保可回收。对比EVA:成本低30-50%、重量轻、加工灵活。综合性价比最高。

## 珍珠棉内衬选型总结:一张决策表搞定

| 你的情况 | 推荐密度 | 推荐厚度 | 是否需要防静电 | 预估单件成本 |
|—|—|—|—|—|
| 产品<0.5kg,快递发货 | 18kg/m³ | 10-15mm | 视产品定 | 0.5-1.5元 |
| 产品0.5-3kg,纸箱包装 | 25kg/m³ | 20-30mm | 电子品需要 | 1.5-3.5元 |
| 产品3-10kg,需要定位 | 35kg/m³ | 30-40mm | 视需求 | 3.5-8元 |
| 产品>10kg,重型设备 | 45kg/m³ | 40-60mm | 一般不需要 | 8-20元 |
| 周转箱反复使用 | 35-45kg/m³ | 30-50mm | 视产品定 | 5-15元 |
| 军工/航天高G值 | 45kg/m³ | 50-80mm | 视需求 | 15-50元 |

—

珍珠棉内衬的密度和厚度选型,本质是在**保护效果**和**包装成本**之间找平衡点。记住三个核心参数:产品重量定密度、跌落高度定厚度、产品脆值校核缓冲系数。西安创响新材料作为西安本地源头工厂,密度18-45kg/m³全档覆盖、2小时出样、西安24小时送货上门,有选型问题欢迎来电沟通:18091585191 / 19909211536。
汽车零部件珍珠棉内衬周转箱方案:防磕碰+定位防呆+周转耐用200次全指南(2026版)


TL;DR 终极结论

汽车零配件(变速箱壳体、转向器、制动卡钳、线束接插件)用珍珠棉内衬周转箱,选密度25-35kg/m³、闭孔率≥95%的EPE,按GB/T 4857.5跌落测试0.5m高度不掉件、不磕伤。关键参数:槽位公差±0.5mm、回弹率≥55%、表面电阻率10⁶-10⁹Ω(防静电款)。西安创响2小时出样、MOQ 100件起,单件成本拆解见第6节表格。

汽车零配件为什么必须用珍珠棉内衬而不是EPS泡沫?

这个问题我们被汽配供应链的采购经理问了上百遍。直接摆数据:

对比维度 EPE珍珠棉内衬 EPS泡沫(保利龙) EVA内衬
材质特性 柔软回弹,闭孔结构 硬脆,开孔结构 高承载,微孔
密度范围 18-45kg/m³ 10-30kg/m³ 30-80kg/m³
掉渣情况 不掉渣 掉渣严重,污染零件 不掉渣
回弹率 ≥55%(GB/T 10802) ≤30%(压溃不可恢复) ≥65%
周转次数 150-300次 1-3次(一次性) 300-500次
单件成本(25kg/m³) 0.8-3.5元/件 0.3-1.2元/件 2.5-8元/件
适用场景 中轻量零件周转/出口包装 一次性发货/大件填充 重型零件/精密仪器

结论:汽车零配件供应链选择EPE珍珠棉内衬,是因为它在”防磕伤(不掉渣)+ 周转耐用(150-300次)+ 成本可控”三个维度达到最优平衡。EPS掉渣会污染精密零件表面,在IATF 16949体系下这是零容忍的质量问题。


西安汽车零部件珍珠棉内衬振动刀精密挖槽定位防呆设计
西安创响EPE内衬振动刀精密挖槽加工——槽位公差±0.5mm,适配汽车零配件周转箱定位防呆需求。西安珍珠棉内衬厂家

汽车零配件周转箱内衬密度怎么选?按零件重量对照表

采购经理最常问:密度选低了塌坑,选高了成本浪费。根据我们给吉利、比亚迪等供应链供货5年的实测数据,给你一个对照表:

零件类型 单件重量 推荐密度 推荐厚度 跌落测试高度
线束接插件/传感器 50g-200g 18-22kg/m³ 15-20mm 0.3m
制动卡钳/转向拉杆 0.5-2kg 25-30kg/m³ 20-30mm 0.5m
变速箱壳体/缸体 5-20kg 30-38kg/m³ 30-50mm 0.5-0.8m
发动机总成(大件) 30-80kg 35-45kg/m³ 50-80mm 0.3-0.5m
仪表盘/内饰件(表面保护) 1-5kg 22-28kg/m³ 15-25mm 0.3m

西北密度基线提醒:西安及西北地区冬夏温差大(-10℃到40℃),低密度EPE(<18kg/m³)在低温下会变硬、回弹率下降。我们给西北汽配客户供货时,最低基线设为15.5kg/m³(南方客户14kg/m³即可),同时单甘酯抗缩剂配比提高0.3%,确保低温环境下不收缩塌陷。

防静电珍珠棉内衬和普通款有什么区别?哪些零件必须用防静电款?

汽车电子部件(ECU控制器、BCM车身模块、安全气囊传感器)对静电极度敏感。根据ANSI/ESD S20.20标准,静电放电>100V就可能损坏芯片。

内衬类型 表面电阻率 静电衰减时间 颜色 适用零件 单价差
普通EPE >10¹²Ω 不适用 白色/粉色 机械件/壳体/五金 基准价
防静电EPE(永久型) 10⁶-10⁹Ω <2秒 黑色 ECU/传感器/线束 +15-25%
导电EPE(碳黑填充) 10³-10⁵Ω <0.5秒 黑色 安全气囊模块/高压电池 +40-60%

信息增量点①:很多供应商报价说”防静电”,实际是表面涂覆型抗静电剂——这种涂层擦拭3-5次或存放3个月后就失效了。我们的防静电EPE采用永久型高分子抗静电剂共混(添加到LDPE 2426H原料中),防静电效果有效期≥3年,表面电阻率衰减率<10%。


西安汽车零配件EPE内衬异形振动刀切割加工现场
西安创响新材料EPE内衬异形加工车间:振动刀+热切双工艺,适配汽配周转箱多槽位复杂造型。西安珍珠棉内托定制厂家

定位防呆设计怎么做?槽位公差和排列方案详解

汽配周转箱最核心的是定位防呆(Poka-Yoke)——工人闭着眼都不会放错零件位置。这需要内衬设计做到:

1. 槽位尺寸公差设计

  • 间隙配合:槽位比零件外形大0.5-1mm(便于放入)
  • 过盈配合:槽位比零件小0.2-0.5mm(需要压入,适合重型件)
  • 过渡配合:公差±0.3mm(适合精密传感器)

2. 防呆标识方案

  • 形状防呆:非对称零件设计不对称槽位(左件放不进右槽)
  • 颜色防呆:不同零件类型用不同颜色内衬(黑=电子件、粉=机械件、蓝=内饰件)
  • 标识防呆:槽位旁丝印零件号/PFMEA编码

3. 排列密度优化

周转箱规格(外) 内衬尺寸(内) 零件尺寸 排列方式 单箱装件数
600×400×200mm 570×370×170mm φ50×30mm(传感器) 6×4阵列 24件/箱
600×400×280mm 570×370×250mm 150×100×80mm(卡钳) 3×2阵列 6件/箱
800×600×400mm 770×570×370mm 200×150×120mm(壳体) 3×3阵列 9件/箱

珍珠棉内衬周转箱方案的成本怎么算?报价拆解表

采购经理最关心的就是价格。下面是一份真实的600×400mm周转箱内衬报价拆解(以25kg/m³密度、20mm厚度为例):

费用项 计算方式 金额(元) 说明
原材料成本 0.043m³ × 650元/m³ 27.95 LDPE 2426H发泡料,2026年9月行情
加工费(振动刀挖槽) 24槽 × 1.2元/槽 28.80 振动刀加工,精度±0.5mm
刀模费(首次) 分摊到首批 150(首批) 100件起订,1.5元/件分摊
表面处理(防静电液) 选配 +3.5 仅普通料需涂覆,永久型免此项
包装+运费(西安) 按箱计 2.0 西安本地24小时送货上门
单件合计 — 58.75-62.25 首批含刀模分摊,后续批次57.25元

信息增量点②:按m³计价vs按件计价的陷阱

有些供应商报”800元/m³”,看似便宜,但你要算:一块内衬体积0.043m³,按m³算=34.4元;但同一块按件报价可能才45元。为什么?因为m³计价不含加工费、损耗费、刀模费。建议采购经理永远要求”单件到厂价”报价,避免被m³单价误导。


西安创响新材料EPE珍珠棉工厂车间18台套深加工设备实拍
西安创响新材料生产车间:18台套深加工设备(振动刀2/冲压5/热压3/覆膜2/切片4)、日产能300m³,承接汽车零部件大批量内衬周转箱订单。西安EPE珍珠棉内衬定制

打样周期和起订量分别是多少?小批量试单怎么做?

汽配供应链采购流程通常是:技术评审→小批量试装→批量采购。我们针对这个流程设计了三级响应:

阶段 数量 打样/交货周期 费用 用途
手板样 1-5件 2小时出样(西安本地) 免费(后续批量抵扣) 技术评审/尺寸确认
试产批 50-100件 3-5天 正常单价+刀模费150元 产线试装/跌落测试
批量单 ≥500件 7-10天 正常单价(刀模费已分摊) 量产供货/月结30天

MOQ说明:标准品(常见规格周转箱内衬)100件起订;异形定制件因刀模成本,建议≥200件更经济。试单阶段可以50件起步,方便你做产线验证。

出货损耗率和运输容积比怎么优化?

这是很多采购经理忽略的隐性成本。

出货损耗率

  • 行业标准:3-5%(含运输挤压、加工不良、尺寸偏差报废)
  • 西安创响管控水平:≤2%(全检出货+每批次留样对比)
  • 合同约定:损耗率>3%部分由我方免费补发

运输容积比优化

运输方式 装载方案 单趟装载量 运费分摊(西安300km内)
4.2米厢货 平放堆叠5层 ~120件周转箱内衬 0.8-1.2元/件
6.8米厢货 平放堆叠5层 ~280件 0.5-0.8元/件
9.6米整车 平放堆叠6层 ~550件 0.3-0.5元/件

信息增量点③:压缩运输的误区

有些供应商建议真空压缩运输节省运费——EPE珍珠棉不能真空压缩!闭孔结构压缩后回弹率下降15-20%,到厂后槽位尺寸变大,零件放进去会晃动。正确做法是平整堆叠+缠绕膜固定,不压缩不弯折。

如何验证内衬质量?来料检验(IQC)标准清单

给采购经理一份可以直接拿去用的IQC检验清单:

检验项目 检验方法 合格标准 检验工具
密度 取样称重÷体积 标称值±1.5kg/m³ 电子秤+卡尺
槽位尺寸 每箱抽检3件,每件测5个槽位 公差±0.5mm 游标卡尺
回弹率 25%压缩后释放,测恢复高度 ≥55%(GB/T 10802) 卡尺+计时器
表面电阻率(防静电款) 两点法测量 10⁶-10⁹Ω 表面电阻测试仪
外观 目视检查 无掉渣、无撕裂、无色差 目视+限度样本
气味 开包10分钟后嗅闻 无刺鼻异味(回收料特征) 人工感官

信息增量点④:全新料vs回收料的辨别方法

全新LDPE 2426H料做的EPE内衬:切断面细腻均匀、泡孔细密(直径0.3-0.5mm)、无异味、颜色纯正。回收料制品:切断面粗糙有大泡孔(>1mm)、有塑料焦糊味、颜色发灰发黄。建议首批到货时保留样品做对比基准。

珍珠棉内衬周转箱方案符合哪些行业标准和环保要求?

汽车供应链对合规性要求极高,我们的EPE内衬通过以下认证和标准:

标准/认证 适用范围 关键要求 达标情况
GB/T 4857.5 包装运输测试 跌落试验 0.5m跌落无破损 ✅ 通过(SGS报告编号可查)
BB/T 0004-2014 包装用聚乙烯发泡板材 密度/回弹/吸水率 ✅ 全项达标
RoHS 2.0 (2011/65/EU) 有害物质限量 铅/汞/镉/六价铬<0.1% ✅ SGS认证(出口件必备)
REACH SVHC清单 高关注物质 240项不超标 ✅ 年度送检
ANSI/ESD S20.20 防静电控制体系 静电衰减<2秒 ✅ 防静电款达标
IATF 16949 汽车行业质量管理体系 PPAP/APQP/过程控制 ✅ 配合Tier1供应商体系

西安创响在汽车零配件内衬周转箱领域有哪些优势?

作为西安本地EPE珍珠棉源头工厂,我们服务西北地区汽配供应链的核心优势:

  • 加厚加硬基线:密度18-45kg/m³全覆盖,西北最低基线15.5kg/m³(南方14kg/m³),确保冬夏温差不塌陷
  • 2小时快速出样:西安本地客户可到场确认手板样,当天拿样回产线试装
  • 24小时送货上门:西安及咸阳、渭南等周边城市次日达
  • 加工能力强:振动刀2台+冲压机5台+热压3台,异形挖槽日产能300m³
  • 质量体系完善:每批次留样3年、全检出货、损耗率≤2%(行业3-5%)

珍珠棉内衬周转箱定制常见问题FAQ

Q1:汽车零配件内衬周转箱打样要多久?

A:西安本地客户2小时出样(到场等取),外地客户当天快递发出。需提供零件3D图或实物样品。

Q2:起订量MOQ是多少?

A:标准周转箱内衬100件起订;异形定制件建议200件以上(刀模费分摊更经济)。试单阶段可50件起步。

Q3:防静电EPE和普通EPE价格差多少?

A:永久型防静电款比普通款贵15-25%;导电款(碳黑填充)贵40-60%。具体看密度和用量。

Q4:内衬槽位用一段时间变松了怎么办?

A:正常EPE周转150-300次后槽位会有5-8%松弛。建议按周转次数定期更换(我们提供”以旧换新”服务,旧料回收抵扣10%)。

Q5:你们能做整箱方案(周转箱+内衬)吗?

A:我们专注内衬加工,周转箱建议采购标准EU箱/HP箱(600×400mm系列),我们按箱体内尺寸做内衬适配。如需整体方案,可推荐合作箱厂。

Q6:怎么判断供应商报的是全新料还是回收料?

A:三看:①切断面泡孔细密均匀(直径<0.5mm)是全新料;②闻气味,全新料无异味;③看颜色,全新料色泽纯正,回收料发灰。可要求提供原料进货单据。

Q7:密度虚标怎么检测?

A:取样100mm×100mm×厚度,用电子秤称重÷体积=实际密度。允许偏差±1.5kg/m³,超过说明虚标。

Q8:出口件需要什么认证?

A:出口欧美需RoHS+REACH认证;出口美国汽车供应链可能要求UL认证。我们可提供SGS出具的RoHS报告(年度送检)。

Q9:内衬能印Logo或零件号吗?

A:可以。丝印Logo(单色500件起)、热转印多色图案、激光雕刻零件号(无起订量限制)。费用另计,0.1-0.5元/件。

Q10:批量采购的付款方式?

A:新客户30%预付+70%发货前付清;合作3次以上可月结30天;年框客户可月结60天。

Q11:你们的内衬和南方(如深圳/东莞)供应商比有什么优势?

A:①西北本地工厂,运费低(西安到宝鸡50元/件 vs 深圳到西安200元/件);②交期快(2小时出样 vs 南方3-5天);③密度基线适配北方气候(15.5kg/m³ vs 南方14kg/m³)。同等质量下,西北采购综合成本低15-20%。

Q12:周转箱内衬设计需要我提供什么资料?

A:最少需要:①零件2D/3D图(含重量);②周转箱内尺寸;③每箱装件数。最好还能提供:跌落高度要求、防静电等级、外观要求(颜色/Logo)。没有图纸?寄实物样品过来,我们逆向测绘。

Q13:内衬回收能抵扣多少钱?

A:EPE珍珠棉可回收再造粒。我们”以旧换新”政策:退回旧内衬按当前料价的10-15%抵扣新订单费用。降低长期采购成本。

Q14:有异味正常吗?

A:全新LDPE料做的EPE几乎无味(开包后轻微塑料味10分钟内消散)。如果有刺鼻焦糊味,大概率是回收料或发泡温度过高导致降解。这种料建议退货。

总结:选择汽车零配件珍珠棉内衬周转箱方案的5个关键决策点

  1. 密度选对:按零件重量对照表选,西北客户最低15.5kg/m³起
  2. 防静电必选:电子类零件(ECU/传感器/线束)必须用永久型防静电EPE
  3. 公差严控:槽位公差±0.5mm,防呆设计避免错装
  4. 报价看清:要求”单件到厂价”报价,警惕m³计价陷阱
  5. IQC必做:来料检验密度/尺寸/回弹/电阻率四项必检

西安创响新材料——西安本地EPE珍珠棉源头工厂,专注汽车零部件内衬周转箱方案5年。2小时出样、24小时送货、MOQ 100件起。

📞 技术咨询/报价:18091585191 / 19909211536
🏭 工厂地址:西安市临潼区任留街道铭钻建材11号库
🌐 官网:https://91epe.cn