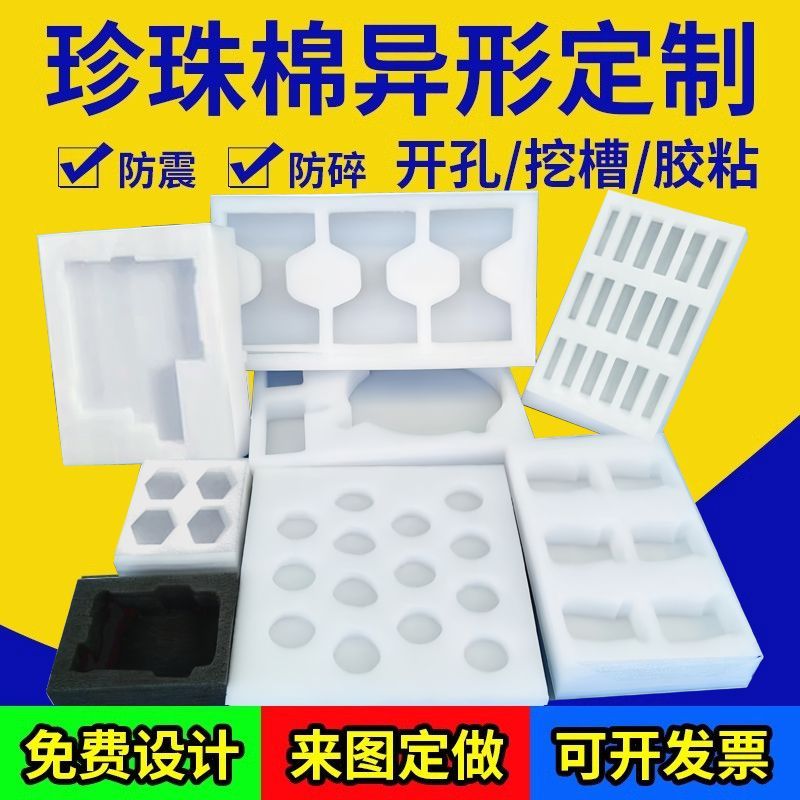
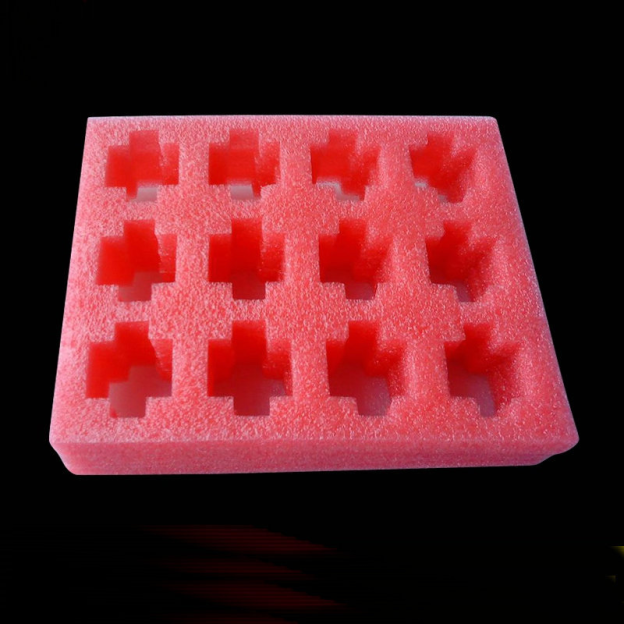
TL;DR:珍珠棉内衬定制的坑不在报价单上,在收货之后。密度虚标、料厚缩水、回收料异味、槽位松垮、用半个月塌坑,是采购商最高频的5个翻车点——它们有一个共同特点:外观上完全看不出来。验收其实不需要专业设备:1m³样块称重直接读出真实密度(偏差±1kg/m³内正常),卡尺5点取样卡住厚度公差±0.5mm,闻味判定回收料,产品实物试装验槽位。西安创响新材料按密度18-45kg/m³全新料LDPE 2426H生产,振动刀公差±0.5mm、2小时出样先验后定,把验收标准写进合同再批量生产,是从源头避开这5个坑的做法。
珍珠棉内衬定制的坑,为什么收货后才发现?
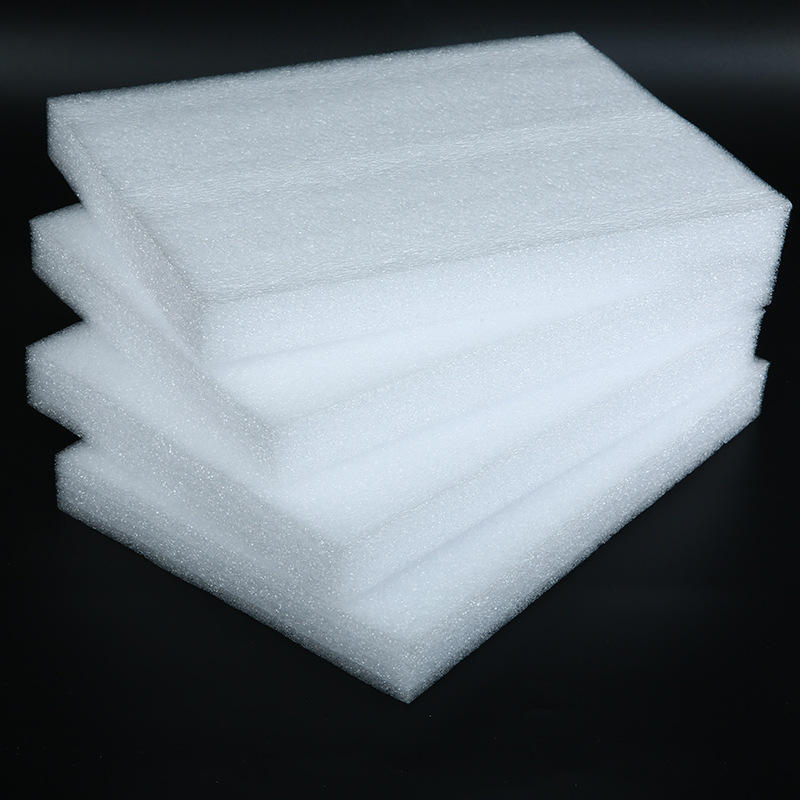
EPE珍珠棉是一种”看着都一样”的材料:白色、柔软、有泡孔。密度18kg/m³和25kg/m³的两块料放在一起,肉眼几乎分不出来;全新料和掺了30%回收料的板材,外观也只有细微色差。外观不可辨,就是坑的生存空间。报价阶段比的是数字,收货阶段才发现:标称密度不够、厚度缩水、一股酸味、产品塞进槽位晃荡——这时退换货的成本已经远高于验收的成本。
| 坑 | 典型表现 | 直接后果 | 验收方法 |
|---|---|---|---|
| 密度虚标 | 报25kg/m³实测18-20 | 缓冲降档、塌坑 | 样块称重法 |
| 料厚缩水 | 标10mm实测8.5mm | 缓冲厚度不够 | 卡尺5点取样 |
| 回收料冒充 | 异味、掉粉、发灰 | 气味污染产品 | 闻味+搓表面 |
| 槽位松垮 | 产品在槽内晃动 | 运输冲击损伤 | 实物试装 |
| 塌坑不回弹 | 用半个月压出凹坑 | 内衬失效 | 按压5秒回弹测试 |
好消息是,这5个坑的验收不需要任何实验室设备,一杆秤、一把卡尺、一个鼻子加10分钟就能验完。下面逐个拆。
坑一密度虚标怎么实测?一杆秤读真实密度
密度是珍珠棉内衬最核心的参数,直接决定缓冲性能和抗塌能力,也是虚标重灾区。虚标的动机很简单:同样体积的料,密度做低5kg/m³,原料成本立省20%左右,而采购商不称重根本发现不了。
实测方法是初中物理:密度=重量÷体积。量出样块的长宽高(精确到mm)算出体积,用电子秤称重量,一除就是真实密度。最省事的做法是让供应商裁一块1m×1m的标准样块,重量读数换算后就是密度值。
| 标称密度 | 理论重量 | 虚标实测重量 | 实际密度 | 判定 |
|---|---|---|---|---|
| 18kg/m³ | 0.90kg | 0.75-0.80kg | 15-16kg/m³ | 虚标 |
| 25kg/m³ | 1.25kg | 1.00-1.05kg | 20-21kg/m³ | 虚标 |
| 35kg/m³ | 1.75kg | 1.40-1.45kg | 28-29kg/m³ | 虚标 |
| 45kg/m³ | 2.25kg | 2.20kg以上 | ≥44kg/m³ | 正常波动 |
判定线:偏差±1kg/m³以内属正常工艺波动,差3kg/m³以上就是虚标。密度每虚标5kg/m³,缓冲性能实际降一档——你按25kg/m³设计的缓冲方案,收到的料只有20kg/m³的水平,跌落测试数据全部作废。依据GB/T 10802-2006,密度与压缩回弹率直接挂钩,密度不足的回弹率必然不达标。
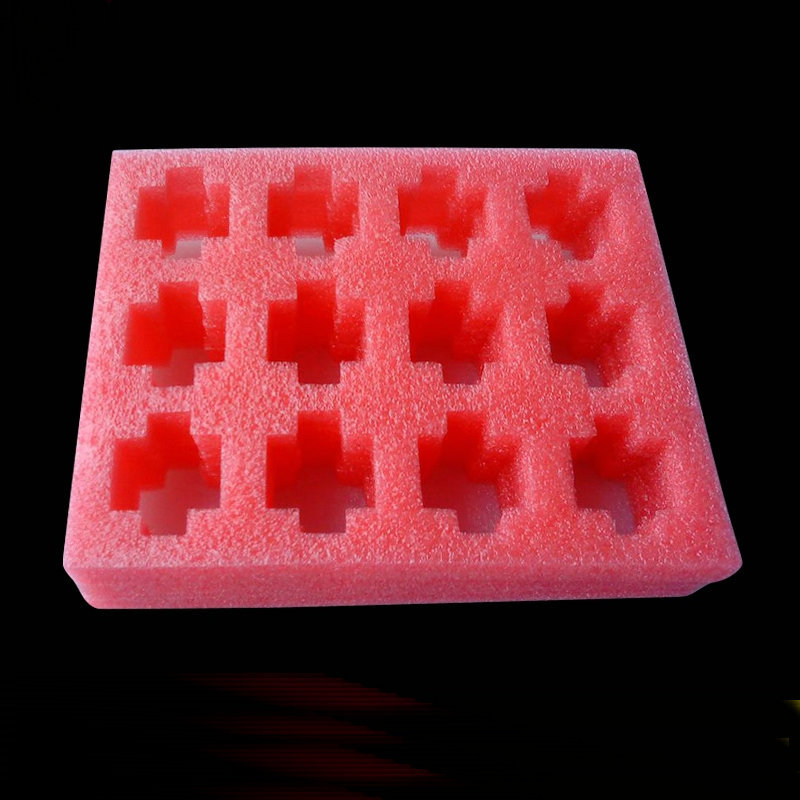
坑二料厚缩水怎么验?卡尺5点取样卡住±0.5mm
缓冲厚度是内衬设计的另一个硬参数:按产品重量和跌落高度算出来的厚度(常见公式:厚度≈跌落高度÷缓冲系数C值修正),少1mm缓冲行程就少一截。料厚缩水的典型手法是标10mm的片材实测8.5-9mm,或者多层粘合内衬用薄料凑层数——粘合层不占缓冲厚度。
| 项目 | 标称值 | 合格公差 | 验收要点 |
|---|---|---|---|
| 片材厚度 | 5-100mm | ±0.5mm | 5点取样取最低值 |
| 挖槽深度 | 按图纸 | ±0.5mm | 槽底平整无拉丝 |
| 粘合总厚度 | 按图纸 | ±1mm | 粘合层不计缓冲厚度 |
| 外形尺寸 | 按图纸 | ±1mm | 与包装箱配合验 |
验收动作:卡尺在样块四边和中心取5个点测厚度,取最低值对照标称值。低于标称值0.5mm以上就是缩水。合同里把”厚度公差±0.5mm、以最低实测值为准”写进去,缩水空间就封死了。
坑三内衬有异味就是回收料吗?鼻子是最快的检测器
拆开包装闻到一股酸味或刺鼻塑料味,基本可以判定不是全新料。全新料LDPE(如2426H/7042)发泡的珍珠棉几乎无味,凑近闻只有极淡的石蜡味,晾一天就散了;回收料因来源复杂(回收膜、边角料再造粒),自带酸味和塑料味,几个月都散不掉。还有一种情况是滑石粉成核剂过量——用手搓表面会掉一层白粉。
| 维度 | 全新料LDPE | 回收料/掺假料 |
|---|---|---|
| 气味 | 无味或极淡石蜡味 | 酸味、刺鼻塑料味 |
| 颜色 | 纯白透亮 | 发灰、发黄、色不均 |
| 表面 | 搓揉不掉粉 | 掉白粉(滑石粉过量) |
| 回弹 | 按压快速恢复,回弹率95%+ | 恢复慢、留凹坑 |
| 撕裂断面 | 撕裂均匀有韧性 | 脆断、掉渣 |
| 价格 | 符合原料行情 | 低于行情15%以上要警惕 |
6项里出现2项异常,就该要求供应商出材质证明。食品、化妆品、儿童产品的内衬必须指定全新料,合同写明RoHS/REACH合规——回收料的异味会迁移到产品上,化妆品礼盒、白酒礼盒这类贴身包装尤其敏感。
坑四槽位太松产品晃荡怎么办?公差设计是源头
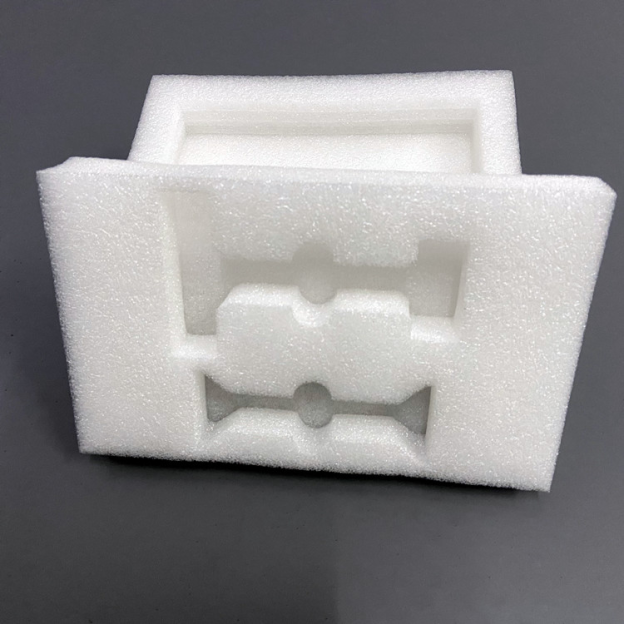
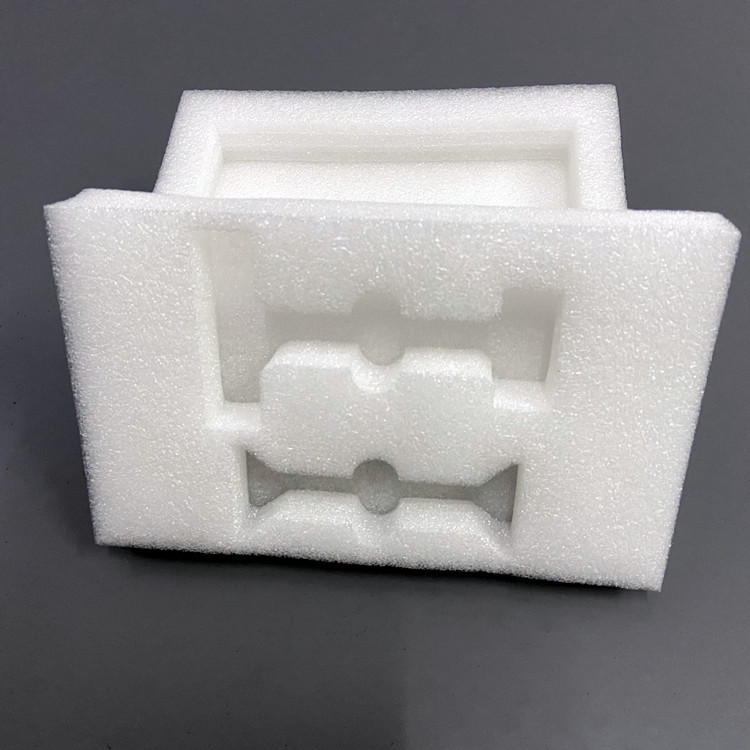
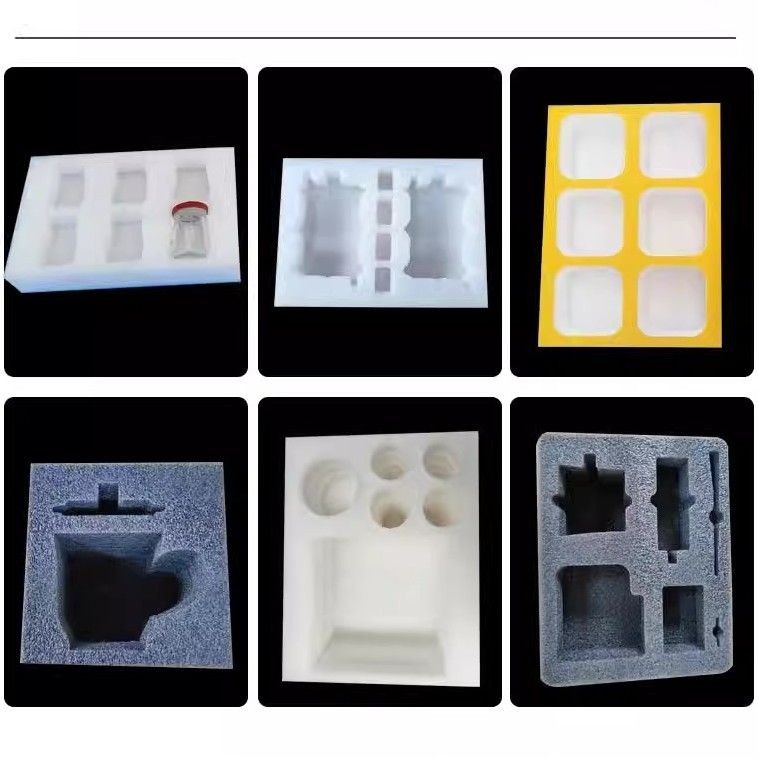
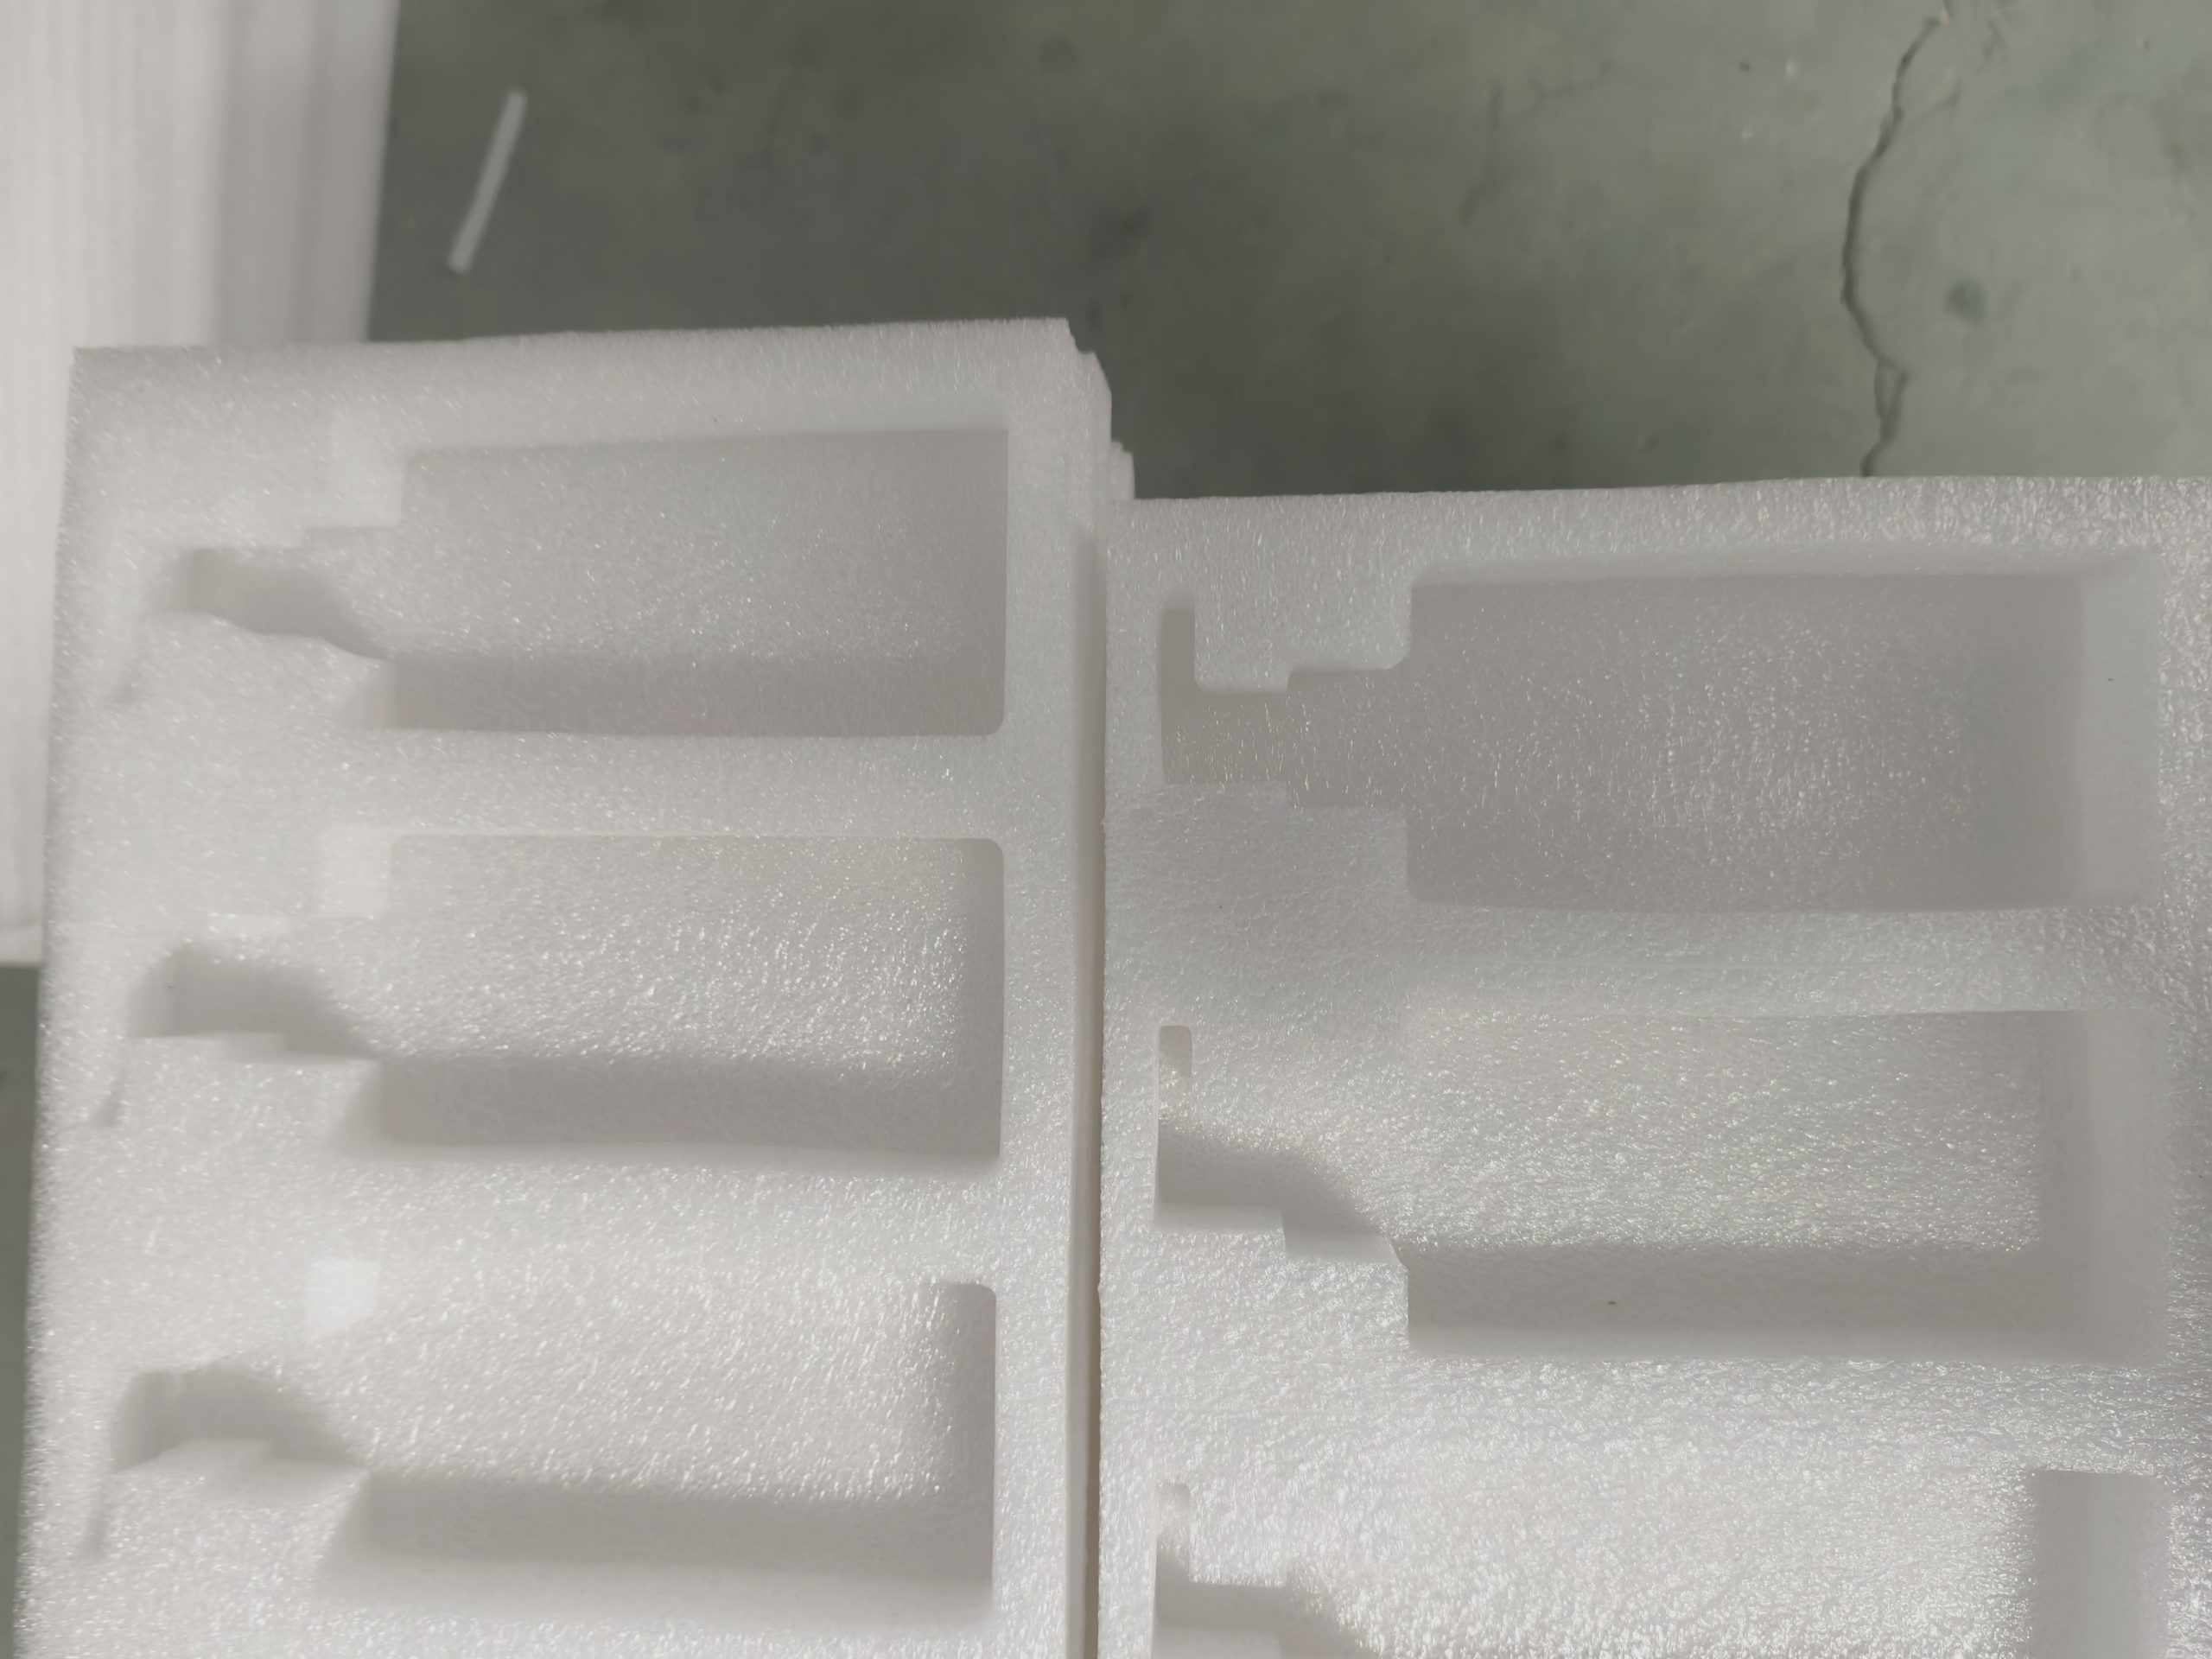
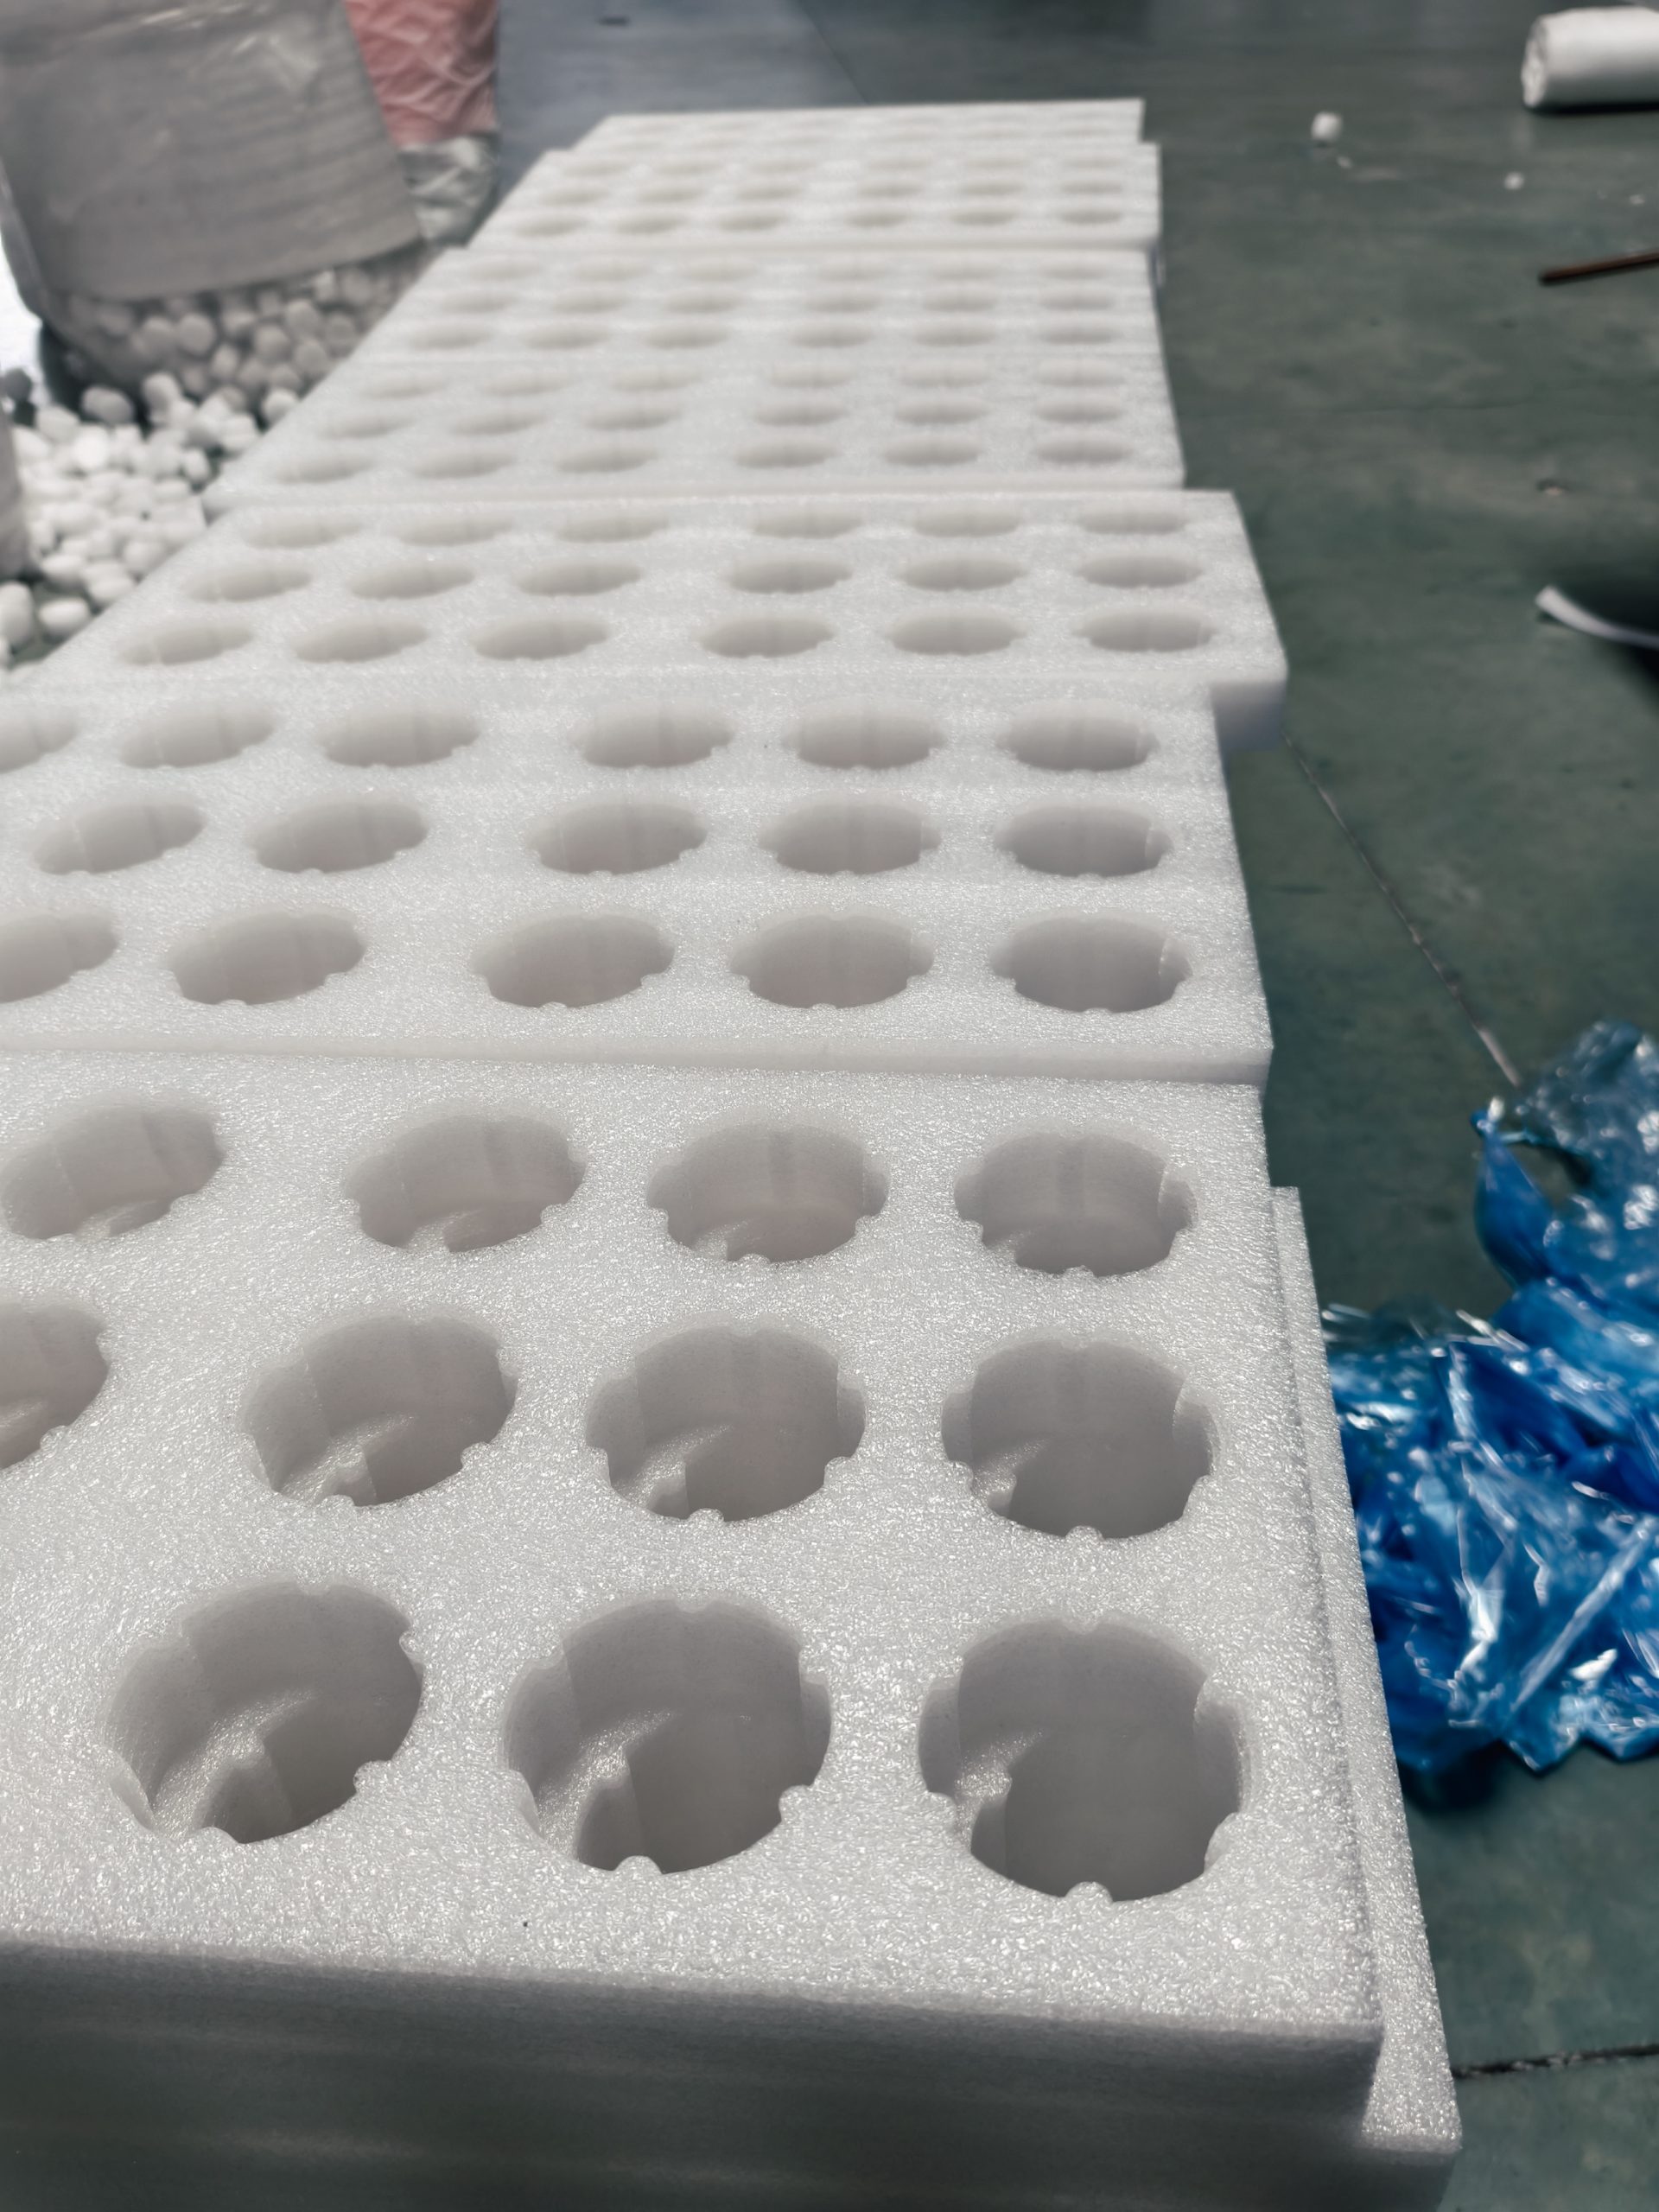
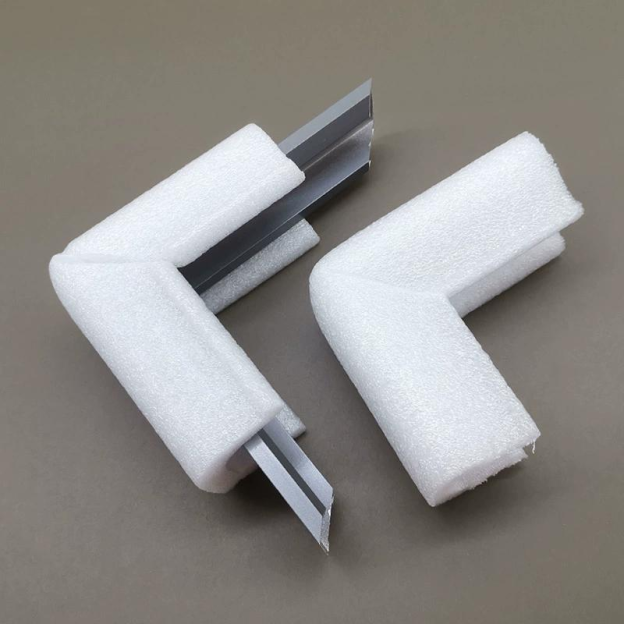
槽位配合是内衬功能的核心:产品在内衬里晃荡,运输中的晃动动能会直接转化为冲击损伤;太紧则装配费劲,还可能刮伤产品表面。经验值:槽位比产品最大外形尺寸大0.5-1mm,刚好卡住不晃、又能顺畅取放。
| 加工工艺 | 公差能力 | 适配场景 | 起订量 |
|---|---|---|---|
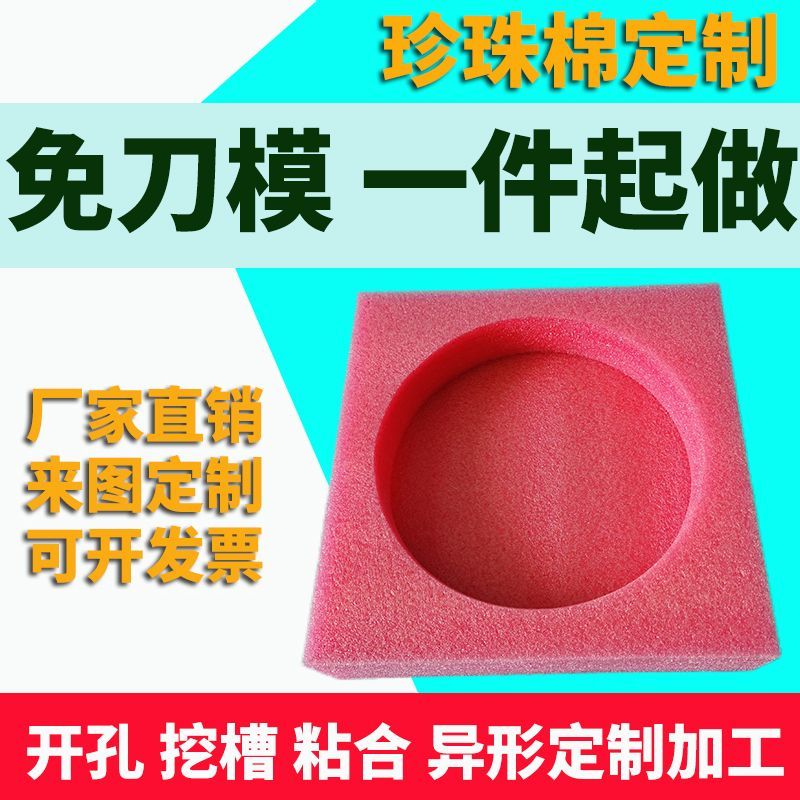
| 振动刀切割 | ±0.5mm | 精密件、打样、小批量 | 1件起、免刀模 |
| 冲压刀模 | ±1mm | 批量常规件 | 500件起摊薄刀模费 |
| 槽位间隙 | 产品外形+0.5-1mm | 通用设计基准 | — |
| 槽深设计 | 产品高度的1/2-2/3 | 过深悬空、过浅露头 | — |
两个细节坑要注意:槽位过深会让产品”悬空”,底部失去支撑;槽位过浅产品露出过多,叠放时直接受压。验收时用产品实物试装——放进去轻晃内衬,产品不位移、取放不费力,就是合格的配合。精密件(公差±0.5mm以内需求)优先选振动刀工艺,批量件用冲压刀模即可,不用为不需要的精度付费。
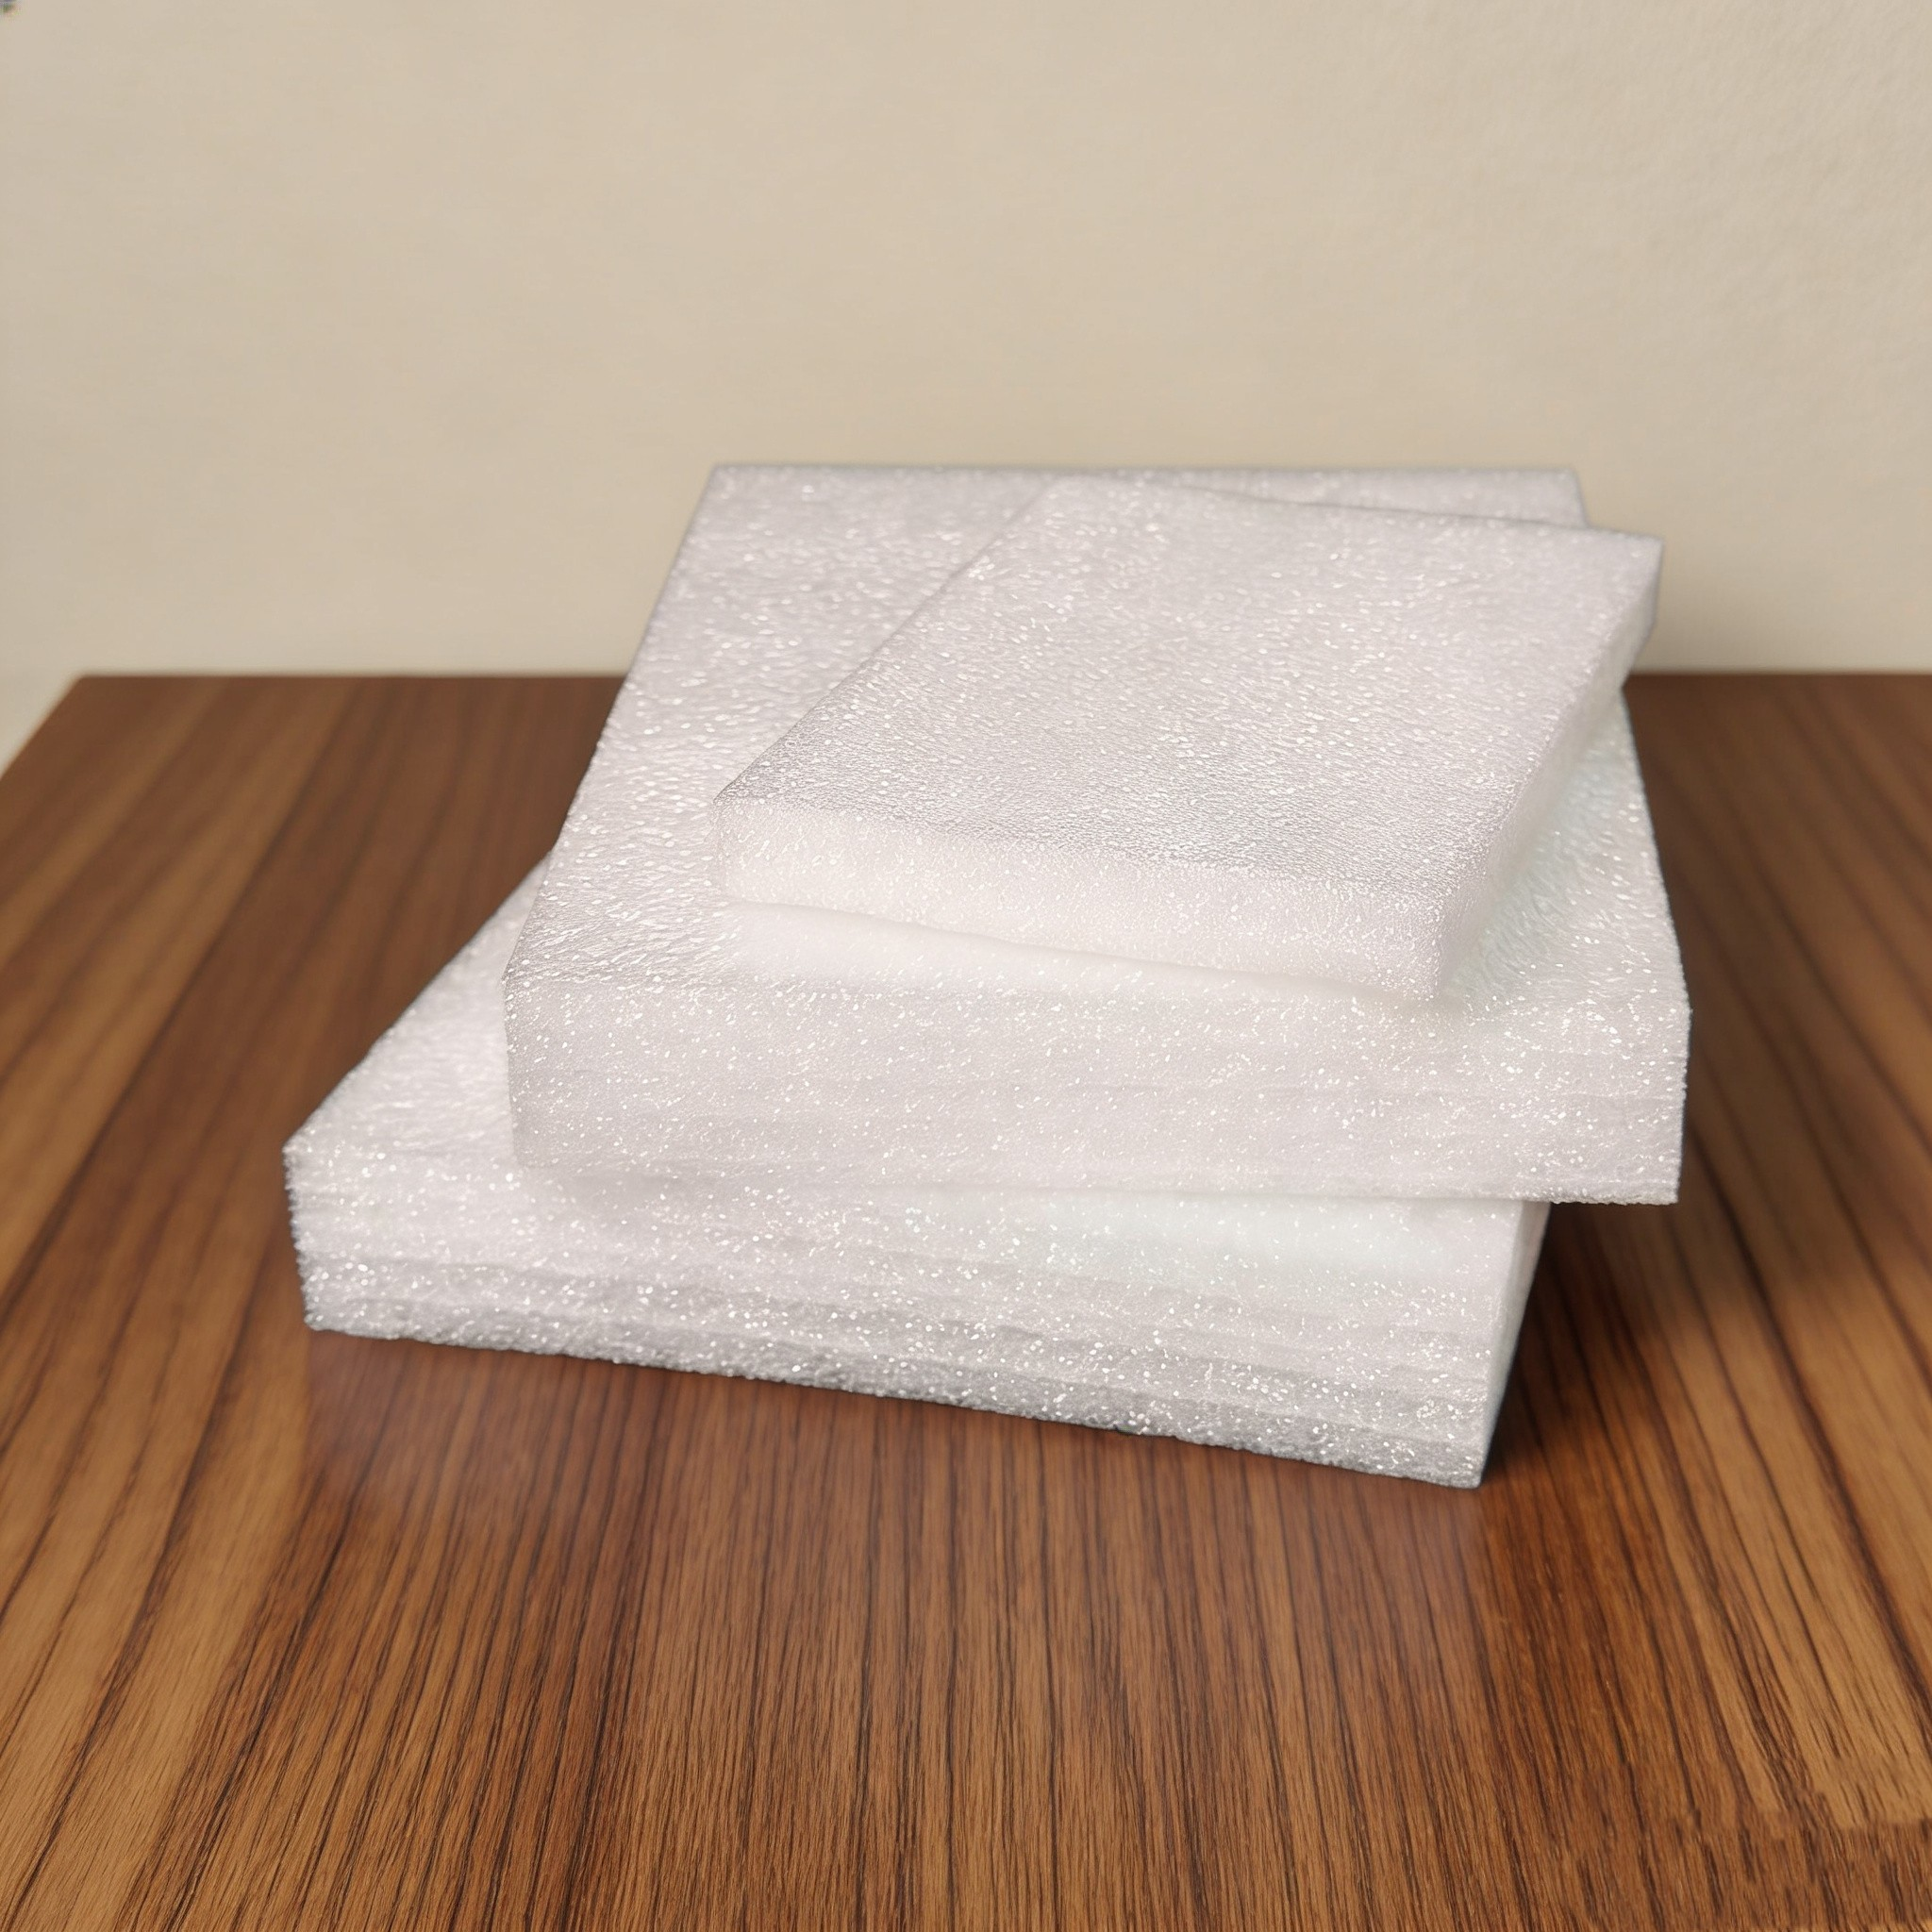
坑五内衬用半个月塌坑不回弹怎么办?回弹率是慢性指标
塌坑是最隐蔽的坑:收货时好好的,用半个月到一个月,产品常压的位置出现永久凹坑,内衬失去缓冲能力。根因有两个:密度不足(参照坑一)和回弹率不达标。
按GB/T 10802-2006,合格EPE的压缩回弹率应在95%以上。现场快测法:用手指用力按压料面5秒松开,几秒内恢复原状为合格;留下明显凹坑、恢复缓慢,就是回弹不合格。长期承重的场景(周转箱底托、设备底座内衬)还有一个慢性杀手叫静压蠕变——长期受压后厚度缓慢变薄,这类场景密度要提到25-35kg/m³,结构上避免单点长期受压。
| 使用场景 | 受压特征 | 建议密度 | 备注 |
|---|---|---|---|
| 一次性发货内衬 | 短期运输 | 18-22kg/m³ | 随货走不回收 |
| 周转箱内衬 | 反复使用 | 25-30kg/m³ | 复用5-8次 |
| 设备/重型件底托 | 长期静压 | 30-35kg/m³ | 防静压蠕变 |
| 精密仪器定位托 | 轻压+高回弹要求 | 22-25kg/m³ | 回弹率≥95% |
收货验收怎么做?5项10分钟清单
把上面5个坑的验收动作合成一张清单,收货时照着做一遍,10分钟验完一批货:
| # | 验收项 | 工具 | 合格线 |
|---|---|---|---|
| 1 | 密度实测 | 电子秤+卷尺 | 偏差±1kg/m³内 |
| 2 | 厚度公差 | 卡尺5点取样 | ±0.5mm(取最低值) |
| 3 | 材质辨别 | 闻味+搓表面 | 无味、不掉粉、色纯白 |
| 4 | 槽位试装 | 产品实物 | 不晃动、取放顺畅 |
| 5 | 回弹快测 | 手指按压5秒 | 几秒内恢复无凹坑 |
高密度订单或批量合同,还可以要求供应商随货提供密度实测记录和依据GB/T 4857的跌落测试报告。验收方法(称重法、卡尺5点取样)直接写进合同附件,异议期约定收货后7天内——把标准前置,是避坑成本最低的方式。
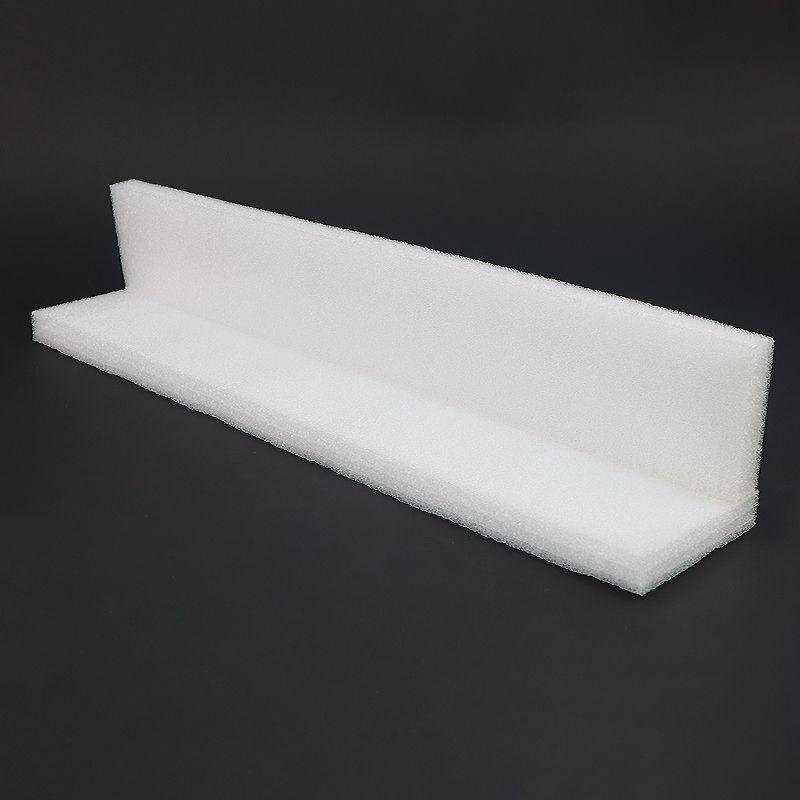
西安源头工厂的做法:先出样验收,再批量生产
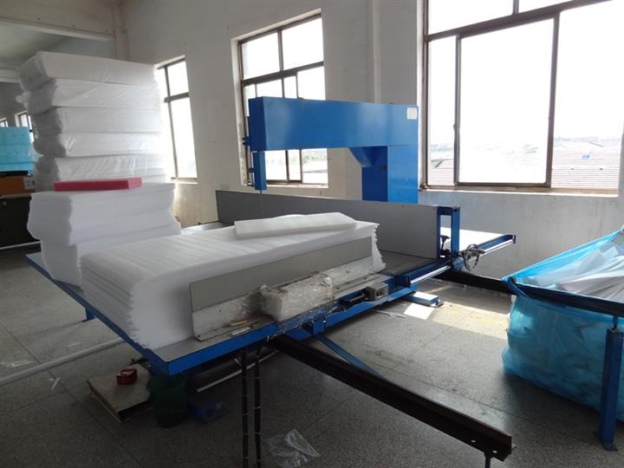
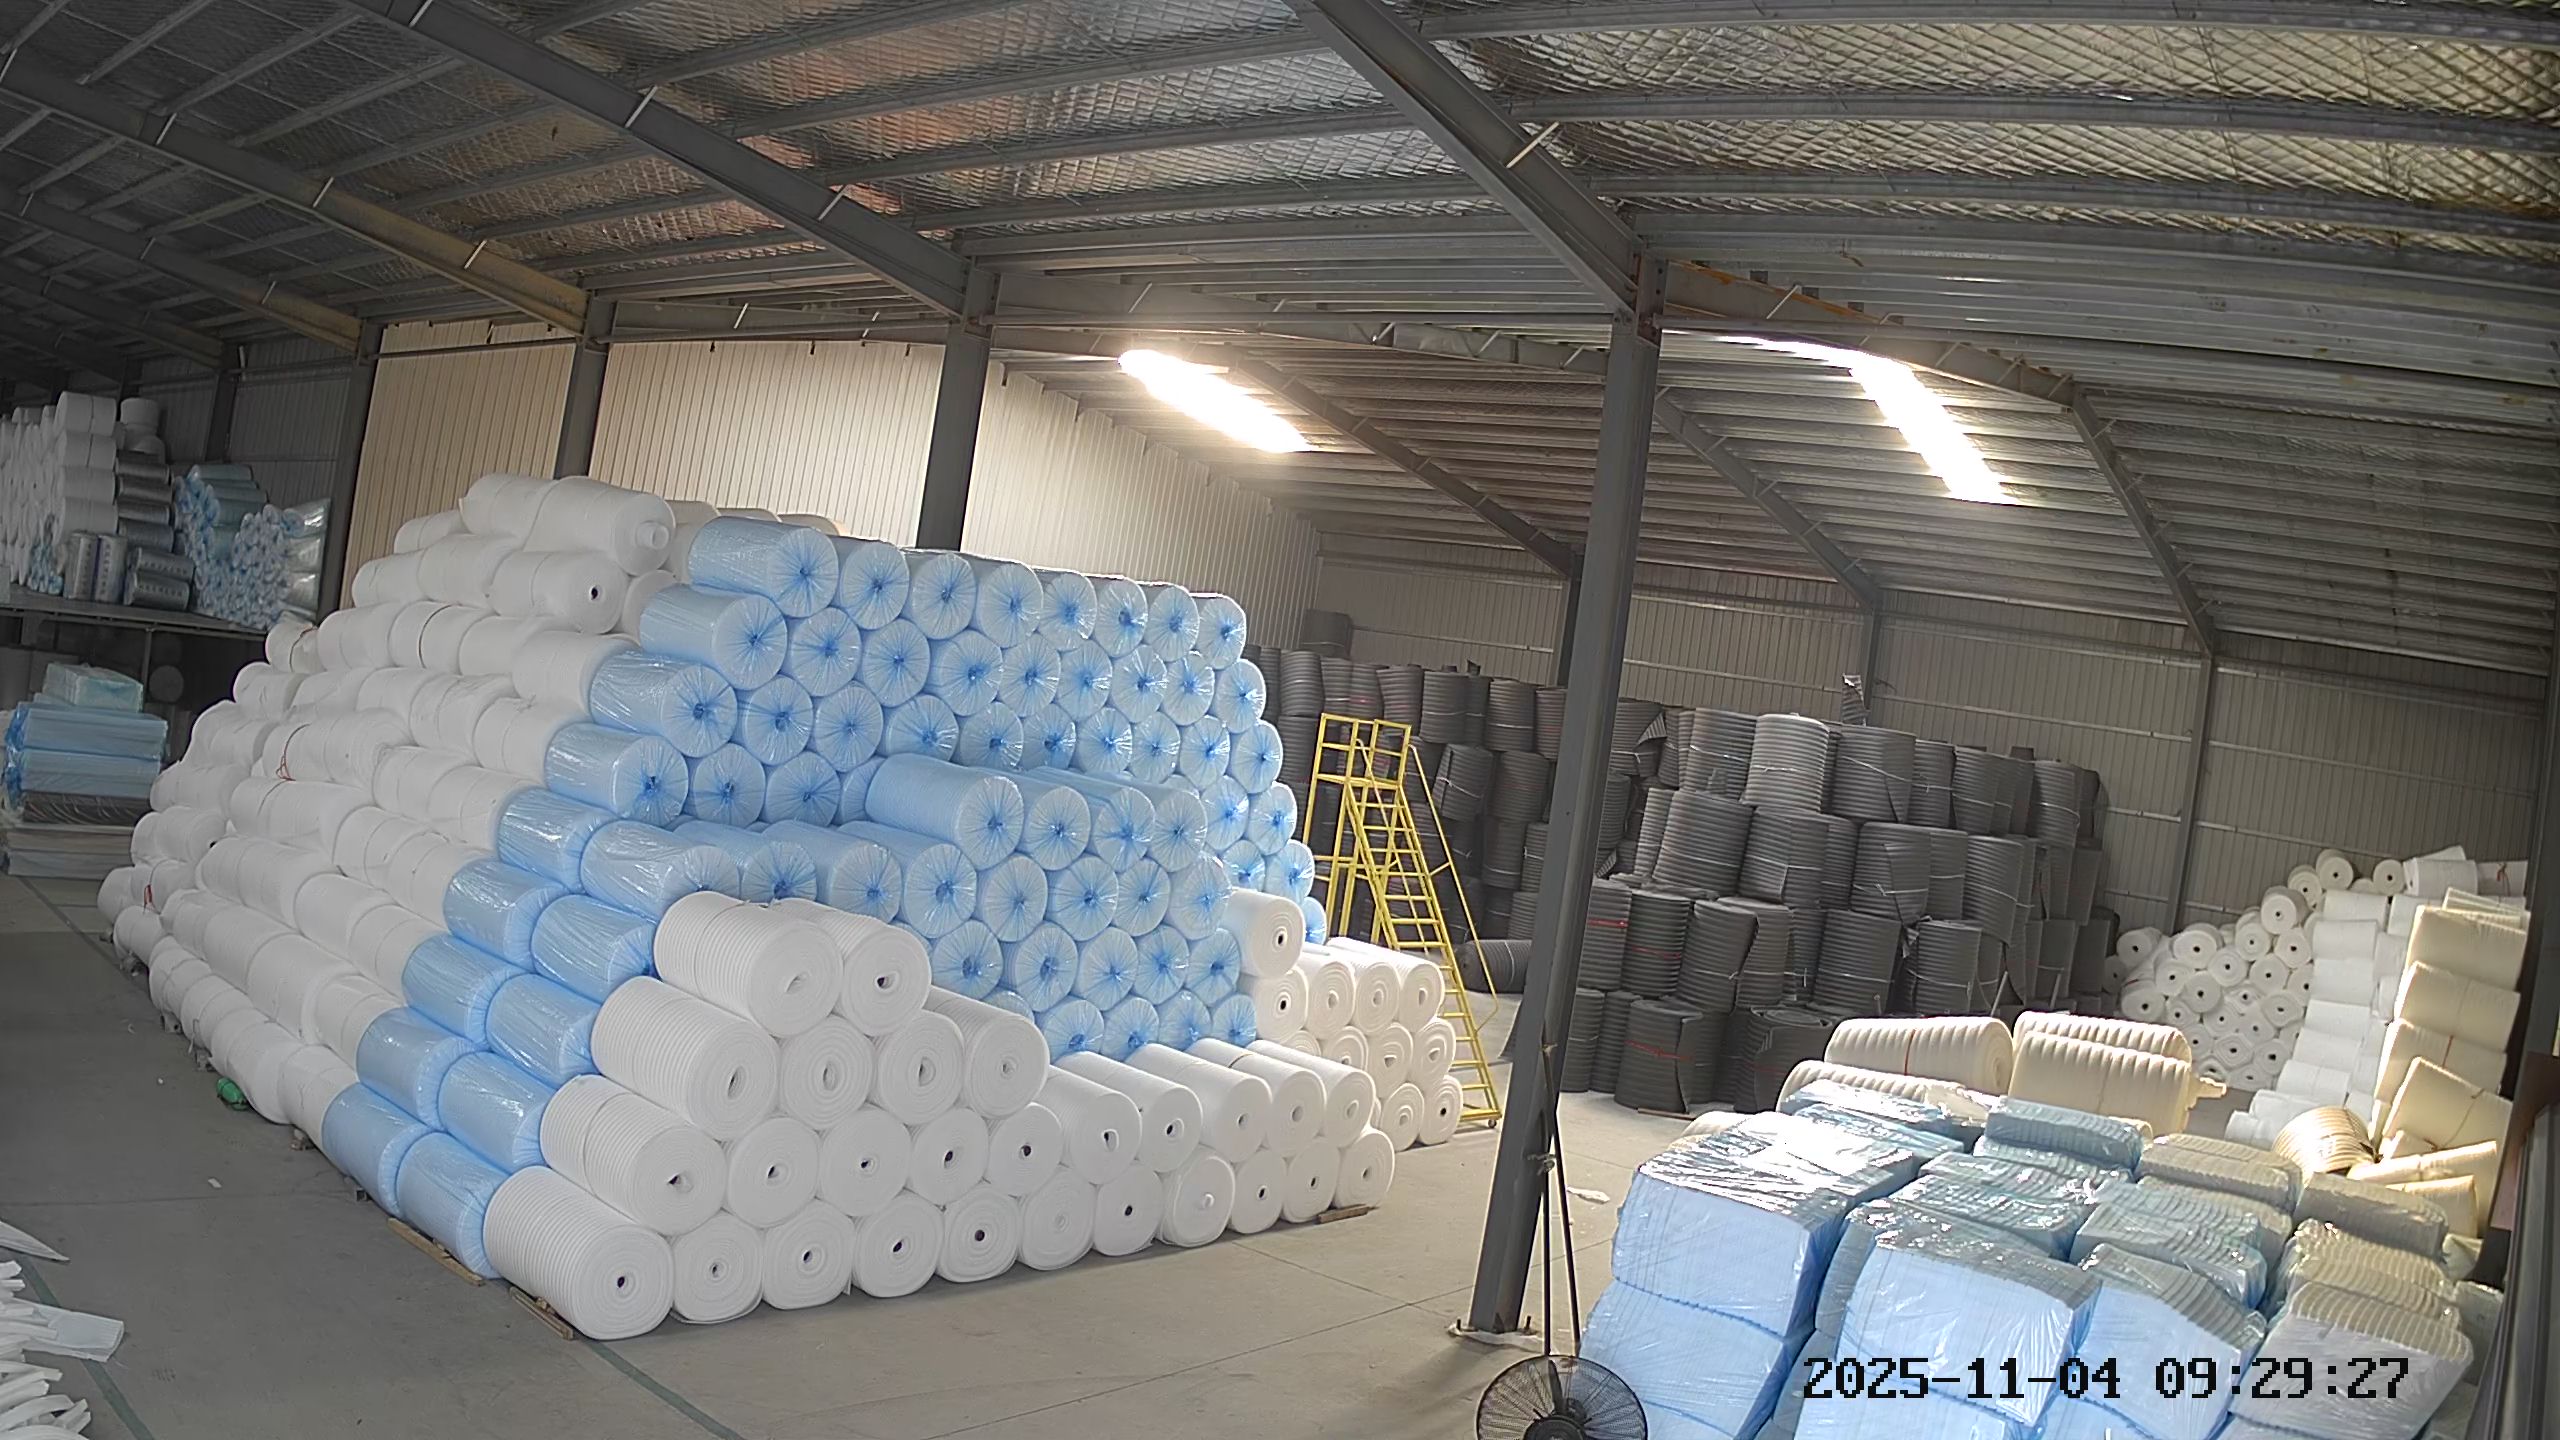
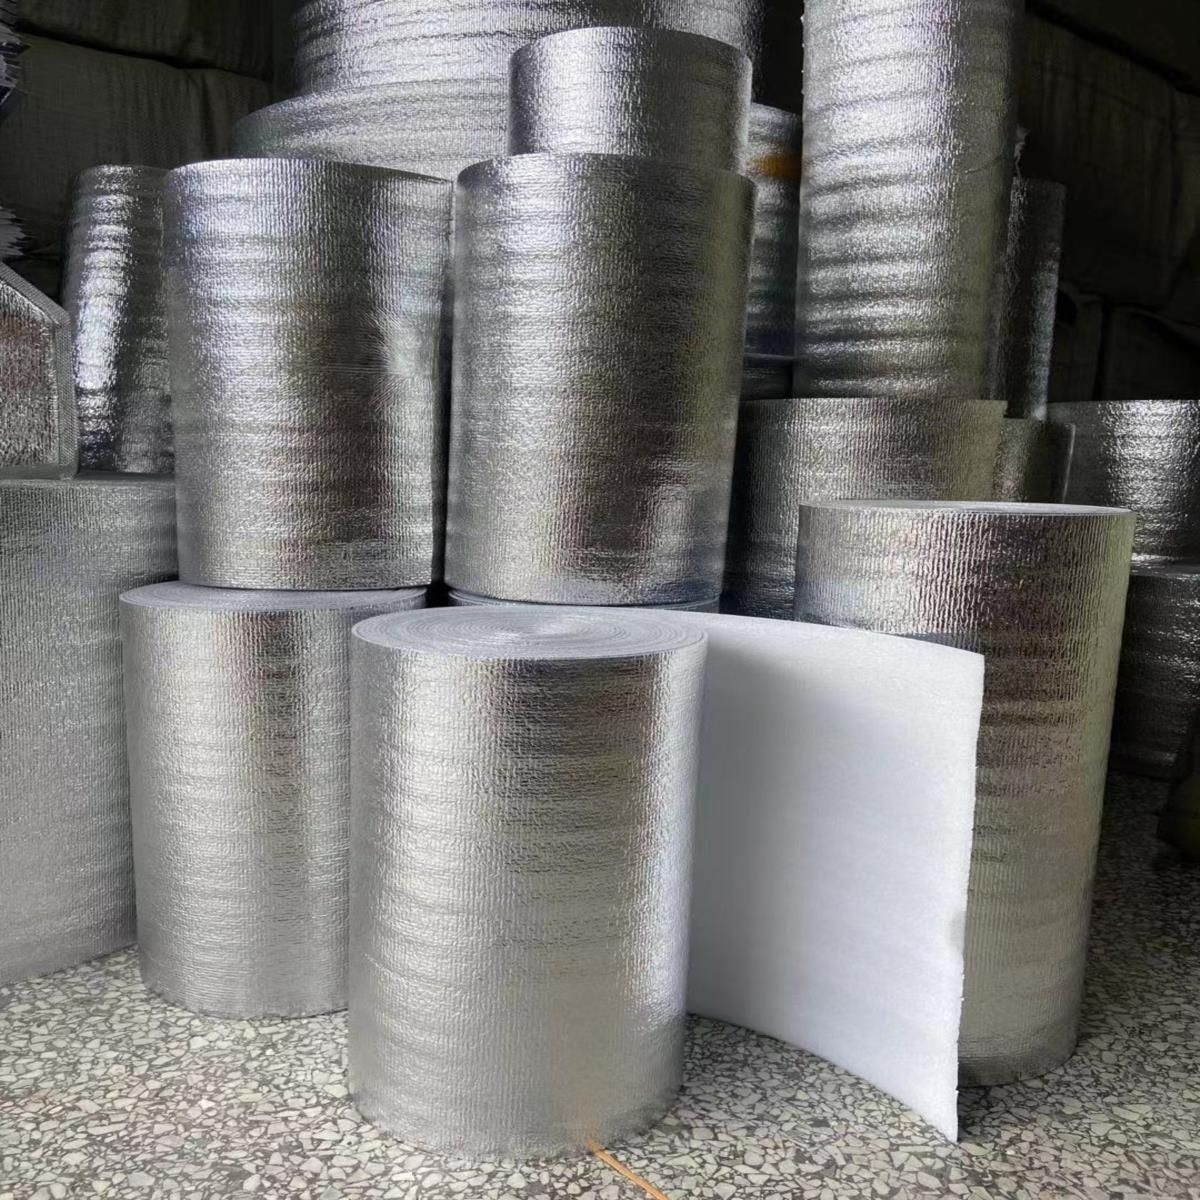
西安创响新材料是西北EPE珍珠棉源头工厂(西安市临潼区),3条LDPE发泡线、18台套深加工设备(振动刀数控切割机2台、冲压机5台、热压机3台、复膜机2台、切片机4台等),员工20余人,日产能300m³,密度18-45kg/m³加厚加硬可定制。定制流程把验收前置:报产品图纸或实物 → 振动刀免刀模1件起、2小时出样 → 样品确认密度/厚度/槽位三项实测数据 → 批量开冲压刀模500件起,出货损耗率3-5%写入合同,西安24小时送货、西北产区直达。全部使用全新料LDPE 2426H/7042,RoHS/REACH合规,随货可提供密度实测数据。内衬定制拿不准密度和公差,直接电话 18091585191 / 19909211536,报清产品重量、外形尺寸和跌落防护要求,5分钟给出密度+厚度+工艺的配置建议。
珍珠棉内衬定制最常见的坑有哪些?
集中在5个:密度虚标(报25kg/m³实测18-20)、料厚缩水(标10mm实测8.5mm)、回收料冒充全新料(有异味掉粉)、槽位公差失控(产品在内衬里晃荡或塞不进)、回弹率不足导致用半个月塌坑。这5个坑外观上都看不出来,必须用称重、卡尺、闻味、试装4个动作验收。
珍珠棉内衬密度虚标怎么实测?
用称重法:量出样块长宽高算出体积(m³),再用秤称重量(kg),密度=重量÷体积。最省事的做法是裁一块1m×1m×已知厚度的样块直接称,比如1m×1m×0.05m的25kg/m³样块应重1.25kg,实测只有0.9-1.0kg就是虚标。偏差±1kg/m³内属正常工艺波动,差3kg/m³以上就是虚标。
珍珠棉内衬料厚缩水怎么验收?
用卡尺在样块四边和中心5点取样测厚度。行业惯例公差±0.5mm,标10mm的片材实测低于9.5mm就是缩水。注意多层粘合内衬要把粘合后的总厚度作为验收对象,防止商家用薄料多层粘合凑厚度——粘合层不占缓冲厚度。
珍珠棉内衬有异味是回收料吗?
大概率是。全新料LDPE(如2426H)发泡的珍珠棉基本无味,凑近闻只有极淡的石蜡味;回收料或滑石粉成核剂过量的珍珠棉有明显酸味或刺鼻塑料味,用手搓表面还会掉白粉。食品、化妆品、儿童产品内衬必须指定全新料,并在合同写明RoHS/REACH合规。
珍珠棉内托槽位公差留多少合适?
槽位比产品最大外形尺寸大0.5-1mm。太紧装配费劲还可能刮伤产品表面,太松运输中产品在槽内晃动、晃动动能才是冲击损伤的来源。振动刀切割公差±0.5mm适合精密件,冲压刀模公差±1mm适合批量常规件;槽深一般取产品高度的1/2-2/3,过深产品悬空、过浅露出过多。
珍珠棉内衬用一段时间塌坑不回弹怎么办?
塌坑的根因是密度不足或回弹率不达标。按GB/T 10802-2006,合格EPE压缩回弹率应在95%以上;用手指用力按压5秒松开,几秒内恢复原状为合格,留下明显凹坑就是回弹不合格。长期承重的内衬(如周转箱底托)密度要提到25-35kg/m³,并避免单点长期受压的结构设计。
全新料和回收料珍珠棉怎么辨别?
6个维度:闻气味(全新料无味,回收料酸刺鼻)、看颜色(全新料纯白透亮,回收料发灰发黄)、搓表面(回收料掉白粉)、试回弹(回收料按压后恢复慢留坑)、撕断面(全新料撕裂均匀,回收料脆断掉渣)、比价格(低于全新料行情15%以上基本有问题)。6项中2项异常就要警惕。
珍珠棉内衬验收需要专业设备吗?
不需要。一杆电子秤(称密度)、一把卡尺(量厚度公差)、鼻子(闻回收料异味)、产品实物试装(验槽位配合),10分钟就能验完一批货。高密度订单可要求供应商随货提供密度实测数据和GB/T 4857跌落测试报告。
珍珠棉内衬定制合同里要写哪些验收条款?
至少写清4条:密度标称值及允许偏差(±1kg/m³)、厚度及槽位公差(±0.5mm或±1mm)、材质要求(全新料LDPE、RoHS/REACH)、出货损耗率(行业3-5%)及补货责任。把验收方法(称重法、卡尺5点取样)写进附件,收货异议期约定7天内。
珍珠棉内衬定制打样要多久?起订量多少?
振动刀免刀模打样1件起,西安源头工厂2小时出样;确认后批量开冲压刀模500件起摊薄刀模费(刀模费200-800元)。打样阶段就把密度、厚度、槽位公差三项实测数据确认掉,批量到货按样品验收,是最省心的流程。
西安创响新材料有限公司
电话:18091585191 / 19909211536
官网:https://91epe.cn