TL;DR:汽车零部件周转包装落地就四步——图纸/数模确认→2小时打样试装→按批量选挖槽工艺(振动刀免模1件起/冲压500件起)→按方计价批量供货。精加工面选28-35kg/m³密度+复膜防刮,铸铁毛坯22-25kg/m³够用;可复用周转内衬单次成本约1.8元,比一次性方案省约85%,一套内衬正常周转20-30次。本文给防护分级表、三种工艺对比、图纸要求清单和验厂四问,西北汽车供应链采购可直接照用。
汽车零部件周转,为什么普通纸箱泡沫撑不住?
汽车供应链的周转包装和电商发货完全是两回事:零件要在”供应商→主机厂→产线工位”之间反复流转,一套包装要扛几十次装卸,还要过主机厂的入厂检验。普通方案的硬伤很集中:
- EPS泡沫掉渣:硬脆材质一碰掉白粒,精加工面一蹭一道划痕,渣子掉进油道和阀体更麻烦;
- 无定位互碰:零件在箱内自由滚动,划伤、磕碰的不良率根本压不住;
- 批次不稳:周转3-5次就塌,产线节拍被包装拖垮。
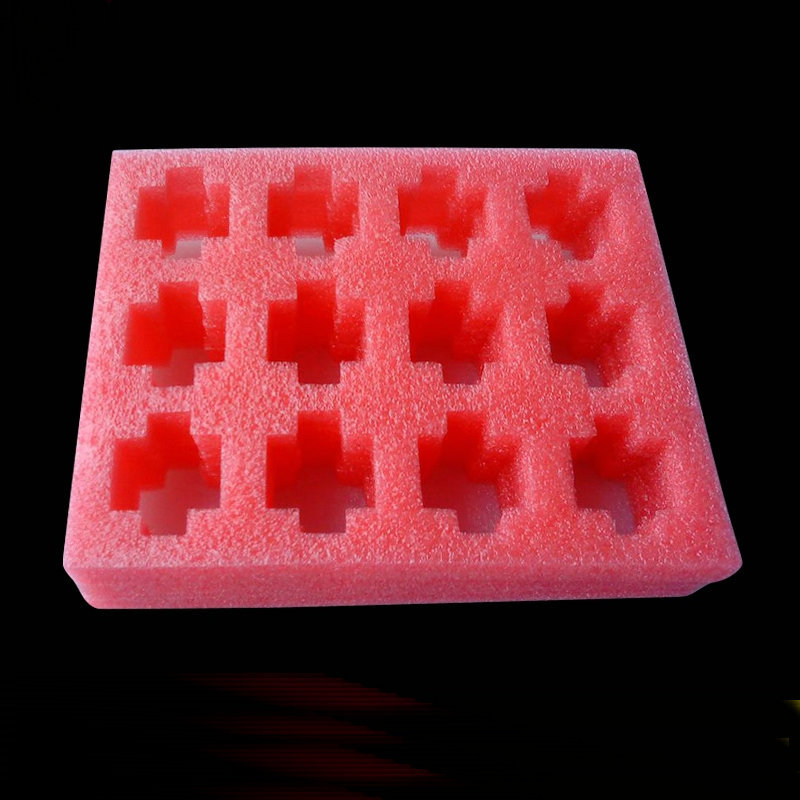
EPE珍珠棉内衬能成为行业主流,靠的是三个硬指标:回弹率95%以上、闭孔结构不掉渣、可按零件轮廓精准挖槽。根据GB/T 8166-2011《缓冲包装设计》的设计逻辑,定位+缓冲+可复用三者同时满足,才够格叫周转包装。基础方案可看站内汽车零部件珍珠棉内衬周转箱方案,本篇重点讲工艺选型和供应链对接的深层细节。
零件防护怎么分级?密度按什么配?
汽配零件不是铁板一块,防护等级差得很远。先分级,再配密度:
| 零件类型 | 表面等级 | 推荐密度 | 附加措施 |
|---|---|---|---|
| 精加工面件(轴承/阀体/活塞) | 镜面/配合面 | 28-35kg/m³ | 槽位复膜+VCI防锈袋 |
| 喷涂/电镀件(装饰条/传感器外壳) | 涂层怕刮 | 28-35kg/m³ | 植绒或复膜,全包裹挖槽 |
| 一般金属件(支架/螺栓/冲压件) | 普通 | 25-28kg/m³ | 标准挖槽定位 |
| 铸铁毛坯件(缸体/壳体) | 粗糙耐造 | 22-25kg/m³ | 槽底加硬垫承重 |
| 电子件(ECU/线束接插件) | 怕静电 | 25-30kg/m³防静电料 | 防静电EPE+屏蔽袋 |
两个常见误区:一是全用高密度——密度越高取件阻力越大,精加工面反而容易被硬槽刮伤,还白扔成本;二是重型件不加固——单件5kg以上的件,槽底要复合一层35-45kg/m³加硬垫,否则几次周转槽底就被压穿。密度选型的通用公式见站内珍珠棉内衬密度厚度选型公式。
从图纸到打样,全流程要走哪几步?
汽车供应链的定制对接有标准动作,六步走完不返工:
| 步骤 | 内容 | 周期 |
|---|---|---|
| 1. 发资料 | 2D DXF图纸或3D数模+单件重量+周转方式 | 当天 |
| 2. 方案确认 | 密度/结构/工艺选型,出槽位布局图 | 当天 |
| 3. 打样 | 振动刀切割出实物样 | 2小时 |
| 4. 试装 | 验证槽位松紧、取放、外箱配合 | 1-2天 |
| 5. 批量 | 按方计价下单,冲压件含开模5-7天 | 1-7天 |
| 6. 验收 | 复称克重、抽测槽径公差、批次留样 | 每批 |
图纸环节有三个实战提醒:涉密图纸先脱敏——隐去总成号和主机厂标识,只留开槽必需的尺寸链和公差,正规工厂支持签NDA;没图纸寄实物——工厂按实物测绘开槽;设变要留缓冲——主机厂零件设变频繁,优先选振动刀免模工艺,改图就改程序,不废刀模。设计方法论可参考站内珍珠棉内托设计6步法。
一体挖槽、冲压、分层粘合,三种工艺怎么选?
这是采购最容易被报价绕晕的地方。三种工艺各有适用区:
| 工艺 | 起订量 | 公差 | 适用场景 |
|---|---|---|---|
| 振动刀免模切割 | 1件起、无刀模费 | ±0.5mm | 小批量多品种、打样、设变频繁件 |
| 冲压刀模 | 500件起 | ±0.3-0.5mm | 大批量固定品种,单件成本最低 |
| 分层切割+热压粘合 | 按结构定 | ±0.5mm | 槽深超片材上限、异形复杂结构 |
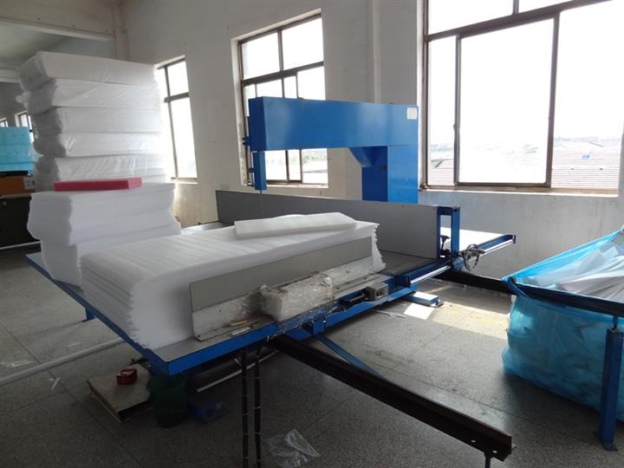
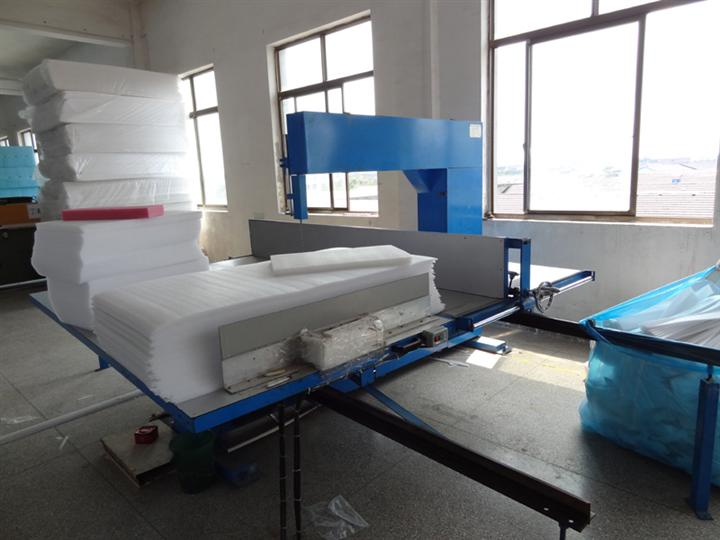
选型逻辑一句话:品种多批量小走振动刀,品种固定批量大走冲压,结构复杂走分层热压。±0.3mm以内的超精密需求,工厂有长期外协通道可对接。一个省钱的冷知识:很多采购一上来就要开冲压模,结果零件设变一刀模废几千块——先用振动刀跑3-6个月,等图纸冻结了再开模,这是供应链老手的标准节奏。工艺细节见站内珍珠棉内衬加工工艺流程。
精加工面和喷涂件,怎么做到零刮花?
表面防护是汽配内衬的技术分水岭,三招组合:
- 槽位复膜/植绒:零件只接触PE膜或绒面,不直接蹭泡体。复膜机覆合的膜面平整无气泡,是镜面配合面的标配;
- 取放间隙0.5-1mm:槽不是越紧越好,硬摩擦比颠簸更伤面。槽壁留隙、槽底承托,靠底部定位而不是侧壁夹紧;
- 槽间距≥10mm+防呆槽型:颠簸时零件互不接触,异形槽防装反,SKD套件混装时槽位深浅区分,少装一件一眼可见。
防锈是另一条暗线:西北昼夜温差大,箱内冷凝水汽是金属件大敌。铸铁件、机加工面零件先入VCI气相防锈袋再入槽,防锈期6-12个月;EPE本身闭孔不吸水,不会成为锈源,这是它比纸浆、瓦楞内衬更适合金属件周转的底层原因。
周转复用的成本账,到底能省多少?
用一组真实口径算账(2026年10月行情):一次性内衬方案单套约12元,用一次就废;加厚加硬可复用内衬(28-35kg/m³)按方折算单套约45元,正常周转20-30次。按25次摊,单次成本1.8元,对比一次性方案省约85%。日产200件的配套厂,一个月22个工作日,仅内衬一项月省约4.5万元。
复用寿命的三个决定因素:密度达标、全新LDPE 2426H料、仓储避晒防潮。回料内衬周转5-8次就压塌,密度虚标的同理——验收时复称克重反算密度,是最简单的防虚标手段。计价口径的避坑细节,见站内珍珠棉内衬开模费与计价方式全拆解。
验厂和供应商评估,要看哪几点?
汽车供应链选包装供应商,四问问到底:
| 问题 | 验什么 | 合格线 |
|---|---|---|
| 有无自有LDPE发泡线? | 原料自产能力 | 自有发泡线才能稳批次稳密度 |
| 密度能否分批定制? | 工艺覆盖度 | 18-45kg/m³全区间 |
| 能否2小时出样? | 设变响应速度 | 图纸确认后2小时实物样 |
| 损耗率公差写进合同吗? | 质量约束力 | 批次公差±0.5mm、损耗率白纸黑字 |
西安创响新材料是西北EPE珍珠棉源头工厂:3条LDPE发泡线+18台套深加工设备(振动刀数控切割机2台、冲压机5台、热压机3台、复膜机2台、切片机4台等),日产能300m³,员工20余人。服务过西北整车厂供应链配套项目,熟悉主机厂图纸规范和入厂检验节奏。西安本地24小时送货上门,设变当天响应,发图纸2小时出实物样。
采购对接流程怎么走?
一句话流程:发图纸/实物+周转量 → 出方案报价(按方折算单件)→ 2小时打样 → 试装验证 → 批量供货 → 批次验收留样。有新品类零件或设变件的,把图纸和单件重量发过来,电话 18091585191 / 19909211536,当天给结构方案和报价。
西安创响新材料有限公司
电话:18091585191 / 19909211536
官网:https://91epe.cn
汽车零部件周转为什么不能用普通纸箱加泡沫?
三个硬伤:EPS泡沫硬脆掉渣,精加工面一蹭一道划痕;无定位槽位,零件在箱内互碰,划伤率和磕碰不良率下不来;强度不稳定,周转3-5次就塌。汽车供应链对批次一致性和零件表面质量有硬性要求,EPE珍珠棉内衬回弹率95%以上、不掉渣、可精准挖槽定位,是行业主流方案。
定制汽配珍珠棉内衬要提供什么资料?
三样:零件图纸(2D DXF或3D数模均可,标清关键尺寸和公差)、单件重量和易损部位说明、周转方式(单箱装几件、是否叠层、周转半径)。没有图纸就寄实物样,工厂按实物测绘开槽。图纸确认后2小时出实物样品试装。
一体挖槽和分层粘合内衬怎么选?
看批量和结构:小批量多品种选振动刀免模一体挖槽,1件起、无刀模费、公差±0.5mm;大批量固定品种选冲压刀模,500件起、单件成本更低;槽深超过片材厚度上限或结构复杂的,用分层切割+热压粘合。精密度±0.3mm以内的超精密需求可对接长期外协通道。
汽配内衬密度选多少合适?
按零件重量和表面等级分:精加工面/喷涂件选28-35kg/m³,承压防刮兼顾;一般金属件25-28kg/m³;铸铁毛坯件22-25kg/m³够用;重型件(单件5kg以上)槽底加一层35-45kg/m³加硬垫。EPE密度18-45kg/m³可分批定制,别一刀切全用高密度,成本浪费还增加取件阻力。
精加工面和喷涂件怎么防刮花?
三招:一是槽位贴复膜(PE膜)或植绒,零件只接触膜面不接触泡体;二是槽壁预留0.5-1mm取放间隙,避免硬摩擦;三是相邻槽位间距不低于10mm,防止运输颠簸时零件互碰。带电镀/喷涂面的传感器、装饰件建议全包裹式挖槽。
金属零件周转要防锈怎么处理?
EPE珍珠棉本身不吸水、不腐蚀金属,但西北昼夜温差大、箱内会有冷凝水汽。做法是在内衬槽位内衬一层VCI气相防锈袋或防锈纸,零件先入防锈袋再入槽,防锈期可达6-12个月。铸铁件、机加工面零件必配,铝合金件视仓储周期选配。
可复用周转内衬能用多少次?
加厚加硬款(28-35kg/m³)正常周转20-30次,是纸箱泡沫方案的5-8倍。寿命取决于三点:密度是否达标、是否全新LDPE料、仓储是否避晒防潮。用回料或密度虚标的内衬,周转5-8次就压塌变形。
周转内衬按方计价还是按件计价划算?
批量周转件按方(m³)计价更划算,按方对到真实用料、能防止密度虚标偷料;标准小件、打样件按件计价直观。核心换算:把报价统一折成单件成本再比。例:一套周转内衬按方折算45元,周转25次,单次成本1.8元;一次性方案单套12元,单次就是12元。
SKD分装件的内衬有什么特殊要求?
SKD分装件一套多件、型号混装,内衬要按套件布局:每种零件独立槽位+取放缺口+防呆方向(异形槽防装反),槽位旁可预留标签位贴零件号。成套清点场景建议槽位做深浅区分,少装一件一眼能看出。
汽配内衬打样周期多久?
图纸或实物样确认后2小时出实物样品,西安本地当天可取。试装确认槽位松紧、取放便利性、与外箱配合后,再进批量。批量交期看数量:振动刀免模件1-3天,冲压刀模件含开模5-7天。
汽车供应链验厂看供应商哪几点?
四问:有无自有LDPE发泡线(原料自产才能稳批次)、密度能否按18-45kg/m³分批定制、能否2小时出样响应设变、出货损耗率和批次公差是否写进合同。西北主机厂配套选西安厂的价值在时效:本地24小时送达,设变当天响应。
内衬图纸有保密需求怎么处理?
正规工厂支持签NDA保密协议,图纸仅用于本项目开槽打样,不转第三方。汽车供应链图纸涉及主机厂数模的,建议发图前脱敏(隐去总成号和主机厂标识),只保留开槽必需的尺寸链和公差标注。