标签归档:EPE内托定制

电子元器件珍珠棉内托怎么设计?精密定位+防静电+抗震全流程指南(2026西安工厂实操手册)

在电子制造行业,一块内托设计不合格,轻则产品运输中位移刮花,重则IC芯片静电击穿、精密传感器失准。根据GB/T 4857包装运输测试标准数据,未做防静电处理的EPE内托在干燥环境下表面电位可达5kV以上,远超大多数电子元器件100V的静电损伤阈值。

作为西安临潼源头工厂,我们18台套深加工设备每天处理上百款电子元器件内托订单,从半导体封装托盘到工业传感器定位内衬,积累了一套完整的设计方法论。本文把这套方法全部拆解出来,采购经理和技术工程师可以直接套用。

TL;DR
电子元器件珍珠棉内托设计的核心公式:密度选型(18-35kg/m³按产品克重匹配)+ 槽位公差预留±0.5mm + 防静电基材(表面电阻10⁶-10⁹Ω)+ 振动刀精密挖槽。本文从产品特性分析、防静电方案、缓冲计算、精度控制到测试验证,给出完整的6步设计流程。打样周期2小时出样,MOQ 1件起做,西安本地24小时送货。西北采购经理直接拨打 18091585191 获取免费设计方案。
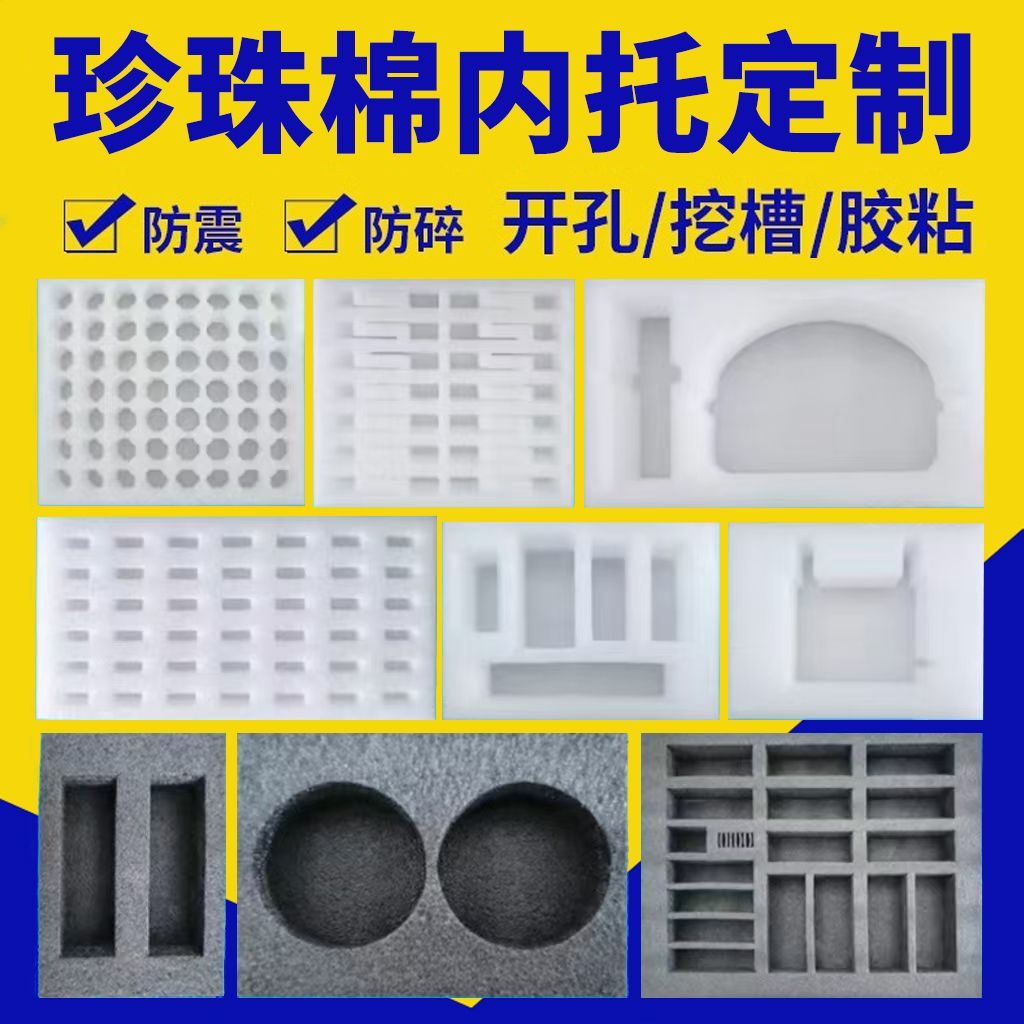
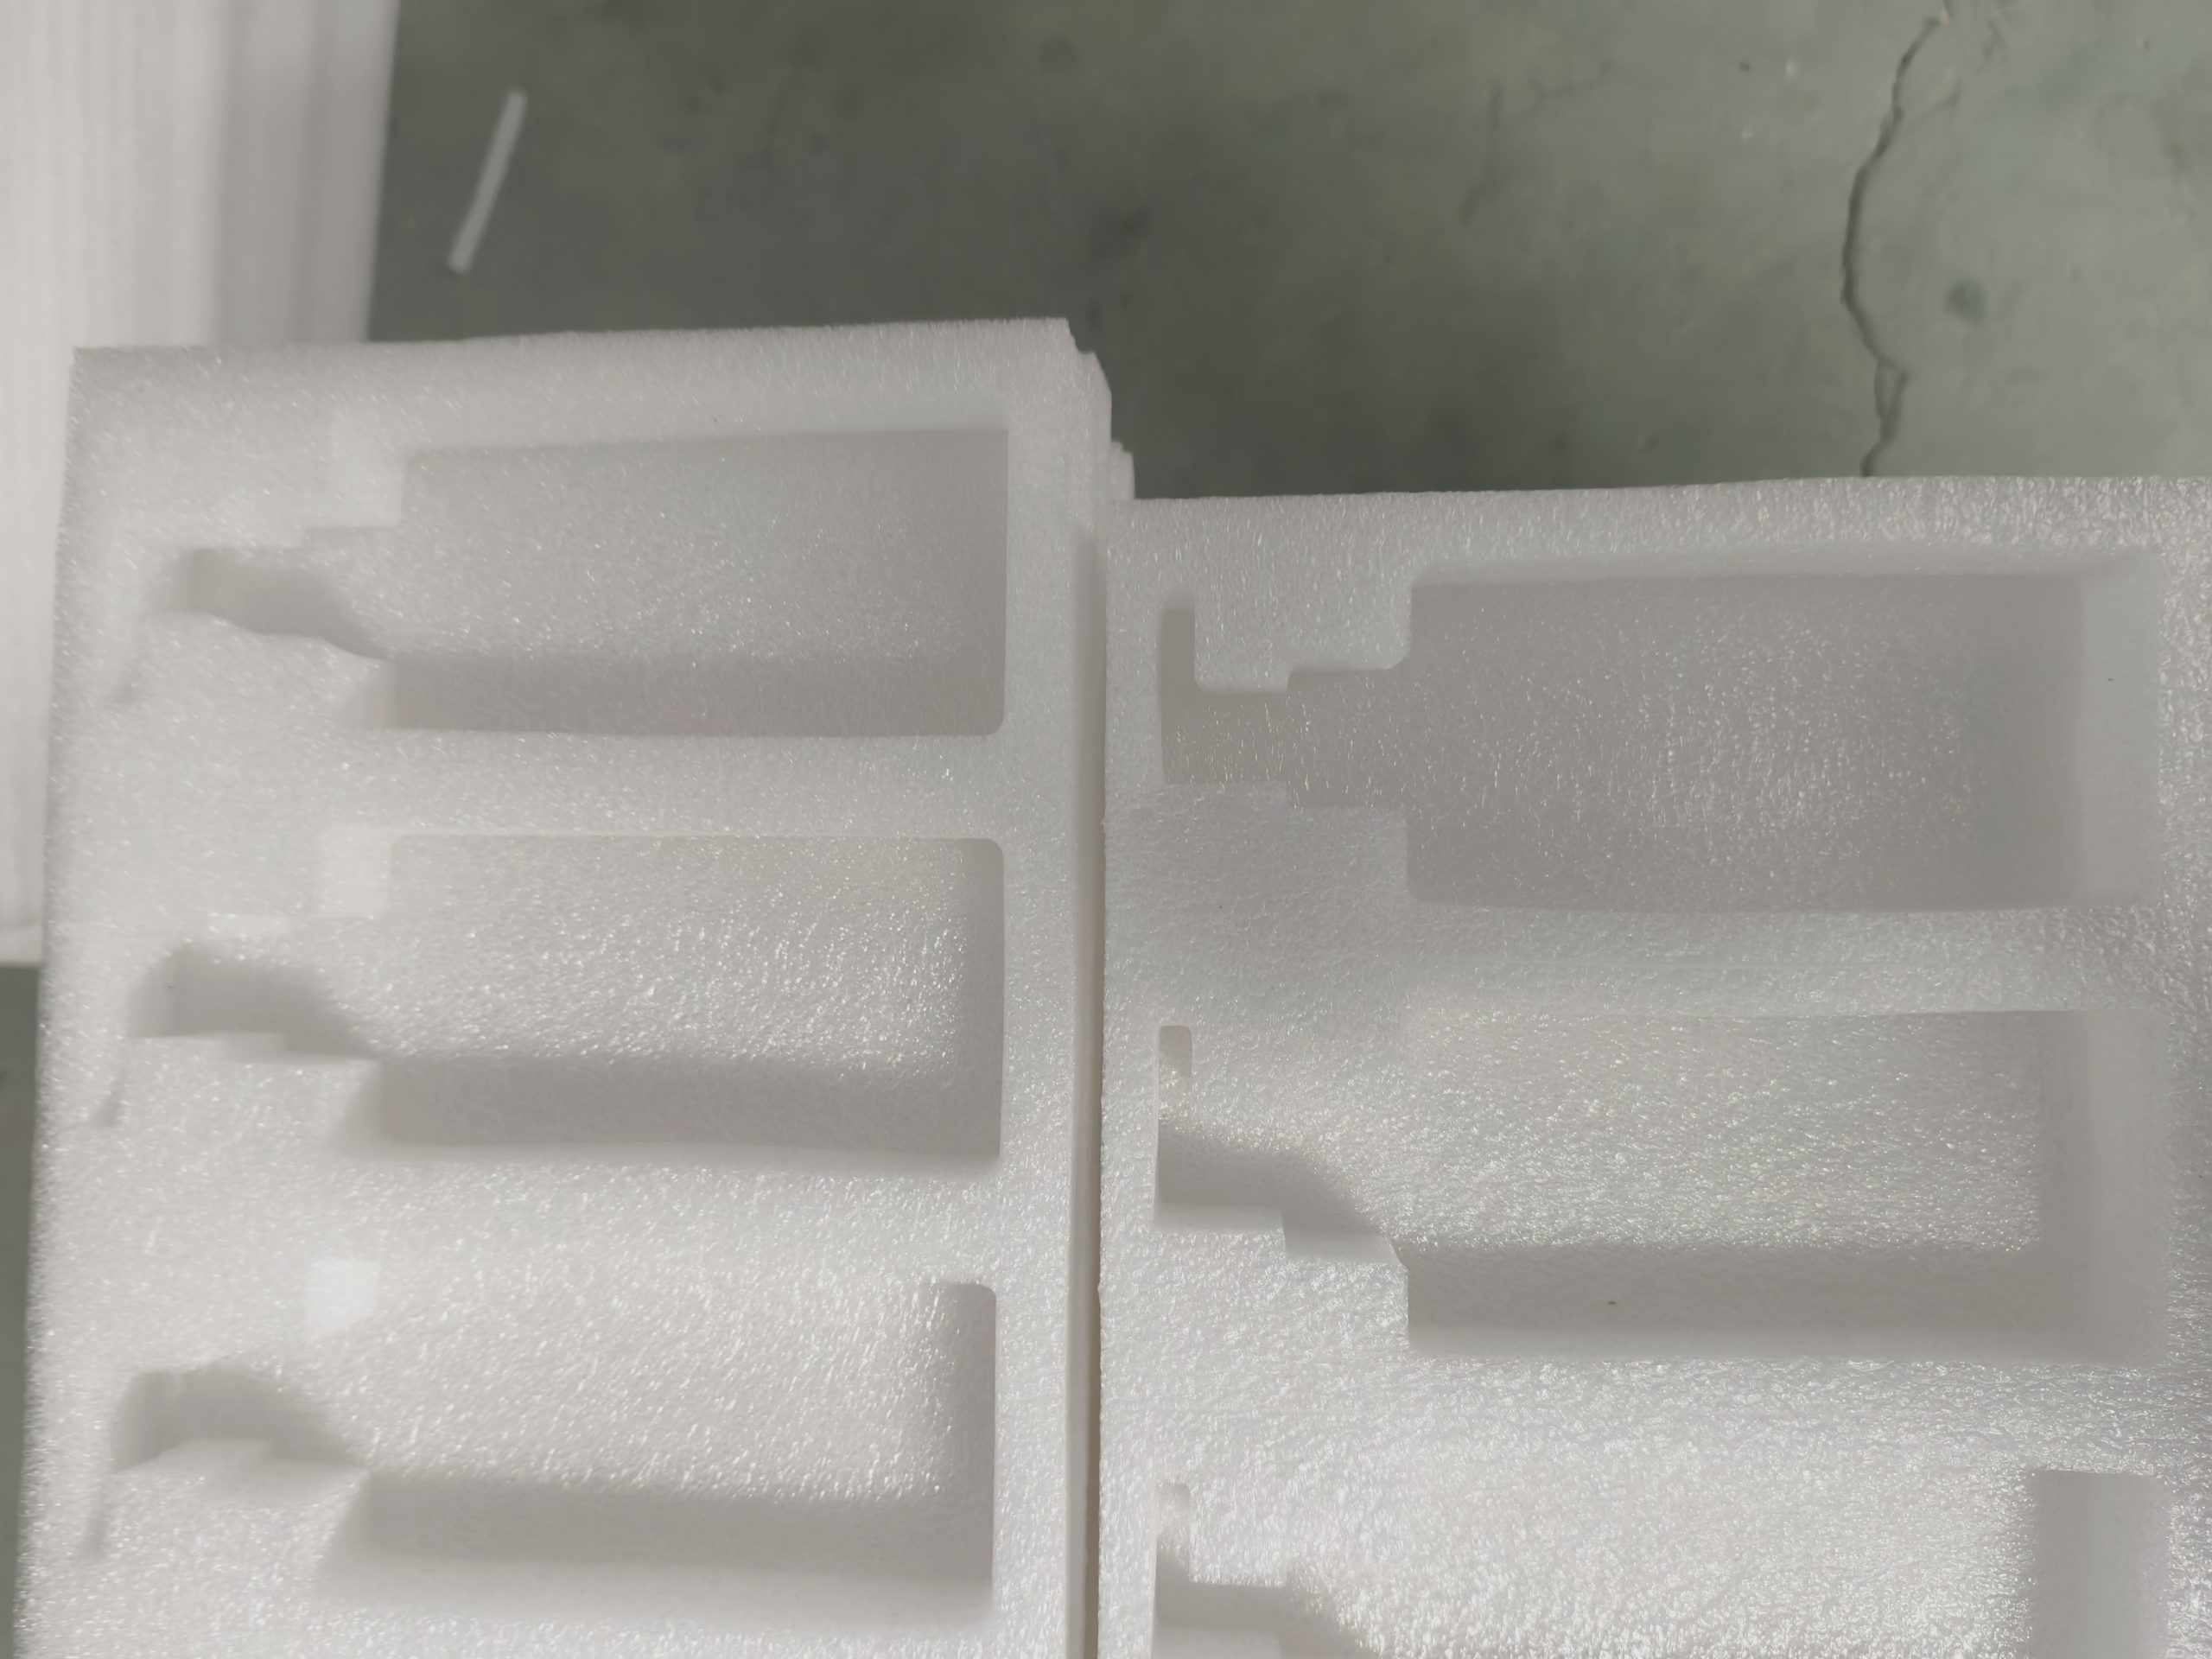
西安电子元器件防静电珍珠棉内托精密挖槽定位实拍
西安电子元器件防静电珍珠棉内托精密挖槽定位实拍——振动刀数控切割公差±0.5mm,1件起做免模具费(西安创响新材料)

电子元器件内托和普通包装内衬有什么本质区别?

普通工业零件的内衬只需要解决「防撞+固定」两个问题,但电子元器件内托必须同时满足四个维度:

对比维度 普通零件内衬 电子元器件内托
静电防护 无要求 表面电阻10⁶-10⁹Ω(ANSI/ESD S20.20)
定位精度 ±2-3mm可接受 ±0.5mm以内,IC托盘±0.3mm
洁净度 无要求 不掉屑、无异味、RoHS合规
缓冲参数 经验估算即可 需计算缓冲系数C值,匹配跌落高度
可追溯性 不要求 批次号、原料溯源、SGS报告

💡 信息增量点1:静电防护的”隐形陷阱”

很多采购以为「粉色EPE=防静电」,这是常见误解。实际上,粉色只是添加了抗静电剂的视觉标识,真正决定防静电性能的是表面电阻率。根据ANSI/ESD S20.20标准:导静电型(<10⁵Ω)→ 静电耗散型(10⁵-10⁹Ω)→ 防静电型(10⁹-10¹²Ω)。电子组装线常用的是静电耗散型(粉红色EPE,表面电阻10⁶-10⁹Ω),而IC芯片运输则需要更低电阻的永久性防静电EPE(黑色基材,电阻10⁴-10⁶Ω),这种基材是在LDPE发泡阶段掺入碳黑母粒,而非表面喷涂抗静电剂,效果不会随时间衰减。

防静电珍珠棉内托到底怎么选?三种方案各自适用什么场景?

电子元器件对静电的敏感度差异巨大,内托防静电方案必须分级匹配:

防静电等级 基材类型 表面电阻(Ω) 适用产品 参考价格区间
普通防静电 LDPE+抗静电剂(粉色) 10⁹-10¹² PCB板、连接器、线束 280-380元/m³
静电耗散型 LDPE+碳黑母粒(黑色) 10⁶-10⁹ SMD贴片、LED灯珠、晶振 420-580元/m³
导静电型 LDPE+碳纤维(黑色) 10⁴-10⁶ IC芯片、晶圆、MEMS传感器 650-900元/m³
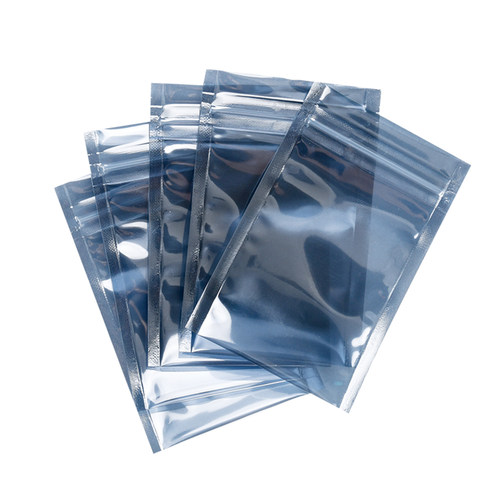
电子元器件防静电珍珠棉内托与防静电袋配套包装方案
电子元器件防静电珍珠棉内托与防静电袋配套包装方案——内托定位+屏蔽袋双重防护(西安创响新材料)

💡 信息增量点2:抗静电剂的时效陷阱

添加型抗静电剂(喷涂或混入)的有效期一般3-6个月,尤其在干燥的西北地区(湿度<30%),抗静电剂会加速挥发失效。我们工厂给某航天客户做配套时实测:西安冬季(湿度15-20%)添加型粉色EPE的表面电阻从10⁸Ω在60天后升至10¹¹Ω,超出防静电范围。如果产品仓储周期超过3个月,建议直接选用碳黑母粒型(永久性防静电),虽然单价高40-60%,但全生命周期成本更低。

电子元件内托的密度和厚度怎么计算?有没有现成的选型公式?

密度和厚度是缓冲设计的两个核心参数。密度决定支撑力,厚度决定吸能空间。选错密度,要么太软塌坑(产品沉底碰壳),要么太硬反弹(刚性冲击反而伤元件)。

密度选型速查表(按产品克重匹配)

产品重量区间 推荐EPE密度(kg/m³) 邵氏硬度(C) 典型应用
< 50g 18-22 15-20 IC芯片、SMD、微型传感器
50g-200g 22-28 20-28 PCB板、连接器模组、LED模组
200g-1kg 28-35 28-35 电源模块、仪器仪表、工业相机
1kg-5kg 35-45 35-42 伺服电机、变频器、小型设备
> 5kg 45+ 42+ 大型工控机、医疗设备模组

厚度计算公式(简化版)

根据GB/T 10802-2006和缓冲系数C值,厚度计算公式:

T = H × C / (g × ρ)

其中:
T = 所需EPE厚度(mm)
H = 产品重量(N)
C = 缓冲系数(EPE一般取2.5-3.5)
g = 重力加速度(9.8 m/s²)
ρ = 允许的加速度(一般电子产品取40-60g)

跌落高度(cm) 产品重量(g) 推荐密度(kg/m³) 计算厚度(mm) 建议取整厚度(mm)
60 100 25 18.6 20
80 300 30 27.2 30
100 500 35 33.8 35
120 1000 40 42.5 45
60 2000 45 38.1 40

💡 信息增量点3:西北温差对密度的影响

西安冬季最低温-10℃、夏季最高温40℃,温差50℃。LDPE闭孔泡沫在低温下会硬化(回弹率下降5-8%),高温下会软化(承载能力下降3-5%)。行业通用基线:南方14kg/m³、北方15.5kg/m³。但在西北地区,由于温差更大,我们建议最低密度基线提高到15.5kg/m³,并在配方中增加单甘酯抗缩剂的配比(比普通配方多添加0.3-0.5%),确保EPE在高温不塌、低温不脆。

精密定位槽位设计有哪些关键参数和公差要求?
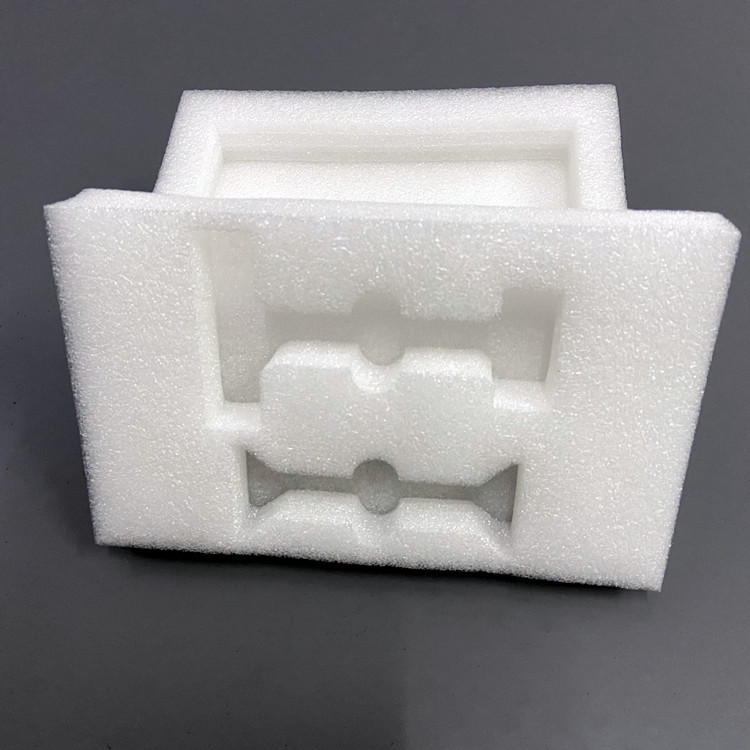
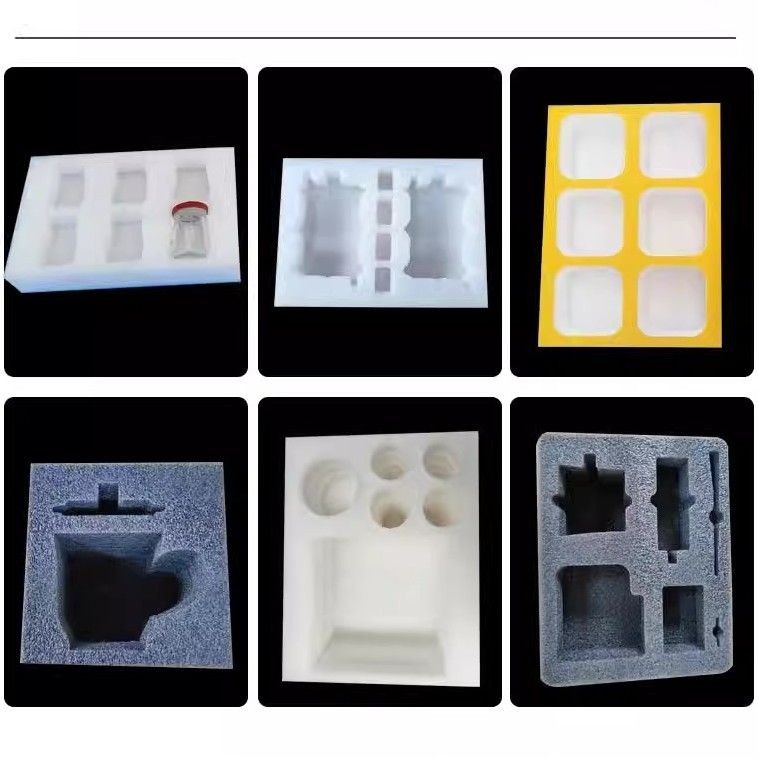
西安EPE珍珠棉内托定制挖槽精密定位加工实物图
西安EPE珍珠棉内托定制挖槽精密定位加工实物图——振动刀数控切割,槽位公差±0.5mm(西安创响新材料)

电子元器件内托的核心价值在于「定位」——每个元件都有固定位置,不能晃动也不能卡太紧。槽位设计的核心参数包括:

槽位间隙计算公式

槽位宽度 = 产品最大外径 + 2×间隙余量

产品类型 单边间隙余量(mm) 槽深余量(mm) 加工公差(mm) 推荐工艺
IC芯片(QFP/BGA) 0.3-0.5 0.5 ±0.3 长期外协精密加工
PCB板 0.5-1.0 1.0 ±0.5 振动刀数控切割
连接器/接插件 0.5-0.8 0.5 ±0.5 振动刀+冲压组合
电源模块 1.0-1.5 1.0 ±0.5 振动刀数控切割
仪器仪表(整机) 1.5-2.0 2.0 ±0.5 振动刀+热熔粘合

我们工厂的振动刀数控切割机(2台)可以做到±0.5mm公差,1件起做、免模具费、2小时出样。500件以上批量推荐冲压刀模冲型(±0.3mm公差,万件级成本最低)。对于IC芯片级别的±0.3mm超精密需求,我们采用长期外协合作方式解决,确保精度达标的同时控制成本。

💡 信息增量点4:槽位深度的”3mm安全线”

很多新手设计师容易犯的错误是槽位开得太浅。根据我们500+款电子内托的加工经验,槽深至少要比产品嵌入部分的高度多出3mm——这3mm分两部分:1mm用于容纳产品放入时的”预压缓冲”(避免硬着陆磕底),2mm用于底部余量(防止EPE长期受压蠕变后产品凸出)。如果槽位太浅,产品在运输振动中会反复”顶底”,边角应力集中导致PCB焊点开裂。

仪器仪表内托和元器件内托在设计上有什么不同?

仪器仪表(如万用表、光谱仪、工业相机)体积更大、重量更高、形状更不规则,与小型元器件内托的设计逻辑有明显差异:

设计维度 小型元器件内托 仪器仪表内托
密度范围 18-28 kg/m³ 28-45 kg/m³
槽位精度 ±0.3-0.5mm ±0.5-1.0mm
防静电要求 多数必须(ESD敏感) 视产品而定(非全部需要)
结构设计 多孔阵列密排 单体全包裹+护角加强
复膜需求 一般不需要 PE膜/铝箔膜(防水耐磨)
典型厚度 15-30mm 30-60mm
加工工艺 振动刀精密切割为主 振动刀+冲压+热压+粘合组合

仪器仪表内托设计的一个关键细节是「悬浮固定」——产品不直接接触外箱壁,而是通过EPE内托的上下左右全包缓冲层悬浮在箱体内。四周缓冲层厚度建议≥30mm(密度30kg/m³以上),底部≥25mm,顶部预留5-10mm压缩空间。

电子珍珠棉内托的定制流程是什么样的?打样周期和起订量分别是多少?

从拿到需求到批量出货,一套完整的电子元器件内托定制流程分6步:

步骤 内容 时间 客户需配合
① 需求沟通 确认产品尺寸/重量/防静电等级/数量 当天 提供产品3D图或实物
② 方案设计 出CAD排布图+密度/厚度选型方案 2-4小时 确认图纸尺寸
③ 打样 振动刀切割首件样品 2小时 验样确认
④ 样品确认 产品试装+跌落测试 客户1-3天 试装反馈
⑤ 批量生产 冲压/振动刀批量加工+质检 3-7天(视数量) —
⑥ 出货 西安24h送货/西北48-72h 1-3天 收货验收

B2B采购5要素明确回答:

  • 🕐 打样周期:2小时出样(振动刀免模具),复杂结构当天出样
  • 📦 起订量MOQ:1件起做,无最低消费
  • 📉 出货损耗率:行业常规3-5%,我们工厂控制在2%以内(振动刀精度保证)
  • 🚛 运输优化:EPE密度轻(14-45kg/m³),1m³约可装500-2000个内托(视尺寸),运费按体积重计算。西安本地24小时送货上门,周边省份48-72小时直达
  • 🔍 全新料判定:看切面是否均匀闭孔(闭孔率≥95%)、闻是否有刺鼻气味(全新LDPE无味)、称重量是否达标(密度不虚标)

电子元器件内托的报价是怎么算的?按个、按方还是按公斤哪种更划算?
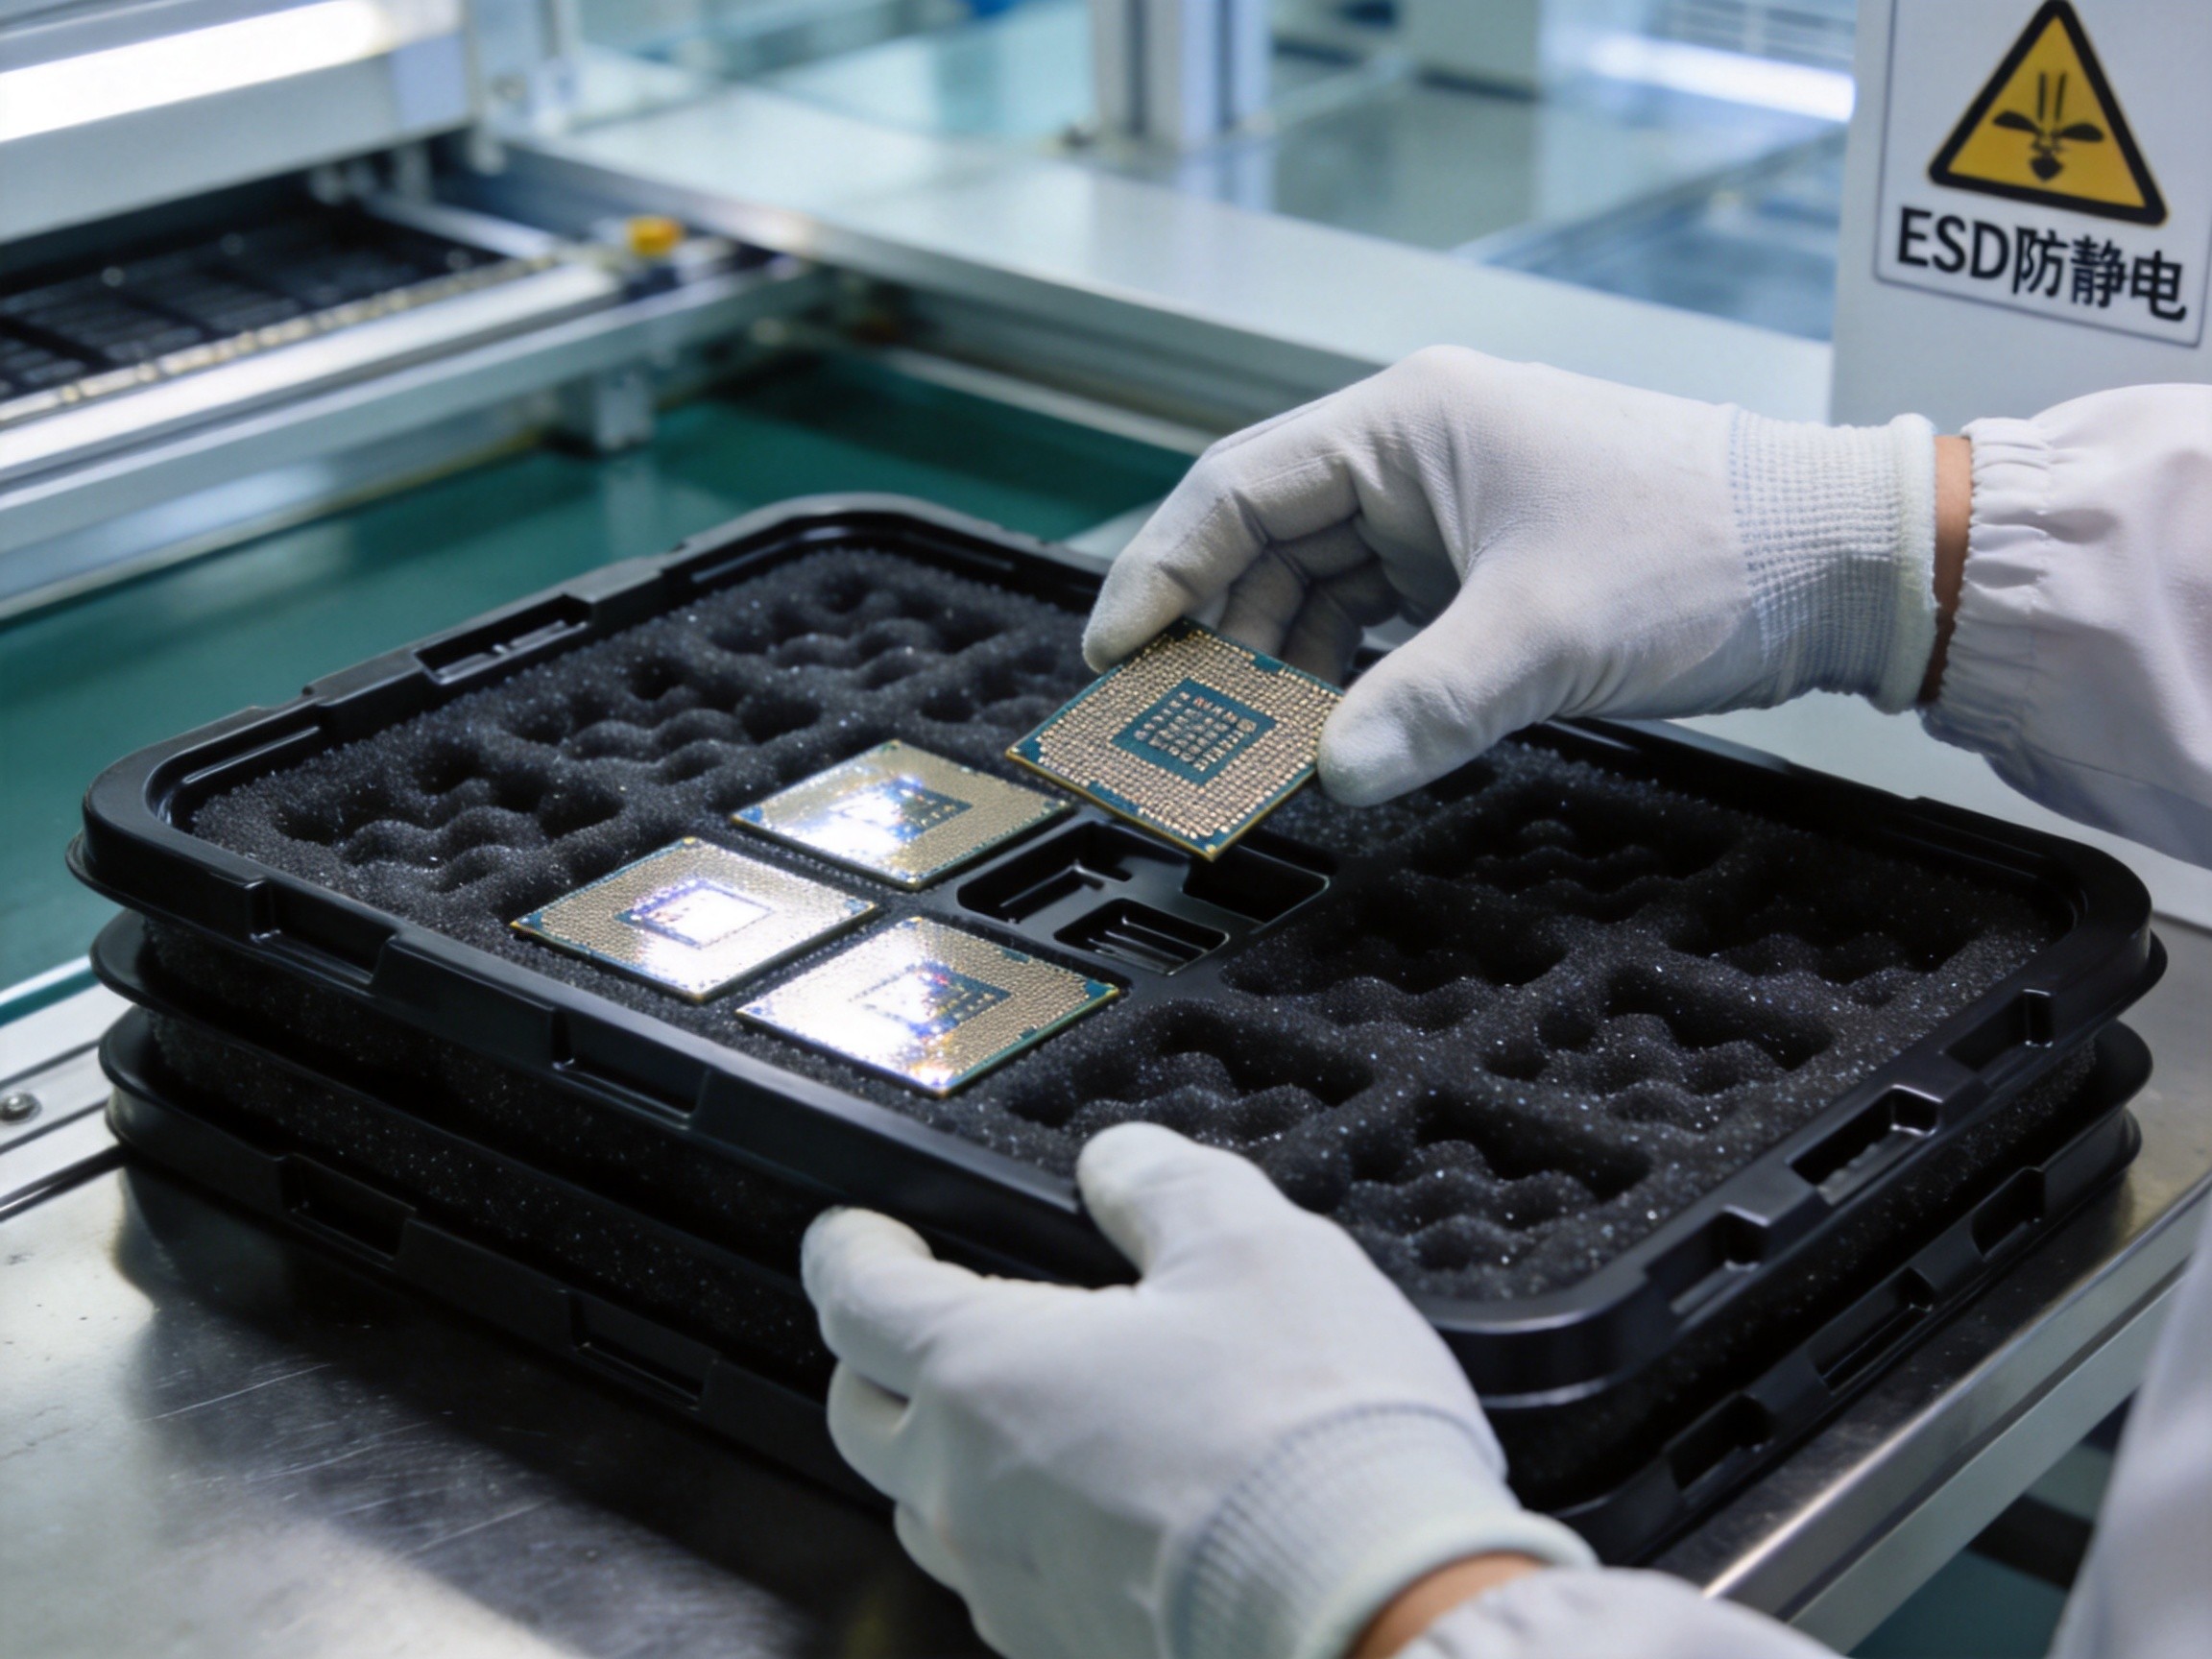
西安半导体车间级防静电EPE内托批量加工生产线实拍
西安半导体车间级防静电EPE内托批量加工生产线实拍——3条LDPE发泡线+18台套深加工设备日产能300m³(西安创响新材料)

电子元器件内托的报价方式直接影响采购成本,三种计价方式的适用场景和换算逻辑:

计价方式 适用场景 价格参考(2026年) 注意事项
按m³计价 大批量标准品/板材 280-900元/m³(看密度和防静电等级) 不含加工费,需另算挖槽/粘合
按件计价 定制内托(最常用) 3-50元/个(视尺寸复杂度) 含加工费,需确认是否含打样费
按kg计价 简单裁切/卷材 12-25元/kg 密度越大单价越贵(原料用量多)

费用拆解明细(以一款PCB板防静电内托为例):

  • 基材成本:防静电EPE 25kg/m³,单件用料0.0012m³ → 0.50元
  • 振动刀加工费:4个槽位+外形切割 → 1.20元
  • 打样分摊(首批100件):打样费80元 ÷ 100 = 0.80元/件
  • 刀模费(冲压件):150元 ÷ 5000件 = 0.03元/件
  • 包装+运费分摊:0.15元/件
  • 单件总成本约2.68元(批量越大越便宜,主要摊薄打样费和刀模费)

电子珍珠棉内托需要通过哪些测试标准?怎么验证质量合格?

电子元器件内托的测试验证是采购合同中不能省略的环节。根据实际出货经验,以下是必须关注的测试项目:

测试项目 测试标准 合格指标 测试频率
表面电阻测试 ANSI/ESD S20.20 / GB/T 24984 10⁶-10⁹Ω(静电耗散型) 每批次
跌落缓冲测试 GB/T 4857.5 产品无损伤、内托无永久变形 首件+年度
振动测试 GB/T 4857.7 / ISTA 2A 产品无位移超差、无磨损 首件
密度实测 GB/T 10802-2006 标称密度±1.5kg/m³ 每批次
回弹率测试 GB/T 10802-2006 ≥65%(22h压缩后) 首件+年度
RoHS环保检测 RoHS 2.0(2011/65/EU) 6项有害物质达标 年度SGS报告
闭孔率检测 BB/T 0004-2014 ≥95% 每批次

西安电子厂采购珍珠棉内托选厂家需要注意哪些坑?

我们服务过不少从其他供应商转过来的电子厂客户,踩过的坑主要集中在以下几点:

1. 密度虚标:报价单写30kg/m³,实际发货25kg/m³。鉴别方法:切一块100×100×100mm样品称重,重量应为3.0g±5%。低于2.85g就是虚标。

2. 防静电失效:使用添加型抗静电剂的粉色EPE,出货时电阻达标,3个月后失效。解决方案:合同约定表面电阻保证期限,或选用碳黑母粒型(永久性防静电)。

3. 槽位公差失控:小作坊用手工切割,公差±2mm以上,产品放进去晃荡。必须要求厂家提供振动刀或冲压设备,公差标称±0.5mm以内。

4. 回收料掺混:回收EPE重新发泡,闭孔率下降(<90%),回弹率差,3-6个月后变形塌陷。鉴别方法:看切面气泡是否均匀(回收料大小不一)、闻气味(回收料有异味)。

5. 报价漏项:有的厂家报一个很低的”按件”单价,但打样费、刀模费、设计费、运费全部另算。要求报价单列明所有费用项,避免隐性成本。

常见问题FAQ

1. 电子元器件内托打样需要多久?

振动刀数控切割免模具,2小时出样。复杂多层结构(如嵌套式PCB托盘)当天出样。冲压刀模打样需3-5天(含开模)。

2. 起订量最低多少?

1件起做,无最低消费。振动刀工艺天然支持小批量,1件和1000件的单件差价主要在加工效率上。

3. 防静电珍珠棉内托颜色必须是粉色或黑色吗?

不一定。颜色只是标识色,真正防静电靠的是基材配方。但行业惯例:粉色=添加型抗静电剂(临时防静电)、黑色=碳黑母粒(永久性防静电)。白色EPE通常不具备防静电功能。

4. 内托密度越高越好吗?

不是。密度过高会增加刚性冲击,反而对精密元件不利。选型原则是「刚好能支撑产品重量且不过度回弹」。IC芯片类轻小件用18-22kg/m³,重型设备才需要45kg/m³以上。

5. 定制内托需要提供什么资料?

最简方案:寄一个实物样品。完整方案:提供产品3D图(STEP/IGS格式)或2D图(CAD格式)+ 产品重量 + 防静电等级要求 + 预计年用量。

6. EPE内托和EVA内托有什么区别?

EPE(珍珠棉)柔软、回弹好、成本低,适合中轻量产品缓冲;EVA硬度高、承载力强、成本高(约EPE的2-3倍),适合重型产品或需要高刚性支撑的场景。电子元器件绝大多数用EPE即可。

7. 内托能用多久?需要定期更换吗?

全新料EPE在常温避光环境下使用寿命3-5年。但如果用于周转箱反复使用,建议每年检查回弹率和防静电性能。表面电阻超标或回弹率<60%就应更换。

8. 西安本地能送货上门吗?

可以。西安本地24小时送货上门,临潼工厂直发。陕西省内48小时到达,西北五省(甘宁青新蒙)48-72小时到达。

9. 防静电EPE的电阻值会随时间变化吗?

添加型(粉色)会——3-6个月后电阻升高、防静电性能衰减。碳黑母粒型(黑色)不会——碳黑导电网络是物理结构性的,不会挥发或分解,使用寿命与EPE基材等同。

10. 内托可以回收利用吗?

EPE珍珠棉属于热塑性材料,可以回收再造粒。但防静电EPE回收后导电网络被破坏,不再具备防静电性能,只能降级用于普通缓冲。环保合规要求高建议选择全新料EPE。

11. 批量定制的价格和打样价格差多少?

打样阶段单件成本是批量的3-5倍(因为要分摊编程、调机时间)。500件以上冲压加工单件成本可降至打样价的1/3。建议先打样确认,再按500件/批下单最经济。

12. 如何判断内托厂家用的是全新料还是回收料?

三个方法:①看切面——全新料气泡均匀细密(闭孔率≥95%),回收料大小不一;②闻气味——全新LDPE无味,回收料有塑料异味;③测密度——切10cm³样品称重,与标称值偏差>5%说明掺料。

13. 出口电子产品的内托需要什么认证?

必须RoHS合规(2011/65/EU),部分客户要求REACH SVHC清单检测。我们工厂每年更新SGS报告,可提供RoHS/REACH全套检测报告。出口欧美还需确认包装废弃物合规(EU 94/62/EC)。

14. 内托设计好后可以改图纸吗?改版的费用怎么算?

振动刀工艺改图纸零成本——只需修改CAD文件重新切割即可。冲压刀模改模费用视改动量而定(一般50-200元)。建议首次打样时充分验证,减少后续改版次数。

15. 你们工厂有哪些设备?加工精度能做到多少?

18台套深加工设备:振动刀数控切割机2台(公差±0.5mm)、冲压机5台(公差±0.3mm)、热压机3台、复膜机2台、切片机4台;另有3条LDPE发泡线,日产能300m³。20余人专业团队,2小时快速出样。


西安创响新材料有限公司——西安临潼EPE珍珠棉源头工厂,专注电子元器件/仪器仪表/航天军工防静电内托定制。18台套深加工设备+3条LDPE发泡线,日产能300m³,2小时出样,西安本地24小时送货上门。

📞 采购咨询:18091585191 / 19909211536
🏭 工厂地址:西安市临潼区任留街道铭钻建材11号库
🌐 官网:91epe.cn
珍珠棉内托设计要点:如何做到产品完美贴合?8大设计原则+成本对照表|2026西安采购手册


TL;DR — 采购经理30秒速读:
珍珠棉(EPE)内托做到”完美贴合”的核心在于:①产品3D轮廓数据采集精度控制在±0.5mm以内;②密度按产品重量选——500g以下选18kg/m³、500g-3kg选25kg/m³、3kg以上选35-45kg/m³;③腔体深度比产品最高点低2-3mm预留缓冲行程;④西北温差大,北方基线密度15.5kg/m³起,冬季需提高到18kg/m³以上防塌陷。打样周期2小时出样,开模费300-1500元视复杂度,MOQ通常500片起。以下逐项拆解8大设计原则、5张对照表和12个采购FAQ。

珍珠棉内托是工业包装中使用频率最高、定制需求最复杂的品类之一。无论你是做精密仪器出口、电子产品内销,还是生鲜电商发货,内托的贴合度直接决定运输破损率和客户开箱体验。

但现实情况是:大量采购经理拿着内托需求去找供应商,收到的报价单长得差不多,实际到手的产品却千差万别——有的腔体偏松产品晃动,有的硬度不对压出印痕,有的用了回收料3个月就掉渣粉化。

这篇内容从工程设计、材料选型、成本核算、质量验收四个维度,把珍珠棉内托设计的核心要点讲透。所有参数均来自实际产线测试数据,引用标准包括BB/T 0004-2014(包装用聚乙烯发泡片材)和GB/T 24984。如果你是第一次采购EPE内托,这篇看完基本就能避开90%的坑。


西安珍珠棉内托定制开模实拍-异形EPE包装贴合产品轮廓
西安产线实拍的珍珠棉异形内托——腔体轮廓与产品外形精准匹配,适用于精密设备防震包装(来源:西安创响新材料)

珍珠棉内托到底是什么?和普通板材切割有什么区别?

先厘清一个基本概念:珍珠棉内托(EPE insert / EPE tray)是指根据产品外形专门加工的、带有产品定位腔体的EPE包装构件。它和”随便切一块板材垫着”有本质区别。

对比维度 普通EPE板材切割 定制EPE内托
外形匹配 方形/矩形,产品放上去有空隙 3D轮廓开腔,产品嵌入后无晃动
加工工艺 热切/刀切,2-3刀成型 振动刀切割/冲型/热压成型/多层贴合
密度范围 通常14-18kg/m³通用料 18-45kg/m³按需选配
防震等级 基本缓冲,跌落>60cm有风险 可按ASTM D1048设计,跌落1.2m破损率<0.5%
单价区间 0.5-3元/片 3-50元/片(视复杂度)
适用场景 临时填充、低成本防护 精密仪器、电子产品、医疗器械、出口包装

核心区别就一句话:内托是给产品”量身做衣服”,板材切割是”随便披一块布”。

从材料学角度讲,EPE(发泡聚乙烯)由LDPE(线性低密度聚乙烯,常用牌号2426H、7042)经物理发泡制成。发泡过程中丁烷作为发泡剂、单甘酯作为抗缩剂、滑石粉作为成核剂,最终形成闭孔率≥95%的独立气泡结构。这种结构决定了EPE内托同时具备缓冲回弹、隔热防潮、化学惰性三大特性——这是EPS(泡沫塑料)和瓦楞纸板无法同时满足的。

内托贴合度不好,根本原因出在哪5个环节?

采购中最常遇到的问题就是”内托收到了,但产品放进去晃”或者”卡太紧取出困难”。根据西安创响新材料20人技术团队多年产线经验,贴合度问题可以追溯到5个关键环节:

环节 常见问题 合格标准 检测方法
① 数据采集 手工测量误差大,曲面失真 关键尺寸误差≤±0.5mm 3D扫描/卡尺多点复核
② 模具/刀模 冲型刀模精度不够,R角过大 冲型公差±0.3mm 首件比对产品实物
③ 材料收缩 发泡后自然收缩导致腔体变大 收缩率控制在1.5%-3% 放置24h后复测关键尺寸
④ 密度匹配 密度过低回弹力不足,产品压入后腔壁塌陷 邵氏硬度≥25(中密度以上) 邵氏硬度计抽检
⑤ 环境温度 西北冬夏温差40℃+,低温EPE变硬变脆 北方冬季基线密度≥18kg/m³ -20℃低温回弹测试

信息增量点①——行业潜规则:收缩率补偿

很多小作坊不做收缩补偿,产品做好当时贴合,到了客户手里放几天就松了。原因是EPE发泡后存在自然后收缩(post-molding shrinkage),LDPE 2426H发泡的标准收缩率在2%-3%之间。正规厂家在开模时会预先放大这个比例——比如产品腔体实际尺寸是100mm,模具尺寸会做到102-103mm。但放大多少取决于原料配方和发泡温度,小厂凭感觉,大厂靠数据。


西安EPE珍珠棉内托精密开腔加工-多腔体产品定位托
多腔体珍珠棉内托——每个产品位的开腔尺寸经过3D数据采集+收缩率补偿计算(来源:西安创响新材料)

内托密度怎么选?产品重量与EPE密度的对应关系表

密度是内托设计中最关键也最容易被忽视的参数。密度直接决定了:

  • 承载能力:密度越高,单位面积承受的压力越大
  • 回弹率:高密度EPE回弹率≥90%,低密度仅60%-70%
  • 使用寿命:高密度反复使用不易变形,低密度3-5次就出压痕
  • 成本:密度每增加5kg/m³,原材料成本约增加12%-15%

以下是根据工业防震测试数据整理的产品重量与EPE内托密度选型对照表:

产品重量区间 推荐EPE密度 邵氏硬度参考 回弹率 典型应用场景
<200g 18kg/m³ 20-25 ≥88% 手机、耳机、小电子配件
200g-500g 20-25kg/m³ 25-32 ≥90% 平板电脑、电源适配器、传感器
500g-2kg 25-30kg/m³ 32-40 ≥92% 笔记本、小型医疗仪器、仪表
2kg-5kg 30-35kg/m³ 40-50 ≥90% 工控设备、精密泵阀、航天零件
>5kg 35-45kg/m³ 50-65 ≥85% 大型设备、军工箱体、重型模具

注意:西北地区的特殊要求。西安及西北地区冬夏温差可达40℃以上(夏季地表50℃+,冬季-15℃以下)。EPE是热塑性材料,温度每降低10℃,邵氏硬度约升高3-5度。这意味着:

  • 冬季发货:同一款内托在西安冬天会变得比夏天更硬更脆,低密度(<18kg/m³)产品有开裂风险
  • 解决方案:北方客户基线密度建议从15.5kg/m³起步(南方是14kg/m³),重货和精密件从18kg/m³起步
  • 配方调整:冬季适当提高单甘酯(抗缩剂)配比0.3%-0.5%,改善低温闭孔稳定性

内托腔体深度怎么定?缓冲行程预留公式

腔体深度是设计中最容易出错的参数。太浅——产品放不平、盖子合不上;太深——产品在腔内上下窜动、防震效果打折。

根据ASTM D1048(弹性缓冲包装设计标准),腔体深度应遵循以下公式:

腔体深度 = 产品最高点高度 − (2~3)mm 缓冲行程

其中”2-3mm缓冲行程”的含义是:

  • 产品放入内托后,顶部应低于内托上表面2-3mm
  • 这个空间用于:①吸收振动时产品的微小位移 ②避免产品与外箱盖直接接触 ③容纳内托自身的压缩回弹
产品类型 产品高度示例 建议腔体深度 缓冲行程 备注
手机/平板 8-12mm 6-9mm 2mm 屏幕朝上放,腔壁需高出屏幕0.5mm
电源模块 30-50mm 27-47mm 3mm 连接器凸出部分单独开槽
小型仪器 80-150mm 77-147mm 3mm 突出旋钮/接口需避让槽
瓶装液体 200-300mm 196-296mm 4mm 瓶口朝上,瓶盖高度预留空间

信息增量点②——成本内幕:腔体越深,废料率越高

很多采购只知道问”这个内托多少钱一片”,但不知道腔体深度直接影响材料利用率和报价。举个例子:

  • 一块2000mm×1000mm×50mm的EPE板材,体积0.1m³
  • 如果腔体深度只有15mm,那剩余35mm厚的部分要么做层贴(多层贴合),要么变成废料
  • 如果腔体深度40mm,板材利用率可达80%以上
  • 经验值:腔体深度与板材厚度比值在60%-80%时,材料利用率最优,单价最低

所以如果你的产品高度是25mm,建议选30mm厚的板材做内托(腔体深23mm),而不是选50mm厚的板材(浪费40%材料,报价会高20%-30%)。


西安珍珠棉板材精密裁切加工-EPE内托多层贴合备料
珍珠棉板材裁切备料——不同厚度板材按设计尺寸精密裁切后进入贴合工序(来源:西安创响新材料)

多产品组合内托怎么设计?间距和分仓原则

当一个包装箱里要放多个产品(比如一盒6个传感器、一套4个瓶),内托需要设计成多腔体/分仓结构。这种设计的关键参数是:

设计参数 最小值 推荐值 说明
产品间壁厚(隔板厚度) 8mm 12-15mm 低于8mm隔板容易在运输中被产品挤压变形
产品与腔壁间距 3mm 5mm 过紧取放困难,过松产品晃动
内托与外箱间距 10mm 15-20mm 四周留空隙用于塞填充或自由缓冲
腔体底部厚度 15mm 20-30mm 底部是主要承力面,薄了会触底
取出手指位 需要 产品底部或侧面留凹槽 紧密贴合时手指伸不进去,取不出产品

信息增量点③——避坑:别忘了”手指位”

这是最容易被新手设计师忽略的细节。内托做得越贴合,产品越难取出来。尤其当产品表面光滑(如玻璃瓶、抛光金属件)且与腔壁间隙<3mm时,手指根本捏不住产品。

解决方案:在产品正下方的腔底开一个直径15-20mm的圆孔(手指顶出孔),或者在产品侧面腔壁开一个宽8mm×深10mm的凹槽(手指抠位)。这个设计看似简单,但在自动化产线上,它直接影响操作效率——没有手指位,工人取一个产品要多花3-5秒,1000件就多出50-80分钟人工。

防静电内托与普通内托的区别和选型标准

电子元器件、PCB板、半导体芯片等产品,必须使用防静电EPE内托。防静电EPE在发泡过程中添加了永久性抗静电剂(如乙氧基化胺类),使表面电阻率稳定在10⁶-10⁹Ω范围。

参数 普通EPE内托 防静电EPE内托(粉色/黑色) 参考标准
表面电阻率 >10¹²Ω(绝缘体) 10⁶-10⁹Ω(静电耗散型) ANSI/ESD S20.20
颜色 白色(本色) 粉色(常规)/黑色(高端) —
防静电有效期 不适用 永久性(≥2年,不随擦拭衰减) IEC 61340-5-1
单价差异 基准价 比普通料高25%-40% —
适用产品 五金件、陶瓷、玻璃、食品 PCB、IC芯片、LED、光模块 —

根据GB/T 24984-2018(电子产品用聚乙烯发泡包装材料),防静电EPE内托还需满足:

  • 摩擦起电电压<100V(普通EPE可达2000V以上)
  • 静电消散时间<2秒
  • 符合RoHS/REACH环保要求(抗静电剂不含卤素)

珍珠棉内托开模费怎么算?5种工艺成本对照表

内托的加工工艺直接影响开模费和单价。以下是西安创响新材料5种主要内托加工工艺的成本对照:

加工工艺 开模费 打样周期 MOQ 精度 适用场景
热切+手工贴合 0元(无模具) 2小时 100片 ±1mm 简单方形腔、临时打样
冲型(刀模) 300-800元 1天 500片 ±0.5mm 规则形状、大批量
振动刀切割 500-1500元 1-2天 200片 ±0.3mm 复杂异形、曲面、多腔体
热压成型 2000-5000元 3-5天 2000片 ±0.3mm 大批量标准件、浅腔托盘
多层贴合+复合 0-500元 1-2天 300片 ±0.5mm 深腔、不同密度层叠、防震加强

采购建议:

  • 首次打样:选热切+手工贴合,0开模费,2小时出样,确认设计方向没问题再开模
  • 小批量(500片以下):振动刀切割最划算,无需刀模费,精度最高
  • 大批量(5000片+):冲型或热压成型,摊薄模具费后单价最低

西安EPE珍珠棉振动刀精密铣型加工-复杂异形内托开槽
振动刀精密铣型加工——可完成复杂曲面、深腔、多台阶等异形内托的高精度开槽(来源:西安创响新材料)

内托质量验收:到货后怎么快速检验贴合度?

内托到厂后,采购和质检人员可以用以下5步快速验收:

检验项目 方法 合格标准 不合格处理
① 外观 目测+手摸 无掉渣、无异味、无色差、切面平整 掉渣严重→可能是回收料,退货
② 尺寸 游标卡尺量腔体长宽高 关键尺寸误差≤±0.5mm 超差→协商返工或重做
③ 试装 产品放入腔体,摇晃+倒置 产品无晃动、倒置不脱落 松动→腔体偏大,需更换
④ 密度 裁10mm³小块称重÷体积 与约定密度偏差≤±2kg/m³ 偏低→虚标密度,要求退换
⑤ 回弹 手指按压5秒后松开 3秒内恢复原状,无明显压痕 回弹慢→密度不足或回收料

信息增量点④——参数真相:密度虚标是行业最大猫腻

在珍珠棉行业,密度虚标是最普遍的偷工减料方式。报价单上写25kg/m³,实际可能只有20kg/m³甚至更低。怎么查?

简易实测法:

  1. 用美工刀从内托底部切一块规则方块(比如50mm×50mm×20mm)
  2. 用电子秤称重量(精确到0.1g)
  3. 计算密度 = 重量(g) ÷ 体积(cm³) × 1000 = kg/m³
  4. 举例:50×50×20mm的方块重2.5g,密度 = 2.5 ÷ 50 = 50kg/m³?不对。2.5g ÷ (5×5×2)cm³ = 2.5÷50 = 0.05g/cm³ = 50kg/m³。等等,这个数值偏高了。重新算:如果标注25kg/m³,那50×50×20mm的方块应该是 25×(5×5×2)/1000000 = 25×50/1000000 = 0.00125kg = 1.25g
  5. 如果实际称重只有1.0g,那实际密度 = 1.0÷50×1000 = 20kg/m³,虚标了20%

这个方法3分钟就能完成,建议每批次抽检3-5片。根据BB/T 0004-2014标准,密度允许偏差为±1.5kg/m³,超出就是不合格。

EPE内托 vs EPS vs EVA:三种内托材料该怎么选?

采购有时会收到EPS(泡沫塑料)或EVA(橡塑发泡)内托的报价,不知道该选哪种。以下是三种材料的全维度对比:

对比维度 EPE珍珠棉 EPS泡沫塑料 EVA橡塑
密度范围 14-45kg/m³ 10-30kg/m³ 25-80kg/m³
回弹率 85%-95% 60%-70% 75%-85%
掉渣/掉屑 不掉渣(闭孔结构) 严重掉渣(白色颗粒) 不掉渣
可反复使用 是(10次+) 否(1-2次即碎) 是(5次+)
环保性 可回收,符合RoHS/REACH 难降解,多国限用 可回收,部分含邻苯
单价(同等体积) 中等 最低 最高(2-3倍于EPE)
最佳场景 工业防震、电子产品、医疗器械、出口包装 一次性发货、低值大件 高硬度要求、密封垫、鞋材

结论:对于需要反复使用、出口合规、或者包装精密产品的场景,EPE珍珠棉内托是性价比最优的选择。EPS虽然便宜但掉渣污染严重,欧盟已限制使用;EVA太硬太贵,除非特殊要求否则没必要。

珍珠棉内托定制完整流程是什么样的?从需求到收货需要几天?

以西安创响新材料的实际产线为例,珍珠棉内托定制流程如下:

阶段 工作内容 周期 客户配合事项
① 需求沟通 产品尺寸、重量、防震等级、数量 当天 提供产品实物或3D图纸
② 方案设计 出CAD图,标注密度/厚度/腔体尺寸 4-8小时 确认图纸
③ 打样 手工或振动刀数控切割制作1-3片样品 2小时-1天 收到样品后试装确认
④ 开模(如需) 制作冲型刀模或振动刀编程 1-2天 —
⑤ 批量生产 裁切→开腔→贴合→质检 3-7天(视数量) 可安排中期验货
⑥ 发货 西安本地24h送货上门,外省物流1-3天 1-3天 验收签收

最快路径:简单内托从沟通到收货,3天完成。复杂异形件(多腔体+防静电+振动刀切割)通常5-7天。

西安创响新材料拥有18台套深加工设备(含振动刀数控切割机、精密冲压机、热切机、多层贴合机),20人专业团队,日产能覆盖各类EPE内托定制需求。西安本地客户享24小时送货上门,大幅缩短交期。

采购珍珠棉内托最常问的12个问题

Q1:珍珠棉内托最低起订量(MOQ)是多少?

A:热切手工工艺100片起,振动刀切割1件起,冲型500件起。打样不限数量,1片也做。西安创响新材料2小时出样,首次合作建议先打样确认再下批量单。

Q2:开模费多少钱?模具归谁?

A:冲型刀模300-800元,振动刀编程500-1500元。模具费一次性收取,模具归客户所有。后续翻单不再收取模具费,只需保管好模具即可。

Q3:你们能做防静电内托吗?怎么验证防静电效果?

A:能。防静电EPE表面电阻率10⁶-10⁹Ω,符合ANSI/ESD S20.20标准。每批次可用表面电阻测试仪检测,也可委托第三方出具检测报告。防静电EPE通常为粉色或黑色。

Q4:产品没有3D图纸,只有实物,能做内托吗?

A:完全可以。把产品寄过来或者送过来,我们用3D扫描仪或手工测量采集外形数据,然后出CAD设计图给你确认。西安本地客户可以直接带产品到厂里当面沟通,当天出方案。

Q5:内托可以印LOGO吗?

A:可以。支持丝印LOGO和热压LOGO两种方式。丝印适合小批量(500片起),热压适合大批量(2000片起)。LOGO模具费另计,通常200-500元。

Q6:怎么判断供应商用的是全新料还是回收料?

A:三看法则——①看颜色:全新料洁白均匀,回收料发黄发灰;②闻气味:全新料几乎无味,回收料有刺鼻塑料味;③测回弹:手指按压后全新料3秒恢复,回收料5秒以上或留压痕。最准确的方法是测密度和灰分——回收料灰分>3%。

Q7:内托设计好后能修改吗?改一次多少钱?

A:振动刀切割修改成本低(重新编程即可),通常免费或收100-200元编程费。冲型刀模修改成本较高(需重新焊接刀片),视修改量收200-500元。建议打样阶段充分试装确认,避免量产后再改。

Q8:你们能送到西安以外的地方吗?运费怎么算?

A:全国发货。西安本地24小时送货上门免运费。陕西省内次日达。外省走物流(德邦/安能/专线),运费按体积重量计算。内托属于轻泡货,运费优化技巧是:设计时尽量做嵌套结构(内托可以叠放),减少运输体积,运费可节省30%-40%。

Q9:内托用久了会变形吗?寿命多长?

A:取决于密度和使用频率。25kg/m³以上的EPE内托,正常使用的情况下反复插取10次以上不会明显变形。低于18kg/m³的内托,5-8次后腔壁可能出现松弛。高密度(35kg/m³+)内托使用寿命可达2年+。

Q10:一个内托设计大概多少钱?

A:设计本身不单独收费(包含在打样费中)。简单方形腔打样费50-100元,复杂异形腔200-500元。批量下单后打样费可抵扣货款。

Q11:EPE内托能过食品级认证吗?

A:能。使用食品级LDPE原料(如2426H)生产的EPE,可通过FDA/LFGB食品接触材料检测。但需特别注意:食品级EPE必须使用全新料,且抗缩剂(单甘酯)也需食品级。采购时要求供应商提供对应批次的食品接触材料检测报告。

Q12:内托和外壳(纸箱/木箱/吸塑盒)怎么配合设计?

A:建议先确定外包装尺寸,再反推内托尺寸。内托外轮廓与外箱内壁间隙留10-20mm(用于缓冲+填充)。如果先做了内托再配外箱,很容易出现内托塞不进去或者间隙太大浪费填充材料的情况。西安创响新材料可以免费提供内托+外箱的整体包装方案设计。

总结:珍珠棉内托设计的8大核心原则

  1. 数据采集精度≥±0.5mm——曲面产品必须3D扫描
  2. 密度按产品重量选——500g以下18kg/m³起,3kg以上35kg/m³起
  3. 腔体深度=产品高度−2~3mm——预留缓冲行程
  4. 隔板壁厚≥12mm——多产品分仓时不能省
  5. 手指位必须设计——紧密贴合的产品要预留取出机构
  6. 防静电场景用防静电料——表面电阻率10⁶-10⁹Ω
  7. 北方密度基线提高1.5kg/m³——西北温差大,低密度冬季有开裂风险
  8. 到货必检密度——切块称重法3分钟验证,防止虚标

如果你正在为某个产品寻找合适的珍珠棉内托方案,可以把产品尺寸、重量、防震等级需求发给西安创响新材料技术团队评估。电话:18091585191 / 19909211536,西安本地工厂2小时出样,24小时送货上门。

参考标准:BB/T 0004-2014《包装用聚乙烯发泡片材》、GB/T 24984-2018、ASTM D1048、ANSI/ESD S20.20、IEC 61340-5-1