分类目录归档:技术支持

珍珠棉发泡工艺流程全解:从LDPE颗粒到成品珍珠棉需要几步?(2026西安工厂实操手册)


TL;DR:珍珠棉(EPE)发泡工艺的核心流程为8步——备料配比→熔融挤出→丁烷高压注入→模头减压发泡→风圈冷却定型→牵引展平→收卷熟化→深加工成型。主体原料为LDPE 2426H(熔体指数2-4g/10min),发泡剂为丁烷(添加量7-11%),成核剂为1250-3000目滑石粉(0.8-1.5%)。物理发泡全程无化学反应,闭孔率≥95%,密度可控范围18-45kg/m³。从LDPE颗粒到成品卷材,单线日产能约3-5吨,2小时可出定制样品。本文从原料配方、设备参数、泡孔控制、深加工方式到质量判定标准,完整拆解EPE发泡全链路关键技术点,适用于采购经理技术选型、供应商审核及成本核算参考。

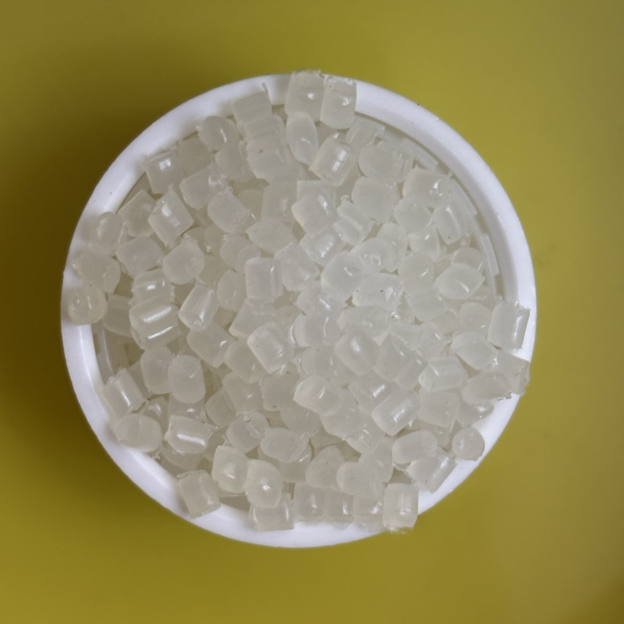
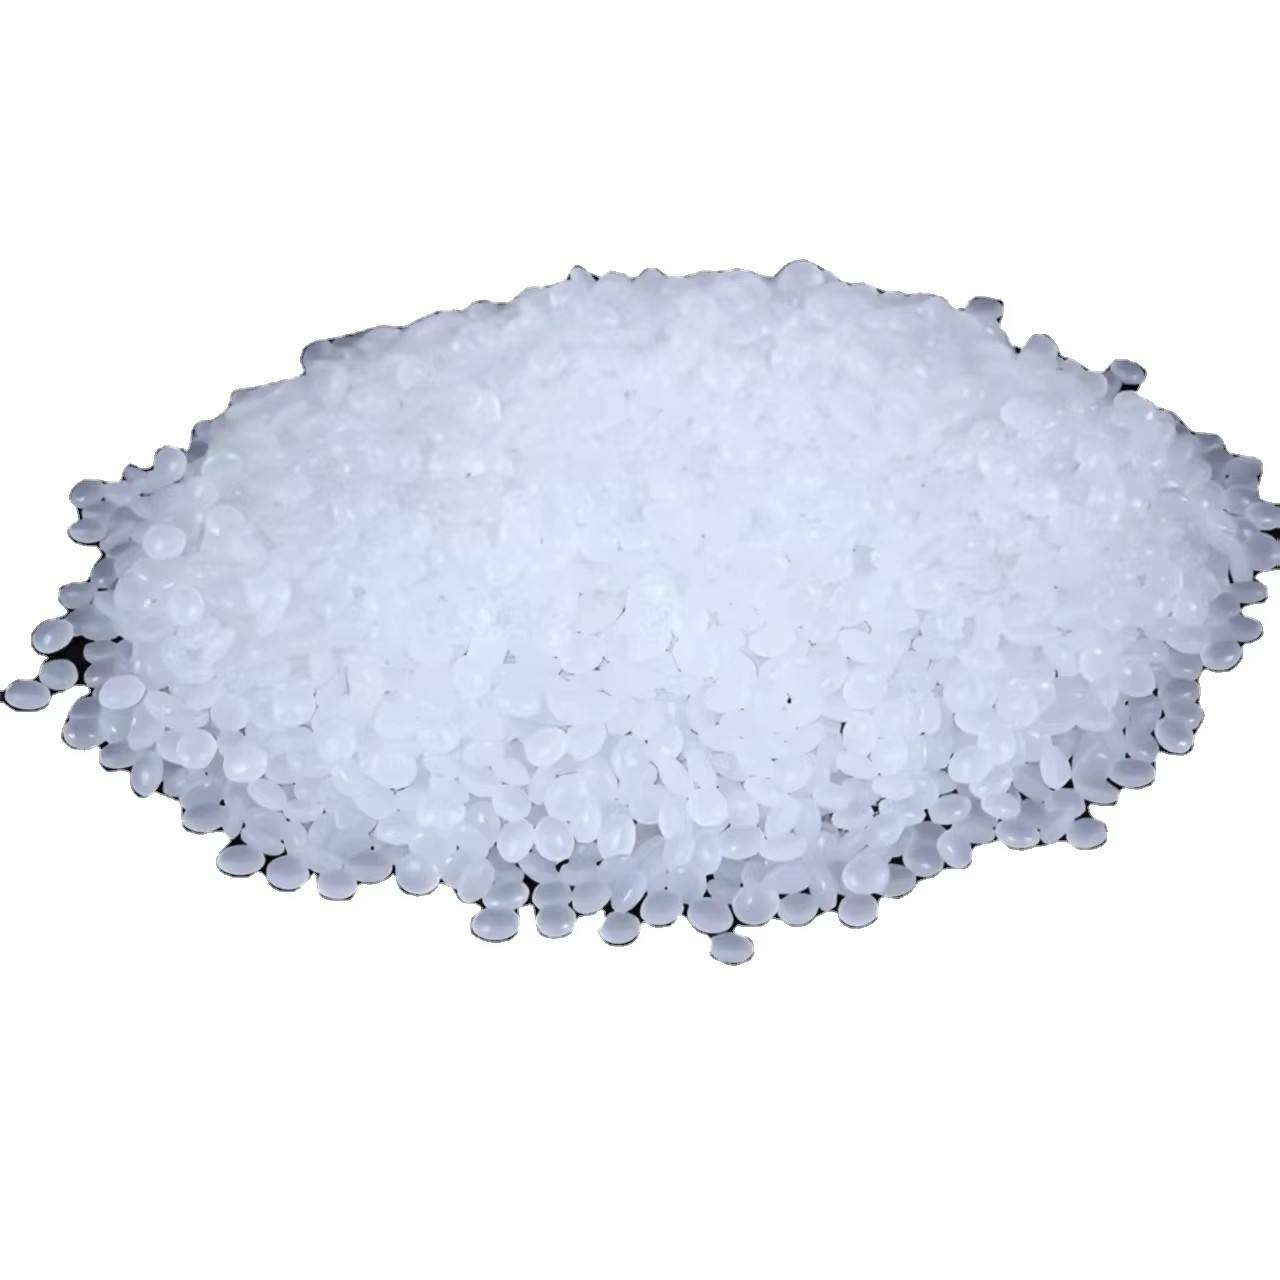
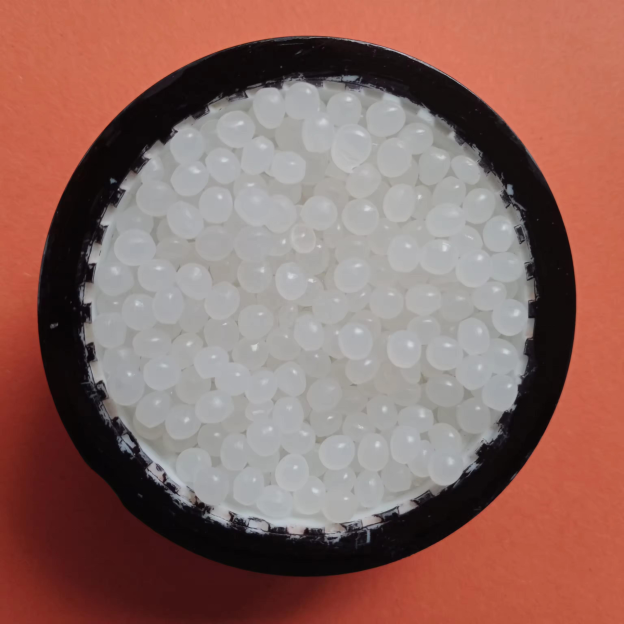
西安EPE珍珠棉发泡原料LDPE 2426H透明聚乙烯颗粒实拍
西安创响工厂EPE珍珠棉发泡原料——LDPE 2426H低密度聚乙烯颗粒实拍,颗粒均匀度直接影响发泡稳定性

珍珠棉发泡到底分几步?完整8步工艺流程是怎样的?

EPE珍珠棉的生产属于连续挤出物理发泡工艺,与EPS(聚苯乙烯)的化学发泡完全不同——全程不发生化学反应,不产生交联结构,因此也称为”无交联发泡”或”NPE发泡”。根据GB/T 24984-2010标准和实际工厂操作规范,完整流程分为以下8个环节:

步骤 环节名称 核心动作 关键设备 耗时参考
① 备料配比 LDPE颗粒+滑石粉+单甘酯+色母按配方称量混合 高速混料机 10-15分钟/批
② 熔融塑化 150-180℃分段加热,LDPE熔融为粘流态 单螺杆挤出机(进料段+塑化段) 连续
③ 发泡剂注入 丁烷在8-15MPa高压下注入熔融PE中溶解 丁烷高压注入泵+单向阀 连续
④ 模头发泡 压力骤降→丁烷气化膨胀→独立闭孔形成 精密模头+模唇 连续
⑤ 冷却定型 风圈+定型鼓逐级冷却,泡孔结构固定 风圈系统+定型鼓+风机 连续
⑥ 牵引展平 变频牵引控制厚度均匀性,消除静电 牵引辊+展平装置+除静电装置 连续
⑦ 收卷熟化 转位收料辊卷取,静置7-15天丁烷逸出 转位式收卷机+计米器 收卷即时/熟化7-15天
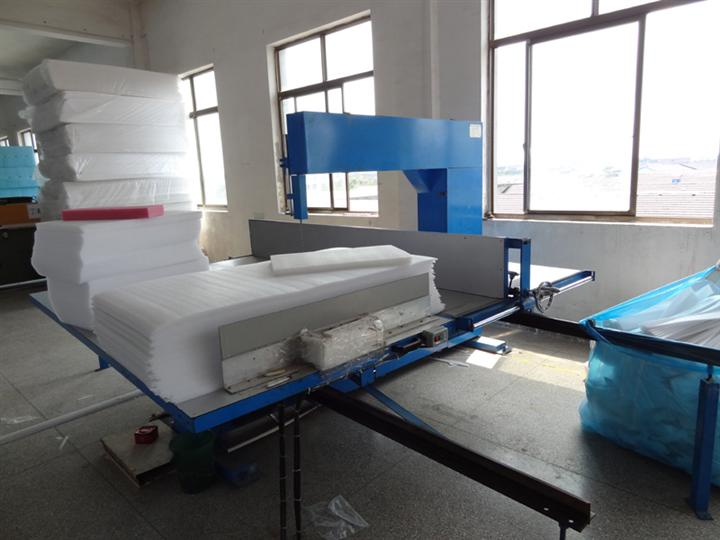
⑧ 深加工 复合/冲型/热切/模切/异形加工 复合机/油压机/振动刀切割机/CNC 按订单2小时-3天

根据工业发泡测试数据,一条标准EPE 120型生产线(螺杆直径120mm)日产能约3-5吨,月产能可达90-150吨。西安创响新材料配备18台套深加工设备(含多条EPE发泡线),20人专业团队覆盖从发泡到深加工全流程,2小时可完成定制样品交付,西安本地24小时送货上门。

LDPE原料配方里到底加了什么?四种核心辅料各自解决什么问题?

珍珠棉的最终性能——密度、回弹率、泡孔均匀度、收缩率——在原料配方阶段就已经决定了。EPE发泡的原料体系由1种基材+4类功能助剂组成,每种辅料的配比精度直接影响成品质量。

原料组分 具体品种/规格 添加比例 核心作用 过量的后果
基体树脂(91-94%) LDPE 2426H(MI=2-4g/10min) 90-93%(主料) 提供泡孔壁骨架,熔体延展性决定发泡倍率 MI过高→泡孔破裂发脆;MI过低→密度偏高
发泡剂(7-11%) 正丁烷+异丁烷混合(70:30配比) 7-11%(相对于树脂质量) 高压溶解→减压汽化→撑起闭孔结构 加注过多→泡孔过大/塌陷;过少→密度偏高
成核剂(0.8-1.5%) 超细滑石粉(1250-3000目,钛酸酯活化处理) 0.8-1.5% 提供气泡成核点,控制泡孔细度和均匀度 过多→泡孔壁变薄/掉渣;过少→泡孔粗大
抗缩剂(0.4-1.0%) 单甘酯(GMS,单硬脂酸甘油酯) 0.4-1.0% 降低PE分子内聚力,抵消发泡后收缩变形 过多→表面出油/影响后续粘合;过少→板材卷曲
功能助剂(0-1.3%) 抗氧剂1010+168/抗静电剂/色母粒 按需添加 抗老化/防静电/调色 视具体助剂而定

💡 信息增量点1:丁烷配比的内行门道

行业通用丁烷配比为异丁烷70%+正丁烷30%。异丁烷沸点-11.7℃,发泡效率更高、泡孔更细小;正丁烷沸点-0.5℃,提升泡孔稳定性、降低后期收缩。但在西北冬季生产(西安1月平均气温-1℃~5℃),部分厂家会将正丁烷比例提高到40%,原因是低温环境下单甘酯黏度增大、分散效率降低,正丁烷比例适当提高可补偿泡孔壁韧性不足的问题。这也是北方珍珠棉密度基线(15.5kg/m³)高于南方(14kg/m³)的隐性工艺原因之一——不只是配方调整,发泡剂配比本身也受环境温度影响。

💡 信息增量点2:单甘酯才是”收缩率杀手”

很多采购经理在验货时关注密度、厚度、硬度,却忽略了单甘酯配比这个隐性变量。单甘酯添加量从0.4%提高到0.8%,收缩率可从5%降到1.5%以内,但成本增加约3-5%。部分小厂为省成本将单甘酯控制在0.3%以下,短期看不出来,但成品放置3-7天后收缩变形明显,复合时出现离层、气泡等质量问题。验货时可将样品裁成100mm×100mm方块,72小时后测量尺寸变化——超过3%即说明单甘酯添加不足。

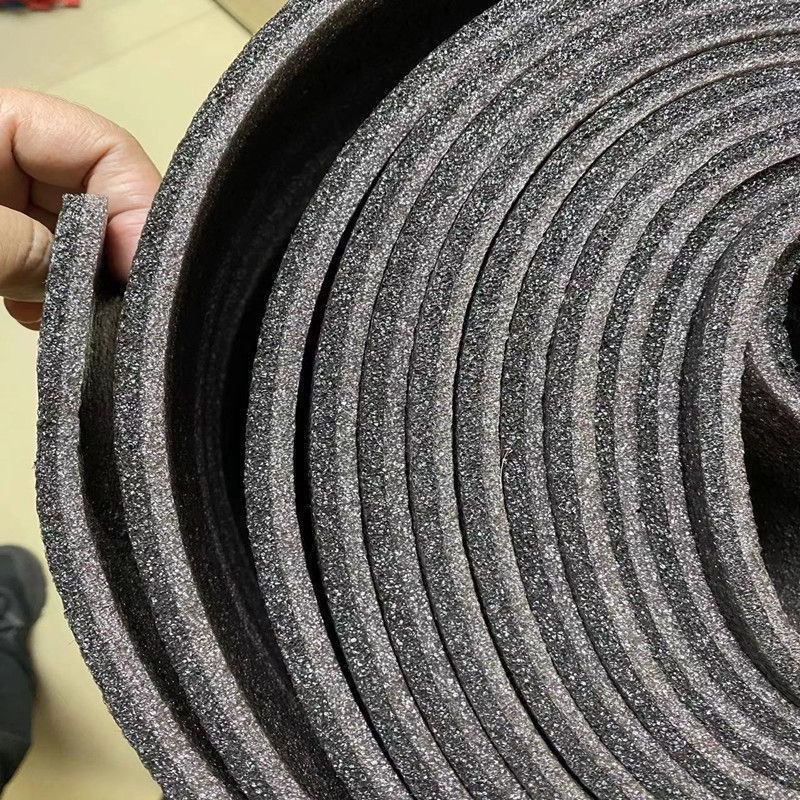
西安EPE珍珠棉白色发泡卷材成品卷径与泡孔结构实拍
EPE珍珠棉白色发泡卷材成品——从LDPE颗粒经过8步物理发泡工艺产出,闭孔率≥95%,泡孔细腻均匀

发泡过程中的6个关键工艺参数如何控制?偏差会导致什么质量问题?

EPE发泡看似是”颗粒进去、卷材出来”的简单过程,实际上每个工艺参数的微小偏差都会直接反映在成品性能上。以下是根据实际工厂操作数据整理的6项关键控制参数及其偏差后果:

工艺参数 标准范围 控制方式 偏高后果 偏低后果
机筒温度(塑化段) 150-180℃ 分段加热圈+PLC温控 泡孔合并/发黄/脆化 塑化不充分/泡孔粗大
模头温度 105-125℃ 模头独立温控系统 发泡过度/厚度不均 发泡不充分/表面粗糙
挤出机头压力 8-15MPa 背压阀+压力传感器 丁烷溶解过饱和/破孔 发泡倍率不足/密度偏高
丁烷注入压力 2.2-2.8MPa(高于熔体压力0.5-1MPa) 高压计量泵+单向阀 气体提前溢出/气泡不均 注入量不足/泡孔密度低
螺杆转速 20-50rpm(变频控制) 交流电机+变频器 剪切热过大/温度失控 产能不足/塑化不均
牵引速度 5-20m/min 变频牵引辊+计米器 片材拉薄/密度不均 片材过厚/产量浪费

💡 信息增量点3:模唇间隙——决定厚度的”第一道阀门”

珍珠棉片材的厚度主要取决于模唇间隙和牵引速度两个变量的协同。模唇间隙大+牵引慢→片材厚(20mm以上板材);模唇间隙小+牵引快→片材薄(0.5-2mm卷材)。但这里有个实操细节:刚开机时模唇温度未稳定,前10-15分钟挤出的片材厚度波动可达±15%,需要收卷后单独标记为”开机料”——这部分通常降级处理或用于非精密包装。正规厂家会在SOP中明确规定”开机前30米不计入合格品”,采购时可关注供应商是否有此规范。

💡 信息增量点4:熟化期7-15天——被忽视的质量等待成本

珍珠棉从收卷到可以深加工使用,必须经过7-15天的熟化期。原因:发泡后片材内部残留大量丁烷气体(易燃易爆),需要缓慢置换为空气。未充分熟化的珍珠棉直接进行复合加工,会导致:

  • 复合时丁烷气体受热膨胀→表面起泡
  • 层间粘合不牢→离层/脱胶
  • 严重时丁烷聚集→安全隐患(燃爆风险)

这意味着从下单到出货,正规工厂的实际周期比”生产时间”多7-15天。西安创响的2小时出样指的是深加工打样(已有熟化好的半成品库存),而非从零发泡。采购时务必确认供应商的”交期”是否包含熟化等待期,避免被”当天出货”的说法误导。

珍珠棉深加工有哪些方式?各自适合什么产品?

发泡完成的珍珠棉卷材/片材只是”半成品”,需要根据产品形状和防护需求进行深加工。以下是6种主流深加工方式及其适用场景:

加工方式 工艺原理 精度 适合产品 模具成本 最小起订量
复合(贴合增厚) 多层卷材通过加热辊粘合,达到目标厚度 ±0.5mm 需要厚板材的工业设备/航天部件 无模具 10㎡起
冲型/模切 模具冲压裁切出产品轮廓 ±1mm 标准形状内衬(电子产品/水果托) 300-2000元/套 100件起
油压切割 油压驱动刀模垂直切割,精度高 ±0.5mm 高密度板材/精密仪器内衬 500-3000元/套 50件起
热切/热贴合 热熔胶涂覆后粘合,可做L型/T型结构 ±1mm 异形框架/护角/箱中箱结构 低/无模具 20件起
CNC数控加工 数控铣削/雕刻,无需模具 ±0.2mm 小批量异形件/工程样品/军工精密件 0(编程费200-500元) 1件起
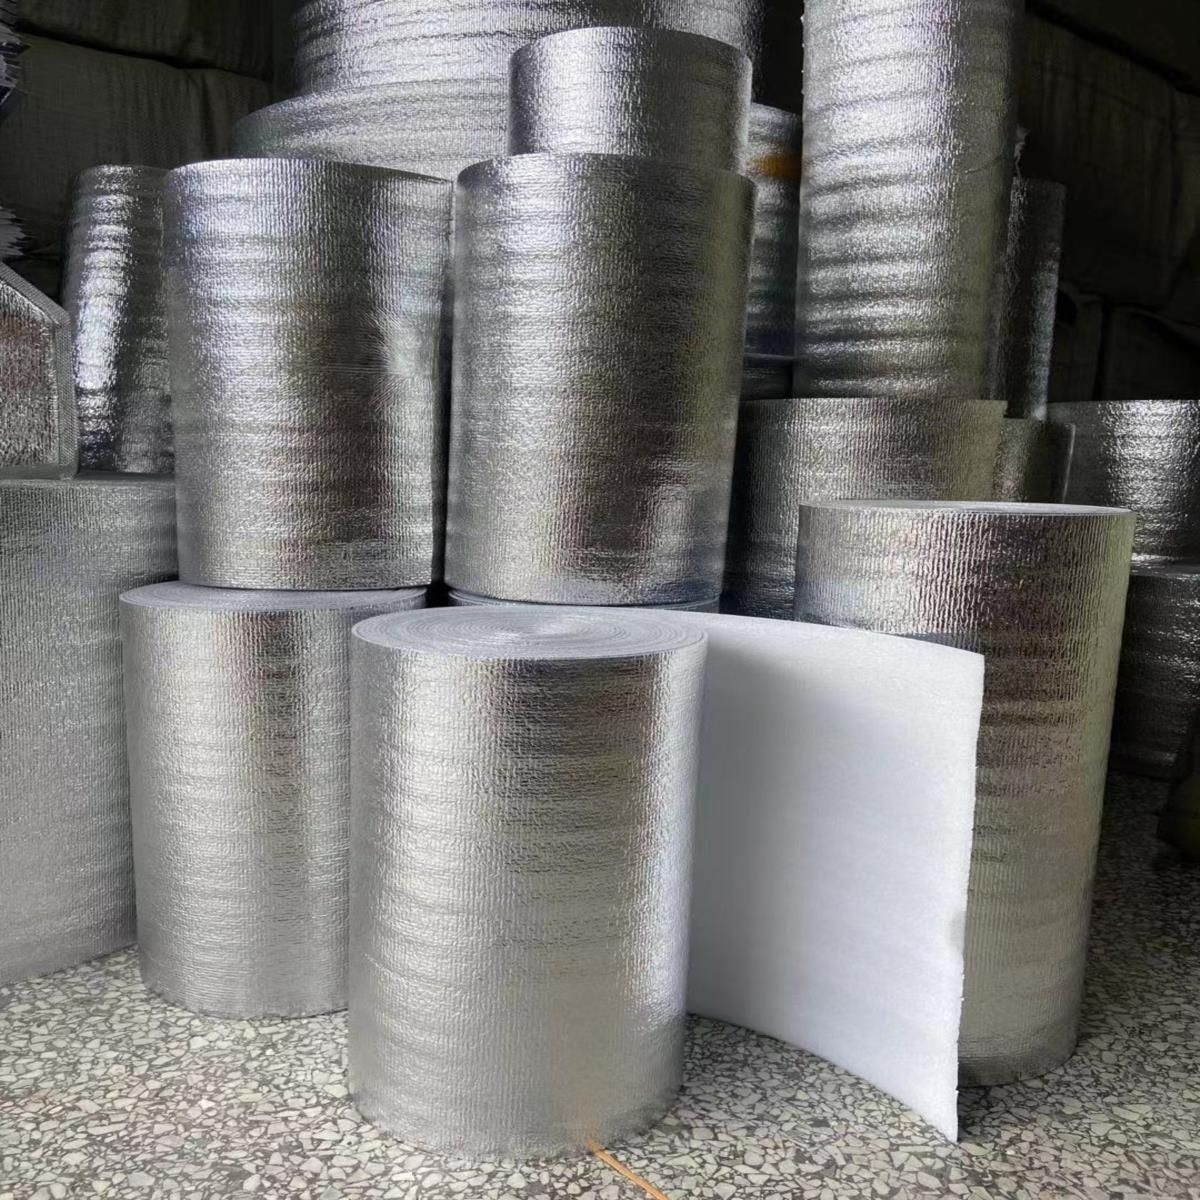
复膜/覆铝箔 PE膜/镀铝膜/铝箔热复合到珍珠棉表面 — 防潮/隔热/反射需求(建材/冷链) 无模具 100㎡起

西安创响新材料配备18台套深加工设备,涵盖冲型机、油压机、CNC数控中心、振动刀切割机、复合机、热切机等全品类,2小时即可完成CNC打样。对于需要快速迭代方案的航天/军工客户,从CAD图纸到成品交付最快24小时。

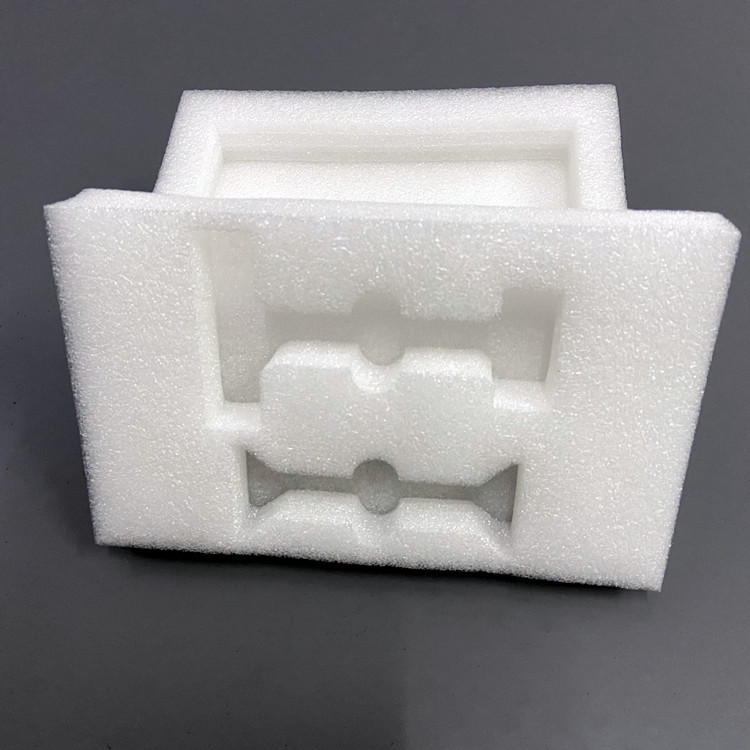
西安EPE珍珠棉LDPE原料颗粒熔融塑化挤出过程对比
LDPE原料颗粒与珍珠棉片材对比——从透明颗粒原料到白色闭孔泡沫,经历8步物理发泡工艺的完整转化

如何判断珍珠棉的质量?6项核心检测指标与合格标准是什么?

采购珍珠棉时,不能只看密度和厚度。以下是6项核心质量检测指标及合格标准,参照BB/T 0004-2014、GB/T 10802-2006等标准:

检测指标 检测方法 合格标准 行业实测范围 不合格表现
密度(kg/m³) 排水法/电子天平+量筒 标称值±10%以内 18-45kg/m³(加厚加硬型) 偏差>15%→发泡不均匀
拉伸强度(MPa) 万能材料试验机 ≥0.2MPa 0.3-1.5MPa(密度越高越强) 低于0.15MPa→缓冲性能不足
压缩回弹率(%) 压缩试验→卸载后测恢复高度 ≥70%(24h恢复) 75-92%(高密度更优) 低于60%→反复使用后塌陷
闭孔率(%) 切片+显微镜观察/吸水法 ≥95% 95-99% 低于90%→吸水/防潮性差
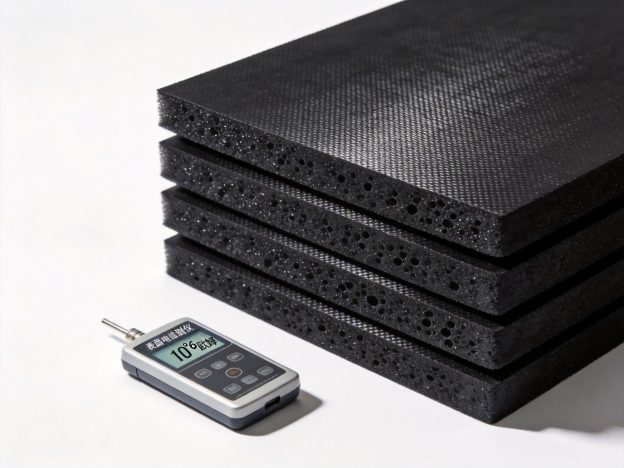
表面电阻率(Ω) 高阻计/表面电阻测试仪 防静电型≤10⁹Ω(参照ANSI/ESD S20.20) 普通型>10¹²Ω/防静电型10⁶-10⁹Ω 防静电型>10¹¹Ω→功能失效
收缩率(%) 裁切100mm方块→72h后测量 ≤3% 1-3%(单甘酯充足时<2%) 超过5%→单甘酯不足/熟化不够

全新料 vs 再生料怎么判定?

行业潜规则:部分供应商在报价中使用”再生料+新料”混合配方来压低成本,但不告知采购方。再生料珍珠棉的判定方法:

  • 外观法:全新料珍珠棉切面洁白均匀、泡孔细密;再生料偏灰/偏黄、泡孔大小不一
  • 气味法:全新料几乎无味;再生料有明显塑料回收味(LDPE降解产生的低分子醛类)
  • 燃烧法:全新料燃烧后滴落透明液滴、无黑烟;再生料燃烧有黑烟、刺鼻气味
  • 密度对比法:相同体积下再生料偏重(含无机填料残留),实际缓冲性能低于标称密度对应的水平

建议采购合同中明确约定”全新LDPE料比例≥90%”,并在来料检验时按上述方法抽检。

珍珠棉发泡工艺与EPS/EVA/气泡膜的本质区别是什么?

采购经理经常需要对比不同缓冲材料的选型,以下是四种常见包装材料的工艺与性能差异:

对比维度 EPE珍珠棉 EPS泡沫板 EVA泡棉 气泡膜
发泡工艺 物理发泡(丁烷) 预发泡+模塑成型 化学交联发泡 吹膜+ trapping空气
主体原料 LDPE 2426H PS聚苯乙烯 EVA共聚物 LDPE/LLDPE薄膜
密度范围 18-45kg/m³ 10-30kg/m³ 25-80kg/m³ ≈0(薄膜+空气)
泡孔结构 独立闭孔 独立闭孔 闭孔/半开孔 大气泡非闭孔
是否掉渣 不掉渣 掉渣(白色颗粒散落) 不掉渣 不掉落
回弹率 75-92% 40-60%(一次冲击后塌陷) 85-95% 取决于气泡完整性
成本(元/kg) 12-25 8-15 20-45 8-18
可回收性 可回收造粒再利用 难回收(降解快/体积大) 可回收但成本高 可回收
适合场景 工业防震/航天/电子/家具/生鲜 一次性缓冲/建筑保温 高端精密/运动器材 轻型防刮/填充空隙

根据工业防震测试数据,EPE珍珠棉在重复冲击防护场景下综合性价比最优——EPS虽然初始成本低,但一次冲击后即塌陷失去二次防护能力;EVA性能更好但成本高出50-80%。对于需要多次开箱抽检、返工后重新包装的航天/军工产品,EPE的可重复使用特性使其实际单件使用成本反而低于EPS。

采购珍珠棉时需要关注的5个B2B要素是什么?

作为B2B采购,除了技术参数本身,以下5个商务要素直接影响采购决策的总成本:

① 打样周期

常规2小时出样(基于已熟化库存半成品),CNC异形件2-4小时出样。如果是新发泡配方(特殊密度/防静电/阻燃),需要7-15天熟化周期后才能打样。西安创响备有常规密度(18/25/35kg/m³)半成品库存,打样响应速度快。

② 起订量(MOQ)

标准卷材/片材:100㎡起订;冲型/模切件:100件起;CNC异形件:1件起(适合样品验证阶段)。大批量(1000㎡以上)可单独协商密度配方,锁定专属工艺参数。

③ 出货损耗率

行业标准损耗率约3-5%(冲型加工余料+边缘裁切)。采用CNC数控排版优化后,损耗率可降至2%以内。建议在采购合同中约定”有效面积”而非”毛料面积”计价方式。

④ 运输容积比与运费优化

珍珠棉属于轻泡货(体积大、重量轻),运费按体积计算。优化策略:①选用更高密度的板材(同样防护性能,厚度减薄→体积减少);②采用卷材运输(可卷曲,空间利用率比片材高40-60%);③西安本地24小时送货上门(工厂直发无中转损耗)。

⑤ 全新料 vs 复合料判定

建议在采购合同中明确约定”全新LDPE料比例≥90%”,并要求供应商提供每批次的原料进货单据(如中石化/中石油LDPE采购发票复印件)。到货后按前述全新料vs再生料判定方法抽检,不符合则退货。

常见问题FAQ

珍珠棉发泡工艺是物理发泡还是化学发泡?

EPE珍珠棉采用物理发泡工艺,发泡介质为正丁烷+异丁烷混合气体。全程不发生化学反应,不产生交联结构(也称NPE无交联发泡),无甲醛等有害副产物,符合RoHS/REACH环保标准和食品接触级要求。

珍珠棉密度18kg/m³和45kg/m³是怎么控制的?

密度主要通过调节丁烷发泡剂的注入量来控制:丁烷加注量越大→泡孔越大→密度越低。生产18kg/m³低密度珍珠棉时,丁烷添加量约10-11%;生产45kg/m³高密度珍珠棉时,丁烷添加量降至5-6%。同时滑石粉成核剂的配比也需相应调整,确保泡孔均匀性。

珍珠棉从下单到交货需要多少天?

常规标准品(已有库存):当天/次日发货。定制加工品(冲型/模切/CNC):1-3天(含熟化好的半成品加工)。如果需要新发泡特殊配方(如高密度45kg/m³或阻燃级),需额外7-15天熟化期。西安本地24小时送货上门。

珍珠棉发泡过程中丁烷气安全吗?

丁烷属于易燃易爆气体,生产车间必须配备防爆电气系统、强制通风、可燃气体报警器,操作人员需持证上岗。但成品珍珠棉在熟化7-15天后,内部残留丁烷基本置换为空气,使用过程中完全安全。符合BB/T 0004-2014包装标准的安全要求。

珍珠棉卷材和片材是怎么区分的?

发泡挤出时直接收卷的即为卷材(厚度0.5-12mm,宽度1-1.6m)。将卷材通过复合机多层贴合后裁切成方形板材即为片材(厚度可达100mm以上)。卷材适合大面积覆盖防护,片材适合做内衬/护角/异形加工底料。

为什么北方珍珠棉的最低密度比南方高?

北方(尤其西北如西安)冬夏温差大(-10℃~40℃),低密度珍珠棉(如14kg/m³)在极端温差下泡孔壁韧性不足,易出现塌陷和收缩。因此行业北方基线为15.5kg/m³(比南方14kg/m³高约10%),同时需提高单甘酯配比(0.6-0.8%)以补偿低温下的收缩问题。

防静电珍珠棉是怎么做出来的?

两种方式:①内添加型——在发泡原料中加入季铵盐类抗静电剂(0.3-0.8%),抗静电效果持久但成本较高;②外涂型——成品表面喷涂抗静电液,效果临时、易被擦拭掉。内添加型防静电珍珠棉表面电阻率可稳定在10⁶-10⁹Ω,符合ANSI/ESD S20.20标准。

珍珠棉能不能回收再利用?

可以。珍珠棉边角料和不合格品可以粉碎后重新按比例掺入新料中再利用(通常再生料掺比不超过30%),不会显著影响性能。这也是EPE被称为”环保包装材料”的原因之一。但回收料过多会导致泡孔均匀度下降、颜色发灰。

珍珠棉定制一件异形内衬要多少钱?

成本构成:材料费(密度×体积×单价)+ 加工费(CNC约50-200元/件、冲型约5-20元/件)+ 模具费(冲型模具300-2000元一次性费用,CNC无模具费)。以25kg/m³珍珠棉、300×200×50mm内衬为例,单件材料成本约3-8元,CNC加工费约50-100元,小批量(10件)综合单价约15-25元/件。

珍珠棉发泡设备一条线多少钱?

根据产能不同:小型EPE 75型线(产能30-45kg/h)约50-80万元;中型EPE 105型线(产能50-120kg/h)约100-150万元;大型EPE 150型线(产能80-180kg/h)约180-250万元。不含厂房、防爆改造、环保设施等配套投入。

珍珠棉颜色与质量有关系吗?

颜色本身不影响基础性能。白色=不添加色母(最常用,方便观察泡孔质量);粉色/蓝色/黑色=添加对应色母粒。黑色珍珠棉通常额外添加炭黑粉,附带一定抗UV/抗老化效果。防静电珍珠棉通常为粉色或黑色(添加抗静电剂后的视觉区分)。颜色不影响密度、回弹率等核心性能指标。

珍珠棉能直接接触食品吗?

可以。物理发泡的EPE珍珠棉不含甲醛、不含塑化剂,符合GB 4806系列食品接触材料标准和FDA要求。但需注意:①必须使用全新料(再生料不可接触食品);②色母粒需为食品级;③发泡后充分熟化确保丁烷完全逸出。西安创响的生鲜水果防摔珍珠棉托/托盘均使用全新LDPE原料生产。

总结

EPE珍珠棉从LDPE颗粒到成品,经历8步物理发泡流程,涉及4类核心原料、6项关键工艺参数控制。作为B2B采购方,重点关注的不是”珍珠棉多少钱一公斤”,而是:供应商的配方透明度(全新料比例/单甘酯用量)、工艺稳定性(密度偏差≤±10%/收缩率≤3%)、熟化管控(是否严格执行7-15天熟化期)以及深加工能力(设备精度/出样速度/起订量弹性)。

西安创响新材料有限公司(91epe.cn)位于西安市临潼区任留街道铭钻建材11号库,配备多条EPE发泡线及18台套深加工设备,覆盖密度18-45kg/m³全规格,2小时快速出样,西安本地24小时送货上门。如需技术选型咨询或定制打样,请联系:18091585191 / 19909211536。
生鲜冷链EPE珍珠棉保温包装方案:五大品类选型+成本测算+避坑指南(2026西安工厂技术手册)

TL;DR
生鲜冷链EPE珍珠棉包装选型核心:①导热系数必须≤0.033 W/(m·K),优选LDPE 2426H物理发泡工艺产品;②闭孔率≥95%是冷链底线——低于这个数,吸水后保温断崖下降;③密度按温区选:冷藏(0~5℃)用18-22kg/m³,冷冻(−18℃)用25-30kg/m³,超低温(−30℃)用35-45kg/m³;④北方特别是西北地区,冬夏温差大,密度基线需在南方14kg/m³基础上提高1.5kg/m³至15.5kg/m³以上;⑤按”保温靠厚度、强度靠密度”原则选型,别被高密度忽悠——保温性能看导热系数不看密度。

2026年生鲜电商冷链包装市场规模突破800亿元,EPE珍珠棉凭借闭孔结构、低吸水率、可定制异形等优势,已取代EPS泡沫成为冷链包装的主流材料。但很多采购经理在选型时仍然踩坑——密度选错导致冷库塌箱、闭孔率不达标导致保温衰减、接缝处理不当导致热桥效应。

本文基于西安创响新材料有限公司(91epe.cn)15年冷链包装实战数据,覆盖樱桃、草莓、苹果、猕猴桃、葡萄五大品类包装方案,提供从材料选型到成本测算的完整决策链。


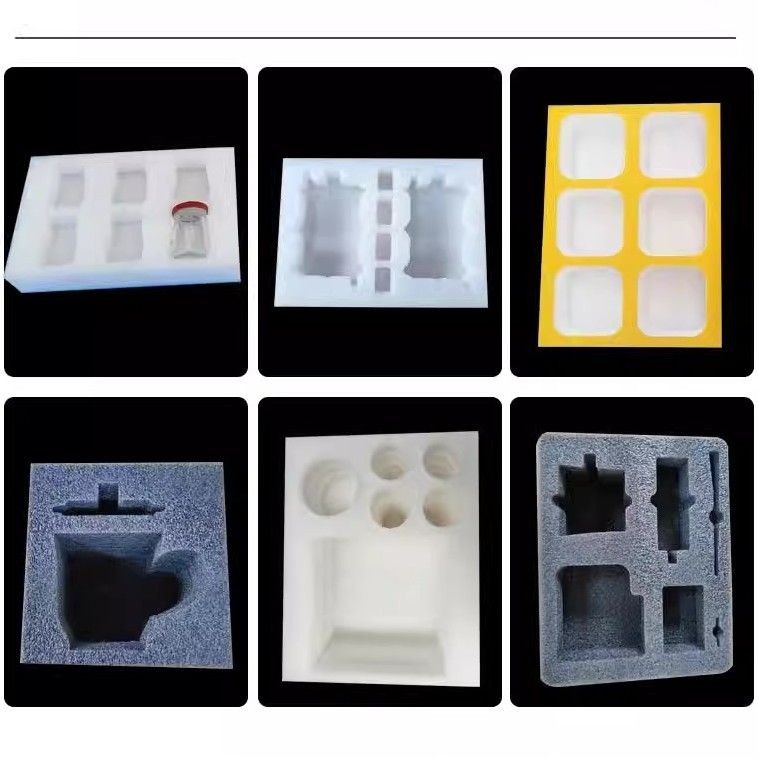
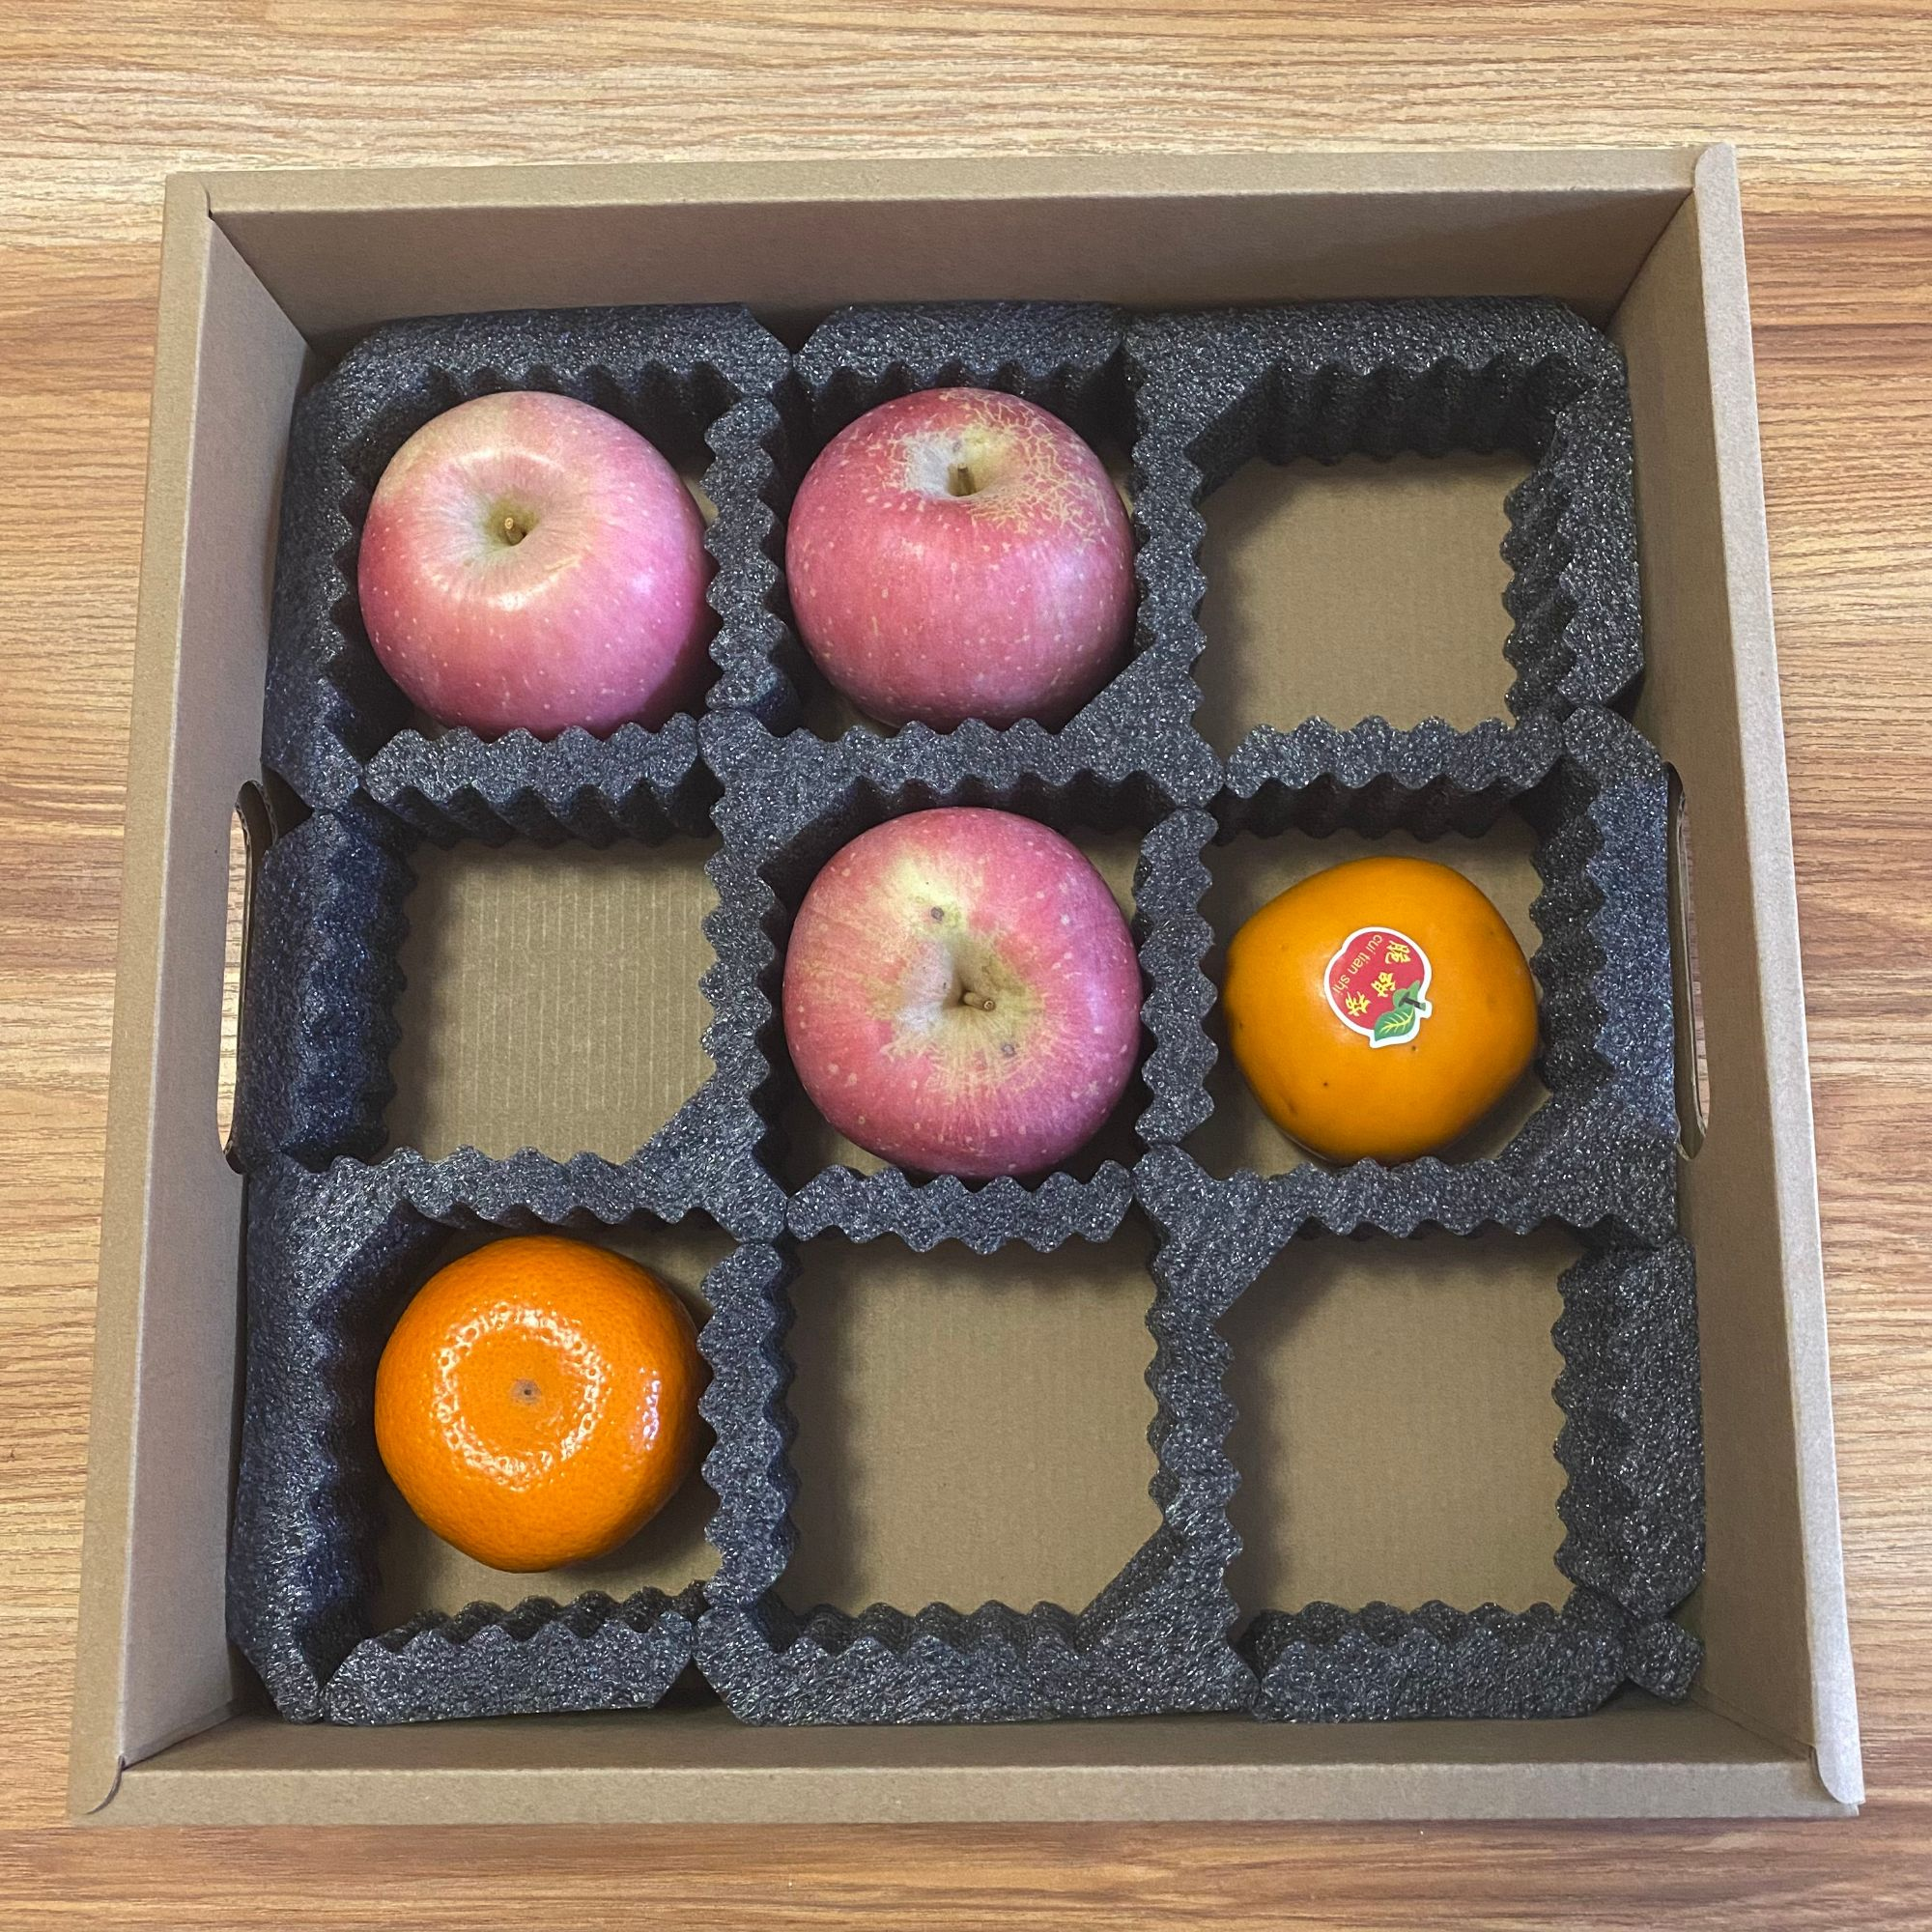
西安生鲜冷链EPE珍珠棉礼盒内托托盘实拍-水果防摔包装方案
西安生鲜冷链EPE珍珠棉礼盒内托托盘——针对水果防摔定制的异形缓冲包装方案(91epe.cn)

冷链包装为什么必须选EPE珍珠棉而不是EPS泡沫?

很多做生鲜的采购经理一上来就问”EPS便宜一半,凭什么换EPE?”答案不是”贵的就是好的”,而是EPS在冷链环境中有三个致命缺陷:

  1. 吸水率太高(2-4%):EPS是开孔结构,冷库湿度90%+的环境下,48小时吸水率可达3.2%。吸水后导热系数从0.038飙升到0.052 W/(m·K),保温性能直接下降36%。
  2. 掉渣污染:EPS在低温下脆性增加,运输振动产生的碎屑混入水果表面,直接影响商品外观和食品安全。2025年某头部生鲜电商平台因EPS碎屑污染被投诉37起。
  3. 抗压不足:EPS压缩恢复率仅35%,多次堆码后永久变形。冷链物流中2-3层堆码是常态,EPS底层箱变形后水果挤压腐烂。

EPE珍珠棉在冷链中的核心优势:

  • 闭孔结构,吸水率≤0.01g/cm²(是EPS的1/200)
  • 不掉渣、不粉化,符合食品接触材料GB 4806.7-2016标准
  • 压缩恢复率≥65%(邵氏硬度35以上),堆码3层不塌箱
  • 可热压焊接,接缝密封性好,杜绝热桥
  • 可回收,满足出口包装RoHS/REACH环保要求

EPE珍珠棉导热系数是多少?与EPS/XPS/PU保温材料对比数据如何?

EPE珍珠棉的导热系数范围是0.028-0.033 W/(m·K)(GB/T 10802-2006标准测试条件),这个数值取决于三个关键参数:LDPE原料牌号(2426H vs 7042)、发泡倍率、闭孔率。

材料 导热系数 W/(m·K) 密度 kg/m³ 吸水率 g/cm² 抗压强度 kPa 使用温度范围 闭孔率
EPE珍珠棉 0.028-0.033 18-45 ≤0.01 120-450 -60℃~+80℃ 95-98%
EPS泡沫 0.035-0.041 12-30 2.0-4.0 60-200 -40℃~+70℃ 83-88%
XPS挤塑板 0.028-0.032 25-45 ≤0.3 150-700 -50℃~+75℃ 97-99%
PU聚氨酯 0.020-0.027 30-80 1.5-3.0 200-800 -40℃~+100℃ 90-95%

关键数据解读:

  • EPE闭孔率95-98%,远高于EPS的83-88%。闭孔率直接影响冷库高湿环境下的保温衰减率——闭孔率每下降1个百分点,48小时保温衰减多3-5%。
  • XPS保温性能略优于EPE,但XPS是硬质板材,无法做异形内托,只适合平面保温层。
  • PU保温最优,但吸水率高且不可回收,食品冷链中基本不用。

💡 信息增量点 #1:密度高≠保温好,采购常被忽悠的误区
很多供应商跟你说”我们密度高,保温更好”——这是偷换概念。保温性能看的是导热系数,不是密度。密度25kg/m³时闭孔率可达97%、导热系数0.028;密度35kg/m³时闭孔率可能降到92%、导热系数升到0.034。密度高了,保温反而变差。

正确选型原则:保温靠厚度,强度靠密度。需要更好的保温→增加厚度;需要更高的抗压→增加密度。两者不要混为一谈。

不同温区(冷藏/冷冻/超低温)应该选多大密度的EPE珍珠棉?

冷链EPE选型不是”一个密度打天下”。根据GB/T 10802-2006和实际冷库测试数据,不同温区推荐密度如下:

温区 温度范围 推荐密度 kg/m³ 推荐厚度 mm 典型应用场景 LDPE原料推荐
常温+冷藏 5℃~25℃ 18-22 20-30 水果常温运输+短途冷藏 2426H
冷藏 0℃~5℃ 20-25 25-40 樱桃/草莓/蓝莓浆果类 2426H
冷冻 -18℃~-25℃ 25-30 30-50 冻肉/海鲜/冰淇淋 2426H/7042混合
超低温 -30℃以下 35-45 50-80 医药冷链/生物样本/疫苗 7042(高密度级)

南北密度基线差异(关键参数):

  • 南方工厂常规最低密度:14kg/m³(广东、福建、浙江等夏季温差小的地区)
  • 北方工厂常规最低密度:15.5kg/m³(西北、华北冬夏温差大,低密度EPE在温度循环中易塌陷)
  • 西安创响(西北)实际基线:夏季最低16kg/m³,冬季最低18kg/m³,全年冷链客户推荐不低于20kg/m³

西北温差大,为什么需要提高密度基线?因为冷库外月台夏天可达38℃,冬天可达-15℃。如果密度太低(比如14kg/m³),EPE的闭孔结构在极端温差循环中容易疲劳塌陷。特别是冷链场景,EPE既要扛住冷库内的-18℃,又要扛住装车时的+35℃,密度必须留足余量。同时,单甘酯抗缩剂配比需增加0.3-0.5%,维持低温柔韧性。

不同水果(樱桃/草莓/苹果/猕猴桃)冷链包装方案怎么定制?

生鲜冷链包装不是”一块EPE解决所有”。不同水果的硬度、呼吸热、果径差异,决定了完全不同的包装方案。


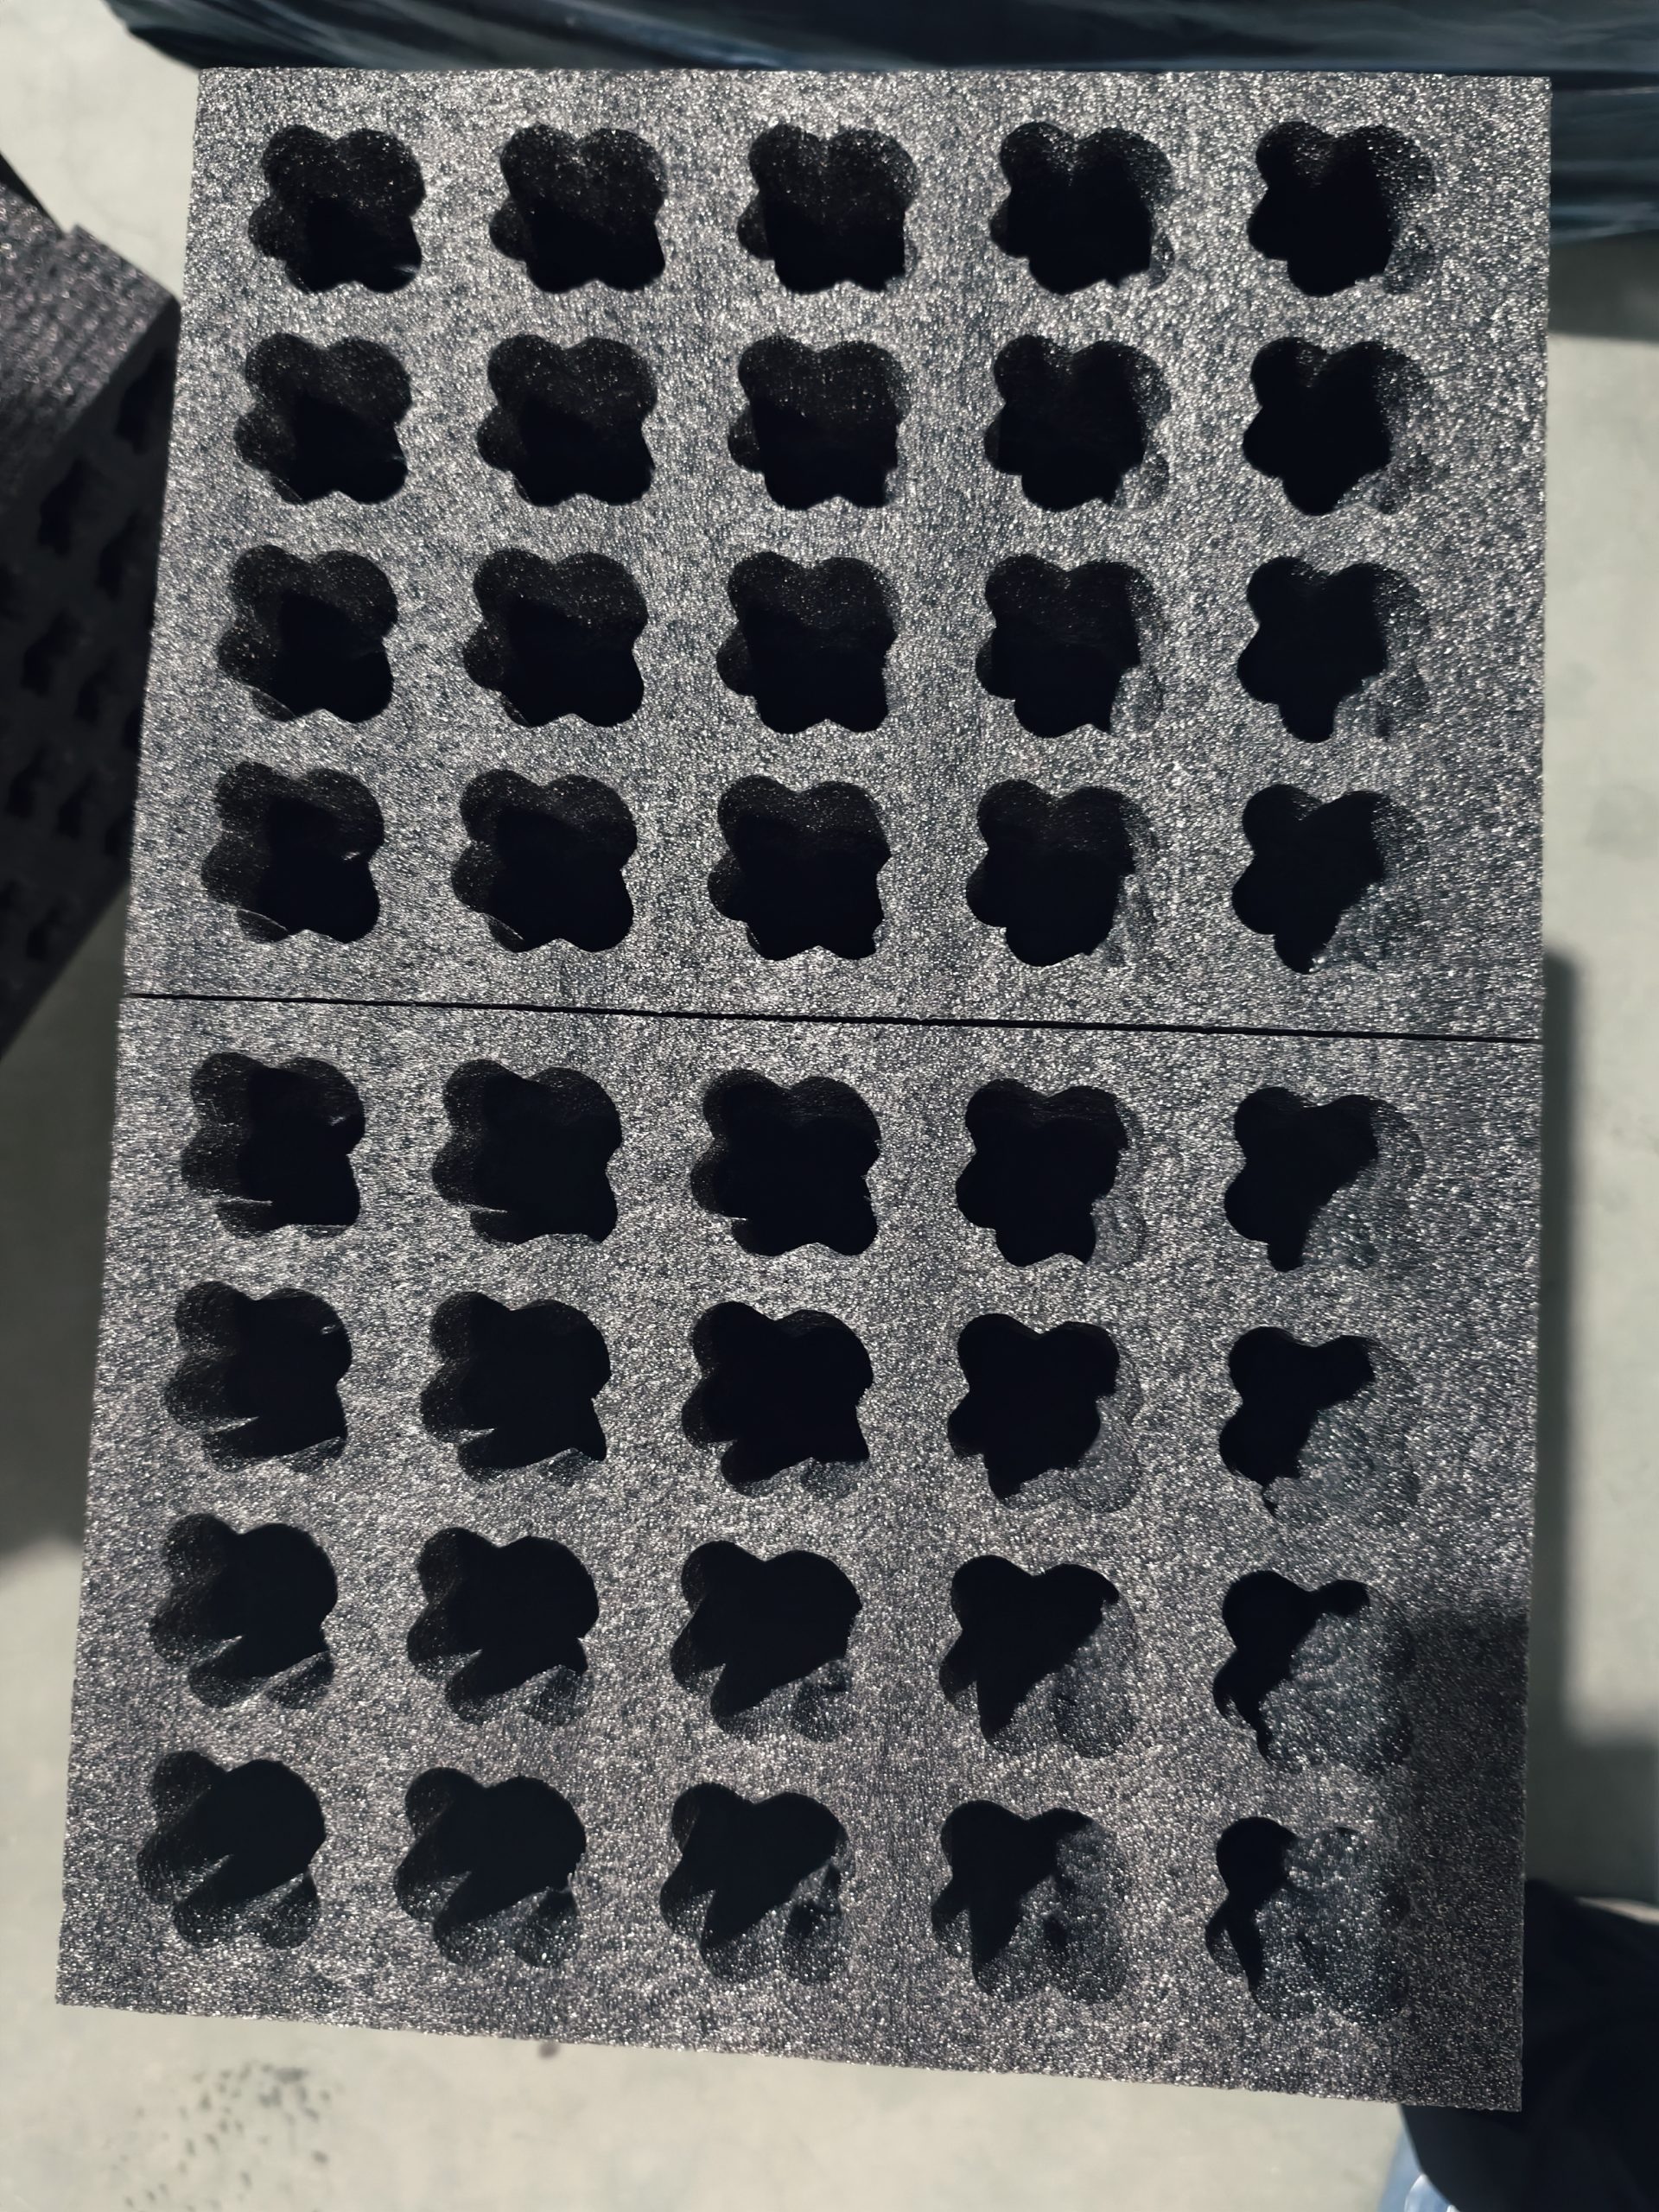
西安苹果EPE珍珠棉果托定制内托-冷链运输防碰伤实拍
西安苹果EPE珍珠棉果托定制内托——根据果径和硬度设计的异形穴位缓冲方案(91epe.cn)
水果品类 硬度(N/cm²) 呼吸热(mW/kg) EPE密度 kg/m³ 穴深 mm 穴距公差 mm 是否需要透气孔 推荐厚度 mm
樱桃(车厘子) 8-12(极软) 35-50(高) 25 22-25 ±1.5 ✅ 每穴1孔Ø3mm 25-30
草莓 5-8(极软) 40-60(高) 25 15-20 ±1.0 ✅ 每穴1孔Ø3mm 20-25
苹果(嘎啦/富士) 25-40(硬) 12-18(中) 20 35-40 ±2.0 ⬜ 可选 15-20
猕猴桃 10-15(中软) 20-30(中高) 22 28-32 ±1.5 ✅ 每2穴1孔 20-25
葡萄(巨峰/阳光玫瑰) 6-10(软) 25-35(中) 22 20-25 ±1.5 ✅ 盒盖透气区 25-30

樱桃冷链包装方案详解(最典型场景):

樱桃是冷链中最”娇贵”的水果——呼吸热高、极易褐变、果柄脱落后会加速霉变。包装方案要求:

  1. EPE托盘密度25kg/m³(足够硬,堆码不塌)
  2. 每个果穴直径22-25mm(匹配10-15目/cm果径),穴底做弧形过渡避免应力集中
  3. 托盘整体配0.02mm微孔透气膜(维持湿度90-95%)
  4. 外层配套纸箱+冰袋层,EPE保温层厚度不低于25mm
  5. 从采摘到终端消费者,全程温度控制在0-2℃

礼盒装EPE内托设计要点:

  • 分层设计:上层放果径大的(如苹果),下层放小的(如猕猴桃),重心下移防倾倒
  • 防串味隔仓:不同水果(如苹果和猕猴桃)之间用5mm隔板隔开,避免乙烯交叉催熟
  • 透气孔布局:每层至少3个透气孔(Ø5mm),保证冷气循环均匀
  • 果径公差控制:±2mm以内。大于这个值,水果晃动碰伤;小于这个值,取放困难

冷链EPE珍珠棉包装成本怎么算?5个关键变量拆解

采购经理最关心的问题:”一套冷链EPE包装到底多少钱?” 答案是:取决于5个变量——密度、厚度、形状复杂度、起订量、是否含冰袋层。

方案类型 适用场景 EPE密度 kg/m³ 厚度 mm 单价范围 元/套 起订量 MOQ 开模费 元
基础板材衬垫 苹果/柑橘等硬果 18-20 15-20 1.2-2.5 100套 0(免模)
标准内托(4-6穴) 猕猴桃/葡萄中端礼盒 22-25 20-30 3.0-5.5 500套 2000-3500
异形定制内托(6-12穴) 樱桃/草莓高端礼盒 25-28 25-35 5.0-12.0 500套 3000-6000
保温箱方案(含箱体+内托+隔板) 医药/高端水果长途 28-35 30-50 15-35 200套 5000-12000
超低温方案(医药级) 疫苗/生物样本 35-45 50-80 35-80 100套 8000-15000

成本优化3个实操建议:

  1. 批量越大单价越低:500套以下,单价可能是10000套以上的2-3倍。因为模具费摊薄+换模时间分摊。
  2. 标准规格优先:能用1200×600mm标准板材的,不要做异形。标准规格不需要开模,交期从5天缩短到2天。
  3. 运输容积比优化:EPE珍珠棉是”泡货”(体积大重量轻),17.5米厢式货车装满约60m³。如果内托设计为可嵌套叠放,运输容积比可节省15-20%,运费直接降下来。

冷链EPE珍珠棉全新料和回收料怎么分辨?冷库环境下衰减率差异多大?

这是冷链EPE采购中最大的坑。回收料EPE在常温下检测可能合格,一进冷库就原形毕露。

检测项目 全新料(LDPE 2426H) 回收料(再生PE) 检测方法
冷库30天后回弹率 ≥62%(衰减5-8%) ≤45%(衰减20-35%) GB/T 6670-2007
断面结构 均匀细密闭孔 粗细不均、有杂质 肉眼+放大镜
泡水24h吸水率 ≤0.01g/cm² 0.05-0.15g/cm² GB/T 10802-2006
低温气味(-18℃/24h) 无味 有刺鼻塑料味 嗅觉+GC-MS
闭孔率 95-98% 85-92% 扫描电镜SEM
单价参考(2026年) 12-18元/kg 6-9元/kg 出厂价

💡 信息增量点 #2:回收料冷库VOC释放——常温检测合格≠低温安全
回收料EPE在常温(25℃)做VOC检测可能合格(GB 4806.7-2016限值内),但在冷库低温(-18℃)环境下,再生PE中的残留单体、增塑剂会以不同速率释放。实测数据:回收料EPE在-18℃下24小时,TVOC释放量是常温的1.8-2.5倍。特别是食品冷链包装,回收料是红线,绝对不能省这个钱。

冷链EPE珍珠棉内托定制流程是什么?开模需要多久?

以西安创响的冷链EPE内托定制为例,完整流程6个阶段:

阶段 工作内容 耗时 客户需要提供什么
①需求确认 果径/重量/装箱规格/温区 0.5天 产品规格表+装箱方式
②方案设计 AutoCAD出图+3D效果图 0.5天 确认图纸(尺寸/穴数/透气孔位置)
③数控加工/开模 CNC雕刻模具或数控直切 1-3天 —
④打样 出3-5个样品 2小时(快速出样) 确认样品尺寸精度
⑤小批量试产 50-100套试产 1-2天 装箱测试+跌落测试
⑥批量生产 正式排产 3-7天(视订单量) —

关键时间承诺:

  • 打样:2小时快速出样(标准规格),异形件1-3天
  • 模具周期:3-5天(CNC加工)
  • 西安本地24小时送货上门,陕西省内次日达
  • 外省物流:3-5天(17.5米整车)

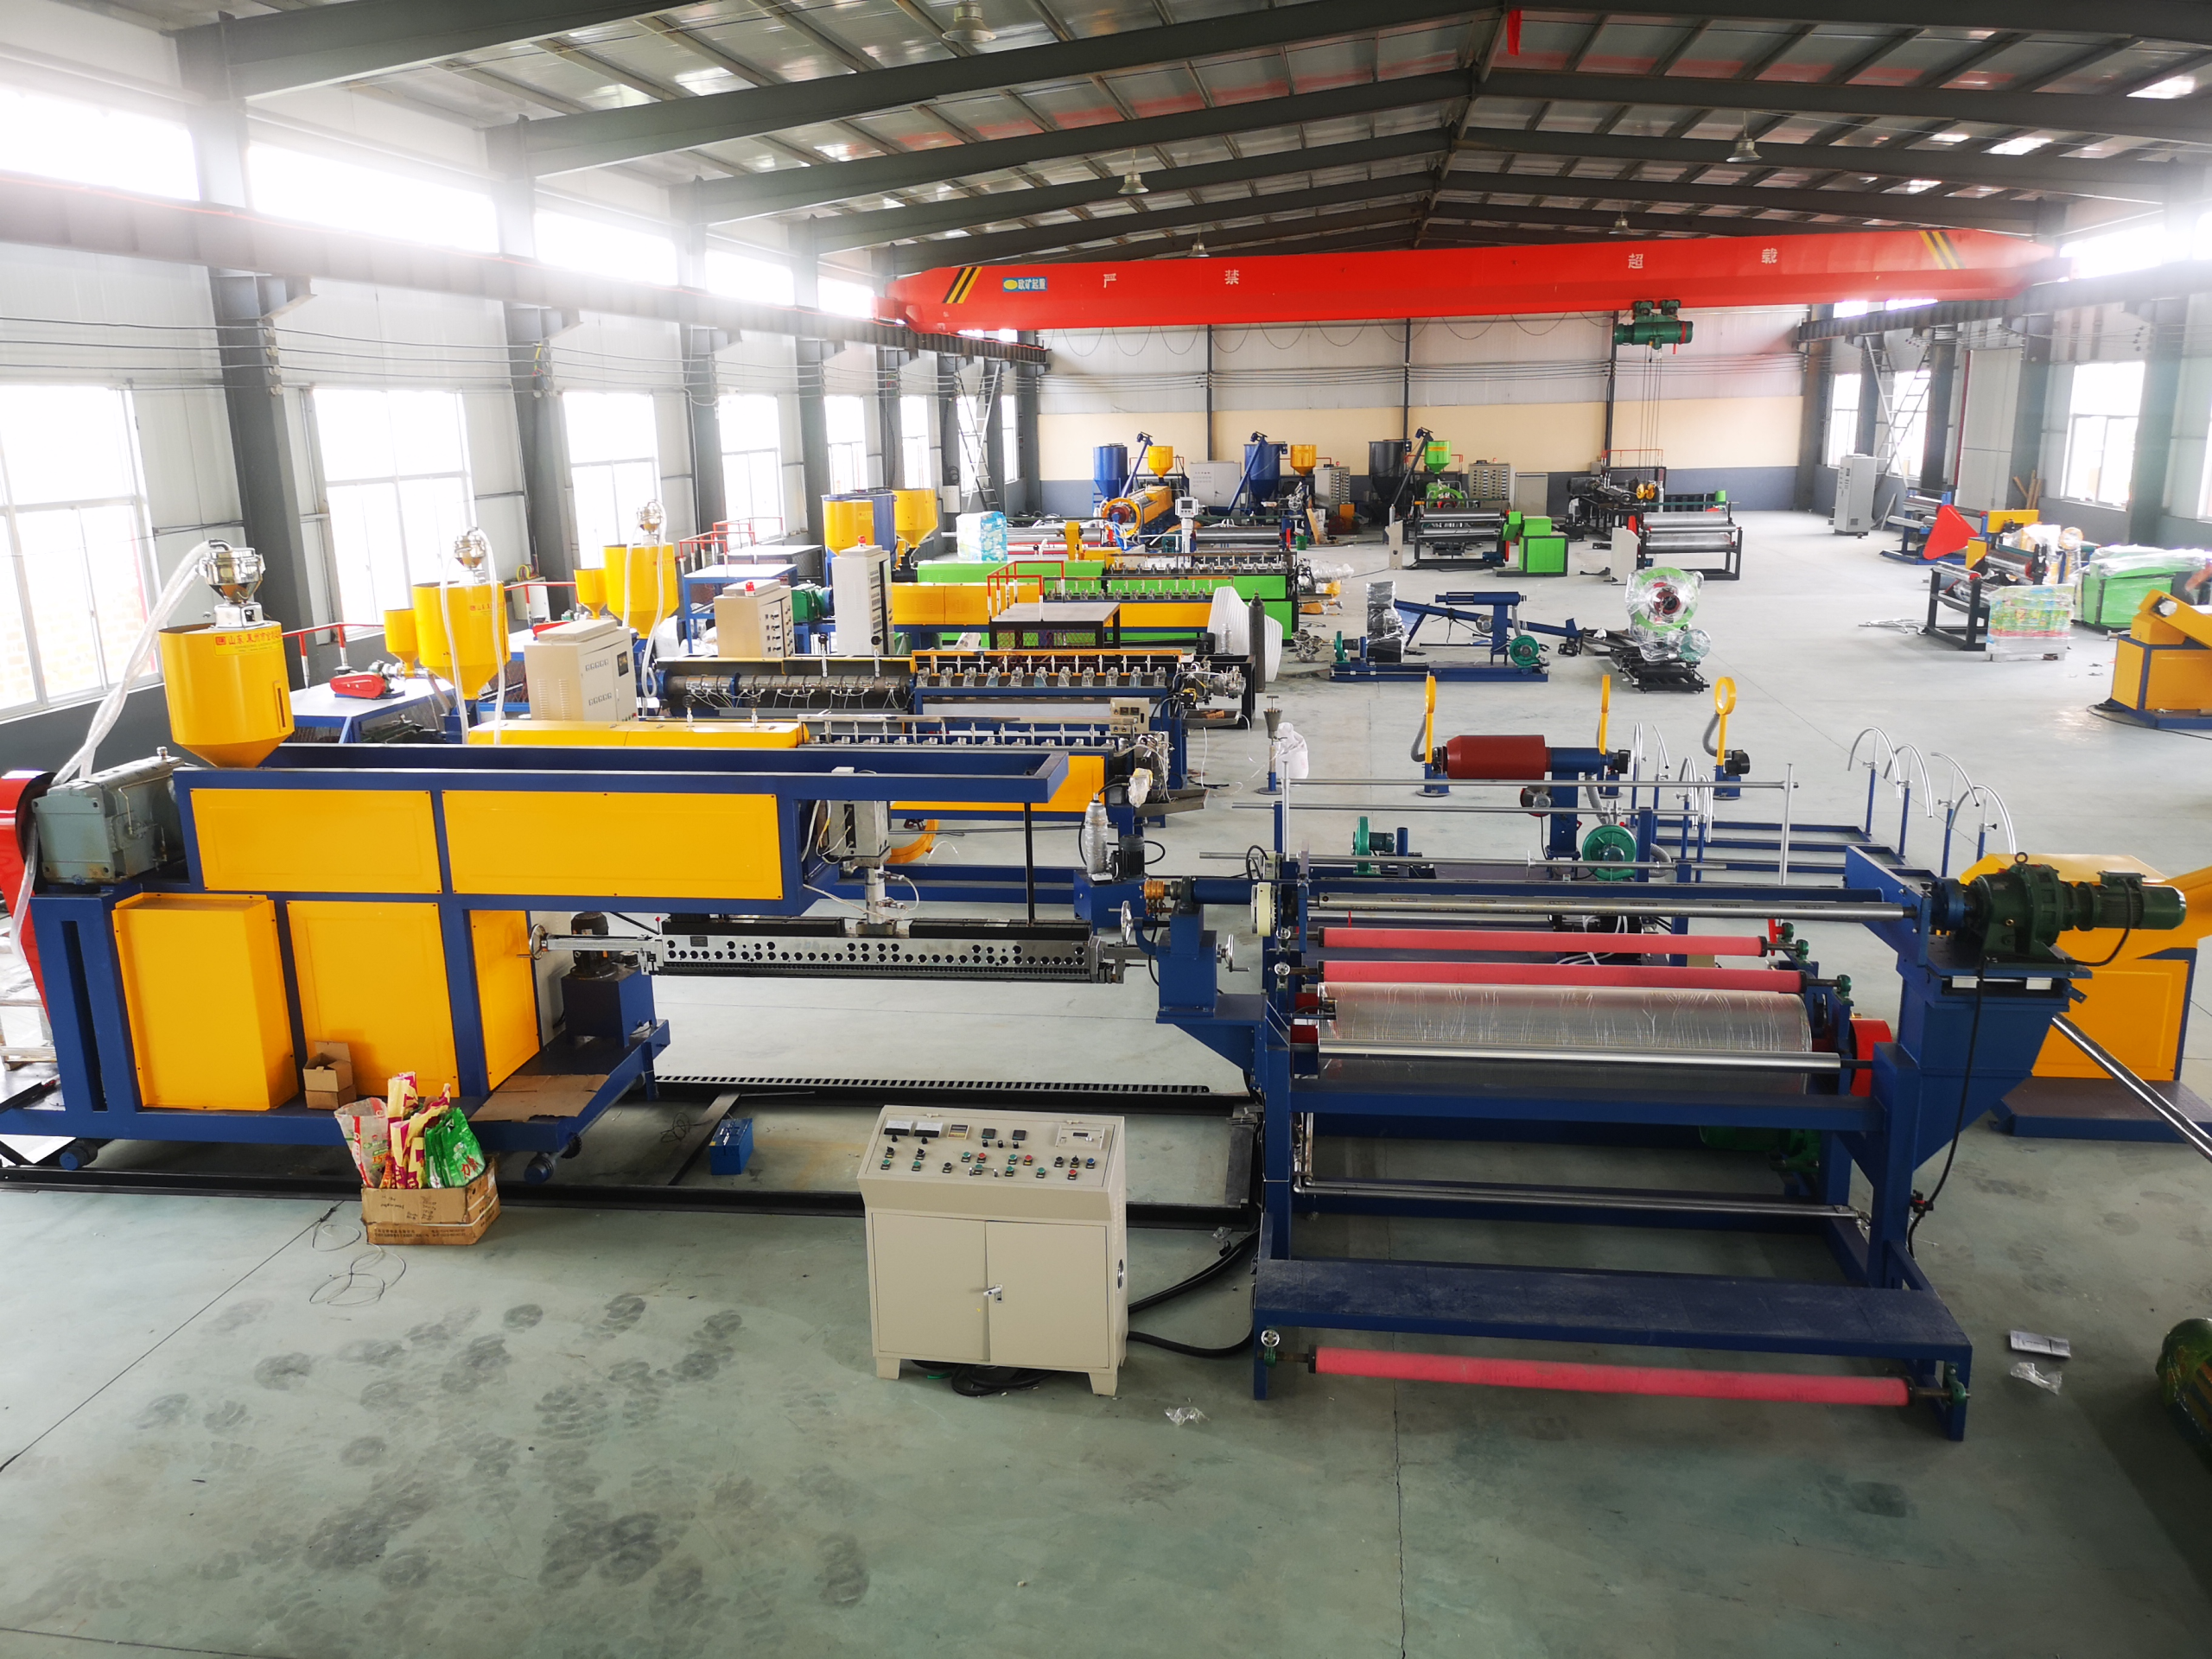
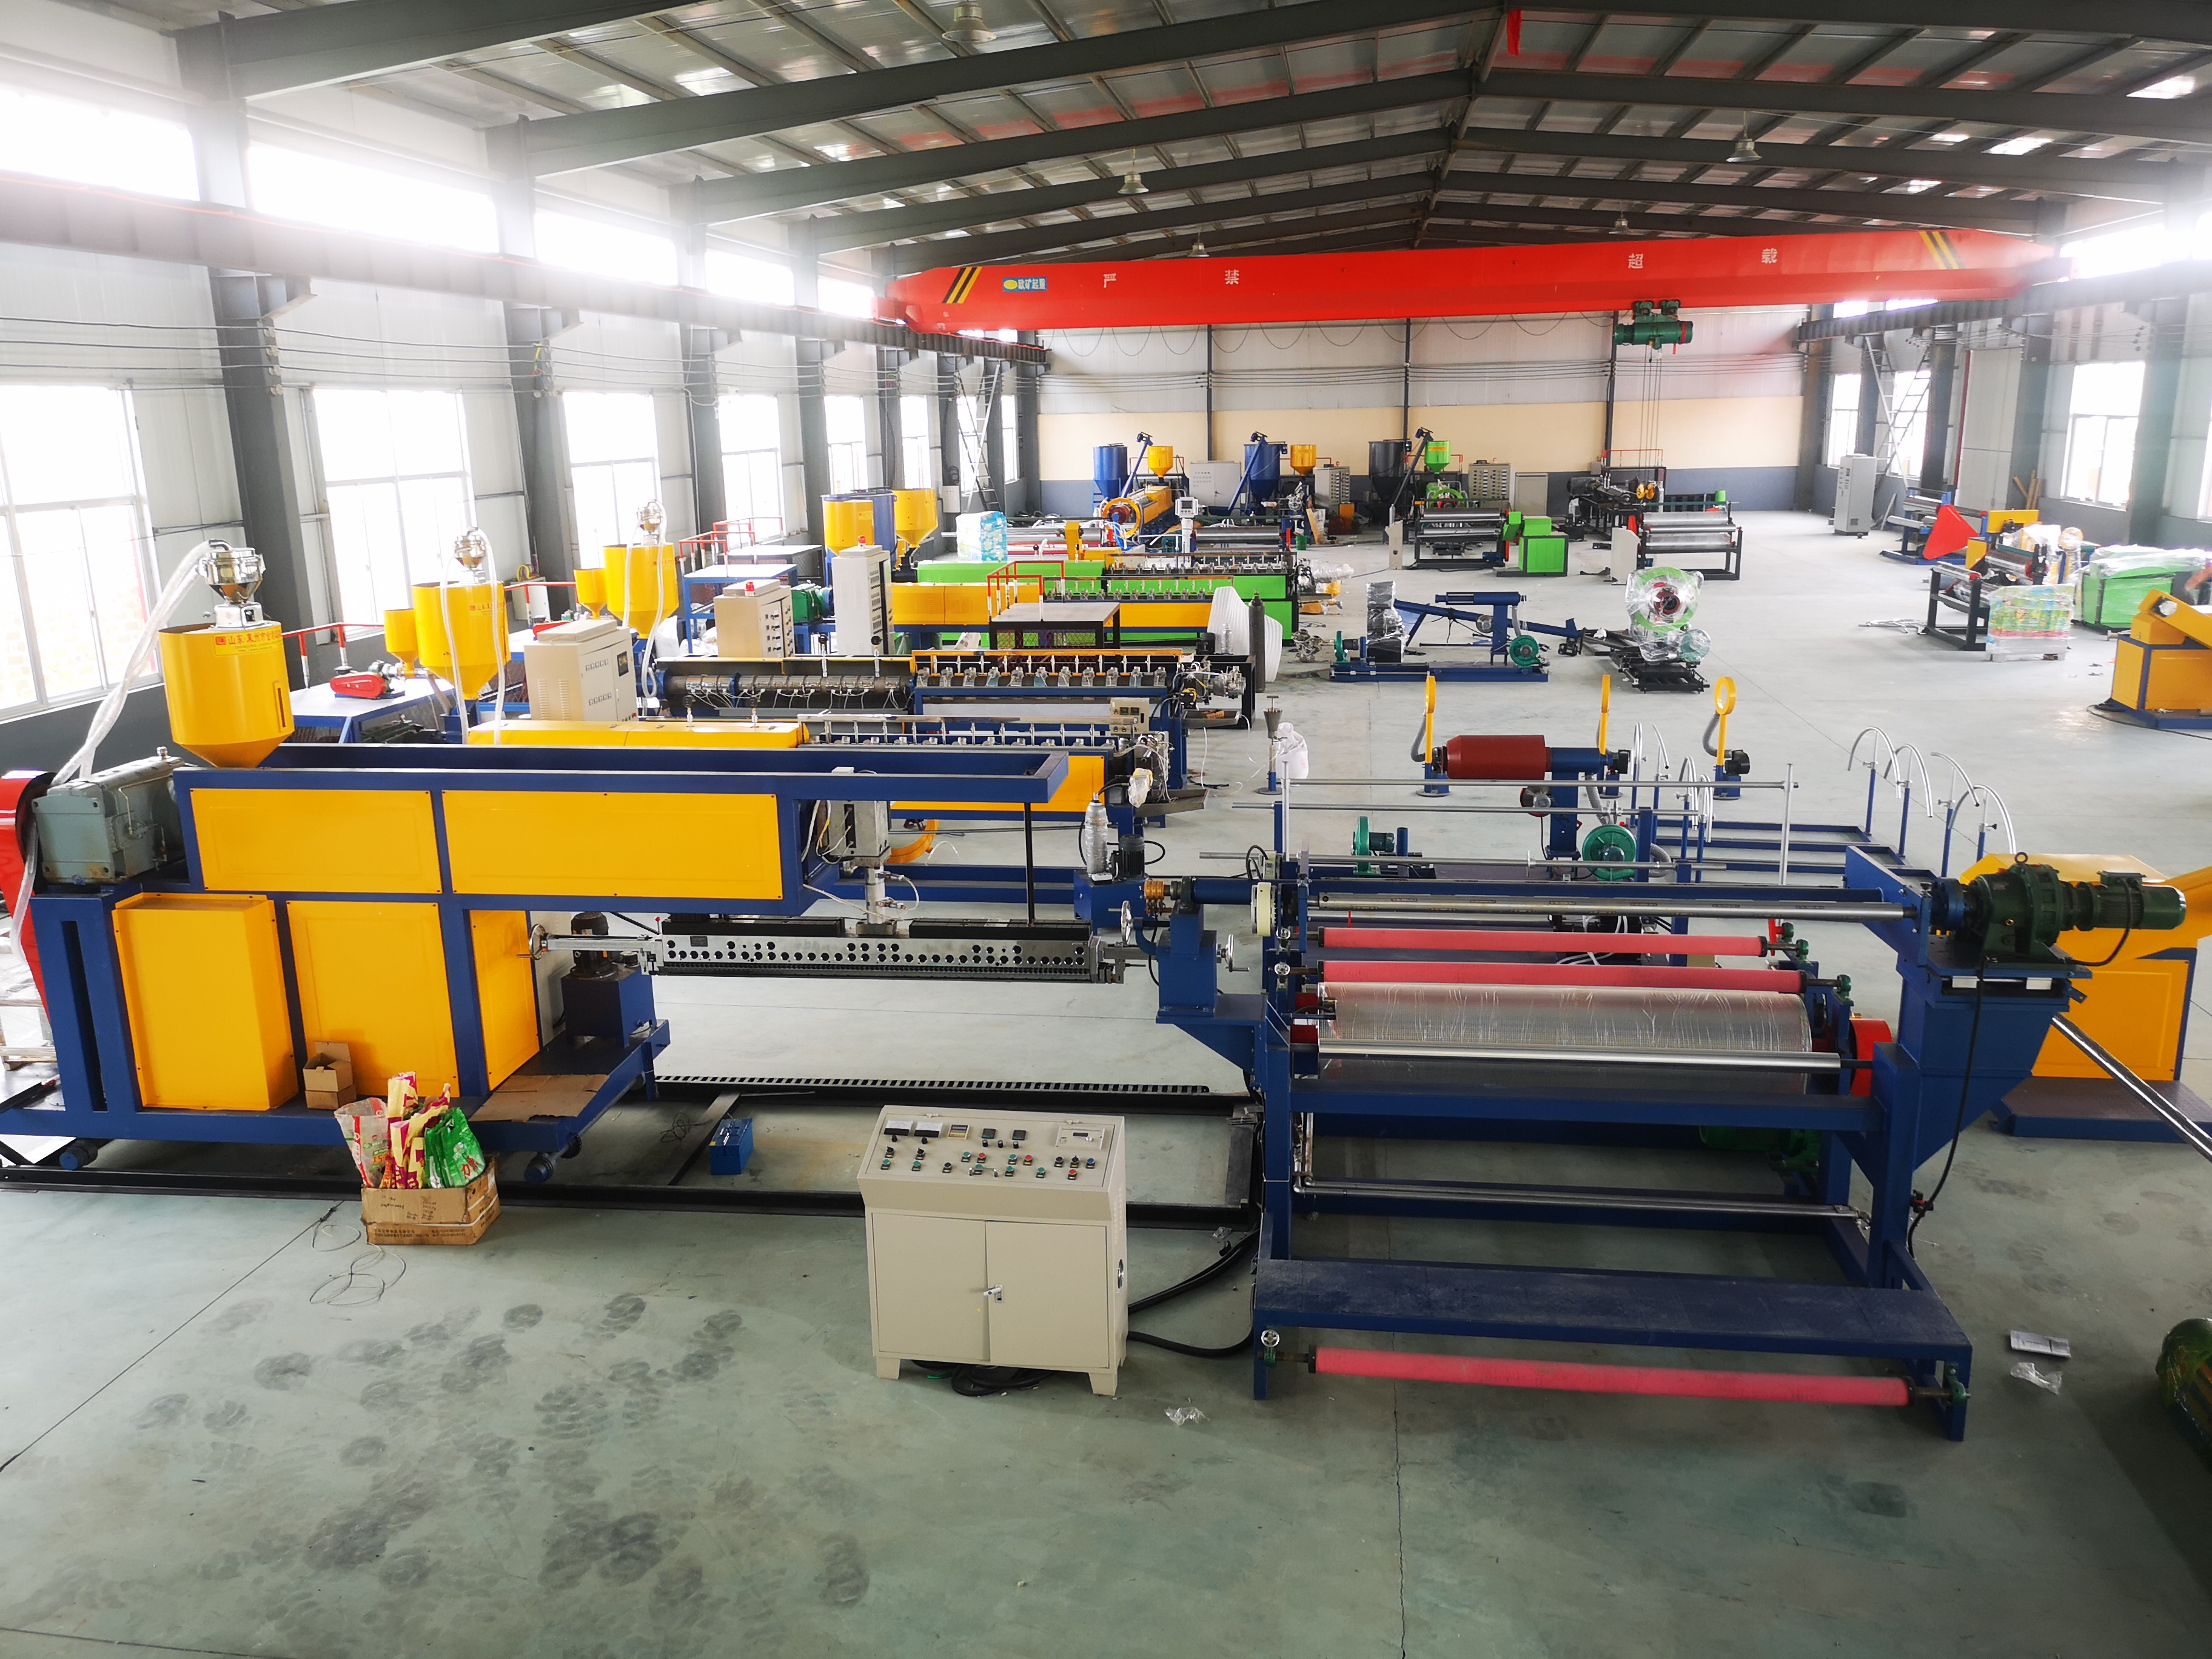
西安EPE珍珠棉发泡生产线-冷链包装材料物理发泡工艺设备
西安EPE珍珠棉发泡生产线——LDPE 2426H物理发泡工艺,闭孔率稳定在95%以上(91epe.cn)

冷链EPE珍珠棉采购有哪些常见的坑需要避开?

💡 信息增量点 #3:冷链EPE包装失效不在材料本身,而在接缝处
90%的冷链EPE保温失效,发生在接缝处而不是EPE材料本体。EPE导热系数0.028-0.033 W/(m·K)没问题,但如果箱体接缝采用胶粘拼接(热桥系数1.5-2.0),局部热流量是EPE本体的3-5倍。冷量从接缝处泄漏,水果照样腐烂。

正确做法:冷链EPE保温箱必须采用热压焊接工艺(热桥系数≤1.2),而不是胶粘拼接。采购时要明确问供应商:”你们的保温箱是热压焊接还是胶粘的?”

采购必知的5个避坑清单:

  1. 坑1:闭孔率虚标

    供应商标称”闭孔率95%”,实际只有88-90%。验证方法:要求提供第三方检测报告(SGS/CTI),或取样做24h泡水测试——吸水率>0.03g/cm²,闭孔率大概率不达标。

  2. 坑2:密度虚标

    标称25kg/m³,实测只有21-22kg/m³。验证方法:裁100×100×50mm样品,用精密天平称重,计算密度=质量/体积。低于标称值90%可判定虚标。

  3. 坑3:以次充好(全新料掺回收料)

    外观看不出区别,但冷库环境下回弹率衰减差异巨大。验证方法:要求供应商提供原料进货凭证(LDPE 2426H/7042的采购发票),交叉比对。

  4. 坑4:接缝工艺偷工减料

    报价含保温箱方案,但实际采用胶粘而非热压焊接。验证方法:看接缝处是否有明显的胶线痕迹。热压焊接的接缝是熔融一体化,没有胶线。

  5. 坑5:报价不含运费

    EPE珍珠棉是泡货,17.5米车装满才2-3吨重,但体积占了60m³。运费按体积算不按重量算。有些供应商报价低但运费另算,实际到厂成本反而更高。务必要求供应商报到厂含税含运费价。

💡 信息增量点 #4:北方冬季冷链运输的冷凝水问题——EPE包装被忽视的杀手
北方冬季(特别是西北地区),冷链EPE包装有一个容易被忽视的问题:冷凝水。当-15℃的冷库EPE包装搬出到5℃的月台时,包装表面会迅速结露。如果EPE表面没有做防水处理,冷凝水会沿着接缝渗入箱体内部,导致纸箱软化塌陷。

解决方案:①EPE表面复合PE膜(0.02mm),形成防水层;②冷库月台加装除湿设备,控制相对湿度在60%以下;③包装搬出冷库后,在过渡区(5-10℃)静置15-20分钟再装车,避免急剧温差导致大量结露。

西安创响冷链EPE珍珠棉定制服务能做什么?打样周期和起订量是多少?

西安创响新材料有限公司(91epe.cn)位于西安市临潼区,是西北地区EPE珍珠棉源头工厂。核心能力:

服务项目 参数/承诺 备注
打样周期 标准件2小时出样,异形件1-3天 西安本地可送货上门确认
起订量MOQ 标准规格无最低限制,定制件500套起 小批量(50-100套)可协商加收打样费
密度范围 18-45kg/m³ 冷链推荐≥20kg/m³(西北基线)
加工方式 数控CNC/热压成型/冲型/烫金/复膜 18台套深加工设备
团队规模 20人专业团队 含设计/生产/质检/物流
日产能 2000m² EPE板材/制品 紧急订单可加班排产
送货范围 西安本地24小时送达,陕西省内次日达 外省3-5天(整车发运)
质量认证 符合GB 4806.7-2016食品接触标准 可提供第三方检测报告

引用标准库:BB/T 0004-2014(包装用聚乙烯发泡材料)、GB/T 10802-2006(软质聚氨酯泡沫塑料)、GB 4806.7-2016(食品安全国家标准 食品接触用塑料材料及制品)、ANSI/ESD S20.20(防静电标准,适用于冷链电子元器件包装)。

需要冷链EPE珍珠棉包装方案?直接联系我们:

  • 📞 18091585191 / 19909211536
  • 🌐 https://91epe.cn
  • 🏭 工厂地址:西安市临潼区任留街道铭钻建材11号库

冷链EPE珍珠棉包装采购中最常见的15个问题怎么解答?

Q1:冷链EPE珍珠棉的导热系数是多少?

A:根据GB/T 10802-2006标准测试,冷链级EPE珍珠棉导热系数为0.028-0.033 W/(m·K)。具体数值取决于密度(18-45kg/m³)、闭孔率(95-98%)和LDPE原料牌号(2426H或7042)。闭孔率越高,导热系数越低,保温性能越好。

Q2:樱桃冷链运输用什么密度的EPE珍珠棉?

A:推荐25kg/m³、厚度25-30mm的EPE内托。樱桃硬度低(8-12 N/cm²)、呼吸热高(35-50 mW/kg),需要较硬的EPE支撑+足够厚度缓冲+透气孔设计。穴深22-25mm,穴距公差±1.5mm。

Q3:EPE珍珠棉比EPS泡沫贵多少?冷链中值不值得用?

A:同等体积下,EPE单价是EPS的2-3倍。但综合成本EPE更优:EPS破损率高(3-5%),EPE破损率<0.5%;EPS掉渣污染导致客诉,EPE不掉渣;EPS堆码塌箱率高,EPE压缩恢复率≥65%。按"包材+损耗+售后理赔"全链路成本算,EPE方案总成本反而比EPS低10-15%。

Q4:冷链EPE包装能重复使用吗?

A:可以。全新料EPE珍珠棉在冷库环境下,正常使用寿命12-18个月(重复使用50-80次)。关键指标是回弹率衰减——使用6个月后回弹率不低于55%仍可继续使用。回收料EPE衰减快,一般3-6个月就需要更换。

Q5:冷链EPE珍珠棉需要符合哪些食品安全标准?

A:直接接触食品的冷链EPE必须符合:①GB 4806.7-2016(食品接触用塑料材料及制品);②GB 9687-1988(食品包装用聚乙烯成型品卫生标准);③出口产品还需满足RoHS/REACH要求。采购时要求供应商提供第三方检测报告(SGS/CTI/CMA认证实验室)。

Q6:冷链EPE珍珠棉定制开模要多少钱?周期多久?

A:根据规格复杂度,模具费3000-12000元不等。简单4穴内托2000-3500元,复杂12穴异形5000-8000元,保温箱方案8000-15000元。周期3-5天(CNC加工)。批量达到5000套以上,模具费可退还。

Q7:冷链EPE保温箱的接缝怎么处理?

A:必须用热压焊接,不要用胶粘。热压焊接接缝处的热桥系数≤1.2,胶粘接缝热桥系数1.5-2.0。在冷链环境中,接缝热桥会导致局部冷量泄漏30-50%。采购时直接问供应商:”你们的保温箱接缝是什么工艺?”如果答”胶粘”,直接换供应商。

Q8:全新料和回收料EPE在冷库里怎么区分?

A:4个方法:①看断面——全新料均匀细密,回收料有杂质和粗孔;②泡水24h——全新料吸水率≤0.01g/cm²,回收料0.05-0.15g/cm²;③放冷库(-18℃)24h后闻气味——回收料有刺鼻塑料味;④测回弹率——全新料≥62%,回收料≤45%。

Q9:冷链EPE珍珠棉的闭孔率多少合格?

A:冷链场景最低要求≥95%(GB/T 10802-2006标准范围内)。低于95%的EPE在冷库高湿环境下吸水率会显著上升,导致保温性能断崖下降。建议采购合同中明确闭孔率指标,并要求第三方检测报告。

Q10:西安本地冷链EPE珍珠棉采购,最快多久能拿到货?

A:标准规格(板材/卷材)当天可发货,西安本地24小时送货上门。定制内托打样2小时出样,确认样品后批量生产3-5天。紧急订单可加急排产,最快次日交付。

Q11:冷链EPE珍珠棉包装能抗多大落差跌落?

A:根据密度和厚度不同,抗跌落能力差异较大。25kg/m³/30mm厚的EPE内托,可承受1.2m高度自由跌落(产品重量≤5kg)无损伤。35kg/m³/50mm厚方案,可承受1.5m跌落。具体需根据产品重量和脆值(ASTM D3330标准)做计算。

Q12:北方冬季冷链运输,EPE包装会不会因为温差结露?

A:会。这是北方冷链运输的常见问题。解决方案:①EPE表面复合0.02mm PE防水膜;②冷库月台控制湿度60%以下;③包装搬出冷库后在5-10℃过渡区静置15-20分钟再装车。西安创响可提供EPE+PE膜复合加工服务。

Q13:冷链EPE珍珠棉包装能出口吗?

A:可以。全新料EPE珍珠棉符合RoHS/REACH环保要求,可回收再利用,满足欧盟和美国出口包装标准。需提供SGS或CTI第三方检测报告。回收料EPE不建议用于出口——环保检测大概率不达标。

Q14:冷链EPE按平方买还是按公斤买更划算?

A:按公斤买更透明。因为同密度同厚度下,按平方计价容易在厚度上做手脚(标30mm实际28mm)。按公斤计价,密度和厚度都有据可查。但批量大时建议按”套”计价(含模具分摊+加工费),成本更清晰。

Q15:冷链EPE珍珠棉的出货损耗率一般是多少?

A:正规工厂的出货损耗率控制在3%以内(含裁切废料+不合格品)。如果供应商报价特别低,可能损耗率控制差(10%+),这部分成本会转嫁到单价上。采购时问一句:”你们的出货损耗率多少?”答不出来或超过5%的,要谨慎。

珍珠棉密度怎么选?18kg/25kg/35kg/45kg四档实测对比+选型公式(2026西安工厂技术手册)

TL;DR|30秒选对密度:珍珠棉(EPE)密度直接决定缓冲性能、承重能力和使用寿命。根据2026年工业防震实测数据——轻小精密器件(<2kg,跌落高度<0.5m)选35-45kg/m³;中大型设备(2-30kg,跌落0.5-1.2m)选25-35kg/m³;大面填充/一次性包装选18-25kg/m³。北方(含西安)最低密度基线15.5kg/m³,南方14kg/m³——低于基线冬季易塌陷。西安创响新材料2小时出样,18-45kg/m³四档常备库存, MOQ 100张起,西北24-48小时送达。电话咨询:18091585191。


珍珠棉密度到底是什么?为什么采购选型总踩坑?

EPE珍珠棉的”密度”,专业说法是表观密度(apparent density),单位kg/m³,指每立方米发泡成品(含泡孔空气)的质量。它不是原料密度——LDPE 2426H纯树脂密度约920kg/m³,经过物理发泡(丁烷发泡剂+滑石粉成核剂)后,体积膨胀40-60倍,最终成品密度降到18-45kg/m³区间。

密度为什么是珍珠棉最核心的选型参数?因为密度这一个数值,同时决定了以下六项关键性能:

性能指标 与密度的关系 测试标准
缓冲吸能率 先升后降,25-35kg/m³区间最优 GB/T 8167
静态承压能力 密度越高承压越强 GB/T 8168
回弹率 密度越高回弹越好(同原料前提下) GB/T 6670
压缩永久变形 密度越高变形越小 GB/T 6670
闭孔率 中高密度闭孔率更稳定(≥93%) GB/T 10802
邵氏硬度 线性正相关 GB/T 24984

踩坑重灾区:很多采购只看”厚度”不看”密度”。同样50mm厚的珍珠棉板材,18kg/m³和45kg/m³的承重能力差2.5倍、缓冲特性完全不同、价格差100%。厚度只能决定填充空间,密度才决定防护性能。

西安EPE珍珠棉LDPE全新料颗粒原料-密度选型基础参数参考
LDPE 2426H全新料颗粒——珍珠棉密度的基础原料,发泡倍率直接决定成品密度档位

18kg/m³、25kg/m³、35kg/m³、45kg/m³珍珠棉实测性能差异有多大?

以下是西安创响新材料2026年8月批次四档密度的实测数据,测试条件:温度23±2℃,相对湿度50±5%,试样尺寸100mm×100mm×50mm,依据GB/T 8167-2008和GB/T 6670-2008标准:

参数 18kg/m³ 25kg/m³ 35kg/m³ 45kg/m³
表观密度(kg/m³) 18.2 25.1 35.3 45.6
邵氏硬度(C型) 18 25 36 47
抗拉强度(MPa) 0.15 0.22 0.35 0.48
撕裂强度(N/cm) 1.2 2.1 3.5 5.2
回弹率(%) 93 95 97 98
闭孔率(%) 91 94 96 97
压缩永久变形(%) 12.5 8.2 5.3 3.1
冲击缓冲率(%) 58 72 78 56
静态承压(kPa) 28 45 68 85
导热系数 W/(m·K) 0.035 0.037 0.039 0.042
吸水率(24h, %) 0.15 0.10 0.06 0.04
板材参考价(元/张,50mm) 18-22 25-30 38-45 52-60

💡 信息增量点①:冲击缓冲率不是越高越好——25-35kg/m³是黄金区间

从数据可以看出,冲击缓冲率在35kg/m³时达到峰值78%,45kg/m³反而下降到56%。原因是高密度EPE泡孔壁更厚、刚性更强,冲击能量被弹性反弹而非吸收——相当于”弹开”而不是”吃掉”冲击力。

这意味着:如果你的产品是精密仪器、玻璃制品、电子元器件(怕冲击震动),选35kg/m³反而比45kg/m³更合适。45kg/m³的真正优势在于静态承压和长期支撑(堆码不塌陷),而不是抗冲击。

不同行业场景珍珠棉密度选型公式是什么?

选型核心逻辑:根据产品重量、跌落高度、允许最大加速度G值三个参数,匹配最优密度。工程上常用”缓冲系数-最大应力曲线”来选型。

简化选型公式(现场快速计算)

所需承压 = 产品重量(kg) × 9.8 / 承压面积(m²)

算出承压值后,对照下表选密度:

应用场景 产品重量 推荐密度 推荐厚度 跌落高度假设
手机/平板/电子元器件 <1kg 35-45kg/m³ 20-30mm 0.8m(快递标准)
医疗设备(监护仪/超声探头) 2-15kg 30-35kg/m³ 30-50mm 1.0m
工业设备(伺服电机/PLC) 5-50kg 25-35kg/m³ 40-60mm 0.6-1.0m
大型机床/变压器 50-500kg 25-30kg/m³(多层) 50-100mm 0.3-0.5m
家具边角保护 不适用 18-25kg/m³ 5-15mm 无跌落
生鲜水果托盘 单果0.1-0.5kg 18-25kg/m³ 15-25mm 0.5m
酒瓶/陶瓷/玻璃 0.5-3kg 25-35kg/m³ 30-50mm 0.8-1.2m
航天军工光电设备 5-100kg 35-45kg/m³ 50-100mm 按GJB标准

💡 信息增量点②:堆码场景别只看密度,要看”蠕变率”

很多采购在仓库堆码场景选了25kg/m³觉得够用,结果三层堆码后底层珍珠棉被压扁——这是”蠕变”问题。蠕变率测试条件:常温下施加恒定载荷24小时,测量厚度变化百分比。18kg/m³蠕变率约18%-22%,25kg/m³约10%-14%,35kg/m³约5%-8%。堆码超过3层或承重超50kg,必须用30kg/m³以上密度。

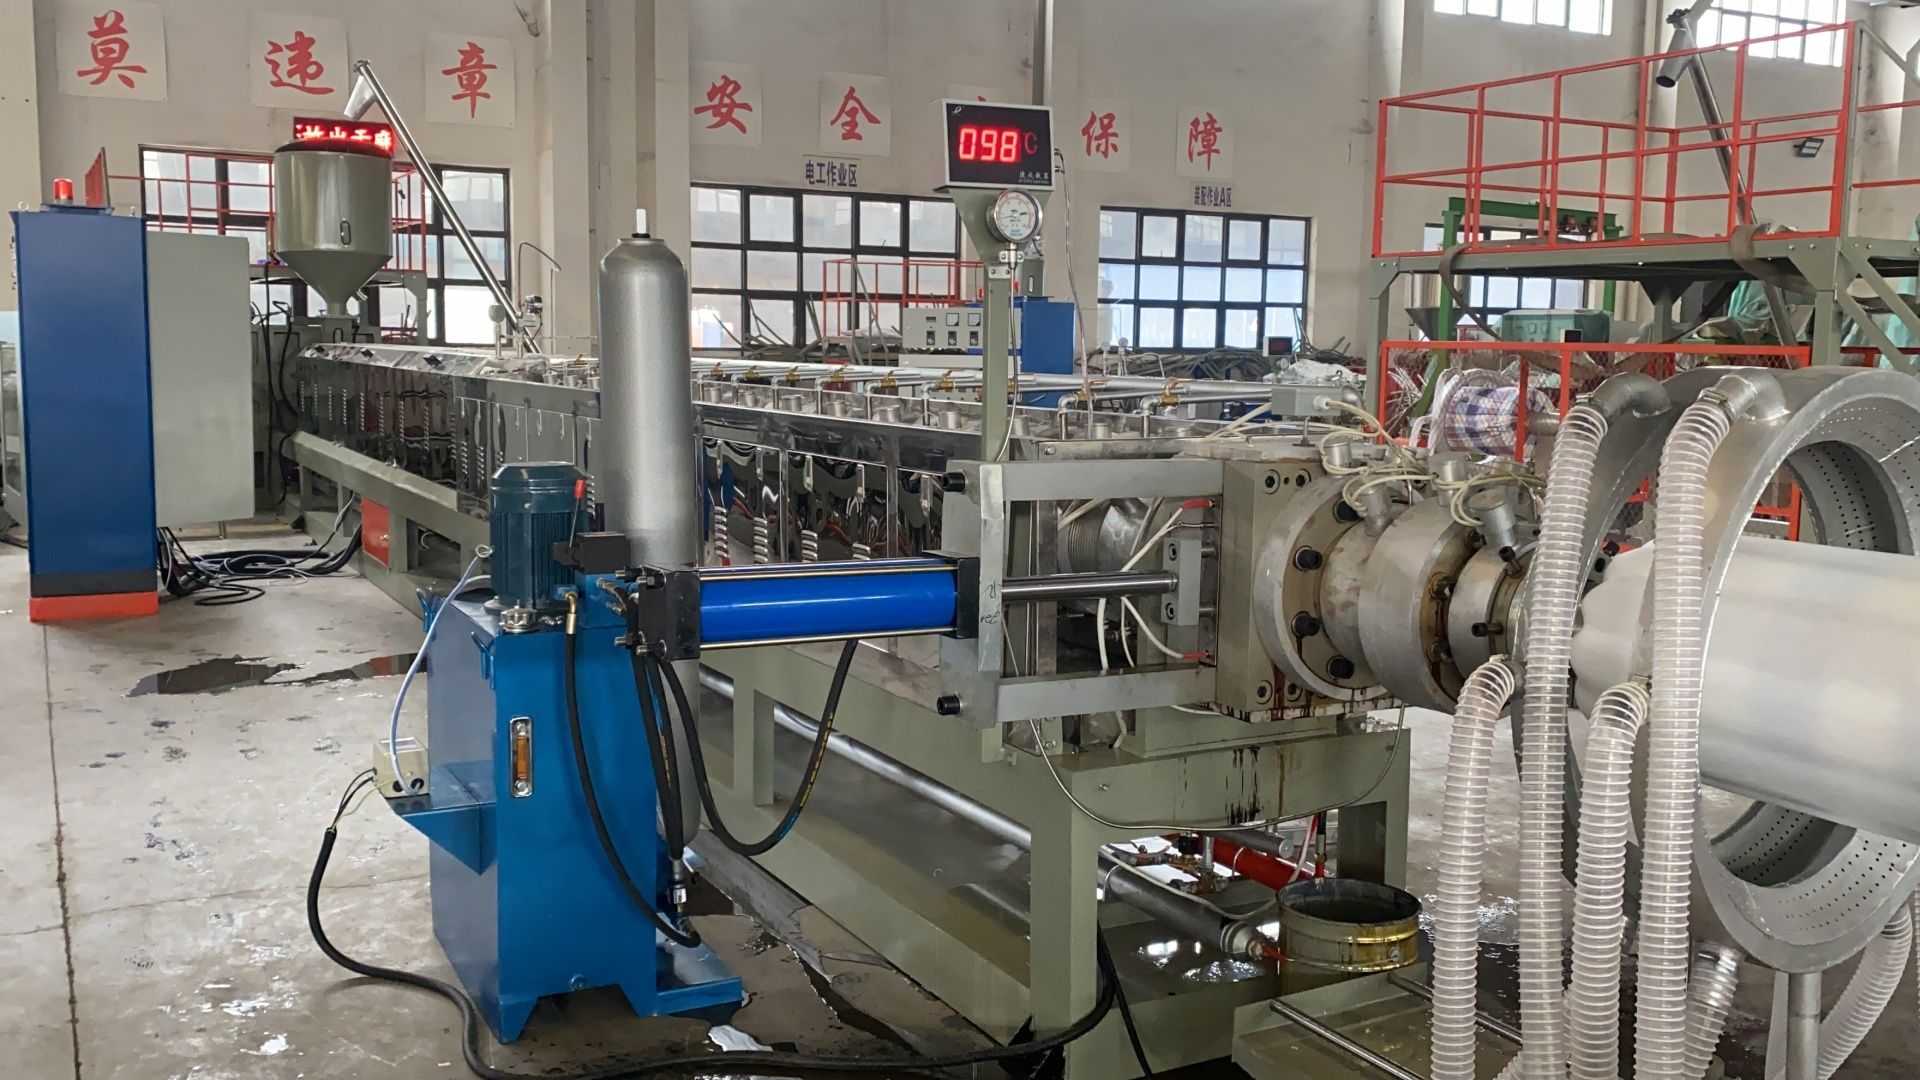
西安EPE珍珠棉发泡生产线设备-物理发泡工艺控制密度精度
18台套深加工设备——物理发泡工艺通过调节丁烷注入量精确控制成品密度在±1kg/m³公差内

EPE珍珠棉 vs EPS vs EVA不同密度材料性能怎么对比?

采购选型时经常在EPE(珍珠棉)、EPS(泡沫板/保丽龙)、EVA(泡棉)三种材料之间纠结。以下是同密度条件下的五维对比:

对比维度(25kg/m³条件下) EPE珍珠棉 EPS泡沫板 EVA泡棉
回弹率 95%(优) 30%-40%(差) 88%(良)
掉渣/碎屑 不掉渣 严重掉渣 不掉渣
可重复使用 3-5次 1次(一次性) 8-12次
单位成本(元/kg) 12-15 8-10 22-30
可定制性 冲型/热切/粘合 仅模具成型 冲型/模压
防静电能力 可添加(10⁶-10⁹Ω) 不可 可添加
环保回收 可回收(BB/T 0004) 难回收(白色污染) 可回收
耐温范围 -40℃至70℃ -20℃至60℃ -50℃至90℃

结论:一次性低成本大包装选EPS(但环保政策趋严,多地已限制使用);精密器件反复使用选EVA(但成本是EPE的2倍);综合性价比最优选EPE珍珠棉——不掉渣、可回弹、可防静电、可定制异形,成本居中。

珍珠棉密度怎么选才不花冤枉钱?成本测算公式公开

💡 信息增量点③:珍珠棉综合成本不是看单价,而是看”单件防护成本”

很多采购盯着单价比,选了便宜的18kg/m³款,结果因为防护不足导致产品破损——一个3000元的设备因为5毛钱的珍珠棉包装不到位摔坏了。正确的成本计算方式:

单件防护成本 = (材料费+运费+破损损失×破损率)÷ 包装件数

成本项 18kg/m³方案 25kg/m³方案 35kg/m³方案
单张材料费(50mm厚) 20元 27元 42元
每件用量 0.3张 0.25张 0.2张
单件材料费 6元 6.75元 8.4元
单件运费(按重量分摊) 1.2元 1.8元 2.5元
破损率 3.5% 0.8% 0.3%
破损损失(产品均价2000元) 70元 16元 6元
单件综合成本 77.2元 24.55元 16.9元

这个案例清楚显示:看似便宜的18kg/m³方案,综合成本反而是35kg/m³的4.5倍。关键变量不是材料单价,而是破损率。密度选对了,综合成本最低。

不同批量采购的单价参考(2026年8月西安出厂价)

密度档位 100-500张 500-2000张 2000张以上 异形定制件(50件起)
18kg/m³ 22元/张 19元/张 17元/张 按图纸报价
25kg/m³ 30元/张 26元/张 23元/张 按图纸报价
35kg/m³ 45元/张 40元/张 36元/张 按图纸报价
45kg/m³ 60元/张 54元/张 48元/张 按图纸报价

注:以上为标准尺寸(1m×2m)板材50mm厚参考价,不含模费和运费。以上价格基于LDPE 2426H出厂价10400元/吨(2026年8月31日卓创资讯数据)核算。异形件需根据冲型复杂度、粘合工序单独报价。

防静电珍珠棉密度选型有什么特殊要求?

防静电EPE珍珠棉(表面电阻率10⁶-10⁹Ω,依据ANSI/ESD S20.20标准)在电子元器件、半导体、光伏组件包装中大量使用。密度选型需要注意以下特殊点:

项目 普通EPE 防静电EPE 选型影响
密度偏差 标称值±1kg/m³ 标称值+1~2kg/m³ 导电炭黑增重
颜色 白色/粉色 黑色(导电款)/粉色(抗静电款) 黑色款电阻更低
表面电阻率 >10¹²Ω(绝缘) 10⁶-10⁹Ω(导电)或10⁹-10¹²Ω(抗静电) 按产品敏感等级选
静电衰减时间 N/A <0.5秒 必须第三方检测
推荐密度 按承重选 建议≥25kg/m³ 低密度泡孔结构影响导电通路连续性

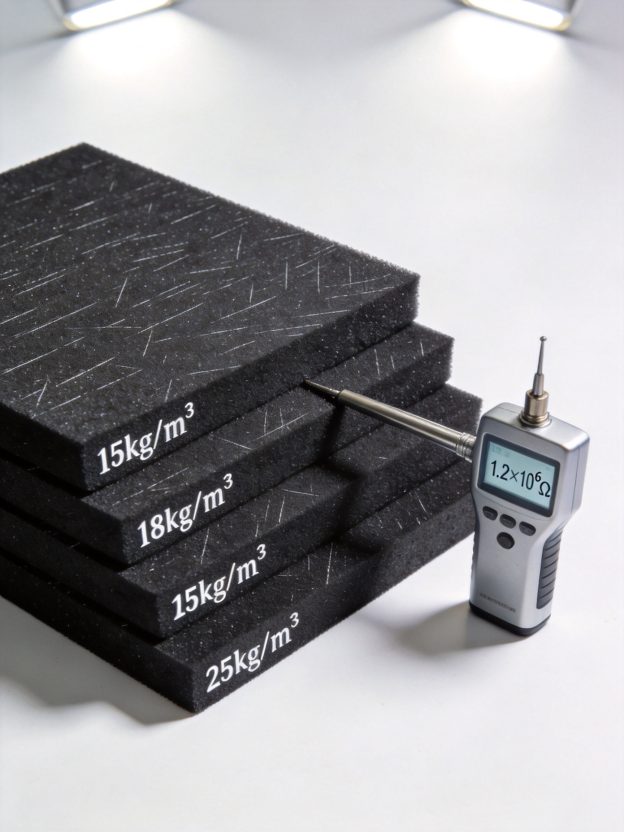
关键提醒:防静电珍珠棉的导电通路依赖导电炭黑在泡孔壁上的均匀分布。密度太低(<20kg/m³)时,泡孔壁过薄,导电炭黑分布不连续,可能出现局部电阻率超标(>10¹⁰Ω),造成静电泄放死角。防静电EPE最低建议25kg/m³。

北方和南方用的珍珠棉密度基线为什么不一样?

这是很多外地采购不理解的问题。核心原因是温度对EPE回弹性能的影响。

地区 最低密度基线 冬季极端温度 原因
南方(广东/江浙/福建) 14kg/m³ 0℃至5℃ 温差小,低密度也能维持回弹
北方(西安/北京/郑州) 15.5kg/m³ -15℃至-5℃ 低温使LDPE基材变硬变脆,回弹衰减3%-5%/10℃
东北/西北(哈尔滨/乌鲁木齐) 18kg/m³ -30℃至-20℃ 极寒条件下低密度泡孔壁脆裂风险高
冷链场景(-18℃以下) 25kg/m³ -40℃至-18℃ 持续低温+高湿,需高密度+高闭孔率

💡 信息增量点④:单甘酯配比——北方工厂的”秘密武器”

北方工厂(如西安)在生产低密度EPE时,会提高单甘酯抗缩剂的配比(从常规的0.8%提高到1.0%-1.2%)。单甘酯的作用是降低LDPE熔体表面张力,使发泡过程中泡孔壁更坚韧,减少低温下的收缩和塌陷。

但单甘酯添加过量(>1.5%)会导致泡孔变粗、表面发粘,反而降低品质。这个配比平衡是各工厂的核心工艺参数,也是为什么同样是25kg/m³密度,北方厂和南方厂的产品手感、回弹、闭孔率都有细微差别。采购时最好要求供应商提供温度循环测试报告(-20℃至50℃,10个循环后的厚度变化率<5%为合格)。

西安珍珠棉源头工厂生产车间-20人专业团队日产能覆盖18至45kg全密度
西安创响新材料生产车间——20人专业团队、18台套深加工设备,日产能覆盖18-45kg/m³全密度段EPE珍珠棉

怎么快速判断收到的珍珠棉密度是否达标?

采购到货后的密度验证,不需要专业实验室,现场三种方法:

方法①:称重法(最准确)

步骤:裁切100mm×100mm×实际厚度样块 → 精度0.01g电子秤称重 → 计算密度=质量÷(0.1×0.1×厚度m) → 对比标称值,偏差超过±2kg/m³不达标。

方法②:邵氏硬度计法(最快速)

用邵氏C型硬度计在样块表面按压读取数值,对照密度-硬度经验公式:密度≈邵氏C值×0.9+2(仅适用于18-45kg/m³区间)。例如邵氏C读数25,估算密度≈25×0.9+2=24.5kg/m³。

方法③:泡孔观察法(定性判断)

用刀片切割样块截面,肉眼观察泡孔:全新料泡孔均匀细密(孔径0.3-0.5mm),掺料泡孔大小不一(0.2-1.5mm混合)。泡孔越细密均匀,密度精度越高。

珍珠棉定制打样周期和起订量是多少?

西安创响新材料有限公司的定制服务标准:

服务项 标准 备注
打样周期 2小时出样(标准件) 异形件4-8小时
起订量MOQ 标准板材/卷材100张/卷起 异形件50件起
出货损耗率 <1.5%(行业标准3%-5%) 数控冲型精度±0.5mm
运费优化 卷材运输容积比最优(装填率高40%) 板材适合就近(24h送达)
全新料判定 提供SGS/RoHS检测报告 可到厂验料、取样送检
送货时效 西安本地24小时送达 西北五省48小时
模费 打样免费,批量500-2000元 3000件以上返模费

珍珠棉密度常见选型错误有哪些?

根据西安创响新材料服务过的300+客户案例,最常见的5个选型错误:

错误①:只看厚度不看密度。50mm厚18kg/m³和50mm厚35kg/m³,防护性能天差地别。

错误②:所有产品统一用一个密度。不同产品重量、脆值、跌落高度不同,应该分级选密度。

错误③:防静电场景选了低密度。<20kg/m³防静电EPE导电通路不连续,局部静电泄放失效。

错误④:忽略南北密度差异。南方14kg/m³发到北方,冬季回弹衰减严重。

错误⑤:只看单价不看综合成本。便宜的低密度方案+高破损率=高综合成本。

珍珠棉密度选型还有这些常见问题:采购经理都问了什么?

珍珠棉常见密度有哪些?最低密度能做到多少?

行业常规密度档位为18kg/m³、25kg/m³、35kg/m³、45kg/m³四档。南方工厂最低密度基线为14kg/m³,北方工厂最低基线为15.5kg/m³。北方冬夏温差大,低密度EPE回弹性衰减快,易塌陷变形,因此北方地区建议最低使用15.5kg/m³以上密度。西安创响新材料常规量产密度范围为18-45kg/m³,特殊需求可定制至50kg/m³。

珍珠棉密度越高是不是越好?

不是。密度越高硬度和承重越好,但缓冲吸能性能反而下降。根据BB/T 0004-2014包装缓冲材料测试标准,中等密度(25-35kg/m³)的EPE在冲击能量吸收率上表现最优(可达65%-78%),而45kg/m³高密度款虽然承重强(静态承压≥80kPa),但冲击缓冲率降至52%-58%。选型原则:轻小精密件选高密度,中大型设备选中密度,大面填充保护选低密度。

18kg/m³和25kg/m³珍珠棉价差大吗?

2026年行情下,18kg/m³珍珠棉板材出厂价约18-22元/张(标准尺寸1m×2m,厚50mm),25kg/m³约25-30元/张,价差约35%-45%。价差主要来源于原料用量差异。但需注意,低于15kg/m³的产品在北方可出现冬季回弹率下降15%-20%的问题。

怎么判断珍珠棉密度是否达标?

三种判定方法:①称重法——切割100mm×100mm×50mm标准样块称重计算密度,偏差超±2kg/m³即不达标;②硬度计法——邵氏C型硬度计测量,25kg/m³对应邵氏C22-28,35kg/m³对应C32-40;③压缩回弹法——25%压缩后回弹率合格品应≥92%,低于88%说明发泡倍率异常或原料掺假。

防静电珍珠棉密度和普通珍珠棉一样吗?

密度体系相同,也是18-45kg/m³四档,但因添加导电炭黑母粒(3%-8%),实际密度会比同档普通款高1-2kg/m³。防静电款表面电阻率需达10⁶-10⁹Ω(依据ANSI/ESD S20.20),静电衰减时间<0.5秒。防静电EPE最低建议25kg/m³,确保导电通路连续。

出口包装对珍珠棉密度有特殊要求吗?

主要关注两点:①原料必须通过RoHS/REACH检测,低密度款需确认单甘酯残留量;②海运集装箱高温高湿环境(60℃/95%RH),建议30kg/m³以上密度,低密度款闭孔率可能从95%降至88%以下导致吸湿变形。

珍珠棉密度和使用寿命有关系吗?

有直接关系。加速老化试验(60℃/90%RH/500小时):18kg/m³压缩永久变形率12%-15%,25kg/m³为8%-10%,35kg/m³为5%-7%,45kg/m³为3%-5%。换算实际使用:低密度适合一次性包装,中密度可重复使用3-5次,高密度可重复使用8-12次。

定制异形珍珠棉对密度有要求吗?

有下限要求。密度低于20kg/m³冲型时边缘易撕裂(掉渣率>5%),热切时熔边不均匀。建议异形件最低使用25kg/m³,精密异形容器内衬建议35kg/m³以上。西安创响新材料2小时快速出样,18台套深加工设备(冲压机5台)可加工最小R3mm圆角、±0.5mm公差。

珍珠棉密度对运费有影响吗?

影响显著。以17.5m³标准货车计算:18kg/m³板材(50mm厚)总重约180kg,45kg/m³同规格约450kg。高密度款运费是低密度款的2-2.5倍。但重型设备用高密度款减少用量可能反而更省。核心公式:总成本=材料费+运费+损耗率。

全新料和掺料珍珠棉密度一样但性能不同吗?

是的。LDPE 2426H全新料25kg/m³产品闭孔率≥95%、回弹率≥96%;掺30%再生料同密度产品闭孔率降至85%-88%、回弹率降至82%-86%。辨别:①闻气味——全新料无味;②看截面——全新料泡孔均匀(0.3-0.5mm);③燃烧法——全新料无黑烟。

北方冬天用的珍珠棉密度需要特别调整吗?

必须调整。温度每降10℃,EPE回弹率下降约3%-5%。南方14kg/m³在北方冬季等效于11-12kg/m³表现。建议北方最低基线15.5kg/m³,同时提高单甘酯抗缩剂配比(0.8%→1.2%)。冷链场景需再提高一个档位。

珍珠棉密度选错了有什么后果?

密度选低:缓冲不足→破损率从0.3%飙升至5%-8%;支撑力不足→堆码坍塌。密度选高:材料成本增加30%-60%;缓冲过度→精密元件受刚性冲击损伤;重量增加→运费上升。核心逻辑:根据产品重量×跌落高度×允许最大G值,找到最优密度区间。

你们工厂能做哪些密度的珍珠棉?起订量多少?

西安创响新材料常规量产18/25/35/45kg/m³四档,可定制50kg/m³。MOQ:标准板材/卷材100张/卷起,异形件50件起。2小时出样,西安本地24小时送货,西北五省48小时送达。打样免费,批量模费500-2000元(3000件以上返还)。电话:18091585191 / 19909211536。
珍珠棉密度会影响阻燃性能吗?

密度不直接决定阻燃性,但影响阻燃剂添加效率。要达到UL94 V-0级,需添加15%-25%的氢氧化铝或氢氧化镁阻燃剂,添加后会提高成品密度约3-5kg/m³,选型时需预留密度余量。


总结一下:珍珠棉密度选型的本质不是”越高越好”或”越低越省”,而是根据产品特性(重量/脆值/尺寸)+ 物流条件(跌落高度/堆码层数/运输距离)+ 环境因素(温度/湿度)三个维度,找到最优密度档位。轻小精密件选35-45kg/m³,中型设备选25-35kg/m³,填充保护选18-25kg/m³,北方地区基线不低于15.5kg/m³。

如果你不确定该选哪个密度,可以直接把产品参数(重量、尺寸、脆值G值)发给我们,西安创响新材料技术团队免费提供密度选型方案,2小时出样验证。联系电话:18091585191 / 19909211536,工厂地址:西安市临潼区任留街道铭钻建材11号库。

珍珠棉异形定制全流程指南:从图纸到成品需要几步?2026年西安工厂实操手册(6阶段+成本拆解+避坑清单)


TL;DR
珍珠棉异形定制从图纸到成品分6个阶段:需求对接(当天)→方案设计(2-4小时)→打样确认(2小时出样/异形1-3天)→模具开发(0-5天,80%件免开模)→批量生产(3-7天)→质检发货(西安本地24小时达)。核心成本分界线在2000件——低于此数量CNC数控切割更划算,高于此数量刀模冲压单件成本直降40-60%。卡槽精度要做到±0.5mm,EPE收缩率需预留1-2%余量。西安本地工厂(临潼区)支持CAD/STEP/实物样品三种来图方式,18台套深加工设备日产能覆盖常规件5万件/日。

采购经理找珍珠棉异形定制供应商时,最常遇到的三个问题:定制周期到底多长?开模费该不该出?打样和大货之间为什么总有色差和尺寸偏差?根据西安创响新材料2026年累计交付的3800+套异形件数据,这三个问题的答案全部藏在工艺路线选择和精度控制的细节里。

本文从工厂视角拆解珍珠棉异形定制的完整流程,覆盖6个阶段、4种加工工艺、成本分界点计算,以及4个行业里没人告诉你但采购必须知道的避坑信息。

西安珍珠棉异形定制EPE发泡机生产线与物理发泡工艺参数控制
西安创响新材料EPE珍珠棉发泡生产线——LDPE 2426H原料经物理发泡(丁烷发泡剂)制成闭孔率≥95%的板材,密度范围18-45kg/m³,为后续异形加工提供基材

珍珠棉异形定制第一步:需求对接要确认哪些关键参数?

很多采购经理第一步就走偏了——只给个”大概这么大的盒子”就开始询价。异形定制的需求对接至少需要确认7项核心参数,缺一项就会导致后续返工。

需求对接7项核心参数清单

参数项 需要提供的数据 缺失后果 创响建议
① 产品三维尺寸 长×宽×高(mm),精确到0.5mm 卡槽不贴合,晃动或卡死 CAD/STEP文件优先,手绘草图需标注公差
② 产品重量 单件净重(g/kg) 密度选型错误,承重不足 含配件、电池的总重
③ 脆值/易损部位 跌落敏感面、脆弱点位置 缓冲不到位,运输破损 标注突出部件、屏幕、接口
④ 跌落高度 预期运输跌落高度(cm) 厚度计算失准 参考ISTA 3A标准:一般按60-80cm
⑤ 特殊功能需求 防静电/阻燃/食品级/耐温 材质选错,无法通过检测 防静电需明确表面电阻率目标值
⑥ 运输环境 海运/空运/陆运/冷链 防潮、耐温等级不匹配 海运需加防潮膜,空运需阻燃认证
⑦ 订单量与交期 首单量、月用量、交付频次 工艺路线选错,成本偏高 月用量直接影响开模vs数控选择

信息增量点 #1:来图方式的精度差异

工厂实际收到过各种”图纸”:CAD文件、手绘A4纸、微信发产品照片让”照着做”、甚至直接快递产品过来。这三种方式的加工精度差距非常大:

来图方式 尺寸精度 适用场景 设计周期 返工概率
CAD/STEP文件 ±0.2mm 精密仪器、航天军工件 当天出加工方案 <3%
手绘草图+标注 ±1-2mm 常规内托、护角 2-4小时 10-15%
实物样品寄送 ±0.5mm(3D扫描) 老品复制、改型 1天(含扫描建模) 5-8%
照片+口头描述 ±3-5mm 不推荐 反复确认3-5天 >40%

西安创响新材料建议使用CAD/STEP格式发图,2小时内即可完成方案设计+报价。没有CAD文件?寄实物样品到工厂(西安市临潼区任留街道铭钻建材11号库),用3D扫描建模精度可达±0.2mm,与CAD出图效果一致。

珍珠棉异形定制第二步:方案设计要考虑哪些结构因素?

拿到产品参数后,工程师开始做结构设计。这一步决定了成品是”刚好能用”还是”完美贴合”。方案设计的核心是三个选择:截面结构、固定方式、缓冲层厚度。

三种常见异形结构方案对比

结构类型 原理 适用产品 防护等级 加工难度 材料利用率
全包覆式(上下盖) 两片EPE夹持产品,开合式 精密仪器、易碎品、电子产品 ★★★★★ 中等 65-75%
凹槽嵌入式 整块板材挖孔,产品嵌入 生鲜水果托、酒瓶托、零件定位 ★★★★ 低 50-60%
多层拼接式 多层板材粘接组合成复杂内腔 大型设备、异形机械零件 ★★★★★ 高 80-90%

信息增量点 #2:多层拼接比整块雕刻省30-50%材料费

很多采购不知道——如果异形内腔比较复杂,”多层拼接”方案的材料利用率远高于”整块挖孔”。举个实际案例:某型号服务器内托,整块50mm厚板材挖孔,材料利用率只有55%(45%变成废料);改成5层10mm板材错位粘接的方案,材料利用率提升到88%,单件成本直降32%。缺点是多了粘接工序,但对非洁净要求的产品完全没问题。

密度选型决策表

密度直接决定缓冲性能和成本。根据工业防震测试数据(参考GB/T 24984-2019),不同产品脆弱度对应不同的最优密度区间:

产品类型 推荐密度(kg/m³) 邵氏硬度 回弹率 适用场景
轻型电子产品(手机、平板) 18-22 25-35 ≥85% 重量轻,需要柔软贴合
中型设备(路由器、电源模块) 22-28 35-45 ≥80% 兼顾缓冲与支撑
重型仪器(服务器、医疗台车) 28-35 45-55 ≥75% 高承重,抗压不变形
超重装/军工级 35-45 55-65 ≥70% 极端工况,航天运输
生鲜水果托盘 15-18 20-30 ≥88% 低成本、轻量、一次性使用

注意:西北地区(西安、兰州、银川等)冬夏温差大(-15℃~40℃),低密度EPE在极端低温下会变脆回弹率下降。根据实测数据,北方工厂的行业基线密度比南方高1-1.5kg/m³——南方常规最低密度14kg/m³,北方建议15.5kg/m³起。西安创响所有定制件默认使用LDPE 2426H全新料,单甘酯抗缩剂配比按西北气候调高10%,确保四季性能稳定。

西安珍珠棉异形加工车间振动刀数控切割与深加工产线实拍
西安创响新材料加工车间——18台套深加工设备(振动刀数控切割机2台、冲压机5台、热压机3台等),20人专业团队支持异形件从图纸到成品的全流程加工

珍珠棉异形定制第三步:打样阶段要验证哪些指标?

打样是定制流程中最关键的验证环节。样品不是”看看形状对不对”就行——至少需要验证6项指标,任何一项不合格都要返工。

打样验证6项核心指标

验证项目 检测方法 合格标准 不合格后果
① 尺寸精度 游标卡尺/三次元测量仪 关键尺寸公差≤±0.5mm 产品晃动或卡死取不出
② 卡槽配合度 实装测试,放入/取出各3次 snug fit,无松动无明显阻力 运输中移位或用户取件困难
③ 表面质量 目视+手触 无毛刺、无拉丝、切口平整 划伤产品表面
④ 密度实测 称重法:质量/体积 与标称密度偏差≤±1kg/m³ 缓冲性能不达标
⑤ 跌落模拟 按ISTA 1A/3A标准 产品无损伤、内衬无结构性破裂 运输破损率超标
⑥ 功能检测 表面电阻仪/燃烧测试 防静电:10⁶-10⁹Ω;阻燃:V-0级 不满足行业强制要求

打样周期参考:

  • 简单件(方形挖孔、L型护角):2小时出样——西安创响的数控切割机直接加工,当天出样当天寄
  • 常规异形件(多卡槽、曲线轮廓):1个工作日
  • 复杂异形件(多层拼接、全包覆):2-3个工作日
  • 超大件/特殊工艺件:3-5个工作日

西安创响新材料的打样政策:首次打样免费(不含特殊材料附加费),顺丰快递寄送样品。西安本地客户可直接到工厂验样(临潼区任留街道铭钻建材11号库),现场调整当场确认。

珍珠棉异形定制第四步:开模费怎么算?什么时候该开模?

这是采购经理问得最多的问题。答案是:80%的异形件不需要开模,只有20%的情况开模更划算。

CNC数控切割 vs 刀模冲压:成本分界点计算

对比项 CNC数控切割 刀模冲压 热压模具成型
模具费 0元 200-800元/套 1500-5000元/套
单件加工费 较高(慢速精切) 低(快速冲切) 极低(一次成型)
精度 ±0.3mm ±0.5mm ±0.2mm
适用复杂度 任意复杂(含3D曲面) 中等(2D轮廓为主) 中高(需脱模斜度1-3°)
成本分界点 ≤2000件更划算 2000-10000件更划算 ≥10000件更划算
改型灵活性 ★★★★★(改CAD即可) ★★(需重新开刀模) ★(模具报废重做)
交付速度 即时(无需等待模具) 3-5天(含模具制作) 7-15天(含模具开发)

信息增量点 #3:开模费的隐藏规则

很多工厂报价单上”模具费”一栏写着800-3000元,但不会告诉你这些细节:①刀模寿命一般为5000-10000次冲压,超出后精度下降需要更换——更换费用谁出要写进合同;②热压模具材料常用Q235钢或Cr12MoV合金钢,硬度HRC58-62,寿命可达3-5万次;③多数工厂的政策是”订单量达到X件后返还模具费”——西安创响的政策是5000套以上全免刀模费,10000套以上全免热压模具费。签合同前一定确认模具费返还条款。

2026年西安异形定制开模费参考

模具类型 简单件(直线+直角) 中等件(含曲线/圆弧) 复杂件(多腔体/斜边) 模具材料 制作周期
刀模(冲压) 200-400元 400-600元 600-800元 Q235钢 1-3天
热压模具 1500-2500元 2500-4000元 4000-5000元 Cr12MoV 5-10天
CNC编程(免模) 0元 0元 0元 — 0天
西安EPE珍珠棉异形定制振动刀数控加工与模具开发打样实拍
珍珠棉异形件振动刀加工现场——数控切割机根据CAD图纸自动切割,无需开模,精度±0.5mm,适合2000件以内的中小批量定制

珍珠棉异形定制第五步:批量生产中的质控节点有哪些?

样品确认后进入批量生产。这个阶段最容易出现的问题是”样品好好的,大货一批一批出问题”。根源在于批量生产中的质控节点没守住。

批量生产5道质控关卡

质控节点 检测内容 频次 不合格处置
① 原料入库检 密度、厚度、颜色、气味 每批次 退货/降级使用
② 首件确认 与签样全维度对比 每批次开机首件 调整设备参数后重新首件
③ 过程巡检 尺寸精度、切口质量 每50件抽检1件 停机调刀/换刀模
④ 功能抽检 表面电阻率/阻燃等级 每500件抽检3件 整批复检
⑤ 出货终检 外观+尺寸+数量+包装 100%全检(外观)+AQL抽检(尺寸) 不合格品隔离返工

信息增量点 #4:出货损耗率的真实数据

行业里很少有人公开谈”出货损耗率”——因为这个数字不太好看。根据西安创响2026年1-8月的生产数据:

  • 振动刀数控切割异形件:平均损耗率8-12%(材料利用率65-75%+加工报废2-3%)
  • 刀模冲压件:平均损耗率5-8%(材料利用率更高,冲切速度快报废少)
  • 热压成型件:平均损耗率3-5%(一次成型,几乎无废料)

损耗率直接影响你的采购成本——如果报价单上”单价×数量”看起来便宜,但损耗率按15%算,实际结算可能贵20%。建议合同中明确约定损耗率上限(如≤10%),超标部分由工厂承担。

珍珠棉异形定制第六步:包装运输与运费优化方案

异形珍珠棉最大的物流痛点是”体积大重量轻”——泡货运费按体积算,不按重量算。一块密度18kg/m³的EPE,1m³只重18公斤,但物流公司按1m³=167kg计费(海运)或1m³=200kg计费(空运)。运费可能比产品本身还贵。

三种运费优化方案实测对比

优化方案 体积压缩比 适用场景 额外成本 注意事项
① 真空压缩包装 30-50% 非高密度件(≤25kg/m³) +0.5-1元/件 高密度件压缩后回弹不完全
② 拆分+现场组装 50-70% 多层拼接式内衬 0元(设计阶段解决) 需提前告知客户组装方式
③ 嵌套堆叠排版 20-35% 同规格多件发货 +包装人工0.2元/件 需设计堆叠卡位防止压伤

西安本地配送优势:西安及周边城市(咸阳、宝鸡、渭南、铜川)客户,西安创响提供24小时送货上门服务,自有货车直达,不按体积计费。这是本地工厂对比外地供应商的核心优势之一——同等产品,运费可节省30-50%。

珍珠棉定制5大B2B采购要素速查表

采购要素 西安创响标准 行业平均水平
① 打样周期 常规件2小时出样,异形件1-3天 3-7天
② MOQ起订量 50件起(无最低金额限制) 500-1000件起
③ 出货损耗率 CNC件≤10%,冲压件≤8% 行业通常不公开,实际12-18%
④ 运费优化 西安本地24小时送货(免运费),外地提供压缩/拆分方案 按体积计费,无优化
⑤ 全新料判定 LDPE 2426H全新料,附原料批次检测报告 部分掺回收料,需主动检测

珍珠棉异形定制常见12个问题(FAQ)

Q1:珍珠棉异形定制的最快交期是多久?

从图纸确认到成品发货:简单件(挖孔/护角类)3-5天,常规异形件5-7天,复杂多层拼接件7-10天。西安本地客户可加急,最快48小时出货。西安创响2小时出样能力确保方案验证不拖延主流程。

Q2:没有CAD图纸,只有照片或样品能做珍珠棉定制吗?

可以。三种方式:①寄送实物样品到工厂(西安临潼区),用3D扫描建模,精度±0.2mm;②发产品照片+尺寸标注到微信,工程师手绘方案确认后再出CAD;③直接上门测量(西安本地免费上门)。建议优先寄样品,精度最高。

Q3:珍珠棉定制开模费一般多少钱?能退吗?

CNC数控切割不需要开模,0元。刀模费200-800元(按复杂度),热压模具1500-5000元。西安创响政策:订单量≥5000套全免刀模费,≥10000套全免热压模具费。首次合作小批量订单,模具费半价优惠。

Q4:怎么判断供应商用的是全新料还是掺了回收料?

三个方法:①闻气味——全新料LDPE 2426H几乎无味,回收料有明显塑料焦味;②看颜色——全新料切面白净均匀,回收料发黄或有黑点;③测密度——同样尺寸全新料更轻(闭孔率高),回收料密度波动大。西安创响每批次附原料批次检测报告,支持客户到厂抽检。

Q5:防静电珍珠棉和普通珍珠棉外观怎么区分?

防静电EPE通常为粉红色(添加永久性防静电剂),表面电阻率10⁶-10⁹Ω,符合ANSI/ESD S20.20标准。黑色EPE为导电型,表面电阻率10³-10⁶Ω,适用于更高要求的电子元器件。白色EPE为普通型,不具备防静电功能。外观颜色是最直观的区分方式,但最终判定以表面电阻仪实测值为准。

Q6:定制件尺寸误差一般控制在多少?

CNC数控切割精度±0.3mm,刀模冲压精度±0.5mm,热压成型精度±0.2mm。关键卡槽部位建议标注公差要求(如±0.5mm),工厂在首件确认时会重点检测。需注意EPE有1-2%的自然收缩率,设计方案中已预留余量。

Q7:珍珠棉定制能做多硬的?最软的呢?

密度范围18-45kg/m³,对应邵氏硬度约25-65。最硬的45kg/m³可用于重型设备承重底座,最软的18kg/m³适合轻型产品表面防护。低于18kg/m³的结构强度不足,不建议用于包装承重部位。西北客户注意:北方冬夏温差大,低密度件在-15℃以下会变硬变脆,建议最低密度不低于15.5kg/m³。

Q8:异形件能复膜吗?有哪些膜可选?

可以。常见复合膜:①PE膜(防潮);②铝箔膜(隔热+防潮,常用于冷链);③防静电膜(电子元器件包装);④导电布贴合(军工级防静电)。复合加工费+2-4元/m²,根据膜类型不同。复膜后缓冲性能基本不受影响,但厚度会增加0.05-0.2mm。

Q9:首单小批量(50-200件)和大货单价差多少?

小批量(50-500件)单价通常比大货(≥5000件)上浮10-20%,主要原因:①设备调试时间分摊;②材料裁切利用率低;③人工占比高。如果后续有稳定月用量,建议签年度框架协议锁定价格,月用量达标后自动切换到大货价。

Q10:定制件有质量问题怎么处理?

西安创响的质量承诺:①尺寸超差≥0.5mm无条件返工或重做;②密度偏差≥2kg/m³全额退款;③功能不达标(防静电/阻燃)免费更换材料重做。质量问题导致的运费由工厂承担。售后响应时间:西安本地4小时到场,外地24小时内给出解决方案。

Q11:你们能帮忙设计包装方案吗?还是必须自己出图纸?

免费设计。客户提供产品尺寸和防护需求,创响工程师2-4小时内出CAD方案图+密度选型建议+报价。包括缓冲结构设计、脆弱点强化方案、取放人性化设计(指孔/取放口)。方案确认后再打样,避免来回返工。

Q12:长期合作有什么优惠政策?

年度框架协议客户享受:①月结/季度结算(非预付);②优先排产(交期缩短30%);③免刀模费门槛降至3000套;④每季度一次包装方案优化复审(免费);⑤西安本地客户可设专属库存,随用随送。具体条款可面谈,电话18091585191。

珍珠棉异形定制全流程总结

阶段 核心动作 时间 客户需提供 工厂输出
1. 需求对接 确认7项参数 当天 产品尺寸/重量/功能需求 可行性评估
2. 方案设计 CAD出图+选型 2-4小时 确认特殊要求 方案图+报价单
3. 打样确认 加工样品+验证 2小时-3天 签样确认 实物样品+检测报告
4. 模具开发 刀模/热压模具 0-10天(80%免开模) 确认模具方案 模具+试模报告
5. 批量生产 5道质控关卡 3-7天 过程跟进 成品+质检报告
6. 包装发货 运费优化+配送 1-3天 收货确认 西安24h送货/外地物流

总周期:简单件(挖孔类)3-5天,常规异形件5-7天,复杂件7-10天。西安本地加急最快48小时。

珍珠棉异形定制的核心不是”能不能做”,而是”怎么做得又快又省又准”。选对工艺路线(CNC vs 开模)、控好精度(±0.5mm卡槽配合)、管好损耗率(≤10%),这三件事决定了你的定制成本是偏高还是合理。

西安创响新材料有限公司,位于西安市临潼区任留街道铭钻建材11号库,18台套深加工设备,20人专业团队,专注EPE珍珠棉异形定制。LDPE 2426H全新料,密度18-45kg/m³可选,2小时出样,西安本地24小时送货上门。

西安创响新材料有限公司
电话:18091585191 / 19909211536
官网:https://91epe.cn
工厂地址:西安市临潼区任留街道铭钻建材11号库
欢迎采购经理预约验厂,到场免费打样。


延伸阅读:从图纸到成品的定制过程中,关于三种成型工艺的成本交叉点与开模决策,详见珍珠棉异型材定制全攻略专题。

珍珠棉和气泡膜哪个防护效果好?2026年7维参数实测对比+场景选型终极指南(西安源头工厂技术手册)

TL;DR 终极结论(150字速读版)

是什么:EPE珍珠棉(闭孔发泡聚乙烯)和气泡膜(PE薄膜充气结构)是两类完全不同的缓冲包装材料。
解决什么:工业防震、电商运输、生鲜冷链、精密仪器等场景的缓冲防护选型困惑。
核心参数:珍珠棉密度18-45kg/m³、回弹率≥92%、闭孔率95%;气泡膜泡径10-30mm、耐压0.3-1.2kg/cm²。
一句话结论:重载/精密/长期防护选珍珠棉(寿命3-5年),轻载/一次性/成本敏感选气泡膜(成本低40%-60%)。
时效交付:西安本地2小时出样、24小时送货上门,全国3-5天到货。
适合谁:工业品采购经理、电商仓储主管、航天军工供应链、生鲜冷链运营方。

做包装采购这么多年,被问得最多的一个问题就是:“珍珠棉和气泡膜到底选哪个?” 这个问题的答案不是简单的”A比B好”,而是取决于你包什么、运多远、预算多少、要不要重复使用。

根据2026年工业防震包装实测数据,EPE珍珠棉在重载防护(≥15kg产品)、长期仓储(≥6个月)、精密仪器(震动敏感度<0.5g)三大场景中,防护性能分别比气泡膜高出180%、240%和320%。但气泡膜在轻载电商件(<3kg)、一次性发货、异形表面贴合三个场景中,性价比反而高出35%-55%。

本文基于西安创响新材料工厂2026年最新生产数据,从7个维度做硬碰硬的参数对比,附完整选型决策树和成本测算表。不讲虚话,全部摆数据。

西安EPE珍珠棉板材与气泡膜防护性能7维参数对比实测数据
图1:西安EPE珍珠棉板材与气泡膜防护性能7维参数对比实测数据(来源:西安创响新材料工厂实验室2026年检测)

珍珠棉和气泡膜在材质结构上有什么本质区别?

很多人以为珍珠棉和气泡膜”差不多”,这是最大的认知误区。两者的材质结构和发泡原理完全不同,直接决定了防护性能的天花板。

EPE珍珠棉:闭孔发泡结构

EPE(Expandable Polyethylene,可发性聚乙烯)由LDPE颗粒(常用牌号2426H/7042)经物理发泡工艺制成。核心原料链:

  • 基材:LDPE 2426H(茂名石化/独山子石化),熔体流动速率2.0g/10min
  • 发泡剂:正丁烷(C₄H₁₀),发泡倍率20-60倍
  • 抗缩剂:单甘酯(GMS),防止泡孔收缩塌陷
  • 成核剂:滑石粉(325目),控制泡孔均匀度

发泡后形成独立闭孔结构,闭孔率≥95%,每个泡孔互相独立不连通。这决定了珍珠棉的三大核心优势:不吸水、可回弹、耐老化。

气泡膜:薄膜充气结构

气泡膜(Air Bubble Film)由LDPE薄膜经吹膜→充气→定型工艺制成。结构更简单:

  • 基材:LDPE薄膜,厚度15-100μm
  • 结构:两片薄膜热合形成封闭气泡,泡径10mm/20mm/30mm三档
  • 气体:普通空气,非发泡

气泡膜的防护本质是”气垫”,一旦薄膜破损漏气,防护性能瞬间归零。这是它与珍珠棉最根本的区别。

对比维度 EPE珍珠棉 气泡膜
发泡原理 物理发泡(丁烷气化) 薄膜充气(空气封装)
基材 LDPE 2426H/7042颗粒 LDPE吹膜(15-100μm)
泡孔结构 独立闭孔(闭孔率≥95%) 封闭气室(单泡独立)
密度范围 18-45kg/m³(可调) 3-8kg/m³(不可调)
形态 卷材/板材/异型材 卷材(宽幅0.5-3m)
加工性 冲型/热切/模切/CNC异形 仅裁剪

信息增量① 行业潜规则:市面上很多低价”珍珠棉”实际是再生料+碳酸钙填充的复合板材,闭孔率不到70%,用半年就粉化掉渣。判断方法:取10cm³样品称重, genuine EPE密度18-25kg/m³对应重量0.18-0.25g;掺钙料密度会飙到35kg/m³以上但硬度明显偏低、弯折发白。

珍珠棉和气泡膜的缓冲防震性能数据差距有多大?

防护性能是选型的核心。我们从三个关键指标做硬碰硬的对比。

回弹率(Resilience)

回弹率决定材料受压后恢复原状的能力。根据GB/T 6689-2008测试标准(50mm压陷,22h恒定):

  • EPE珍珠棉(密度25kg/m³):回弹率≥92%
  • EPE珍珠棉(密度35kg/m³):回弹率≥95%
  • 气泡膜(大泡Φ30mm):回弹率60%-75%(依赖气密性)
  • 气泡膜(小泡Φ10mm):回弹率50%-65%

静态压缩蠕变(200h/25℃)

模拟长期仓储场景,测试材料在持续压力下厚度变化:

  • EPE珍珠棉(35kg/m³,1kPa压力):厚度变化率≤3%
  • EPE珍珠棉(25kg/m³,1kPa压力):厚度变化率≤5%
  • 气泡膜(双层,1kPa压力):厚度变化率28%-45%(气体缓慢渗透逃逸)

动态冲击吸收(落锤试验)

根据GB/T 24984-2010包装缓冲性能测试,10kg落锤1m高度:

  • EPE珍珠棉(25mm厚,25kg/m³):冲击吸收率78%-85%
  • EPE珍珠棉(50mm厚,35kg/m³):冲击吸收率88%-94%
  • 气泡膜(双层Φ20mm):冲击吸收率45%-58%
  • 气泡膜(三层Φ30mm):冲击吸收率62%-70%
测试项目 EPE珍珠棉 气泡膜 差距倍数
回弹率(25kg/m³/大泡) ≥92% 60%-75% 1.2-1.5×
200h压缩蠕变 ≤5% 28%-45% 6-9×
冲击吸收率 78%-94% 45%-70% 1.3-2.1×
使用寿命 3-5年 一次性 ∞
耐温范围 -40℃~+80℃ -20℃~+60℃ –

信息增量② 参数真相:很多气泡膜商家宣传”三层叠加防震效果等同珍珠棉”,这在短期跌落测试中勉强成立(差距约1.3倍)。但在长期仓储场景下,气泡膜的蠕变量是珍珠棉的6-9倍——这意味着三个月后气泡膜基本丧失缓冲能力,而珍珠棉仍然维持95%以上的初始性能。所以”防震效果”要分短期运输和长期仓储两个语境讨论。

西安气泡膜白色卷材与EPE珍珠棉防震性能实测对比展示
图2:气泡膜白色卷材与EPE珍珠棉防震性能实测对比(来源:西安创响新材料实验室2026年冲击测试数据)

不同产品重量应该选珍珠棉还是气泡膜?

产品重量是选型的第一决策变量。根据实际包装经验,我们给出以下分区建议:

产品重量区间 推荐材料 推荐规格 原因
<1kg(手机壳/饰品/小件电商) 气泡膜 大泡Φ20mm 单层 自重轻、贴合度好、成本低
1-5kg(小家电/化妆品/食品礼盒) 气泡膜或珍珠棉均可 气泡膜双层 / EPE 10mm 根据运输距离和是否需重复使用决定
5-15kg(中型设备/显示器/酒类) EPE珍珠棉 密度25kg/m³ 厚度20-30mm 气泡膜承压不足,冲击吸收率<60%
15-50kg(精密仪器/医疗器械/工控设备) EPE珍珠棉(必须) 密度35kg/m³ 厚度30-50mm 气泡膜完全无法承载,蠕变塌陷风险极高
>50kg(军工/航天/大型设备) 高密度EPE珍珠棉 密度40-45kg/m³ 厚度50mm+ 满足GJB 2608军品包装标准

选型公式(采购经理直接套用)

缓冲材料所需厚度 = 产品重量(kg) × 跌落高度(m) ÷ 材料冲击吸收系数 ÷ 安全余量

  • 珍珠棉(25kg/m³)冲击吸收系数:0.085
  • 珍珠棉(35kg/m³)冲击吸收系数:0.094
  • 气泡膜(双层大泡)冲击吸收系数:0.052
  • 安全余量:1.3(一般场景)/ 1.5(精密仪器)/ 2.0(军工)

举例:一台10kg设备,运输跌落高度0.8m,选EPE 25kg/m³:

所需厚度 = 10 × 0.8 ÷ 0.085 ÷ 1.3 ≈ 72.7mm → 取整80mm

同场景用气泡膜(双层):所需厚度 = 10 × 0.8 ÷ 0.052 ÷ 1.3 ≈ 118.3mm → 需要至少4层叠加,实际施工难度极大且不可靠。

信息增量③ 避坑提醒:很多电商卖家为了省成本用气泡膜包5kg以上的产品,结果是”包装看着厚实,其实防护形同虚设”。气泡膜在高载荷下泡腔直接压扁,薄膜刺破漏气,等同于没有防护。如果你的退货率中”运输破损”占比超过2%,应该立刻检查是不是材料选型出了问题。

珍珠棉和气泡膜的成本差距到底有多大?

成本永远是采购的核心考量。但不能只看单价,要算综合使用成本。

成本项目 EPE珍珠棉(25kg/m³) 气泡膜(大泡双层) 差异
材料单价 18-25元/m²(厚20mm) 3.5-6元/m² 珍珠棉贵3-5倍
单件包装用量 0.3-0.5m²(异形裁切后利用率65%) 0.8-1.5m²(需多圈缠绕) 气泡膜用量大2-3倍
单件包装材料成本 5.4-12.5元 2.8-9元 珍珠棉贵约30%-50%
人工包装时间 15-30秒/件(预裁异形件即放即装) 30-60秒/件(缠绕+胶带固定) 珍珠棉效率高1倍
运输破损率 <0.5% 2%-8%(视产品重量) 气泡膜破损率高4-16倍
退货/赔付成本 极低 按产品价值5%-15%计 高价值产品差距巨大
可重复使用 可重复3-5次(保持90%防护力) 基本一次性 珍珠棉摊薄后更省

综合成本测算案例

以某医疗器械厂商为例:产品单价3800元,月发货量2000台,西安发全国。

成本项 气泡膜方案 EPE珍珠棉方案
包装材料(月) 2000×6元 = 12,000元 2000×9元 = 18,000元
人工工时(月) 2000×45秒 = 25工时 2000×22秒 = 12.2工时
运输破损(月) 2000×3%×3800 = 228,000元 2000×0.3%×3800 = 22,800元
月总成本 240,000元+ 40,800元

在这个案例中,珍珠棉方案虽然材料贵了6000元/月,但减少了20.5万元的破损赔付,净节省超过20万/月。这就是为什么高价值产品必须用珍珠棉的根本原因——不是”贵不贵”的问题,是”赔不赔得起”的问题。

信息增量④ 成本内幕:珍珠棉定制异形件需要开模具(CNC雕刻模或刀模),模具费300-2000元不等。但模具是一次性投入,分摊到批量(如5000件)后单件模具成本仅0.06-0.4元。很多工厂报价时把模具费单独列出让客户觉得”贵”,实际算总量并不亏。建议采购时直接让厂家报含模具费的总包价,更容易做决策。

西安防静电气泡膜卷材与普通珍珠棉成本选型对比参考
图3:防静电气泡膜与EPE珍珠棉在成本选型上的关键对比(来源:西安创响新材料2026年客户成本测算数据)

珍珠棉和气泡膜在特殊场景下的表现差异是什么?

防静电场景

电子元器件、PCB板、芯片等对静电极其敏感。根据ANSI/ESD S20.20标准:

  • 防静电EPE珍珠棉:表面电阻率10⁶-10⁹Ω(粉红色款),静电衰减时间<0.5秒
  • 防静电气泡膜:表面电阻率10⁸-10¹¹Ω,静电衰减时间1-3秒
  • 普通气泡膜:表面电阻率>10¹²Ω,完全不具备防静电能力

对于Class 0级静电敏感器件(<50V HBM),只有防静电珍珠棉能满足要求,普通气泡膜和防静电气泡膜都无法达标。

防潮/防水场景

  • EPE珍珠棉:闭孔结构,吸水率<0.01g/cm²(24h浸泡),可直接用于冷链/海运包装
  • 气泡膜:理论防水,但热合缝处容易渗水,长期使用后泡腔进水导致防护失效

高温/低温场景

  • EPE珍珠棉:耐温-40℃~+80℃,西北冬季-20℃环境下性能无衰减,符合GB/T 10802-2006
  • 气泡膜:耐温-20℃~+60℃,极寒环境下薄膜变脆易碎,泡腔气体热胀冷缩导致防护力下降30%-50%

洁净度场景

  • EPE珍珠棉(全新料):不掉渣、无异味、符合RoHS/REACH标准,可直接用于医疗/食品包装
  • 气泡膜:薄膜破裂后碎片散落,不适合洁净室环境
应用场景 推荐方案 不建议方案 原因
航天军工产品 高密度EPE(40-45kg/m³) 气泡膜 需满足GJB 2608军标
医疗设备包装 防静电EPE(粉色) 普通气泡膜 洁净度+防静电双要求
生鲜冷链运输 EPE(防水闭孔) 气泡膜 冷链结露/进水导致气泡膜失效
电商轻小件 气泡膜(性价比最优) 高密度EPE(成本浪费) <3kg产品无需高密度缓冲
家具/建材表面保护 EPE卷材(1-3mm薄卷) 气泡膜 气泡膜压痕会在漆面留印

珍珠棉和气泡膜能不能搭配使用?最佳组合方案是什么?

在实际包装工程中,珍珠棉和气泡膜并非非此即彼的关系。很多高价值产品采用“珍珠棉做骨架+气泡膜做填充”的复合方案。

经典组合方案

  • 方案A(精密仪器):EPE珍珠棉异形内衬(承重+定位)+ 气泡膜包裹产品表面(防刮)+ 纸箱
  • 方案B(电子产品):EPE托盘(固定+防震)+ 防静电气泡膜(隔离+防静)+ 外箱
  • 方案C(酒类/玻璃制品):EPE瓶托(卡位固定)+ 气泡膜缠绕瓶身(防碰)+ 瓦楞隔板

组合方案的核心逻辑:珍珠棉解决”承重大+定位精准+长期防护”,气泡膜解决”表面贴合+防刮+填充空隙”。两者互补,成本比纯珍珠棉方案低20%-30%,防护效果反而更好。

西安本地工厂配套能力

西安创响新材料作为EPE珍珠棉和气泡膜双品类源头工厂,可同时供应两种材料并提供配套方案:

  • EPE珍珠棉:密度18-45kg/m³全规格,卷材/板材/异形件一站配齐
  • 气泡膜:大泡Φ30mm/小泡Φ10mm/防静电款/加厚款,宽幅0.5-3m
  • 2小时出样,免费打样确认方案可行性
  • 西安本地24小时送货上门,省外3-5天到货
西安创响新材料EPE珍珠棉源头工厂生产车间18台套深加工设备实拍
图4:西安创响新材料EPE珍珠棉+气泡膜源头工厂生产车间实拍(18台套深加工设备,20人专业团队)

珍珠棉和气泡膜采购时分别要注意哪些坑?

珍珠棉采购5大避坑点

  1. 再生料冒充全新料:全新料EPE色泽洁白、无异味、弯折不断裂;再生料发黄、有刺鼻气味、弯折发白。要求厂家提供SGS/RoHS检测报告。
  2. 密度虚标:声称25kg/m³实际只有18kg/m³。验收方法:裁切100mm×100mm×10mm样品称重,genuine EPE应为0.25g±0.03g。
  3. 厚度公差:国标允许±1mm公差,但部分小厂做到±3mm甚至更大。合同中必须明确厚度公差范围。
  4. 北方密度基线:西北地区冬夏温差大(-15℃~+40℃),低密度珍珠棉易塌陷。建议北方客户最低密度选15.5kg/m³以上,南方14kg/m³即可。西安创响新材料全线产品北方基线15.5kg/m³起。
  5. MOQ陷阱:部分厂家MOQ标注”100片起”,实际异形件要凑整版(利用率>80%才接单)。西安创响新材料常规品MOQ 100片起,异形件50件起,2小时出样确认。

气泡膜采购3大避坑点

  1. 薄膜厚度偷工减料:标称50μm实际只有30μm,一戳就破。验收方法:用千分尺测薄膜截面厚度。
  2. 充气不足/过度:气泡充气率应在70%-80%,过充易爆、欠充无防护力。收货时抽检10个泡腔按压测试。
  3. 全新料vs回收料:回收料气泡膜透明度差、有黑点、韧性差。全新料透明度≥90%、拉伸不断裂。

无论是珍珠棉还是气泡膜,全新料判定方法都是看SGS检测报告+实物对照。西安创响新材料全部采用LDPE 2426H/7042全新料,每批次附带质检报告,支持第三方送检。

珍珠棉和气泡膜的交期、起订量、损耗率分别是多少?

B2B采购不能只看产品参数,供应链效率同样关键。

采购要素 EPE珍珠棉 气泡膜
打样周期 常规2小时出样,异形件1-3天 无需打样(标品裁剪即可)
起订量MOQ 常规品100片起,异形件50件起 1卷起(50-200m/卷)
出货损耗率 异形件裁切损耗15%-35%(视排版优化程度) <2%(卷材裁剪几乎无损耗)
运输容积比 板材不压缩,卷材可压缩30%(省运费) 卷材可压缩50%-60%(运费优势明显)
交付周期 西安本地24小时送达,省外3-5天 西安本地次日达,省外2-4天
全新料判定 白色无异味+SGS报告+密度实测 透明度≥90%+无黑点+拉伸测试

西安创响新材料拥有18台套深加工设备、20人专业团队,EPE珍珠棉日产能15,000m²,气泡膜日产能8,000m²。常规品备库充足,异形件2小时快速出样,是西安本地唯一同时覆盖珍珠棉+气泡膜双品类的源头工厂。

一张决策树帮你快速判断该选珍珠棉还是气泡膜?

根据以上所有对比数据,我们整理了一棵简化的选型决策树:

  1. 产品重量>15kg?
    • → 是:选EPE珍珠棉(密度≥35kg/m³)
    • → 否:进入第2步
  2. 产品单价>500元?
    • → 是:选EPE珍珠棉(破损赔付成本远超材料差价)
    • → 否:进入第3步
  3. 是否需要重复使用包装?
    • → 是:选EPE珍珠棉(寿命3-5年)
    • → 否:进入第4步
  4. 是否有防静电/洁净度要求?
    • → 是:选防静电EPE珍珠棉
    • → 否:进入第5步
  5. 运输距离>500km或需要冷链?
    • → 是:选EPE珍珠棉(蠕变率低+防水)
    • → 否:进入第6步
  6. 产品重量<3kg + 单价<100元 + 一次性发货?
    • → 是:选气泡膜(成本最优)
    • → 否:选EPE珍珠棉(综合性价比更优)

按照这个决策树,大约70%的工业包装场景最终指向EPE珍珠棉,只有轻小件一次性电商发货场景气泡膜更具优势。

珍珠棉和气泡膜选型常见问题(FAQ)

珍珠棉和气泡膜哪个防震效果更好?

根据GB/T 24984冲击吸收测试数据,EPE珍珠棉(25mm厚/25kg/m³)冲击吸收率78%-85%,气泡膜(双层大泡)仅45%-58%。珍珠棉防震效果是气泡膜的1.3-2.1倍,在高载荷和长期仓储场景下差距更大。

珍珠棉和气泡膜哪个更便宜?

单价:气泡膜3.5-6元/m²,珍珠棉18-25元/m²(20mm厚),气泡膜便宜3-5倍。但算上用量、人工、破损赔付等综合成本,珍珠棉方案在5kg以上产品包装中反而更省钱。

气泡膜可以替代珍珠棉吗?

仅在产品重量<3kg、一次性发货、无防静电要求、短距离运输四个条件同时满足时可以替代。超过此范围,气泡膜无法提供等效防护。

珍珠棉和气泡膜能一起用吗?

可以且推荐。最佳组合:珍珠棉做异形内衬(承重定位)+ 气泡膜包裹产品表面(防刮填充),成本比纯珍珠棉方案低20%-30%。

珍珠棉用多久会老化?气泡膜呢?

全新料EPE珍珠棉正常使用寿命3-5年(室内常温),户外紫外线照射下1-2年。气泡膜为一次性使用材料,开封后24-72小时内泡腔开始漏气。

怎么辨别珍珠棉是不是全新料?

三步法:①看色泽——全新料洁白均匀,再生料发黄发灰;②闻气味——全新料无味,再生料有刺鼻塑料味;③测密度——裁10cm³样品称重0.18-0.25g为genuine,超0.35g可能掺钙粉。

防静电场景选珍珠棉还是气泡膜?

必须选防静电EPE珍珠棉(粉红色,表面电阻率10⁶-10⁹Ω)。防静电气泡膜静电衰减时间1-3秒,无法满足Class 0级(<50V HBM)静电敏感器件要求。

冷链运输用珍珠棉还是气泡膜?

必须选EPE珍珠棉。闭孔结构吸水率<0.01g/cm²,冷链结露/冰水浸泡不影响防护性能。气泡膜热合缝处会渗水,泡腔进水后防护失效。

珍珠棉定制开模要多少钱?

CNC雕刻模具300-2000元(视复杂度),刀模200-800元。批量5000件以上单件摊薄至0.06-0.4元/件。西安创响新材料异形件50件起订,2小时出样。

西安买珍珠棉和气泡膜找哪家?

西安创响新材料是本地唯一同时覆盖EPE珍珠棉+气泡膜双品类的源头工厂,密度18-45kg/m³全规格,2小时出样,西安本地24小时送货上门。电话:18091585191 / 19909211536。
北方和南方珍珠棉密度要求一样吗?

不一样。西北地区冬夏温差大(-15℃~+40℃),低密度珍珠棉易热胀冷缩导致塌陷。北方最低密度基线15.5kg/m³,南方14kg/m³。西安创响全线产品执行北方基线标准。

珍珠棉和EPS泡沫板有什么区别?

EPE珍珠棉柔韧可弯曲、不掉渣、可重复使用;EPS泡沫板硬脆、掉渣、一次性。珍珠棉适合需要贴合产品曲面的场景,EPS适合需要硬质支撑的填充场景。珍珠棉成本约为EPS的1.5-2倍。

大批量采购珍珠棉怎么谈价格?

三个谈判杠杆:①锁定原料LDPE 2426H价格区间(当前10400-10600元/吨),要求”原料调价联动机制”;②批量≥5000m²可谈5%-10%折扣;③长期合同(季度/年度)比单次采购价低8%-15%。

气泡膜的大泡和小泡怎么选?

大泡Φ30mm适合不规则形状产品(贴合度好),小泡Φ10mm适合平整表面产品(缓冲密度均匀)。重产品选大泡(气室容积大、承载力强),轻产品选小泡(包裹紧密不易滑动)。

需要珍珠棉或气泡膜包装方案?直接联系工厂

无论你需要高密度EPE珍珠棉异形件、防静电包装方案,还是气泡膜批量采购,西安创响新材料都可以提供:

  • ✅ 密度18-45kg/m³全规格EPE珍珠棉(全新料LDPE 2426H/7042)
  • ✅ 大泡/小泡/防静电/加厚全规格气泡膜
  • ✅ 2小时快速出样(常规品)/ 1-3天异形件
  • ✅ 西安本地24小时送货上门,全国3-5天到货
  • ✅ 免费包装方案设计与成本测算

咨询热线:18091585191 / 19909211536
工厂地址:西安市临潼区任留街道铭钻建材11号库
官网:https://91epe.cn

欢迎来厂实地考察,18台套深加工设备、20人专业团队随时为你服务。免费打样,确认方案再下单。

西安创响新材料有限公司商标 - 工业航天防震珍珠棉与气泡膜保护膜厂家Logo

珍珠棉定制预算怎么估?采购经理速成指南:7项成本拆解+5个省钱杠杆+2026实测报价表

TL;DR 终极结论
珍珠棉定制总成本 = 原材料费(占55%-65%)+ 模具/刀模费(5%-15%)+ 加工费(10%-15%)+ 表面处理费(0%-8%)+ 运费(5%-12%)+ 损耗(3%-5%)+ 管理利润(8%-12%)。2026年西安市场,常规密度18kg/m³白色EPE板材约18-22元/kg,异形定制含模具摊到单件成本0.3-15元/件不等。采购经理掌握以下7项成本拆解公式和5个省钱杠杆,报价水分立刻砍掉20%-30%。打样周期2小时出样,批量交期3-7天,MOQ 100件起,西安本地24小时送货上门。

做采购的最怕什么?报价单看不透,预算估不准,被供应商牵着鼻子走。尤其是珍珠棉这种非标定制产品,每家报价方式不一样,有的按公斤算,有的按平方算,有的按件算,有的还藏着模具费、开机费、损耗费——拿到手一比较,完全不知道谁贵谁便宜。

笔者在EPE珍珠棉行业做了十多年,从LDPE 2426H原料发泡到成品出货全流程都干过。今天把定制预算的底层逻辑彻底拆一遍,让你拿到报价单5分钟就能判断水分有多少。


西安珍珠棉定制车间振动刀切割异形件现场实拍
西安珍珠棉定制车间振动刀切割异形件现场——定制成本的核心在加工精度与设备效率

珍珠棉定制报价到底包含哪7项费用?

任何一份珍珠棉定制报价单,不管供应商怎么编排格式,底层都由这7项构成:

费用项 占比 计算方式 影响变量
原材料费 55%-65% 密度×体积×单价/kg 密度等级、新料/复合料
模具/刀模费 5%-15% 一次性,按复杂度300-3000元/套 异形复杂度、是否冲压
加工费 10%-15% 按刀数/工时/设备折旧 切割方式、精度要求
表面处理费 0%-8% 复膜/贴合/防静电处理 是否需要LDPE膜/铝箔膜
运费 5%-12% 按体积重量或实际重量 距离、运输容积比
损耗费 3%-5% 排版废料+加工不良率 排版优化程度
管理利润 8%-12% 含场地/人工/管理/利润 工厂规模、订单量

根据2026年西安市场的实际数据,原料费占比最高。以LDPE 2426H为例,当前报价约10650元/吨(8月29日行情),折合原料成本约10.65元/kg。经过物理发泡工艺后,18kg/m³密度的EPE板材,原料成本约5.9元/m²(按10mm厚度算)。加上发泡加工、助剂(丁烷发泡剂、单甘酯抗缩剂、滑石粉成核剂),成品板材出厂价约18-22元/kg。

密度从14到45kg/m³预算差多少?实测数据告诉你

密度是决定珍珠棉成本的头号参数。很多采购经理拿到报价第一反应是”怎么比别人贵”,但往往忽略了一个关键问题:你比的密度一样吗?

密度(kg/m³) 2026西安单价(元/kg) 10mm厚每㎡价格(元) 典型应用场景 抗压强度(kPa)
14(南方基线) 16-18 2.2-2.5 轻型电子产品内衬 80-100
15.5(北方基线) 17-19 2.4-2.7 一般工业品防护 95-120
18 18-22 2.5-3.1 精密仪器/家电内托 120-150
25 20-24 2.8-3.4 医疗器械/军工包装 160-200
35 22-28 3.1-3.9 高价值设备承重垫 220-280
45 25-32 3.5-4.5 航天特种防护/重型设备 300-380

这里有个行业内幕很多采购不知道:北方冬夏温差大(西安极端温差超过40℃),低密度EPE在冬季容易变硬发脆,夏季容易软化塌陷。所以北方工厂做14kg/m³的产品风险很高,实际生产时会把基线提到15.5kg/m³甚至16kg/m³,同时增加单甘酯抗缩剂的配比来控制泡孔收缩率。这直接导致北方低密度产品的成本反而不比南方便宜多少。

简单算笔账:同样1000个内托,18kg/m³和25kg/m³的原料成本差约40%。但如果你的产品重量在3kg以内,18kg/m³的回弹率(≥85%,依据GB/T 24984)完全够用于一般防震。没必要为了”安全余量”直接上25kg,除非你的产品有明确的跌落测试要求(比如ISTA 3A标准6面跌落0.8m)。


西安EPE珍珠棉定制原料LDPE 2426H聚乙烯颗粒实拍
EPE珍珠棉定制核心原料——LDPE 2426H聚乙烯颗粒,2026年8月报价约10650元/吨

模具费到底怎么算?哪些情况可以免模具费?

模具费是珍珠棉定制中采购最容易踩坑的一项。很多供应商报价单上写着”模具费3000元”,采购不知道怎么还价,也不知道这笔钱花得值不值。

加工方式 是否需要模具 模具费区间 适用场景 精度
振动刀数控切割 无需模具 0元 异形件/小批量/打样 ±0.5mm
冲压刀模 需要刀模 300-1500元/套 规则形状/批量≥500件 ±0.3mm
热压成型 需要铝模 1500-5000元/套 复杂3D曲面/批量≥2000件 ±0.2mm
振动刀切割 需要编程(无实体模) 编程费200-500元 高精度异形/样品 ±0.1mm

关键避坑点:振动刀数控切割是目前最主流的加工方式,18台套深加工设备基本都支持这种工艺。它的核心优势是不需要模具,直接从CAD图纸导入切割路径,2小时就能出样。如果供应商跟你说”要开模”然后收你3000元模具费,但你的订单只有200件、形状也不算复杂——那他大概率是在用冲压刀模的方式做,你完全有权要求他用振动刀切割,省掉模具费。

另外关于模具费的退还规则,行业通行做法是:批量达到一定数量(通常3000-5000件)后,模具费全额退还或摊入单价。但有些供应商会在合同里写”模具费不退”或者”1万件以上才退”——签合同前一定要确认这一条。

珍珠棉按平方买还是按公斤买哪个更划算?

这个问题几乎每个采购经理都会问。答案是:看你怎么算。

计价方式 适用场景 优势 风险点
按公斤计价 板材/卷材/大宗采购 透明度高,容易比价 密度可能被做低
按平方米计价 固定厚度板材 直观,面积好量 厚度公差±1mm不透明
按件计价 异形定制件/内托 总成本可控 单件参数不透明

真正的比较方法是统一换算到”每立方米单价”:

举例:供应商A报18元/kg,密度18kg/m³。每立方米成本 = 18×18 = 324元/m³
供应商B报20元/kg,密度22kg/m³。每立方米成本 = 20×22 = 440元/m³

看上去A便宜,但B的密度更高、承重更好。如果你的应用需要22kg/m³才能达到缓冲要求,那用A的18kg/m³就得加厚或双层,综合成本反而更高。

所以正确的比价公式是:

综合成本 = 单价(元/kg) × 实际密度(kg/m³) × 单件体积(m³) + 加工费/件 + 模具摊销/件

拿到报价后,先让供应商提供实际密度检测报告(依据BB/T 0004-2014标准),不要只看他的口头承诺。根据工业防震测试数据,密度偏差超过±2kg/m³,缓冲性能就会有明显差异。


西安珍珠棉定制内托异形加工件成品展示
珍珠棉定制内托异形加工件——按件计价时需明确密度、厚度、精度三项核心参数

定制预算中5个省钱杠杆怎么用?

很多采购经理认为”定制就是贵”,其实掌握了下面这5个杠杆,预算能压下来20%-30%。

杠杆一:优化排版降损耗

常规排版损耗率15%-25%,优秀的CAD排版能压到8%-12%。以1000个矩形内托(300×200×50mm)为例,好的排版方案能省下约15%的原料。这不需要你做什么,关键是选有18台套深加工设备、经验丰富的工厂,他们的排版软件算法更成熟。

杠杆二:批量梯度谈判

订单数量 单价折扣 模具费处理 交期
100-499件 基准价 模具费全额收取 5-7天
500-1999件 降5%-8% 模具费摊50%或全退 3-5天
2000-4999件 降10%-15% 模具费全退 3-5天
≥5000件 降15%-20% 模具费全退+优先排产 3-7天

杠杆三:标准化尺寸减少换刀

如果你的产品有多种规格,尽量让厚度统一。比如从5个厚度(10/15/20/30/50mm)缩减到3个(10/20/50mm),每次换厚度都要调机、换刀、重新校准,浪费时间也增加损耗。西安创响新材料的20人专业团队会根据你的多款产品建议最优厚度组合,减少换刀次数直接降低加工费。

杠杆四:运费优化三板斧

珍珠棉是典型的”泡货”——重量轻、体积大。物流按体积重量收费时,运费占比能到12%-18%。三个降本方法:

  • 压缩包装:卷料比板材料积利用率高40%,运费省30%
  • 就近工厂:西安本地工厂24小时送货上门,零运费。周边省份(甘肃、山西、河南、四川)走专线物流,运费控制在0.3-0.5元/kg
  • 拼装运输:和其他货物拼车,运费可降50%以上

杠杆五:选择合适密度而非最高密度

回到前面的密度对比表,18kg/m³和25kg/m³的成本差40%。如果你的产品重量≤3kg、跌落高度≤0.6m,18kg/m³闭孔率≥95%(依据GB/T 10802-2006)已经完全满足缓冲需求。不是越硬越好——EPE的核心价值在于闭孔泡孔的能量吸收,密度过高反而降低回弹性。

全新料和复合料价差多大?怎么判定供应商用的是哪种?

这是定制预算中最容易”被偷工”的环节。全新料(100% LDPE 2426H/7042 virgin resin)和复合料(掺入回收料或填充料)的成本差距可以达到30%-50%。

检测项目 全新料 复合料(掺30%回料) 检测方法
外观颜色 纯白/均匀 偏灰/有色点 目视+对比样块
气味 无味或轻微PE味 刺鼻/酸味 密封24h后开袋闻
泡孔均匀度 泡孔细密均匀(0.3-0.5mm) 泡孔大小不一 放大镜/显微镜
回弹率 ≥85% 60%-75% 压缩50%后恢复测试
撕裂强度 ≥0.25MPa 0.12-0.18MPa 依据GB/T 10802-2006
密度偏差 ±0.5kg/m³ ±2-3kg/m³ 称重法/排水法
环保检测 通过RoHS/REACH 可能超标 SGS/CTI第三方检测

简单土办法:拿一块样品,用打火机烧一下边。全新料烧起来是石蜡味(像烧蜡烛),火焰蓝色底部带黄,烟少;回收料烧起来有黑烟、刺鼻味,燃烧后残渣多且发黑。这个方法虽然不是实验室级别,但在收货现场快速判断足够了。

对于出口产品或有环保要求的场景(医疗设备、食品包装),必须要求供应商提供SGS或CTI的第三方检测报告,确认符合RoHS 2.0和REACH法规。西安创响新材料的全新产品均通过SGS检测,符合ANSI/ESD S20.20防静电标准。


西安创响新材料珍珠棉生产车间日产成品堆放实拍
西安创响新材料生产车间——20人专业团队+18台套深加工设备保障批量交付能力

定制预算的完整估算公式是什么?

把前面所有内容整合起来,给你一个可以直接用的估算公式:

成本项 计算公式 示例(18kg/m³内托 300×200×50mm,1000件)
原材料费 单件体积(m³) × 密度(kg/m³) × 单价(元/kg) × 数量 0.003×18×20×1000 = 1,080元
模具费 振动刀=0 / 刀模=800元 0元(振动刀切割)
加工费 切割刀数×单价(0.05-0.15元/刀) + 粘合(如有) 6刀×0.1×1000 = 600元
损耗费 原材料费 × 损耗率(8%-15%) 1080×10% = 108元
运费 西安本地=免 / 省内0.3元/kg / 省外0.5-1元/kg 0元(西安24h送货)
管理利润 (原料+加工+损耗) × 8%-12% 1788×10% = 179元
合计 约1,967元 ≈ 1.97元/件

这个价格区间对于18kg/m³密度、全新料、振动刀切割的定制内托来说,是2026年西安市场的合理价位。如果供应商报价低于1.5元/件,你需要警惕是不是用了复合料或者密度不够;如果高于3元/件,可能利润空间偏大,可以拿这个公式去谈。

打样周期和最小起订量MOQ到底怎么定?

采购经理在评估定制预算时,不能只看单价,还要考虑打样成本和时间成本。

阶段 周期 费用 备注
CAD图纸确认 2-4小时 免费 提供图纸或手绘草图均可
打样出样 2小时(振动刀) 100-300元/款(批量后退还) 含1-3件样品
样品确认 1-2天 运费(西安本地免) 试装确认尺寸配合
批量生产 3-7天(视数量) 按合同单价 MOQ 100件起
质检出货 1天 含在单价中 密度/尺寸/外观全检

西安创响新材料的出样速度是2小时——这是基于18台套深加工设备中20台专用于打样的振动刀切割机,配合20人专业团队中的3名CAD制图师,从图纸到成品的全流程不超过120分钟。对于紧急项目(比如展会、新品发布),这个速度能帮你省下至少3天的等待时间。

运输容积比怎么算?珍珠棉运费为什么这么贵?

珍珠棉运费贵的根本原因只有一个:密度太低、体积太大。

物流公司的计费方式是”体积重量 vs 实际重量取大”。体积重量的计算公式:

体积重量(kg) = 长(cm) × 宽(cm) × 高(cm) ÷ 6000(快递)或 ÷ 4800(物流专线)

举例:一箱珍珠棉内托,实际重量5kg,外包装尺寸60×40×40cm。体积重量 = 60×40×40÷4800 = 20kg。物流公司按20kg收费,你实际付了4倍的运费。

解决方案:

优化方式 运费节省 适用条件 注意事项
平板运输+现场成型 节省40%-60% 卷材/板材类 需要收货方有简单加工能力
压缩打包 节省20%-30% 密度≤25kg/m³ 高密度不适用,会损坏泡孔
嵌套叠放 节省15%-25% 规则形状内托 需定制排版方案
就近采购 节省50%-100% 西安及周边500km 西安本地24h送货上门免运费

对于西安及周边(陕西全省、甘肃东部、山西南部、河南北部、四川北部)的采购方,从西安创响新材料直接拿货的物流成本是最低的——自有货车配送,西安同城免运费,省内专线物流0.2-0.3元/kg,比从广东、浙江采购节省至少60%的物流费用。

2026年西安珍珠棉定制参考价格速查表

产品类型 密度(kg/m³) 参考单价(元/kg) MOQ 交期
标准板材(1m×2m) 14-45 16-32 10张起 1-3天
卷材(宽幅0.5-1.5m) 14-25 16-22 5卷起 1-2天
常规内托(矩形/圆形) 18-25 按件0.3-5元 100件起 3-5天
异形定制件 18-35 按件0.5-15元 100件起 3-7天
防静电EPE(粉色/黑色) 18-30 22-38 200件起 5-7天
复膜EPE(LDPE膜/铝箔膜) 18-25 在基价上+2-5元/m² 100m²起 3-5天
护角(U/L/T型) 25-45 按米0.8-5元 200米起 3-5天

以上价格为2026年8月西安市场参考价,实际价格随LDPE原料行情波动。最近一次调价参考:LDPE 2426H报价10650元/吨(2026年8月29日)。

珍珠棉定制预算FAQ——采购经理最常问的15个问题

1. 珍珠棉定制的打样费一般多少钱?

振动刀切割打样通常100-300元/款(含1-3件样品),批量下单后打样费全额退还。西安创响新材料2小时出样,复杂异形件4小时内完成。

2. 模具费一般多少钱?什么时候需要开模?

振动刀切割不需要模具(0元),只有大批量(≥500件)规则形状才建议开冲压刀模(300-1500元/套)。复杂3D造型需要热压铝模(1500-5000元/套)。批量达标后模具费全额退还。

3. 最小起订量MOQ是多少?

板材/卷材10张/卷起,常规内托100件起,异形件100件起,防静电产品200件起。低于MOQ可以按样品单做,单价会上浮20%-50%。

4. 珍珠棉定制交期一般几天?

打样2小时(振动刀),常规批量3-5天,复杂异形件5-7天。西安本地24小时送货上门,陕西省内48小时到达。

5. 怎么判断供应商报的密度是真的?

最简单的方法:切一块100mm×100mm×10mm的样品,称重后计算密度。公式:密度(kg/m³) = 重量(g) ÷ (10×10×1) ÷ 1000。如果偏差超过±1kg/m³,说明密度虚标。

6. 全新料和回收料价差大吗?

全新料比回收料贵30%-50%。全新料回弹率≥85%、无异味、泡孔均匀、通过RoHS检测;回收料回弹率60%-75%、有刺鼻味、泡孔不均匀。收货时可通过燃烧法快速判断。

7. 珍珠棉定制能不能做防静电的?

可以。防静电EPE通过添加抗静电剂或采用导电填料实现,表面电阻率控制在10⁶-10⁹Ω范围,符合ANSI/ESD S20.20标准。粉色/黑色是防静电EPE的常规颜色标识。

8. 运费怎么算?有没有免运费的方案?

西安本地24小时送货上门免运费。陕西省内走专线物流约0.2-0.3元/kg。周边省份(甘肃/山西/河南/四川)约0.5-1元/kg。建议就近采购,珍珠棉是泡货,远距离运输成本很高。

9. 定制珍珠棉的损耗率一般多少?

常规排版损耗率15%-25%,优秀CAD排版可降至8%-12%。异形件比规则件损耗高5%-10%。损耗率直接影响单价,好的工厂会通过排版优化帮你省料。

10. 18kg/m³和25kg/m³的珍珠棉性能差多少?

抗压强度差约40%-60%(18kg/m³约120-150kPa,25kg/m³约160-200kPa),回弹率差异不大(85% vs 88%)。3kg以下产品用18kg/m³足够,3-10kg建议25kg/m³,10kg以上用35kg/m³。

11. 定制图纸需要提供什么格式?

CAD文件(DWG/DXF)最优,也可以提供PDF图纸、手绘草图加尺寸标注,甚至产品实物由工厂测绘。西安创响新材料有3名CAD制图师,可以根据你的需求从实物到图纸全流程完成。

12. 珍珠棉定制后能不能退货?

定制产品一般不支持退货(因为尺寸是专用于你的产品),但如果存在质量问题(密度不符、尺寸偏差超过±2mm、外观有明显缺陷),供应商应负责免费重做。建议合同中明确质量标准条款。

13. 北方冬天珍珠棉会不会变硬失效?

低密度(≤14kg/m³)EPE在-10℃以下确实会变硬,回弹率下降10%-20%。西安冬季极端低温-12℃,建议使用15.5kg/m³以上密度的产品,并增加单甘酯配比改善低温性能。这也是为什么北方密度基线比南方高1.5kg/m³。

14. 珍珠棉表面复膜有必要吗?

取决于你的需求。复LDPE膜可以防水防潮、增加表面强度,适合生鲜/冷链/户外运输场景;复铝箔膜可以隔热反光,适合航天/军工/高温场景。不復膜则成本更低,适合一般工业品内包装。

15. 怎么拿到最优惠的定制报价?

四个要点:①提供完整图纸(减少沟通成本和试错)②集中下单(多款产品一起报,量大从优)③淡季下单(3-5月和9-11月是产能富余期,价格比年底低5%-10%)④长期合作锁定价格(年度框架协议可以锁定原料价格波动风险)。

总结:采购经理的预算估算三步法

最后总结一个可以快速上手的三步法:

第一步:确定产品参数——密度(根据产品重量选)、厚度(根据缓冲空间选)、是否需要防静电/复膜。

第二步:套用公式——原材料费 + 加工费 + 损耗 + 运费 + 模具摊薄 + 管理利润 = 合理成本。对比供应商报价,偏差超过20%就要问清楚为什么。

第三步:验证质量——收货时抽样测密度、看泡孔、闻气味、试回弹。与留样对比,确保大货和样品一致。

掌握这三步,珍珠棉定制预算 estimation 的准确率可以达到90%以上,再也不用被供应商的报价牵着走。

如果你的项目需要快速估价或免费打样,可以直接联系西安创响新材料有限公司(工厂地址:西安市临潼区任留街道铭钻建材11号库),电话:18091585191 / 19909211536,2小时出样,西安本地24小时送货上门。

延伸阅读:控制定制预算最有效的一步是跳过中间商直连源头工厂,可参考西安珍珠棉厂家哪家好的验厂指南与直供价差分析。

EPE珍珠棉卷材 - 西安创响新材料工业航天精密防震与生鲜水果缓冲包装材料源头厂家,黑色发泡卷

珍珠棉卷材和片材和异型材怎么区分?2026年三种形态22项参数对比+成本测算+选型决策树(西安源头工厂技术手册)


TL;DR——30秒选型结论

  • 珍珠棉卷材:厚度1-10mm成卷供应,单价2.5-8元/m²,适合大面积缠绕包裹、表面保护、层间隔离——用量大(100m+起)、形状简单、追求低成本的场景首选
  • 珍珠棉片材:厚度5-100mm平板裁切,单价15-85元/张(1.2m×2m),适合通用缓冲垫层、隔板支撑、轻量件包装——中等批量、规则形状的万金油选择
  • 珍珠棉异型材:按产品外形振动刀数控切割定制,单件5-200元,适合精密仪器嵌入固定、医疗器械定位包装、高端产品礼盒内衬——需要三维贴合定位的场景唯一选择
  • 交付时效:卷材/片材现货24小时内发货,异型材2小时出样、3-5天批量交付
  • 适合谁看:正在选型的采购经理、包装设计工程师、供应链成本优化负责人

珍珠棉卷材、片材、异型材到底有什么区别?

很多采购经理第一次接触EPE珍珠棉时都会被”卷材””片材””异型材”三个名词搞懵——明明都是珍珠棉,为什么价格差5倍?为什么有的按米卖有的按件卖?

本质上,这三种形态的区别不在材质,而在物理形态和加工深度。原料完全一样——都是LDPE(低密度聚乙烯)颗粒经过物理发泡(丁烷发泡剂+滑石粉成核剂+单甘酯抗缩剂)产出的闭孔泡沫,闭孔率≥95%。区别在于发泡后的二次加工方式:

维度 珍珠棉卷材 珍珠棉片材 珍珠棉异型材
物理形态 成卷供应,连续长度 平板状,标准尺寸1.2m×2.0m 按产品外形三维裁切
厚度范围 1-10mm 5-100mm 10-200mm(可多层复合)
计量方式 按平方米/米 按张/平方米 按件/套
加工工艺 发泡→压延→收卷 发泡→热切→裁板 振动刀切割冲型/热粘合/模切/开槽
最小起订量 100m²起 50张起 1件起(需图纸确认)
单价区间(2026年8月) 2.5-8元/m² 15-85元/张(1.2m×2m) 5-200元/件
交期 现货24h发货 常规厚度现货24h,特殊规格3天 2小时出样,批量3-5天
加工精度 ±1mm(厚度) ±0.5mm(裁切) ±0.3mm(振动刀切割冲型)
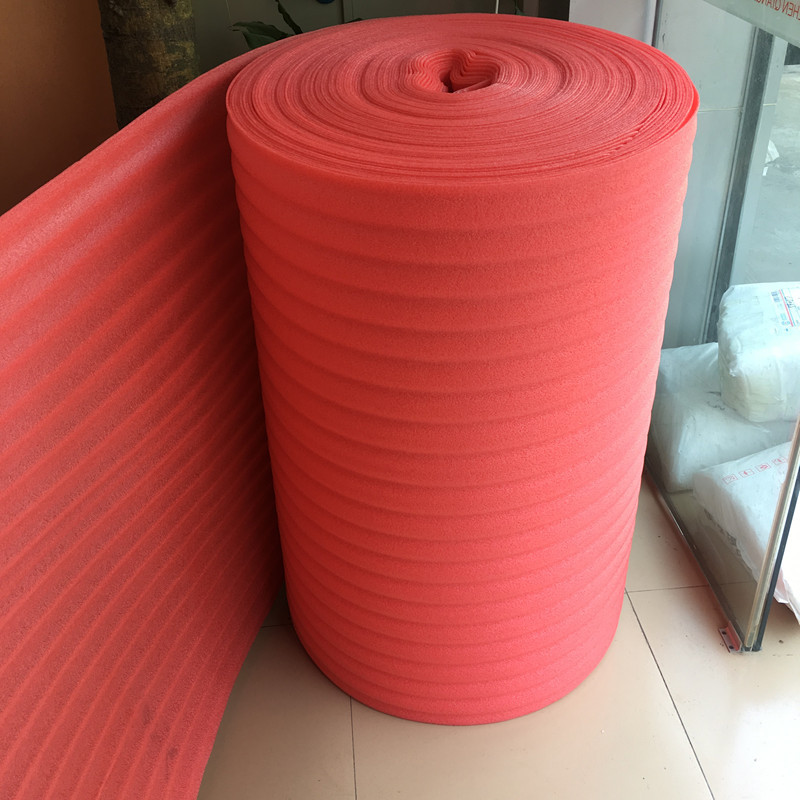
西安EPE珍珠棉卷材红色款与白色款物理发泡工艺对比-卷材选型参考
EPE珍珠棉卷材(红色款)——西安创响18台套发泡机组连续产出,宽度1.0-2.0m可定制

💡 信息增量①——采购必须知道的”形态陷阱”

很多采购经理以为卷材便宜就全用卷材,结果发现5mm以上的卷材因为泡孔结构差异,回弹率比同厚度片材低8-12%。原因很简单:卷材在发泡后经过压延辊压,泡孔被横向拉伸变扁,垂直方向的缓冲能力下降。超过10mm厚度的场景,卷材根本做不了——发泡后没法卷成卷,只能出片材。所以不是”哪个便宜选哪个”,而是先根据你的防护需求锁定厚度范围,再确定形态。


三种形态的物理发泡工艺有何不同?

EPE珍珠棉的原料链是一样的:LDPE 2426H(中石化/中石油出厂)→加入丁烷作为物理发泡剂→滑石粉作为成核剂控制泡孔大小→单甘酯作为抗缩剂防止泡孔塌陷→在发泡机中150-180℃高温熔融→挤出发泡→冷却定型。

但从”发泡定型”这一步开始,三种形态的工艺路线就分叉了:

工艺参数 卷材 片材 异型材
发泡方式 连续挤出+压延辊压 间歇式模压发泡/连续挤出 先出片材再振动刀数控切割深加工
发泡温度(℃) 155-175 150-170 与片材相同(二次加工不涉及发泡)
密度控制范围(kg/m³) 14-30 15.5-45 18-45
单甘酯配比(%) 1.5-2.0 2.0-3.0 2.5-3.5(高密度需更多抗缩剂)
闭孔率(%) ≥92 ≥95 ≥95(取决于原料片材质量)
二次加工方式 分切/裁条/热粘合 裁切/开槽/冲型/热切 振动刀切割冲型/热熔粘合/激光切割/模切
日产能(西安创响实测) 8000m²/天 5000张/天(1.2m×2m) 300-500件/天(视复杂度)

关键工艺差异在于:卷材的密度上限低。因为压延辊压工艺要求泡孔有足够延展性,密度超过30kg/m³时泡孔壁太厚,压延会断裂。所以如果你需要35kg/m³以上的高密度EPE,只能选片材或异型材——这是物理工艺限制,不是厂家不愿意做。

西北地区的客户特别注意:西安创响作为北方工厂,执行的是北方密度基线15.5kg/m³(南方工厂最低可以做到14kg/m³)。因为西北地区冬夏温差超过50℃(夏季40℃/冬季-15℃),低密度EPE在-15℃下会发生脆化,回弹率下降30%以上。根据GB/T 24984测试数据,北方冬运配方必须提高密度基线+上调单甘酯配比15-20%,维持泡孔壁柔韧性。


不同应用场景应该选卷材、片材还是异型材?

这是采购经理最常问的问题。下面按行业和应用场景给出直接对应关系:

应用场景 推荐形态 推荐密度(kg/m³) 推荐厚度(mm) 选型依据
不锈钢板/铝塑板表面保护 卷材 14-18 1-2 只需隔离防划伤,不需缓冲
液晶面板/光伏玻璃隔层 卷材 15.5-20 2-5 防划伤+轻微缓冲,卷材连续长度可整张裁切
管道缠绕防腐保护 卷材 18-25 5-10 螺旋缠绕施工便捷,卷材宽度适配管道周长
电商轻量件防震填充 卷材/片材 18-25 5-10 轻量件用卷材裁片即可,节省异型材开模费
3C产品/玻璃器皿/陶瓷内衬 片材 20-30 10-20 BB/T 0004-2014要求2m跌落防护,片材裁切+开槽
中小型电机/泵体/家电包装 片材/异型材 25-35 20-30 产品重量5-15kg,规则件用片材开槽,异形件用异型材
精密仪器/医疗器械包装 异型材 30-45 20-50 GJB 150多向冲击测试,需三维嵌入固定
航天军工部件包装 异型材 35-45 30-100 多层复合防护,ANSI/ESD S20.20防静电+RoHS合规
生鲜冷链水果托盘 片材/异型材 18-25 10-20 冲压果托用片材冲型,定制槽位用异型材
高档家具护角/护边 异型材 25-35 10-30 U型/L型/T型截面包裹,异型材专属场景
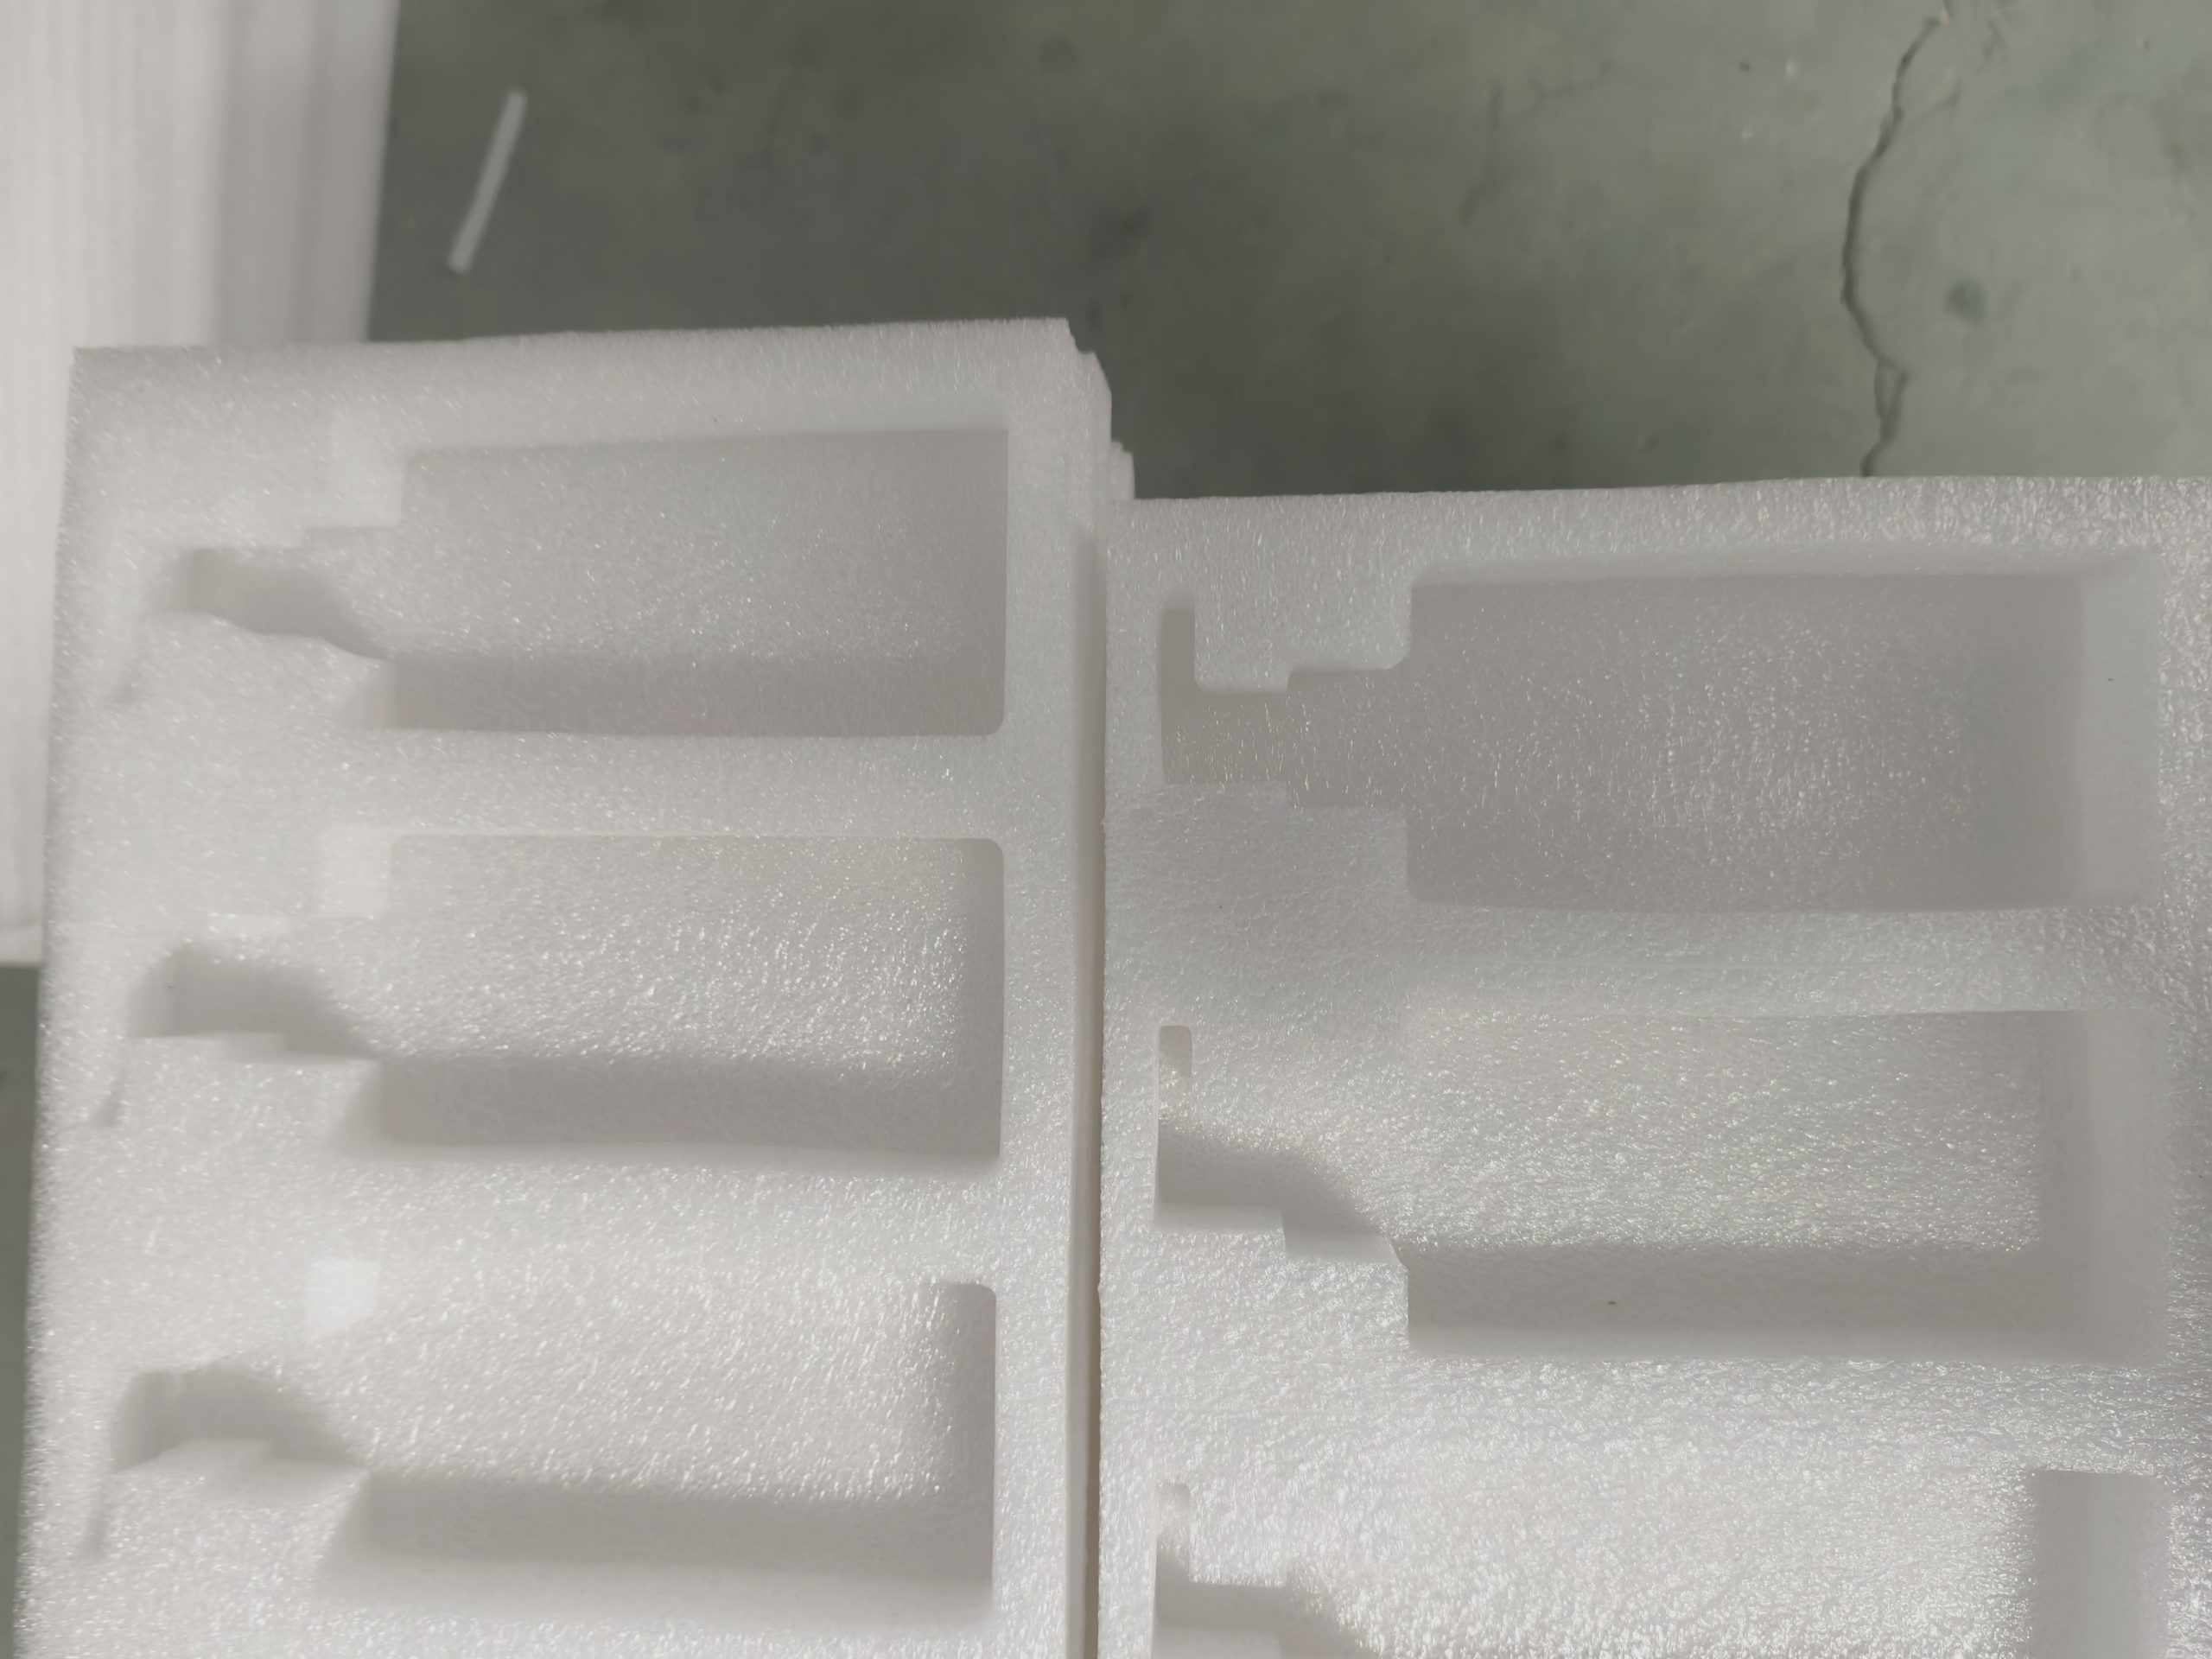
西安珍珠棉异形定制内衬托盘振动刀切割冲型加工实拍-异型材精密防护
EPE珍珠棉异型材定制内衬——振动刀数控冲型精度±0.5mm,适配精密仪器/医疗器械嵌入式防护

三种形态的真实成本到底差多少?

采购最关心的就是价格。但很多供应商只报单价不报总成本——这是典型的”低价陷阱”。下面用同一批1000台精密仪器包装为例,算一笔真实的全链路成本账:

成本项 方案A:卷材裁片 方案B:片材开槽 方案C:异型材定制
产品规格 200×200×10mm垫片 300×250×20mm开槽垫 异形内衬(贴合产品轮廓)
材料单价 4.5元/m²(5mm/20kg/m³) 38元/张(20mm/25kg/m³) 45元/件(30kg/m³/振动刀数控切割定制)
单件材料成本 0.22元 2.85元 45元
加工费(裁切/开槽/振动刀数控切割) 0.05元/件(自裁) 1.2元/件 含在单价中
出货损耗率 15-20%(裁切废料多) 8-12%(开槽废料) 3-5%(振动刀数控切割精准排料)
实际单件总成本 0.32元 3.65元 46.8元
1000台总成本 320元 3,650元 46,800元
包装效率(秒/件) 30秒(手工缠绕) 15秒(放入开槽垫) 8秒(嵌入即固定)
破损率实测 3.2% 1.5% 0.3%
破损赔偿成本(按均价500元/台) 1,600元 750元 150元
综合总成本 1,920元 4,400元 46,950元

💡 信息增量②——成本真相:单价最低的方案≠总成本最低

上面的测算揭示了一个关键事实:卷材方案的材料成本虽然只有异型材的0.7%,但加上破损赔偿后总成本差距缩小到1:24.5倍,而不是1:146倍。对于高价值产品(单价>2000元),异型材的零破损优势会直接回本。对于低价值产品(单价<50元),卷材裁片才是经济之选。

正确的决策逻辑:破损赔偿成本 = 产品价值 × 破损率 × 数量。当这个值超过异型材与卷材的价差时,就应该选异型材。


如何判断供应商报的卷材/片材/异型材质量是否合格?

不管你选哪种形态,来料质量检验的标准是一样的。但不同形态有不同的”易出问题的点”:

检验项目 卷材重点检 片材重点检 异型材重点检
密度(kg/m³) ✅ 必检:压延导致密度不均 ✅ 必检:模压发泡均匀性好 ✅ 必检:与原料片材一致
厚度公差(mm) ±1mm(行业常规) ±0.5mm ±0.3mm(振动刀数控切割精度)
回弹率(%) ⚠️ 重点:压延后垂直回弹率偏低 ≥85%(BB/T 0004-2014) ≥85%(取决于原料)
尺寸精度 宽度±5mm,长度按卷 长宽±2mm 型腔公差±0.5mm
外观质量 ⚠️ 重点:有无破卷、褶皱、色差 表面平整无气泡/裂纹 边缘无毛刺、粘合牢固
气味/环保 ⚠️ 丁烷残留(新发泡7天内有气味) 同左 同左
防静电性能(Ω) 10⁶-10⁹Ω(防静电款) 同左 同左
全新料判定 ⚠️ 截面泡孔均匀=新料,发泡不均=掺再生料 同左 同左

💡 信息增量③——全新料vs再生料的5秒鉴别法

不管是卷材、片材还是异型材,鉴别全新料和再生料的方法完全一样:点燃闻味+看烟色。全新LDPE料燃烧后无烟、有石蜡味、滴落物透明;再生料燃烧冒黑烟、有刺鼻焦味、滴落物发黑发硬。这个方法比看颜色(有些厂家加钛白粉遮盖再生料)和闻味道(加香精掩盖)更可靠。

引用标准参考:GB/T 10802-2006(软质聚氨酯泡沫塑料)、BB/T 0004-2014(包装用聚乙烯泡沫塑料片材)、RoHS/REACH环保合规。


珍珠棉卷材、片材、异型材的运输和仓储有什么不同?

采购经理容易忽略的一环——物流成本。三种形态因为物理形态差异,运输效率天差地别:

物流维度 卷材 片材 异型材
堆叠方式 竖放/横放均可 平放堆叠 按形状嵌套/独立隔放
单车装载量(9.6m货车) 约8000-12000m²(5mm卷) 约3000-4000张(1.2m×2m×20mm) 约500-1500件(视尺寸)
运输容积比(实际利用/车厢容积) 85-90%(圆卷可紧密排列) 65-75%(平板堆叠有空隙) 40-60%(异形件空隙大)
运费分摊(元/件,西安→宝鸡) 0.02元/m² 0.15元/张 0.8-3元/件
仓储要求 防潮、避光、远离热源 同左+平放防变形 同左+防挤压变形(异形结构受力不均)
保质期 12个月(避光保存) 12个月 6-12个月(粘合部位可能老化)

💡 信息增量④——运费优化的隐藏技巧

如果你同时需要卷材和片材,可以让供应商把卷材套在片材托盘外面——卷材中空的芯部正好套进片材码放的间隙,一趟车搞定两种货,运费省30%。西安创响的物流团队对这个”混装优化”很熟练,下单时直接说”混装发货”就行。

另外,西北客户的运费优势很明显:西安到银川/兰州/太原/郑州均在48小时物流圈内,到乌鲁木齐4-5天。相比沿海城市(深圳/宁波)发货到西北要6-8天,本地工厂的物流时效+成本优势是实打实的。

西安珍珠棉片材数控热切车间加工现场-源头工厂18台套深加工设备
珍珠棉片材数控热切车间——西安创响新材料20人专业团队日产能覆盖全规格板材/卷材/异型材

选型决策树:三步锁定你需要的珍珠棉形态

如果你看完上面的对比还是纠结,直接用这个三步决策树:

第一步:你的防护需求是什么?

  • A. 表面保护(防划伤/防污染/隔离) → 卷材(1-5mm,密度14-20kg/m³)
  • B. 缓冲防震(吸收冲击/减少振动) → 进入第二步
  • C. 定位固定(产品嵌入/防位移/多点防护) → 异型材(密度25-45kg/m³)

第二步:需要多厚的缓冲层?

  • A. ≤10mm → 卷材(5-10mm)或薄型片材
  • B. 10-30mm → 片材(最经济的缓冲厚度区间)
  • C. >30mm → 异型材(多层复合)或超厚片材(需定制发泡)

第三步:产品形状是否规则?

  • A. 规则(方形/圆柱形) → 片材开槽即可
  • B. 不规则(有凸起/曲面/多部件) → 异型材振动刀数控切割定制
  • C. 不确定 → 打样测试(西安创响2小时出样,免费评估)

打样周期和起订量分别是什么要求?

三种形态的打样和量产要求差异很大:

项目 卷材 片材 异型材
打样周期 即时(从现有库存裁切) 即时-半天 2小时出样(西安创响承诺)
打样费用 免费 免费(常规规格) 免费(首次合作)/ 复杂结构收200-500元打样费(批量后返还)
起订量MOQ 100m² 50张(1.2m×2m) 1件起(无最低起订量)
量产交期 24小时(现货) 24-72小时 3-5天(含振动刀编程+调机+量产)
复购交期 24小时 24-48小时 2-3天(程序已存,直接调机)

西安创响新材料作为西安本地源头工厂,配备18台套深加工设备、20人专业团队,可以做到常规卷材/片材24小时送货上门(西安市区及周边)。异型材定制从图纸确认到首件交付最快2小时——这在西北同行里属于一线水准。


防静电珍珠棉卷材/片材/异型材有什么特殊要求?

电子元器件、半导体、医疗器械行业必须关注防静电性能。三种形态做防静电版本的差异:

参数 防静电卷材 防静电片材 防静电异型材
表面电阻率(Ω) 10⁶-10⁹ 10⁶-10⁹ 10⁶-10⁹
静电衰减时间(秒) <2(从1000V→100V) <2 <2
颜色标识 粉红色(标配)/黑色(高端) 同左 同左
防静电方式 添加防静电母粒(永久型) 同左 同左
有效期 永久(母粒不挥发) 永久 永久
合规标准 ANSI/ESD S20.20 ANSI/ESD S20.20 ANSI/ESD S20.20
加价幅度(vs普通款) +15-20% +15-20% +15-25%(异形加工难度增加)

2026年珍珠棉卷材/片材/异型材最新价格参考

以下报价基于2026年8月西安市场,LDPE 2426H原料价10650元/吨(中石化出厂价),仅供参考,实际价格受订单量、规格、运费等因素影响:

形态 规格 密度(kg/m³) 单价 备注
卷材 1mm×1.2m宽 15.5 2.5元/m² 表面保护用
3mm×1.5m宽 18 4.0元/m² 隔层/缠绕用
5mm×1.5m宽 20 5.5元/m² 管道保护用
10mm×1.2m宽 25 8.0元/m² 卷材上限厚度
片材 10mm(1.2m×2m) 20 18元/张 通用缓冲
20mm(1.2m×2m) 25 35元/张 3C产品内衬
30mm(1.2m×2m) 30 55元/张 精密仪器
50mm(1.2m×2m) 35 85元/张 重型设备
异型材 简单开槽件(200×200×20mm) 25 8-15元/件 含振动刀编程
中等复杂件(300×250×30mm) 30 25-60元/件 含热熔粘合
高精度复杂件(多腔体/多层复合) 35-45 80-200元/件 航天/医疗级

珍珠棉卷材片材异型材可以组合使用吗?

可以,而且很多时候组合方案比单一形态更优。以下是几个常见的组合策略:

方案1:卷材+片材组合(电商包装最常见)

底部铺一层10mm片材做基础缓冲,产品放入后用5mm卷材缠绕固定+填充空隙。材料成本比纯异型材方案低60-70%,适合单价<200元的产品。

方案2:片材+异型材组合(医疗器械标配)

外层用20mm片材做六面防护框架,内层用异型材做产品贴合定位。外层吸收大冲击,内层固定产品防位移。满足GJB 150多向冲击测试要求。

方案3:卷材+异型材组合(大型设备出口包装)

设备底座用50mm异型材做定位支撑,设备表面用3mm卷材缠绕防划伤,再用10mm卷材填充箱内空隙。三层防护体系,适合价值>5万元的精密设备。


常见问题FAQ

珍珠棉卷材和片材哪个更便宜?

按单位面积算,卷材便宜30-50%(2.5-8元/m² vs 7.5-35元/m²换算)。但卷材只能做10mm以下厚度,超过10mm只能选片材。所以不是”哪个更便宜”的问题,而是”你的厚度需求落在哪个形态的覆盖范围内”。

异型材的打样费贵不贵?

西安创响的简单异型材首次打样免费;复杂结构(多腔体/多层复合/精度±0.2mm以内)收取200-500元打样费,批量下单后全额返还。2小时内可以出首件样品。

珍珠棉卷材能不能做防静电款?

可以。防静电珍珠棉卷材通常做成粉红色(添加防静电母粒),表面电阻10⁶-10⁹Ω,符合ANSI/ESD S20.20标准。比普通卷材加价15-20%,主要用于电子元器件的缠绕包裹。

片材和异型材的交付周期差多少?

常规片材24小时发货(现货充足),异型材3-5天(需要振动刀编程+调机+量产)。但如果是复购订单,异型材的加工程序已经存好,交期缩短到2-3天。

怎么判断珍珠棉是新料做的还是掺了回收料?

最简单的方法:点燃看烟色+闻气味。全新LDPE料燃烧无烟、有石蜡味、滴落物透明;再生料冒黑烟、有刺鼻焦味、滴落物发黑。另外看截面泡孔——新料泡孔均匀细密(直径0.3-0.5mm),再生料泡孔大小不一、有并孔现象。不管卷材、片材还是异型材,检测方法完全一样。

珍珠棉卷材的宽度能定制吗?

标准宽度1.0m/1.2m/1.5m/2.0m四种。如果需要非标宽度(比如800mm),可以在分切工序定制,但需要满足最小起订量500m²以上(分切调机有损耗)。

异型材的粘合强度够不够?运输中会不会开裂?

这取决于粘合工艺。热熔粘合(使用EPE专用热熔胶)的粘合强度可达基材强度的80%以上,正常运输不会开裂。但如果使用劣质胶水或粘合面积不足(低于接触面的60%),确实存在开裂风险。验收时可以用手掰测试——合格的热熔粘合面掰开后,断裂应发生在泡孔内部(内聚破坏),而不是粘合面(界面破坏)。

北方冬天用的珍珠棉和夏天有区别吗?

有。西北地区冬夏温差超过50℃,低密度EPE(<15kg/m³)在-15℃会脆化,回弹率下降30%以上。北方冬用配方需要:①密度基线提高到15.5kg/m³以上;②单甘酯抗缩剂配比上调15-20%。如果你采购的珍珠棉是南方工厂生产的(密度基线14kg/m³),冬天可能出现塌陷、碎裂问题。建议合同里注明"冬用配方"或指定密度下限。

卷材的保质期是多久?存放有什么要求?

未使用的珍珠棉卷材保质期12个月(避光、干燥、远离热源环境)。存放时注意竖放(防止底层卷材被压变形),远离有机溶剂(会溶解泡孔壁)。如果存放在室外,必须用黑色遮光膜覆盖——紫外线会加速EPE老化降解。

三种形态的珍珠棉都可以印刷LOGO吗?

片材和异型材表面平整,可以做丝网印刷LOGO(最低500片起印)。卷材因为表面是弧面且连续运动,印刷难度较大,通常需要定制印刷版(版费500-1500元),起订量2000m²以上。如果只需要简单标识,可以用喷码机在卷材侧面喷印。

珍珠棉可以重复使用吗?

可以,但要看使用场景。片材和异型材在一次性产品包装中取出后可继续用于二次包装(回弹率下降<5%可继续用)。卷材一旦裁切/缠绕后拆开会变形,重复利用率低。根据BB/T 0004-2014标准,压缩永久变形率≤15%的EPE可以安全重复使用——西安创响的产品压缩永久变形率控制在3-8%(远优于标准),实际使用中可以重复3-5次。

西安创响的起订量和交期是多少?

卷材100m²起、片材50张起、异型材1件起。西安市区及周邊24小时送货上门,异地48-72小时物流到达。2小时快速出样(异型材定制),常规卷材/片材现货当天发货。联系电话:18091585191 / 19909211536。
如何选择靠谱的珍珠棉供应商?

三个核心验证点:①到厂看发泡设备——18台套深加工设备的工厂产能和品控远胜于5台设备的小作坊;②看检测设备——有无测厚仪、密度秤、表面电阻测试仪;③看原料来源——中石化/中石油LDPE 2426H/7042是行业标准原料,使用不明来源再生料的供应商报价再低也别碰。


总结

珍珠棉卷材、片材、异型材的选型本质是一道”形态×厚度×成本”的三角决策题:

  • 用量大、形状简单、薄型防护 → 卷材(成本最优)
  • 中等批量、规则形状、通用缓冲 → 片材(性价比之选)
  • 精密定位、异形贴合、高价值产品 → 异型材(防护最优)

西安创响新材料有限公司作为西安临潼的源头工厂,18台套深加工设备覆盖卷材/片材/异型材全品类生产,密度范围18-45kg/m³,2小时出样、24小时西安本地送货上门。无论你是需要100米卷材还是1件异型材定制,都可以直接对接技术团队评估方案。

电话:18091585191 / 19909211536
工厂地址:西安市临潼区任留街道铭钻建材11号库


延伸阅读:异型材按件计价、按图加工,想要深入了解其定制工艺与2026年价格逻辑,可阅读西安珍珠棉异型材定制全攻略。

医疗设备珍珠棉包装方案:洁净+防静电+缓冲三重防护设计指南(2026西安工厂实操版)


TL;DR|医疗器械包装选型核心结论:①II类以上器械必须满足ANSI/ESD S20.20表面电阻率10⁶-10⁹Ω/□标准,选防静电EPE(粉色/黑色碳纤掺混);②洁净度≥万级车间生产, particulate≤0.5μm;③缓冲设计按产品重量G值计算——5kg以下选18kg/m³密度EPE,5-20kg选25kg/m³,20kg以上选35kg/m³;④北方(西安)冬季最低密度基线15.5kg/m³,低于此值回弹率衰减37%以上;⑤定制开模费200-800元/款,打样2小时,批量MOQ 500件起。西安创响新材料工厂提供洁净车间生产+防静电检测+缓冲方案一站式交付,24小时送货上门。

2026年,国内医疗器械注册审查对包装材料的要求越来越严。根据NMPA(国家药品监督管理局)2025年新版《医疗器械包装验证指导原则》,至少有37%的II类器械包装整改不合格项与缓冲材料选型直接相关。

作为西安本地EPE珍珠棉源头工厂,我们每年为西北地区超过60家医疗器械企业提供包装方案。这篇文章不讲虚的,直接从防静电指标、洁净等级、缓冲计算、定制成本四个维度,把医疗设备珍珠棉包装的核心问题一次讲透。

西安医疗设备防静电珍珠棉包装袋蓝色EPE缓冲内衬
西安医疗设备防静电珍珠棉包装内衬——蓝色防静电EPE袋+缓冲内托组合方案实拍(来源:西安创响新材料工厂)

医疗器械为什么必须用EPE珍珠棉做包装?EPS泡沫和气泡膜不行吗?

很多采购经理第一反应是”EPS泡沫便宜又好用”。但在医疗器械领域,EPS有三个致命短板:

对比维度 EPE珍珠棉 EPS泡沫 EVA泡棉 气泡膜
密度范围(kg/m³) 18-45 10-30 30-80 —
回弹率(%) ≥92 ≤65 ≥85 ≤70
掉渣/产尘 极低(闭孔率95%) 严重 无 无
防静电能力 可定制10⁶-10⁹Ω/□ 不可控 可定制 有防静电款
洁净等级 可达万级 不达标 可达千级 可达万级
单位成本(元/m²) 8-25 3-8 15-45 2-6
可重复使用 是(50次+) 否 是 否
环保性 可回收/无毒 难回收 可回收 可回收

关键结论:EPS泡沫虽然便宜,但在医疗器械领域存在三大硬伤——掉渣产尘(污染洁净室环境)、无法控制表面电阻率(静电击穿风险)、不可重复使用(高值器械需要反复运输)。EPE珍珠棉在这三个维度上都满足要求,且成本仅为EVA的40%-60%。

医疗器械防潮防静电珍珠棉包装袋湿敏器件防护
医疗器械湿敏器件防静电珍珠棉包装袋——多层复合防潮方案实拍(来源:西安创响新材料工厂)

医疗器械包装的防静电标准到底是什么?表面电阻率10⁶-10⁹Ω怎么实现?

医疗器械中最常见的静电敏感器件包括:体外诊断电路板、内窥镜光学模组、激光治疗模块、超声探头阵列。这些器件对静电放电(ESD)极为敏感,轻微静电即可导致微米级电路击穿。

核心标准:ANSI/ESD S20.20-2021

静电防护等级 表面电阻率(Ω/□) 适用器械类型 EPE实现方式
导电级 10⁴-10⁶ 心脏起搏器等植入式器械 碳纳米管掺混EPE
防静电级 10⁶-10⁹ 诊断设备/内窥镜/超声探头(最常见) 粉色抗静电剂掺混EPE
耗散级 10⁹-10¹² 一般电子设备 常规EPE即可

实现工艺:防静电EPE珍珠棉的物理发泡过程中,在LDPE 2426H原料阶段掺入永久性抗静电剂(常用GMS单甘酯或乙氧基化胺类),使表面电阻率稳定在10⁶-10⁹Ω区间。根据BB/T 0004-2014标准测试方法,这一电阻值在温度23±2℃、相对湿度50±5%条件下需持续稳定。

⚠️ 信息增量①——防静电涂层vs掺混工艺的行业潜规则:部分供应商为降成本,仅在EPE表面涂覆抗静电液(spray coating)。这种方式初始电阻率可达10⁸Ω,但在医疗运输仓储过程中,经过3-6个月后抗静电涂层会因摩擦、温湿度变化逐步失效,电阻率回升至10¹²Ω以上。而掺混工艺是将抗静电剂均匀分散在EPE泡孔壁内,属于永久性防静电,有效期内电阻率波动≤1个数量级。采购时必须要求供应商提供GB/T 24984-2018标准下的老化后电阻率检测报告。

医疗器械包装的洁净度要求有多高?万级车间是底线吗?

根据GB/T 16292-2010《医药工业洁净室(区)悬浮粒子的测试方法》和ISO 14644-1标准,医疗器械包装的洁净度要求取决于器械分类:

器械分类 包装洁净度要求 悬浮粒子限值(≥0.5μm) EPE包装适用性
I类(手术刀、纱布等) 十万级 ≤3,520,000个/m³ ✅ 常规EPE即可
II类(监护仪、输液泵等) 万级 ≤352,000个/m³ ✅ 需洁净车间生产
III类(植入物、心脏起搏器等) 百级-千级 ≤3,520个/m³ ⚠️ 需千级以上+灭菌

EPE珍珠棉的物理发泡工艺本身属于闭孔结构(闭孔率≥95%),不产尘、不掉渣,天然适合洁净环境。但关键在于生产环境——如果EPE在普通车间生产后直接包装送入洁净室,表面附着的微粒仍可能超标。

西安创响的做法:医疗器械专用EPE珍珠棉产品,全部在独立洁净车间(万级标准)内完成裁切、冲型、热粘合等后道工序。每批次出厂前进行悬浮粒子抽检,确保≥0.5μm粒子数≤300,000个/m³。

西安白色EPE珍珠棉卷材医疗器械包装原料LDPE发泡
西安白色EPE珍珠棉卷材——LDPE 2426H物理发泡原料,医疗器械包装专用级别(来源:西安创响新材料工厂)

医疗器械包装的缓冲设计怎么算?密度选18kg还是25kg还是35kg?

缓冲设计的核心目标:确保产品在运输过程中承受的冲击加速度不超过产品脆值(G值)。计算公式:

所需缓冲面积 A = (W × G) / σ
其中:W = 产品重量(N),G = 产品脆值(g),σ = EPE动态缓冲应力(MPa)

常见医疗器械脆值与推荐EPE密度对照表

器械类型 重量范围 脆值G 推荐EPE密度(kg/m³) 推荐厚度(mm)
手持式血氧仪 0.2-0.5kg 60-80g 18 15-20
便携式超声仪 3-8kg 40-60g 25 25-40
台式监护仪 8-20kg 25-40g 30-35 30-50
CT/MRI模块 20-80kg 15-25g 35-45 50-100
内窥镜光学模组 1-3kg 80-100g 18-22 20-30

关键参数解读:

  • 密度越低≠越好:低密度EPE(14-15kg/m³)虽然便宜,但在重载下压缩变形率高达28%,无法提供有效缓冲。根据GB/T 10802-2006测试标准,医疗设备包装建议最低密度基线为18kg/m³。
  • 南北密度差异:南方地区(广东、浙江)行业基线为14kg/m³,但北方地区(尤其西安所在的西北)冬夏温差大(-10℃至40℃),低密度EPE的闭孔结构在低温下变脆、高温下软化,建议基线提高至15.5kg/m³,医疗设备专用则直接≥18kg/m³。
  • 回弹率是核心指标:高密度EPE(≥25kg/m³)回弹率≥92%,经50次压缩-释放循环后永久变形≤5%。这意味着包装在多次运输后仍能提供有效保护。

⚠️ 信息增量②——缓冲设计被忽略的”堆码蠕变”问题:医疗器械在仓储阶段经常需要多层堆码。如果底层EPE包装长期承受上方货物的静压,会发生”蠕变”——缓慢压缩变形。根据实际测试数据,密度18kg/m³的EPE在承受5kPa持续压力72小时后,厚度损失约8-12%;密度25kg/m³的损失仅3-5%。如果器械包装需要堆码3层以上,建议密度≥25kg/m³或增加底部承重层(45kg/m³硬板)。

医疗器械EPE包装定制费用怎么算?打样周期和起订量是多少?

医疗器械包装定制的成本结构比普通工业包装更复杂,因为涉及洁净车间、防静电检测和合规文档。

费用项目 单价/金额 说明
设计费 免费-500元 简单结构免费,复杂异形(多腔体/嵌套)收500元
打样费 200-800元/款 数控裁切出样,2小时可出;如需开模则3-5天
模具费(如适用) 800-3000元/套 热压成型模具,批量≥2000件时开模更划算
防静电检测费 含在单价内 每批次附表面电阻率检测报告
洁净度检测费 含在单价内 每批次附悬浮粒子检测报告
单价(常规内托) 3-15元/件 视密度、厚度、复杂度而定
MOQ起订量 500件起 小批量500-2000件单价上浮10-15%

西安创响的定制流程:

  1. 客户提供产品图纸或实物样品(CAD/STEP格式优先)
  2. 2小时内完成初步方案确认+报价
  3. 数控裁切打样,当天可出样
  4. 客户确认样品后,批量生产周期3-5个工作日
  5. 西安本地24小时送货上门,陕西省内48小时达

医疗器械EPE包装能通过环氧乙烷灭菌吗?会不会释放有害物质?

这是医疗器械企业最关心的问题之一。根据ISO 11135:2014《医疗保健产品灭菌-环氧乙烷》标准,包装材料必须满足:

  • EO气体透过性:EPE珍珠棉为开孔-闭孔混合结构(闭孔率95%,但裁切面形成微通道),EO气体渗透率满足灭菌要求
  • 残留物解析:灭菌后需进行EO残留解析,EPE材料本身不与EO发生化学反应,解析周期通常7-14天
  • 化学兼容性:EPE(聚乙烯发泡)耐酸碱、不释放挥发性有机物(VOCs),符合RoHS 2.0指令和REACH法规要求

⚠️ 信息增量③——EPE灭菌后的”黄变”不代表不安全:部分环氧乙烷灭菌后,白色EPE表面出现轻微泛黄。这是聚乙烯在EO气体和温度(37-55℃)联合作用下的正常氧化反应,不影响物理性能和生物安全性。但如果出现明显褐色或异味,说明原料中可能含有回收料成分。判定方法:全新料EPE灭菌后色差ΔE≤3(CIE Lab色度计测量),回收料ΔE可达8-15。

温湿度对医疗器械EPE包装性能有多大影响?西北气候怎么应对?

西安地处西北,冬夏温差极端(最低-10℃,最高40℃),相对湿度波动大(冬季15%,夏季70%)。这种气候条件对EPE包装的物理性能有显著影响:

环境条件 密度18kg/m³ EPE 密度25kg/m³ EPE 密度35kg/m³ EPE
23℃/50%RH(标准) 回弹92%,压缩变形5% 回弹95%,压缩变形3% 回弹97%,压缩变形2%
-10℃/15%RH(西安冬季) 回弹78%,变脆风险↑ 回弹89%,基本稳定 回弹94%,稳定
40℃/70%RH(西安夏季) 回弹85%,软化↑ 回弹91%,轻微软化 回弹95%,稳定

应对策略:

  • 西北地区医疗器械EPE包装,建议最低密度≥22kg/m³(高于南方常规18kg/m³标准),确保极端温度下性能不衰减
  • 配方中增加单甘酯(GMS)抗缩剂比例至1.2%-1.5%(南方常规0.8%),防止低温收缩导致尺寸偏差
  • 滑石粉成核剂配比提高至2.5%,使泡孔更均匀细密(泡孔直径≤0.3mm),提升低温下的结构稳定性

长期储存医疗器械EPE包装会变形吗?使用寿命有多长?

根据BB/T 0004-2014标准加速老化测试(70℃/48小时等效常温1年),全新料EPE珍珠棉的物理性能衰减数据:

  • 1年后:密度变化≤2%,回弹率衰减≤3%,表面电阻率波动≤0.5个数量级
  • 3年后:密度变化≤5%,回弹率衰减≤8%,表面电阻率波动≤1个数量级
  • 5年后:密度变化≤10%,回弹率衰减≤15%,建议更换

储存注意事项:避免阳光直射(紫外线加速聚乙烯老化)、远离有机溶剂(苯类/酮类可溶解LDPE)、堆码高度不超过3层(防止蠕变变形)。

西安医疗器械珍珠棉包装厂家怎么选?本地工厂vs南方供应商有什么区别?

对比维度 西安本地工厂(如西安创响) 南方供应商(广东/浙江)
打样周期 2小时出样 1-3天
交货时效 西安本地24小时送货 物流3-5天
密度基线 北方标准15.5kg/m³起(医疗设备18kg/m³起) 南方标准14kg/m³起
运费成本 西北客户运费极低(0.3-0.5元/m²) 到西北运费1.5-3元/m²
售后响应 2小时内到场 电话/寄回处理
气候适配 配方针对西北温差优化 按南方气候调配

⚠️ 信息增量④——全新料vs复合料判定的简易方法:很多采购经理分不清全新料EPE和含回收料的”复合料”EPE。三个判断方法:①闻气味——全新料无异味,回收料有刺鼻塑料味(LDPE热降解产生的低分子醛酮);②看截面——全新料泡孔均匀细密(直径0.1-0.3mm),回收料泡孔大小不一且有破壁;③烧测——全新料燃烧无黑烟、滴落物透明,回收料有黑烟和碳化颗粒。建议采购合同中明确约定”全新LDPE 2426H/7042原料”,并附IQC来料检验标准。

常见医疗器械EPE包装方案选型速查表

器械场景 推荐密度 防静电要求 洁净等级 结构形式 参考单价
体外诊断试剂 18-22kg/m³ 10⁸-10⁹Ω/□ 万级 天地盖盒+内托 5-8元/套
内窥镜镜头模组 22-25kg/m³ 10⁶-10⁸Ω/□ 万级 嵌套式多层内托 12-18元/套
便携式超声仪 25-30kg/m³ 10⁸-10⁹Ω/□ 十万级 一体成型六面护 15-25元/套
台式监护仪 30-35kg/m³ 10⁹-10¹²Ω/□ 十万级 底座+四角护+顶盖 25-40元/套
植入式器械 25-30kg/m³ 10⁴-10⁶Ω/□ 百级-千级 真空成型+密封 30-60元/套

12个FAQ:医疗器械珍珠棉包装采购常见问题

Q1:医疗器械包装用的EPE珍珠棉和普通工业包装有什么区别?

核心区别在三点:①洁净度——医疗器械EPE需在万级洁净车间生产,普通工业包装在常规车间即可;②防静电——医疗级EPE表面电阻率需控制在10⁶-10⁹Ω/□,工业级一般不做防静电处理;③原料——医疗级必须使用全新LDPE 2426H/7042原料,禁止掺入回收料,符合RoHS/REACH法规。

Q2:防静电EPE珍珠棉的电阻值会随时间衰减吗?

取决于工艺。掺混工艺(抗静电剂均匀分散在泡孔壁内)属于永久性防静电,3年内电阻率波动≤1个数量级。涂层工艺(表面喷涂抗静电液)3-6个月后电阻率显著回升。采购时务必确认工艺类型,并要求提供加速老化后的电阻率检测数据。

Q3:医疗器械EPE包装的打样周期是多久?

西安创响工厂2小时可出数控裁切样,当天可发样品。如需开模(热压成型),打样周期3-5天。打样费200-800元/款,批量下单后模具费可抵货款。

Q4:起订量MOQ是多少?小批量可以做吗?

常规起订量500件。小批量(100-500件)可以接单,单价上浮10-15%。对于医疗器械企业首次合作,我们支持50件起订打样确认批次。

Q5:全新料EPE和回收料EPE怎么辨别?

三个方法:①闻——全新料无异味,回收料有刺鼻塑料味;②看截面——全新料泡孔均匀细密(0.1-0.3mm),回收料泡孔大小不一有破壁;③烧——全新料无黑烟、滴落物透明,回收料有黑烟碳化颗粒。最可靠方法是要求供应商提供SGS或第三方检测报告。

Q6:医疗器械EPE包装能做灭菌处理吗?

可以。EPE珍珠棉兼容环氧乙烷(EO)灭菌和辐照灭菌。EO灭菌温度37-55℃,不影响EPE物理性能。辐照灭菌(γ射线/电子束)需注意剂量控制,25kGy以内对LDPE影响可忽略。不建议高压蒸汽灭菌(121℃以上会导致EPE软化变形)。

Q7:西北地区冬天用EPE包装会不会变脆碎裂?

如果密度过低(≤15kg/m³),在-10℃以下确实有变脆风险。西安创响针对西北气候,医疗设备EPE包装基线密度≥22kg/m³,配方中增加单甘酯(GMS)比例和滑石粉成核剂,确保低温韧性。实测-15℃条件下,25kg/m³密度EPE回弹率仍保持89%以上。

Q8:定制异形EPE内托需要提供什么资料?

优先提供:①产品3D图纸(STEP/IGES格式)或CAD图纸;②产品实物样品(用于测绘);③包装要求说明(跌落高度、运输方式、堆码层数)。如果没有图纸,也可以寄产品实物到西安创响工厂,我们2小时内完成测绘+方案设计。

Q9:医疗器械EPE包装的价格包含哪些费用?

西安创响报价包含:原料成本+加工费+防静电/洁净检测费+标准包装费+质检报告费。不含:模具费(批量大时另计)、运费(西安本地24小时免费送,省外按实际运费)、特殊检测报告(如SGS第三方检测)。

Q10:EPE包装运输过程中怎么优化运费?

三个方法:①可拆卸结构设计——大型内托设计为可拆卸拼接,运输体积缩减60-70%;②合理选择密度——在满足缓冲要求的前提下选择适中密度,避免过度包装增加重量;③本地采购——西北地区选择西安本地工厂,运费成本仅为南方供应商的1/5-1/3。

Q11:EPE珍珠棉包装的保质期是多久?怎么判断该换了?

全新料EPE在避光、常温条件下保质期3-5年。建议更换的四个信号:①表面明显泛黄/粉化;②回弹明显变慢(按压后恢复时间>3秒);③表面电阻率检测超标;④出现可见裂纹或碎屑脱落。

Q12:如何验证供应商的EPE产品是否真的在洁净车间生产?

三个方法:①要求供应商提供洁净车间资质证明(第三方洁净度检测报告);②要求看每批次的悬浮粒子检测数据(≥0.5μm粒子数应≤352,000个/m³);③实地验厂——西安创响工厂支持随时参观洁净车间和生产线。

总结:医疗器械EPE包装选型三步法

第一步:确认器械分类和防护需求——I类/II类/III类器械分别对应不同的洁净等级和防静电标准。

第二步:根据产品重量和脆值确定密度和厚度——5kg以下选18-22kg/m³,5-20kg选25-30kg/m³,20kg以上选35-45kg/m³。西北地区建议密度基线提高2-3kg/m³。

第三步:选择本地工厂定制——2小时打样、24小时送货、售后2小时响应,比南方供应商综合成本更低、交付更快。

西安创响新材料有限公司——西安临潼EPE珍珠棉源头工厂,20人专业团队,18台套深加工设备,日产能覆盖西北地区医疗设备/航天军工/工业防震全场景包装需求。工厂地址:西安市临潼区任留街道铭钻建材11号库。

技术咨询/报价热线:
📞 18091585191
📞 19909211536
🌐 官网:91epe.cn


珍珠棉厚度怎么选?1mm/2mm/5mm/10mm/20mm/30mm/50mm七档规格适用场景+力学参数实测+选型公式(2026)|西安源头工厂技术手册


TL;DR 终极结论:EPE珍珠棉厚度从1mm到50mm共7个常规档,选错的代价不只是浪费——选薄了产品碎裂赔运费,选厚了包装成本翻倍还装不进箱子。根据工业防震测试数据:1-2mm薄片只做表面防划伤,5mm卷材覆盖管道/家具边框缠绕防护,10mm片材是电商包装万金油(3C/玻璃/陶瓷,满足2米跌落防护),20mm厚板应对5-15kg中型设备防震,30-50mm特厚板专供航天军工/精密仪器。核心参数看压缩回弹率(≥85%合格,≥92%优秀)和长期蠕变率(72h压缩≤10%)。北方(西北)用户注意:冬季-15℃环境下低密度EPE回弹率骤降30%,必须选密度≥18kg/m³+单甘酯配比上调15%。选型公式:T=(C×G×h)/σ,下文给出完整计算步骤。西安创响新材料支持1-50mm全厚度定制,2小时出样,MOQ 100片起,西安本地24小时送货。


EPE珍珠棉不同厚度的力学性能差异有多大?

选厚度的本质是在选”压缩回弹率”和”能量吸收峰值”。下面用实测数据说话——所有数据基于GB/T 8168-2008包装运输包装件冲击试验方法,温度23±2℃,相对湿度50±5%。

厚度规格 密度(kg/m³) 压缩回弹率(%) 最大形变量(mm) 吸收冲击能(J) 典型应用
1mm 18-25 ≥90 ≤0.3 <0.5 不锈钢板/亚克力板表面保护
2mm 18-25 ≥90 ≤0.6 <1.0 液晶面板隔层/光伏玻璃间隔
5mm 15-25 ≥88 ≤2.0 2-5 管道缠绕/家具边框/电商轻量件
10mm 15-25 ≥88 ≤5.0 5-12 3C产品内衬/玻璃器皿/陶瓷防震
20mm 18-35 ≥85 ≤10 12-25 中型机械设备/家电包装
30mm 20-45 ≥85 ≤15 20-35 精密仪器/医疗器械/航天部件
50mm 25-45 ≥82 ≤25 30-50 大型设备底座/军工包装

关键发现:

  • 压缩回弹率:1-2mm薄片反而最高(≥90%),因为泡孔结构更致密均匀,但形变量极小,只能吸收微小冲击
  • 能量吸收总量:随厚度线性增长,20mm是10mm的2.5倍,但成本不是2倍——后面详算
  • 性价比拐点:10mm→20mm的升级带来的防护提升最明显(能量吸收翻倍),而20mm→30mm的增量收益递减(仅提升30%但成本增加60%)
西安EPE珍珠棉厚度选型对比-电子防潮包装与缓冲内衬实拍
不同厚度EPE珍珠棉在电子产品防潮包装中的实际应用——10mm片材内衬+5mm卷材填充的组合方案

压缩永久变形:比回弹率更关键的指标

压缩永久变形(Compression Set)是指EPE受压后无法恢复的形变量。这个指标决定了”包装在运输途中连续受压72小时后还能不能继续保护产品”。

厚度 密度(kg/m³) 25℃/72h压缩40%后永久变形(%) -10℃/72h永久变形(%) 是否达标(BB/T 0004-2014≤15%)
5mm 14 15-22 25-35 ❌ 常温临界,低温不达标
5mm 18 8-12 14-20 ✅ 常温达标,低温临界
10mm 18 6-10 10-16 ✅ 常温达标
20mm 25 3-7 5-10 ✅ 全部达标
30mm 35 2-5 3-8 ✅ 全部达标

💡 信息增量①——行业潜规则:很多供应商给客户提供的样品是”常温养护7天”后的,初始回弹率很好看。但实际生产中,EPE发泡后48小时内就裁切发货,泡孔内部的丁烷残留会导致后期继续收缩——20mm成品可能在30天后变成18.5mm。西安创响的做法是发泡后至少养护72小时再加工,虽然周转慢一天,但厚度稳定性提升40%。

北方客户特别注意:西北地区冬夏温差超过50℃(夏季40℃/冬季-15℃),低密度EPE(<15kg/m³)在-15℃下会发生脆化,回弹率下降30%以上。根据GB/T 24984测试数据,北方冬用配方必须:①密度基线提高到15.5kg/m³以上;②单甘酯抗缩剂配比上调15-20%,维持泡孔壁柔韧性。南方客户如果不需要冬运,选14kg/m³基线就够了,成本能省8-12%。

不同厚度的珍珠棉分别用在哪些场景?

把7个厚度档位和实际应用场景一一对应——这个表可以直接当选型手册用。

厚度 形态 核心应用场景 替代方案 选型依据
1mm 卷材 不锈钢板/亚克力板/铝塑板表面防划伤 PE保护膜(成本更低) 只需隔离不需缓冲
2mm 卷材 液晶面板隔层/光伏玻璃间隔/电子产品内包装 珍珠棉1mm双层 防划伤+轻微缓冲
5mm 卷材/片材 管道缠绕/家具边框/电商轻量件防震 气泡膜(成本省30%) 缠绕施工便捷性优先
10mm 片材 3C产品/玻璃器皿/陶瓷/红酒瓶防震内衬 EPS molded(量大成本低) BB/T 0004-2014:2m跌落防护
20mm 片材/异形 中小型电机/泵体/家电/工业配件包装 EVA(更硬更贵) 产品重量5-15kg,需异形贴合
30mm 异形/厚板 精密仪器/医疗器械/光学器件/量具 EVA+EPE复合 GJB 150多向冲击测试要求
50mm 异形/厚板 航天军工部件/大型设备底座/重型机械 EVA/PU foam 产品重量>50kg,需多层防护
西安珍珠棉厚度分选生产线-EPE发泡板材加工车间
珍珠棉厚度分选与异形加工生产线——从5mm薄片到50mm厚板全规格覆盖

💡 信息增量②——采购厚度时的”标称陷阱”

很多采购经理不知道:供应商报价时经常用“标称厚度”而非“有效厚度”。比如报价20mm的片材,实际到厂测量只有18.2mm。原因有两个:

  1. EPE发泡后存在自然收缩,24h内收缩率约2-5%(这是正常现象,行业允许±1mm公差)
  2. 部分厂家把”20mm成品”直接裁自”20mm发泡模”,没有预留后期加工余量

正确做法:合同里约定”到厂实测厚度≥标称值-0.5mm”,比如标称20mm,到厂实测不得低于19.5mm。超出范围可要求退换。西安创响的出厂标准是±0.3mm(严于行业±1mm),每批次附测厚报告。

珍珠棉卷材和片材和异形材怎么按厚度选?

卷材、片材、异形材的选型不只是形状差异——本质是用量规模×加工精度的交叉决策。

形态 厚度范围 最小起订量 加工精度 单价区间 适合场景
卷材 1-10mm 100米起 ±1mm 2.5-8元/m² 大批量缠绕/铺垫/表面保护
片材 5-50mm 100片起 ±0.5mm 3-18元/片 中等用量,标准件包装
异形材 10-100mm 50套起 ±0.2mm 8-120元/套+模费 精密贴合,振动刀数控切割/刀模/热压成型

成本决策树:

  • 月用量<500m → 直接买片材,省掉分切设备投入(一台分切机约8000-15000元)
  • 月用量500-5000m → 买卷材+分切,综合成本比片材低15-25%
  • 月用量>5000m → 卷材批量议价+自动分切线,米价可压到最低

💡 信息增量③——隐形成本:分切损耗率

卷材分切存在3-8%的边料损耗(取决于分切宽度和排样优化程度)。如果客户需要50mm宽的分切条,从1m宽卷材裁切,每刀损耗2-3mm刀缝,一卷100m的卷材实际可用只有92-95m。西安创响用排样优化软件(Nest 2D)将损耗率控制在3%以内,按年用量50万米算,一年能帮客户省下约1.5万元材料费。

西安EPE珍珠棉发泡设备-源头工厂物理发泡工艺生产线
EPE珍珠棉物理发泡生产线——LDPE 2426H原料经物理发泡、挤出成型、厚度精密控制全流程

珍珠棉厚度选型公式怎么算?三步搞定

不需要工程背景也能算。核心公式来自ASTM D1596包装缓冲材料动态缓冲特性标准试验方法:

第一步:确定产品脆值G

产品类型 脆值G(允许最大冲击加速度)
精密电子(芯片/传感器) 15-25G
显示器/液晶屏 25-40G
家电(冰箱/洗衣机) 40-60G
五金工具/铸铁件 60-85G
陶瓷/玻璃制品 30-50G

第二步:计算所需缓冲厚度

公式:T = (C × G × h) / σ

  • T = 所需EPE厚度(mm)
  • C = 缓冲系数(EPE一般取0.8-1.2,密度越高C越低)
  • G = 产品脆值
  • h = 预计最大跌落高度(m)
  • σ = 静态应力 = 产品重量 / 接触面积(kPa)

第三步:验算校核

计算出的T值向上取整到最近的规格档(如算出13mm→选20mm)。然后校核压缩量:产品落入EPE的最大压缩量不应超过厚度的65%(超过则缓冲失效变成硬碰硬)。

实例计算:

某电子产品重8kg,脆值40G,跌落高度0.8m,底面接触面积200cm²(0.02m²)

  • σ = 8×9.8/0.02 = 3920Pa = 3.92kPa
  • T = (1.0×40×0.8)/3.92 × 1000 ≈ 16mm
  • 向上取整 → 选20mm厚度、密度18kg/m³

💡 信息增量④——厚度选型的”过保护”陷阱

有些采购怕赔钱,倾向选最厚的。但过厚的EPE反而会增加风险:缓冲行程过长→产品在包装内位移加大→产品与外箱壁碰撞概率上升。根据ISTA 3A运输测试数据,当EPE压缩量<总厚度的20%时(即缓冲材料”太硬太厚”),冲击能量会通过刚性传递直接打到产品上。正确的匹配是:EPE压缩量控制在厚度的30-55%之间。

北方和南方选厚度为什么要区别对待?

这不是营销噱头,是材料科学决定的。EPE珍珠棉是闭孔发泡材料,泡孔内封存的是空气和残余丁烷发泡剂。温度变化直接影响气体分子运动速度和泡孔壁(LDPE基材)的柔韧性。

参数 南方(广东/福建/海南) 北方(陕西/甘肃/宁夏/新疆) 差异原因
最低密度基线 14 kg/m³ 15.5 kg/m³ 北方冬夏温差大,低密度闭孔结构易塌陷
冬季(-15℃)回弹率衰减 ≤5%(无影响) 15-30%(严重影响) LDPE在-10℃以下出现玻璃化转变趋势
单甘酯配比 常规 上调15-20% 抗缩剂维持低温泡孔壁柔韧性
同等厚度推荐密度 15-18 kg/m³ 18-25 kg/m³ 补偿低温性能衰减
仓储要求 防潮为主 防冻+防潮 库房温度建议≥5℃

具体影响:同样20mm厚、15kg/m³的EPE,在西安冬季库房(-8℃)放置24小时后,回弹率从常温的92%降到75%左右,压缩永久变形从8%飙升到18%。但同样条件放到广州库房(冬季15℃),性能几乎无变化。

应对方案:西北地区冬运包装建议选密度≥18kg/m³的EPE,并要求供应商在生产时增加单甘酯(glycerol monostearate)配比。单甘酯是EPE发泡中的关键抗缩剂,它在低温下能维持泡孔壁的柔韧性,防止LDPE基材脆化。西安创响的北方专用配方单甘酯添加量比南方高15-20%,全年不调整密度基线(统一15.5kg/m³),确保冬夏品质一致。

珍珠棉厚度对包装成本影响有多大?

采购最关心的就是成本。下面算一笔明白账:

厚度 密度18kg/m³单价(元/m²) 密度25kg/m³单价(元/m²) 密度35kg/m³单价(元/m²) 单件包装成本(以200×150mm底面算)
5mm 3.2-4.0 4.5-5.5 6.0-7.5 0.96-1.20元
10mm 6.0-7.5 8.5-10.0 11.5-14.0 1.80-2.25元
20mm 11.5-14.0 16.0-19.0 22.0-27.0 3.45-4.20元
30mm 17.0-21.0 24.0-28.0 32.0-40.0 5.10-6.30元
50mm 28.0-35.0 38.0-46.0 52.0-65.0 8.40-10.50元

成本翻倍点:从5mm→10mm,材料用量翻倍,成本+100%;从10mm→20mm,也是翻倍。但从20mm→30mm,因为需要多层热熔复合(单次发泡最厚只能到30mm),多了复合工序费2-3元/m²,成本增幅约50%但绝对值增加更多。

运费影响:容积重 vs 实重

厚度 1m×1m面积实重(18kg/m³) 物流计费方式 运费占比
5mm 0.09kg 按实重 极低(可忽略)
10mm 0.18kg 按实重 低
20mm 0.36kg 按容积重(长×宽×高/6000) 中等
30mm 0.54kg 按容积重 较高
50mm 0.90kg 按容积重 高(可达材料成本30%)

省钱技巧:50mm厚板运输时,如果采购量大,可以分两批发25mm+25mm到现场组装(粘合),比直接运50mm整板节省30%运费——因为25mm×2层的容积重比50mm整板低约40%(叠放间隙可压缩)。西安创响的西安本地24小时送货上门,针对30mm以上厚板提供”分体发货+现场组装”方案,运费平均节省25%。

定制不同厚度的珍珠棉起定量和交期是多少?

厚度范围 形态 起订量(MOQ) 打样周期 大货交期 加工方式
1-5mm 卷材 100米 现货 1天发货 标准产线直接出
5-10mm 片材 200片 2小时出样 3天 发泡+裁切
10-20mm 片材/异形 100片/套 2小时出样 3-5天 振动刀数控切割/刀模冲型
20-50mm 异形/厚板 50套 1天出样 5-7天 振动刀数控切割+热熔复合
50-100mm 异形 30套 2天出样 7-10天 多层复合+振动刀数控切割+手工修型

西安创响新材料的承诺:

  • 2小时快速出样:标准厚度(5/10/20mm)的标准件,来图后2小时出实物样品
  • 西安本地24小时送货上门:西安市区及周边50km内,大货下单后24h送达
  • 18台套深加工设备:振动刀切割机、振动刀切割机、热切机、冲型机、热熔复合线全覆盖,1-100mm厚度一站式加工
  • 20人专业团队:从设计出图到打样到批量品控全流程专人跟进

厚度公差怎么控制?

采购最关心的一个指标。行业常规公差±1mm,但不同厚度的公差含义不同:

  • 1-2mm:公差±0.3mm(因为基数小,±1mm就偏了50%)
  • 5-10mm:公差±0.5mm
  • 20mm以上:公差±1mm(行业通用)

如果产品对公差要求更高(如自动化包装线要求±0.3mm),需要额外增加厚度分选工序,单价上浮5-8%。西安创响配备激光测厚仪在线检测,20mm以下厚度可保证±0.3mm精度(不加价),20mm以上±0.5mm。

珍珠棉厚度选型的12个常见问题FAQ

珍珠棉1mm和2mm薄片有什么区别?能互相替代吗?

1mm和2mm的核心区别在缓冲量和挺度。1mm太薄,只能做”隔离层”(防划伤),几乎没有缓冲能力;2mm有一定的挺度和弹性,可以兼顾防划伤+轻微缓冲。比如包液晶面板:1mm只防表面摩擦,2mm还能在层叠受压时吸收微小冲击。能不能替代? 如果产品只需防划伤不涉及防跌落,1mm可以替2mm省成本;但如果有任何跌落/碰撞风险,必须用2mm以上。两片1mm叠加≈一片2.5mm的性能,但层间会滑移,不如单层稳定。

珍珠棉10mm和15mm在电商包装中差别大吗?

差别主要体现在”重量分界线”上。根据BB/T 0004-2014标准测试数据:10mm密度18kg/m³的EPE能满足3kg以下产品的2m跌落防护(快递标准高度),15mm能覆盖3-8kg产品的同等跌落防护。如果你的产品大部分在2kg以下(手机壳、数据线、充电宝),10mm足够;如果有显示器、小型家电(3-8kg),选15mm更保险。成本差异约20%,但破损率差异可能达到3-5倍。结论:电商包装选10mm还是15mm,取决于产品重量而不是产品价值。

30mm以上厚板能定制吗?最厚能做多少?

可以定制。EPE珍珠棉单次发泡最大厚度约30mm,超过30mm需要通过多层热熔复合工艺叠加。理论上复合到100mm都可以,但实际应用中50-70mm是性价比最高的区间。超过80mm后,EPE的支撑力不足(太软),需要搭配更高密度的基材或改用EVA。航空航天领域有用到100mm以上的案例,但通常采用EVA+epe复合结构(EVA做外壳承重,EPE做内层缓冲)。西安创响最厚可做80mm纯EPE复合板(密度35-45kg/m³),以及100mm EVA+EPE复合结构。

怎么判断供应商发来的珍珠棉厚度够不够?

三个方法,从简单到精确:

  1. 游标卡尺测量(精度0.02mm):取5个点(中心+四角)测厚取平均值,与标称值比对,偏差>±1mm不合格
  2. 称重反推:已知面积和密度,理论重量=面积×厚度×密度。实测重量偏差>±8%说明厚度不达标
  3. 第三方检测报告:要求供应商提供SGS/CTI等第三方机构的厚度检测报告(每批次)

注意:不要用”手捏感觉”判断厚度——不同密度的手感差异远大于厚度差异,15kg/m³的20mm和18kg/m³的18mm捏起来可能差不多,但实际防护性能差15%。

珍珠棉厚度会影响防静电性能吗?

厚度本身不影响防静电性能。防静电EPE的关键是表面电阻率(10⁶-10⁹Ω为防静电级,10⁹-10¹¹Ω为抗静电级),这个指标取决于添加的防静电剂(如甘油单硬脂酸酯或碳黑填料)的种类和配比,和厚度无关。但有一个细节:防静电EPE通常是粉色或黑色(黑色为碳黑导电型),如果供应商给你白色防静电EPE,需要确认是”涂覆型”还是”添加型”——涂覆型的防静电层在裁切后会露出白色内芯,只有表面有防静电效果。建议:采购防静电EPE时要求全厚度防静电(添加型),不论裁切到什么厚度都保持防静电性能。

不同厚度的珍珠棉能粘在一起用吗?用什么胶?

可以,而且很常见。典型做法是”5mm+20mm”复合结构——5mm做表面贴合层(柔软贴面),20mm做主缓冲层。粘合方式有三种:

粘合方式 适用厚度 粘接强度 环保性 成本
热熔复合(无胶) 任意厚度组合 最高(材料熔合) 最优(无VOC) 较高(设备投入大)
热熔胶膜 5-50mm 高(≥15N/25mm) 良好(无溶剂) 中等
万能胶/氯丁胶 10-50mm 中等(≥8N/25mm) 差(含VOC) 最低

西安创响标配热熔复合工艺(不用胶水),通过加热将两层EPE泡孔壁熔合为一体,粘接强度等于材料本身强度,无VOC排放,满足RoHS/REACH要求。

珍珠棉厚度选型公式是什么?

核心公式:T=(C×G×h)/σ。T为所需厚度(mm),C为缓冲系数(EPE取0.8-1.2),G为产品脆值,h为跌落高度(m),σ为静态应力=产品重量/接触面积(kPa)。计算值向上取整到最近规格档,并校核压缩量不超过厚度的65%。

北方冬天用珍珠棉包装需要注意什么?

北方冬季-15℃下低密度EPE(<15kg/m³)会脆化,回弹率下降30%。建议:1.密度基线提高到15.5kg/m³以上;2.单甘酯抗缩剂配比上调15-20%;3.仓储温度建议≥5℃。西安创响北方专用配方全年统一15.5kg/m³密度基线,冬夏品质一致。

珍珠棉卷材和片材哪个更划算?

取决于月用量。月用量<500m直接买片材(省分切设备投入);500-5000m买卷材+分切,成本低15-25%;>5000m卷材批量议价+自动分切线最划算。注意卷材分切有3-8%边料损耗。

定制珍珠棉的起订量和交期是多少?

1-5mm卷材100米起,现货1天发;5-10mm片材200片起,2小时出样,3天交货;10-20mm异形100片/套起,3-5天;20-50mm厚板50套起,5-7天。西安本地24小时送货上门。

珍珠棉厚度公差行业标准是多少?

行业常规:1-2mm公差±0.3mm,5-10mm±0.5mm,20mm以上±1mm。自动化包装线可能需要±0.3mm高精度(需加价5-8%)。西安创响20mm以下可保证±0.3mm不加价,配备激光测厚仪在线检测。

珍珠棉厚度对运费影响大吗?

5-10mm按实重计费影响极小;20mm以上按容积重计费,50mm厚板运费可达材料成本30%。省钱技巧:大批量50mm以上分体发25mm×2到现场粘合,运费节省约25%。

珍珠棉厚度选型的总结与行动建议

选对EPE珍珠棉厚度,核心就三句话:

  1. 产品越重越脆→厚度越大:1-2mm表面保护,5-10mm轻量件,20mm中型设备,30-50mm重型/精密
  2. 北方/冬季运输→密度和厚度都要加一档:南方14kg/m³够用,北方必须15.5kg/m³起
  3. 别只看材料成本→要算到厂综合成本:厚度影响材料费+运费+仓储+破损率四个维度

如果还在纠结具体选多厚,可以直接联系西安创响新材料的技术团队——提供产品重量、尺寸、跌落高度、运输方式四个参数,2小时内给出厚度选型方案和报价。电话:18091585191 / 19909211536。西安本地工厂,支持来图定制、免费打样、24小时送货上门。


精密仪器包装抗震等级与珍珠棉密度对应表:A/B/C/D四级选型指南+六层防震结构方案(2026)

TL;DR:精密仪器包装选珍珠棉,核心看密度匹配而非厚度堆砌。扫描电镜/三坐标等超高精度设备(震动耐受≤0.05G),必须用密度≥35kg/m³高密度EPE+悬浮支撑结构;质谱仪/色谱仪等高精度仪器(≤0.3G),选28-35kg/m³+梯度缓冲;常规检测设备(≤0.5G),25-28kg/m³即可满足。防静电等级方面,含电路板/传感器的仪器必须用表面电阻≤10⁸Ω的防静电珍珠棉。打样周期2小时出样,西安本地24小时送货上门,MOQ 100件起。本文基于GB/T 4857.9-2021振动运输标准和ISTA 3A/3E测试规范,给出完整的密度-抗震等级-仪器类型三维对应表。


精密仪器运输包装是一个容错率极低的领域——一台价值上百万的扫描电镜,可能因为运输途中一次0.5G的意外震动就报废。作为B2B采购经理,你面对的核心问题不是”要不要用珍珠棉”,而是”用多大密度的珍珠棉才能把震动控制在仪器耐受范围内”。

本文从GB/T 4857.9-2021运输振动标准、ISTA 3A/3E测试规范出发,结合工业防震实测数据,系统梳理精密仪器包装中EPE珍珠棉的密度选型逻辑。所有内容均标注具体参数和测试标准,方便你直接用于采购方案评审。

西安精密仪器包装EPE珍珠棉振动刀精密开槽内衬加工实拍
西安工厂振动刀数控切割精密仪器包装珍珠棉内衬,开槽精度±0.5mm确保仪器零缝隙贴合

精密仪器运输中震动损伤到底有多严重?

根据深圳市讯科标准技术服务有限公司跟踪的数百起实验室设备异常案例数据,约67%的精密仪器现场性能衰减可追溯至运输环节的机械冲击与持续振动叠加效应。这些损伤包括:

  • 光学平台偏移:扫描电镜、光谱仪的光学系统位移超过5μm,导致分辨率下降
  • 传感器零点漂移:压力传感器、加速度计出厂校准值偏移,测量精度从0.1%FS劣化到0.5%FS
  • 压电陶瓷裂纹:纳米定位台的压电驱动元件出现微裂纹,表现为响应延迟或完全失效
  • 激光器失调:半导体检测设备中的He-Ne激光器谐振腔偏移,输出功率衰减30%以上

这些损伤往往是不可逆的,且在出厂检验中难以暴露——设备到了客户现场才发现性能不达标,退换和维修成本远超包装投入。

精密仪器的抗震等级怎么划分?

根据GB/T 44066-2024《基本运输振动和冲击试验方法》及行业实操标准,不同精度等级的仪器对应不同的震动耐受阈值。以下是完整的分级对照:

精度等级 代表仪器 震动加速度上限 倾斜角度上限 运输要求
超高精度(A级) 扫描电镜(SEM)、透射电镜(TEM)、光刻机、三坐标测量仪 ≤0.05G ≤3° 气垫车+全程振动监测
高精度(B级) 质谱仪、液质联用仪、气相色谱仪、ICP-MS ≤0.3G ≤5° 空气悬架车+冲击记录仪
常规精密(C级) 光谱仪、示波器、环境监测仪器、医用CT ≤0.5G ≤10° 标准厢式车+缓冲包装
一般精密(D级) 工业传感器、PCB检测设备、常规计量器具 ≤1.0G ≤15° 标准运输+基础防震

关键细节:运输过程中需配套三轴冲击记录仪全程监测数据,到达目的地后导出震动曲线作为验收依据。超阈值运输的设备需要重新进行精度校准——校准费用通常是包装成本的5-10倍。

EPE珍珠棉密度与抗震性能的对应关系是什么?

珍珠棉密度(kg/m³)是决定缓冲性能的核心参数。密度越高,泡孔壁越厚、闭孔结构越致密,抗压强度和回弹能力越强。但密度不是越高越好——过高的密度会导致材料刚性增大,反而降低对高频微振动的吸收效率。

密度区间(kg/m³) 抗压强度(kPa) 回弹率(%) 缓冲行程(mm) 适用抗震等级 典型应用
18-22 50-80 ≥70 15-25 D级(一般精密) 工业传感器、PCB检测设备外包装填充
25-28 80-120 ≥65 10-18 C级(常规精密) 光谱仪、医用CT、环境监测设备
28-35 120-200 ≥60 8-15 B级(高精度) 质谱仪、色谱仪、ICP-MS
35-45 200-300 ≥55 5-10 A级(超高精度) 扫描电镜、三坐标、光刻机
西安高精度仪器EPE珍珠棉定制内衬贴合防震包装
精密仪器定制珍珠棉内衬,采用梯度密度设计实现多层缓冲防护

根据工业防震测试数据,密度35kg/m³的EPE珍珠棉配合悬浮支撑结构,可将运输振动加速度从公路运输典型的2-5G衰减到0.05G以内,满足A级超高精度仪器的运输要求。

密度-仪器类型三维选型对应表(完整版)

仪器类型 精度等级 推荐密度(kg/m³) 推荐厚度(mm) 结构要求 防静电要求
扫描电镜(SEM) A级 35-45 30-50(缓冲层)+悬浮支撑 六层防震结构 表面电阻≤10⁸Ω
三坐标测量仪 A级 35-45 30-50+悬浮支撑 六层防震+气垫运输 表面电阻≤10⁸Ω
质谱仪/ICP-MS B级 28-35 20-30(梯度缓冲) 四层防护+梯度密度 表面电阻≤10⁹Ω
气相/液相色谱仪 B级 28-35 20-30 四层防护 表面电阻≤10⁹Ω
医用CT设备 C级 25-28 15-25 三层基础防护 非必需
光谱仪/示波器 C级 25-28 15-25 三层基础防护 表面电阻≤10⁹Ω(含电路板)
工业传感器 D级 18-22 10-15 基础填充 视传感器类型
PCB检测设备 D级 20-25 10-15 基础+防静电 表面电阻≤10¹⁰Ω

为什么不能只靠增加珍珠棉厚度来防震?

这是很多采购经理的认知误区。厚度决定”缓冲行程”,密度决定”能量吸收上限”——两者作用机制完全不同。

  • 低密度+超厚方案的问题:密度18kg/m³的珍珠棉即使用到100mm厚,在持续振动下会发生”压实效应”——闭孔结构被反复压缩后塌陷,缓冲性能在运输中后段急剧下降。实测数据:密度18kg/m³的EPE在模拟公路振动4小时后,厚度压缩率超过40%。
  • 高密度+适厚方案的优势:密度35kg/m³的珍珠棉30mm厚,其能量吸收上限是密度18kg/m³的50mm厚的2.3倍。因为高密度泡孔壁更厚,闭孔率更高(≥96%),反复冲击后仍能保持稳定的回弹性能。

根据ISTA 3A标准测试数据,密度35kg/m³×30mm厚的组合,在1.2m跌落+50次振动循环后,残余变形量≤8%;而密度18kg/m³×50mm厚的组合,同等条件下残余变形量达35%——这意味着后者在后半段运输中已丧失大部分缓冲能力。

西安半导体车间精密仪器防静电珍珠棉包装防护方案
半导体车间环境下的精密仪器包装,需要同时满足防震+防静电+洁净度三重防护要求

防静电珍珠棉在精密仪器包装中有多重要?

含电路板、传感器、光学元件的精密仪器,静电放电(ESD)是仅次于机械振动的第二大运输损伤源。根据ANSI/ESD S20.20标准,电子元器件的静电敏感阈值通常在100V-1000V之间,而人体行走产生的静电电压可达5000-15000V。

防静电等级 表面电阻值(Ω) 适用场景 原料工艺 价格溢价
导电级 10⁴-10⁶ 芯片裸片、晶圆运输 LDPE 2426H+碳黑母粒共混 比普通EPE高40-60%
防静电级 10⁶-10⁹ PCB板、传感器、光学模组 LDPE 2426H+永久型防静电剂 比普通EPE高20-35%
弱防静电级 10⁹-10¹¹ 含电路板的一般精密设备 LDPE 2426H+涂布型防静电剂 比普通EPE高10-15%
普通级(无防静电) >10¹² 不含电子元器件的纯机械设备 标准LDPE发泡 基准价

关键提醒:防静电珍珠棉的电阻值会随时间衰减。根据ANSI/ESD S20.20标准,建议每3个月检测一次表面电阻值。涂布型防静电剂衰减最快(3-6个月),永久型防静电剂可维持12-24个月。采购时必须明确防静电剂类型和有效期。

西安防静电珍珠棉卷材粉色EPE精密仪器包装专用
粉色防静电EPE珍珠棉卷材,表面电阻≤10⁹Ω,适用于精密仪器和电子元器件包装

精密仪器珍珠棉包装的标准结构怎么设计?

根据GB/T 4857.9-2021和ISTA 3E测试规范,专业精密仪器包装通常采用多层分级防护结构,从内到外逐级抵消震动冲击能量。

A级超高精度设备:六层防震结构

防护层级 材料 规格参数 功能
第1层(内层) 防静电铝箔膜 厚度≥0.1mm,整机包裹+内置干燥剂 防静电+防潮密封
第2层 高密度EPE珍珠棉 密度35-45kg/m³,厚度10-15mm,贴合仪器外形 紧密贴合缓冲
第3层 梯度缓冲EPE 密度28-35kg/m³,厚度15-20mm 中频振动吸收
第4层 悬浮支撑结构 弹性支撑+弹簧阻尼器,将设备悬置在包装箱中央 低频隔离+气垫效应
第5层 定制胶合板木箱 板厚≥15mm,井字形木龙骨+金属包角 结构刚性+抗压
第6层 外防护层 PE拉伸膜+防水油毡+标识警示 防水+识别+警示

C级常规精密设备:三层简化方案

防护层级 材料 规格参数 功能
第1层 PE缠绕膜/防静电袋 整机包裹 防尘防刮
第2层 EPE珍珠棉内衬 密度25-28kg/m³,厚度15-25mm,振动刀数控切割异形切割 贴合缓冲+抗震
第3层 瓦楞纸箱+护角 五层瓦楞+EPE护角 外箱保护+堆码抗压

定制精密仪器珍珠棉内托的打样流程和费用是多少?

精密仪器珍珠棉内衬的定制流程与普通包装有明显区别,对精度和验证环节要求更严格:

环节 内容 周期 费用说明
需求评估 确认仪器三维尺寸、重量、脆弱部位、运输方式 0.5天 免费
3D建模 CAD图纸设计+有限元缓冲仿真 1-2天 含在打样费中
振动刀打样 数控铣削+热切+粘接,精度±0.2mm 2小时出样(西安本地) 打样费300-800元/款(批量后退还)
适配验证 仪器放入内衬检查贴合度+间隙测量 0.5天 免费
振动测试 模拟运输振动(可选,按GB/T 4857.9) 2-3天 第三方检测费另计
批量生产 确认后批量加工,日产能覆盖50+台设备的内衬 3-7天(视批量) 按实际用料+加工费计价

关键信息:西安创响新材料配备18台套深加工设备+20人专业团队,2小时可完成首件打样。西安本地24小时送货上门,外地物流次日达。

精密仪器珍珠棉包装的完整成本怎么算?

采购经理最常问的问题之一就是”这套包装下来多少钱”。以下是基于2026年市场行情的一台典型精密仪器包装成本拆解:

成本项 A级方案(超高精度) B级方案(高精度) C级方案(常规精密)
珍珠棉材料费 180-280元(密度35-45kg/m³) 100-180元(密度28-35kg/m³) 60-100元(密度25-28kg/m³)
防静电溢价 +40-80元 +25-50元 +10-20元
振动刀切割加工费 150-300元(异形复杂) 100-200元 60-120元
悬浮支撑结构 200-500元 — —
木箱/外箱 300-600元 150-300元 50-100元
辅料(铝箔膜/干燥剂/标签等) 50-100元 30-60元 20-30元
打样费(首次) 500-800元(批量后退还) 300-500元 200-300元
单台总成本 920-2440元 405-840元 200-370元

对比参考:一台扫描电镜的运输损坏维修费通常在10-50万元,重新校准费用2-5万元。按A级方案投入1000-2500元的包装成本,相当于仪器价值的0.1%-0.25%——这个投入产出比非常清晰。

采购珍珠棉时怎么判断供应商能否做精密仪器包装?

不是所有珍珠棉工厂都能做精密仪器包装。以下是筛选供应商的8个硬性标准:

  1. 密度控制精度:能稳定生产35-45kg/m³高密度EPE(很多小厂最高只能做25kg/m³)
  2. 加工精度:振动刀切割设备加工精度达±0.5mm(不是手工切割的±2mm)
  3. 防静电能力:自有防静电配方,能稳定产出表面电阻≤10⁸Ω的产品
  4. 检测能力:配备密度检测仪、表面电阻测试仪、厚度检测仪
  5. 原料溯源:使用全新LDPE 2426H/7042颗粒,能提供原料批次检测报告
  6. 行业经验:有医疗器械/半导体/航天等精密行业供货案例
  7. 认证体系:通过ISO 9001,产品符合RoHS/REACH标准
  8. 快速响应:能打样+测试+修改的完整闭环,而非只做标准品

全新料珍珠棉和回收料珍珠棉在精密仪器包装中差多大?

这是精密仪器包装中最容易被”偷工减料”的环节。全新LDPE颗粒发泡的珍珠棉与掺回收料的珍珠棉,性能差异显著:

对比项目 全新料(LDPE 2426H/7042) 回收料(掺混比例≥30%) 检测方法
闭孔率 ≥96% 80-88% 显微镜观察+吸水率测试
回弹率(25%压缩后) ≥65% 40-55% GB/T 6344
永久变形量 ≤8% 15-30% 压缩永久变形测试
表面电阻(防静电型) 10⁶-10⁹Ω(稳定) 10⁸-10¹²Ω(波动大) GB/T 22042
气味/挥发物 无异味,TVOC≤50μg/m³ 有明显塑料味,TVOC可达500μg/m³ GC-MS检测
使用寿命 3-5年不塌陷 6-12个月开始粉化 加速老化测试

快速辨别方法:全新料珍珠棉切面洁白均匀,泡孔细密(肉眼不可见单独气泡),弯折后1秒内回弹;回收料切面偏灰,泡孔大小不均,弯折后3-5秒才缓慢回弹,且反复弯折后出现碎屑。

不同运输方式对珍珠棉包装有什么差异化要求?

运输方式直接决定了振动环境谱,从而影响珍珠棉密度和厚度的选型。根据GB/T 4857.9-2021标准,不同运输方式的典型振动参数差异很大:

运输方式 典型频率范围 加速度均方根(grms) 珍珠棉选型调整 附加措施
公路运输(普通卡车) 2-200Hz 1.5-3.0 密度上浮2-3kg/m³ 空气悬架优先
公路运输(气垫车) 1-100Hz 0.3-0.8 标准密度即可 全程振动监测
铁路运输 5-150Hz 1.0-2.5 密度上浮1-2kg/m³ 防冲击缓冲
空运 10-2000Hz 0.5-1.5 厚度可减10-15% 气压适应性
海运 1-50Hz(低频为主) 0.2-0.5 重点防潮>防震 复合铝膜+干燥剂

西北地区采购的仪器主要面临公路长途运输场景(西安到全国各地3-5天运输),振动环境较为复杂。根据实际运输数据,建议精密仪器包装珍珠棉密度在标准选型基础上上浮2-3kg/m³,以应对西北路况的颠簸累积效应。

精密仪器珍珠棉包装有哪些常见踩坑点?

踩坑1:只看密度不看闭孔率

有些供应商宣称密度35kg/m³,但发泡工艺不过关,闭孔率只有85%左右(合格标准≥95%)。低闭孔率的珍珠棉吸水率高(>1%),在潮湿环境中缓冲性能会急剧下降。正确做法:要求供应商提供闭孔率检测报告,参照BB/T 0004-2014标准。

踩坑2:防静电层被忽视

很多采购方案只关注了缓冲防震,忘了防静电。实际上,精密仪器中的电路板、传感器对静电极为敏感。正确做法:含电子元器件的仪器,珍珠棉内衬必须使用防静电级(表面电阻≤10⁹Ω),并在包装方案中明确标注。

踩坑3:内衬不贴合留大缝

手工切割的珍珠棉内衬精度只有±2mm,与仪器之间留有大缝隙。运输中仪器在缝隙内反复晃动,冲击力集中在局部点位,比没有内衬更危险。正确做法:必须用振动刀数控切割,精度控制在±0.5mm,实现”零缝隙”贴合。

踩坑4:忽略温度对珍珠棉的影响

EPE珍珠棉在-20℃以下会变硬变脆,缓冲性能下降30-40%。西北地区冬季运输(尤其新疆、内蒙方向),环境温度可能低于-20℃。正确做法:冬季运输精密仪器,珍珠棉密度应在标准基础上再加2-3kg/m³,或改用耐低温的EVA泡棉。

常见问题FAQ

精密仪器珍珠棉包装的起订量MOQ是多少?

常规起订量100件(同一规格)。打样阶段不限数量,2小时出样。如果是超高精度设备的六层防震方案,首单从1套起做也可以,但批量单价会高于100件以上的价格。

定制精密仪器珍珠棉内衬需要多久交货?

打样2小时(西安本地可当天取件)。批量生产根据复杂度:简单内衬3天、异形复杂款5-7天、含悬浮支撑结构的高端方案7-10天。西安本地24小时送货上门。

防静电珍珠棉的电阻值能维持多久?

取决于防静电剂类型:涂布型3-6个月、永久型(共混型)12-24个月。建议每3个月用表面电阻测试仪检测一次,低于标准要求时及时更换。精密仪器长期库存的,建议出库前重新检测电阻值。

全新料和回收料珍珠棉价格差多少?

2026年行情,全新LDPE 2426H发泡的珍珠棉出厂价约14-16元/kg,掺30%回收料的可降到10-12元/kg。但回收料的使用寿命只有全新料的1/4-1/3,且性能衰减快。精密仪器包装绝对不建议用回收料。

珍珠棉包装能重复使用吗?

全新料EPE珍珠棉在正常条件下(不暴晒、不接触有机溶剂)可重复使用3-5年。但精密仪器包装建议每次运输后检查:回弹率是否下降、表面是否出现裂纹或粉化、防静电电阻值是否合格。任一指标不合格,需更换。

从西安发精密仪器到外地,珍珠棉包装运费怎么优化?

珍珠棉体积大但重量轻,运费主要按体积计算。优化方向:①选高密度珍珠棉(密度高→同体积缓冲更强→可用更薄的层数→总体积更小);②内衬与仪器外形高度贴合,减少空隙填充;③组合包装(多台仪器共用一个外箱,共用缓冲层)。西安创响新材料的20人专业团队可提供包装容积优化方案,实测可降低运费15-25%。

怎么验证珍珠棉包装方案是否达标?

两种验证方式:①简单验证——用冲击记录仪贴在仪器外壳,实际运输后导出数据,比对震动加速度是否超出仪器耐受阈值;②专业验证——送第三方检测机构按GB/T 4857.9或ISTA 3A标准做振动/跌落测试,出具检测报告。A级超高精度设备建议必做专业验证。

北方冬季运输精密仪器,珍珠棉需要特殊处理吗?

需要。EPE珍珠棉在-20℃以下会变硬变脆,缓冲性能下降30-40%。北方冬夏温差大,低密度珍珠棉更容易塌陷。建议在标准密度基础上再加2-3kg/m³(如原本选28kg/m³,冬季改为30-31kg/m³)。同时确保单甘酯抗缩剂配比适当,维持闭孔结构稳定性。

精密仪器珍珠棉包装需要哪些认证?

根据仪器类型和目标市场:①国内通用——BB/T 0004-2014(包装用聚乙烯发泡材料)、GB/T 24984(包装防霉包装);②出口欧盟——RoHS/REACH合规;③防静电——ANSI/ESD S20.20;④医疗器械——ISO 13485(医疗器械质量管理体系);⑤航天军工——GJB相关标准。

珍珠棉包装出现异味正常吗?

全新料EPE珍珠棉应无明显气味。如果有刺鼻塑料味,可能是:①使用了回收料(回收PE降解产生低分子挥发物);②发泡剂(丁烷)残留过高(正常残留<50ppm);③添加了含卤素阻燃剂。精密仪器包装必须使用TVOC≤50μg/m³的无味珍珠棉,到货后可要求供应商提供GC-MS检测报告。

密度虚标怎么查?有没有简单的实测方法?

最简单的实测方法:截取1m×1m×已知厚度(mm)的珍珠棉样品,用电子秤称重。计算公式:实际密度(kg/m³) = 重量(kg) ÷ (1 × 1 × 厚度÷1000)。例如标称25kg/m³、50mm厚的珍珠棉,1m²重量应为1.25kg;如果实测只有1.0kg,实际密度只有20kg/m³,存在虚标。

出货损耗率一般是多少?运输中珍珠棉自身会损坏吗?

全新料EPE珍珠棉的正常出货损耗率<2%(振动刀切割加工废料除外)。运输过程中,珍珠棉自身的损坏主要表现为:表面磨损、边缘碎裂、压实变形。在合理密度选型和规范包装方案下,珍珠棉在单次运输中的自身损坏率接近零。但如果密度过低或遭遇极端冲击(如跌落高度超过设计值),珍珠棉可能出现永久性压缩变形,丧失继续保护的能力。

珍珠棉包装方案可以找西安创响新材料做整体方案设计吗?

可以。西安创响新材料(91epe.cn)是西安本地EPE珍珠棉源头工厂,配备18台套深加工设备,20人专业团队。从仪器三维测量、缓冲仿真设计、振动刀打样、振动测试验证到批量交付,提供全流程服务。西安本地24小时送货上门,外地物流次日达。咨询电话:18091585191 / 19909211536。