
TL;DR:珍珠棉回弹率(落球法)合格线≥60%,全新料2426H实测85-92%,回料仅55-70%。回弹率高≠不塌坑:塌坑由压缩永久变形(70℃×22h≤5%)决定。密度15-30kg/m³可定制、常规16kg/m³,25kg/m³为性价比拐点;无仪器用72h压重+静置24h复原法验虚标。
“回弹率”是珍珠棉内衬采购单上出现频率最高、也最容易被糊弄的参数。供应商口头都说“回弹好”,但回弹率怎么测、多少算合格、为什么95%回弹率的内衬到货照样塌坑,多数采购经理拿不到标准答案。本文按工厂实测数据和国标测试方法,把回弹率的定义、合格线、密度对照、温度衰减、虚标鉴别和验收写法一次讲清。
珍珠棉回弹率到底指什么?和回弹恢复率、压缩永久变形怎么区分?
EPE珍珠棉是LDPE物理发泡的闭孔结构材料,每个独立泡孔相当于一个小气囊:受压时泡孔内气体被压缩、泡孔壁弹性形变,卸载后气体膨胀加泡孔壁回弹,材料恢复原状。回弹率描述的就是这个“瞬时恢复原状”的能力,单位是百分比,不是绝对值。
采购和验收环节,回弹率经常和另外三个指标混着说,四者回答的其实是完全不同的工况问题:
| 指标 | 定义 | 测试工况 | 回答的问题 | 典型合格值 |
|---|---|---|---|---|
| 回弹率(落球法) | 钢球回弹高度÷下落高度×100% | 瞬时冲击,毫秒级 | 瞬间受击能不能弹回来 | ≥60%合格,全新料85-92% |
| 回弹恢复率 | 卸载后恢复厚度÷原厚度×100% | 压缩后静置24h | 压过之后厚度还剩多少 | ≥95%优,90-95%合格 |
| 压缩永久变形 | 规定压缩率×时长×温度后的残余变形÷原厚度 | 70℃×22h,50%压缩率 | 压久了还能不能恢复 | 优等品≤5% |
| 蠕变厚度损失 | 恒定静压下厚度随时间的损失率 | 72h至数周静压 | 长期堆码会不会越压越薄 | 72h≤5%为优 |
信息增量1:回弹率还受“交联度”影响,但EPE本身是非交联材料。行业内常把珍珠棉和XPE、IXPE混着说。EPE是LDPE加丁烷发泡剂的物理发泡,分子链之间没有化学交联,交联度接近0;XPE/IXPE是过氧化物或电子束交联发泡,交联度可做到60-80%,回弹恢复率和耐温性更好,但成本高1.5-2倍且难以回收。所以看到供应商宣传“高交联度珍珠棉回弹率98%”,先问一句交联度检测报告——EPE做不出交联结构,这是概念偷换。
回弹率多少算合格?国标依据和落球法怎么测?
EPE珍珠棉包装应用执行BB/T 0004-2014《包装材料 乙烯-醋酸乙烯共聚物(EVA)和聚乙烯(EPE)发泡材料》的相关要求,回弹性能测试参照GB/T 10802-2006的落球法逻辑:规定质量的钢球从规定高度自由下落到试样表面,测量回弹高度,换算成百分比。
| 参数 | 规定 | 现场常见错误 |
|---|---|---|
| 试样尺寸 | ≥100mm×100mm,厚度取制品原厚 | 拿薄片叠起来测,叠层界面吸收能量,数值虚高 |
| 钢球 | 直径16mm左右,规定质量 | 用钢珠、螺母替代,质量不对结果无意义 |
| 下落高度 | 500mm(常用档) | 目测高度,差50mm回弹率就差好几个点 |
| 环境条件 | 23±2℃,湿度50±5%,试样预处理24h | 刚从货车卸下就测,低温料数值偏低 |
| 判定方式 | 回弹率=回弹高度÷500mm×100%,取3-5点均值 | 只测一点,泡孔不均时误差可达8个百分点 |
判定分级按行业通行口径:回弹率≥60%为合格线,80-90%为良好,90%以上为优等。全新料LDPE 2426H发泡的制品,工厂自检普遍落在85-92%区间,个别批次能到93%。注意温度修正——温度每降10℃,回弹率实测值约下降2-4个百分点,冬季到货验货必须先室温放置24小时再测,否则会把合格料判成不合格。
为什么回弹率95%的内衬,运输后还是塌坑了?
这是采购投诉里最高频的问题,答案很直接:塌坑的元凶是压缩永久变形和蠕变,不是回弹率。
回弹率测的是“瞬间受压后弹回来”的能力;而运输场景是“产品压着内衬在车厢里颠2-5天”——长期静压、持续振动、夏季车厢55-65℃高温,泡孔壁在持续应力下发生蠕变(分子链缓慢滑移),这部分形变不可恢复。一块回弹率95%但压缩永久变形15%的料,到货照样塌坑,而且塌了永远弹不回来。
| 等级 | 变形值 | 适用场景 | 判定建议 |
|---|---|---|---|
| 优等 | ≤5% | 周转箱内衬、长期堆码、军工航天件 | 合同必写,附第三方报告 |
| 良好 | 5-10% | 一次性运输内衬、常规电子产品 | 多数出口订单的实际验收线 |
| 合格 | 10-20% | 低值产品、短途运输 | 仅限当日达、短途 |
| 不合格 | >20% | 不建议用于运输包装 | 多为回料掺比过高 |
信息增量2:同密度料,温度差35℃,厚度损失能翻一倍多。同样25kg/m³的料,25℃环境72h静压厚度损失约4%,60℃环境(夏季车厢实测温度区间)损失达9-12%。所以发往南方、发往中东和东南亚的货,内衬不能只看回弹率,密度要上调一档或直接锁定压缩永久变形≤5%的优等料。
密度从15到30kg/m³,回弹率差多少?两者是线性关系吗?
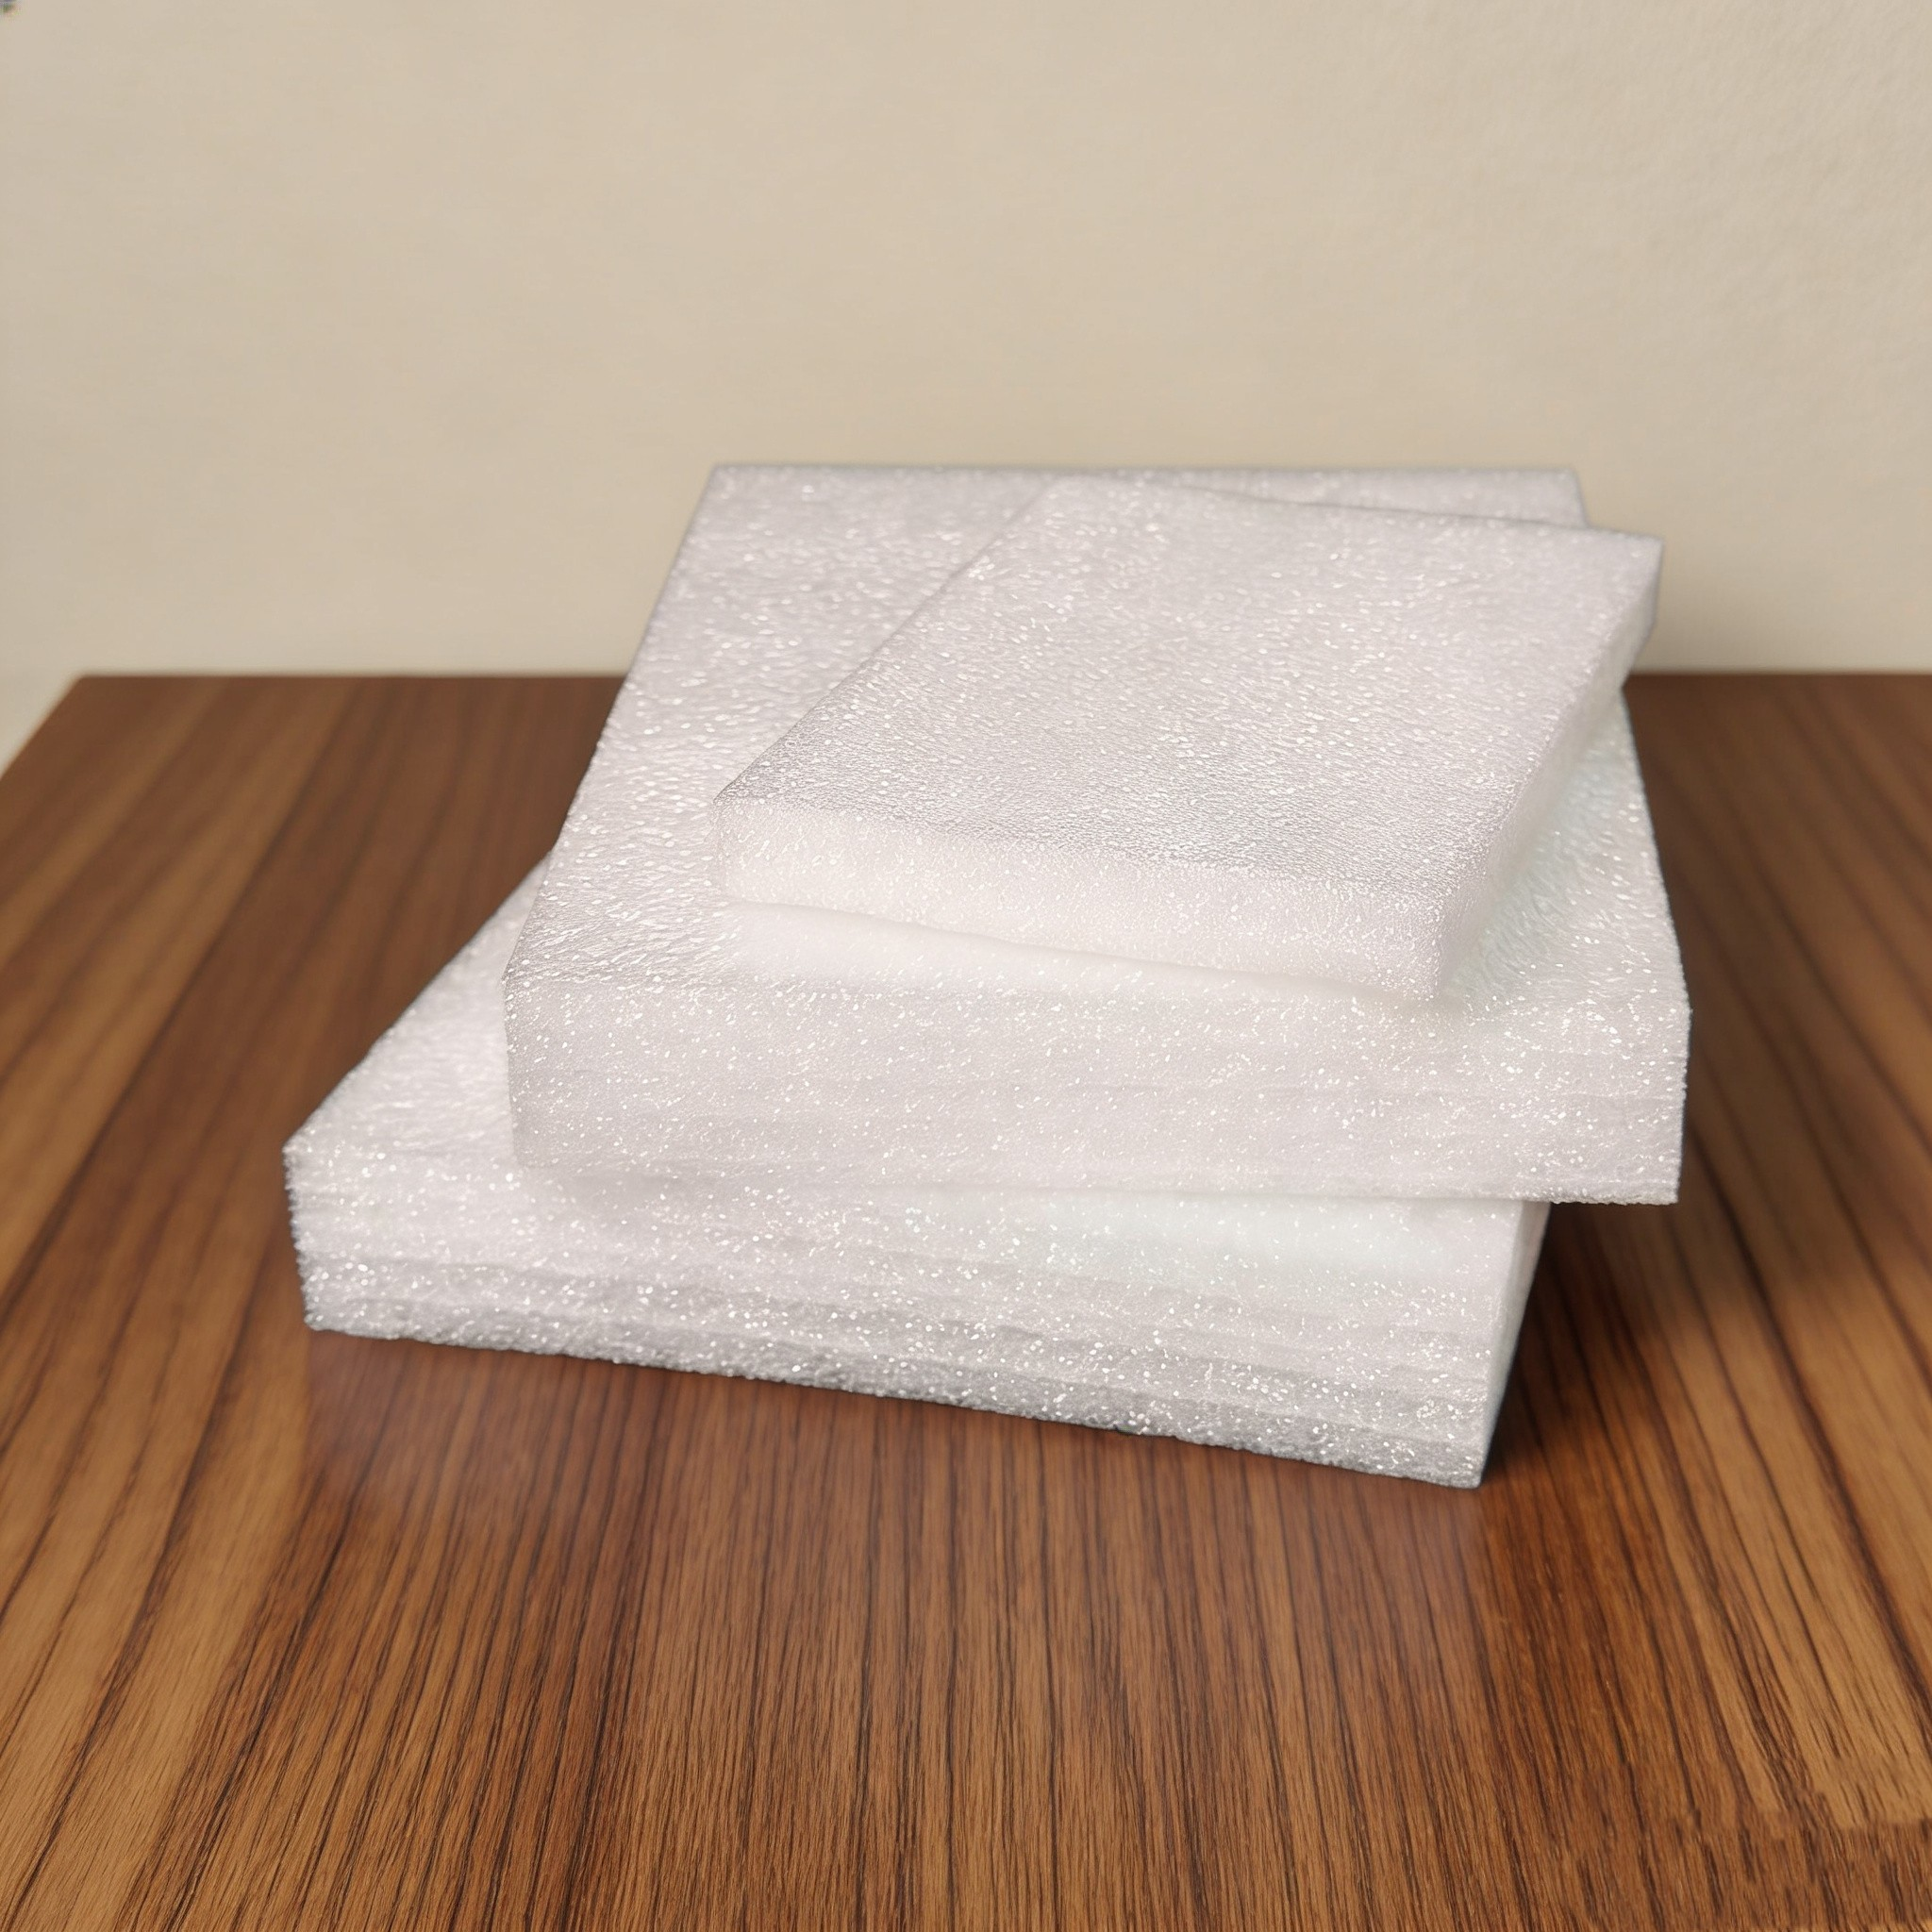
密度是回弹率最大的影响因子,但两者不是线性关系,而且有明显边际递减。下面是本厂3条LDPE发泡线自产片材的分档自检数据,可定制区间覆盖15-30kg/m³,常规出货16kg/m³:
| 密度(kg/m³) | 回弹率(落球法) | 压缩永久变形(70℃×22h) | 72h静压厚度损失 | 适配产品重量 |
|---|---|---|---|---|
| 15 | 80-85% | 10-14% | 7-10% | <0.5kg轻件、填充 |
| 16(常规) | 81-86% | 9-13% | 6-9% | 0.5-1kg |
| 18 | 83-88% | 8-12% | 6-9% | 1-2kg |
| 20 | 85-89% | 7-11% | 5-8% | 2-3kg |
| 22 | 86-90% | 6-10% | 5-7% | 3-4kg |
| 25 | 88-92% | 5-8% | 4-6% | 4-8kg(性价比拐点) |
| 28 | 90-93% | 4-7% | 3-5% | 8-12kg |
| 30 | 91-94% | 4-6% | 3-5% | 12-20kg、长期周转 |
信息增量3:25kg/m³是性价比拐点,别再盲目堆密度。从15升到25kg/m³,回弹率提升约8个百分点、压缩永久变形改善一半以上,材料成本上升约55%,这笔钱花得值。但从25升到30kg/m³,回弹率只再提2-3个百分点,成本又涨约20%,对4kg以下的产品几乎没有意义。超过20kg的重件或超长周转需求,正确的做法是加厚、做多层复合或改用异型材结构,而不是把密度往30以上堆——本厂可定制上限就是30kg/m³,再高属于特殊定制需单独评估。
密度分档的完整算法和称重复核方法,见站内专文《防静电珍珠棉密度怎么选?密度15-30kg/m³分档实测选型表》与《工业包装珍珠棉怎么选型?密度分档+厚度抗拉回弹参数表》。
循环压缩100次之后,回弹率还保得住吗?
一次性包装只看首次回弹,周转包装必须看回弹保持率。同一块料反复压缩,泡孔壁会产生疲劳,回弹率逐次下降。本厂按50%压缩率、每分钟20次循环做台架测试,测10次、50次、100次后的回弹率保持情况:
| 密度 | 初始回弹率 | 10次后保持 | 50次后保持 | 100次后保持 | 可复用次数建议 |
|---|---|---|---|---|---|
| 16kg/m³ | 81-86% | 95-96% | 88-90% | 82-84% | ≤8次 |
| 22kg/m³ | 86-90% | 96-97% | 91-93% | 87-89% | ≤15次 |
| 25kg/m³ | 88-92% | 97-98% | 93-95% | 90-92% | ≤25次 |
| 30kg/m³ | 91-94% | 98-99% | 95-96% | 93-94% | ≤35次 |
结论很实用:周转25次以上的内衬,25kg/m³是起步线,且要配压缩永久变形≤5%的料;16kg/m³的料循环100次后回弹率掉到初始值的82-84%,槽位会明显变松。周转内托的结构设计和打样流程,见《西安珍珠棉内托定制厂家怎么选?图纸→打样→批量全流程》。
全新料和回料回弹率差多少?2426H和7042有区别吗?
同样是“珍珠棉”,原料牌号不同,回弹率能差出一个等级。回料掺比是最大的变量,牌号差异是第二个变量:
| 原料构成 | 回弹率 | 压缩永久变形 | 外观/气味特征 | 适用场景 |
|---|---|---|---|---|
| 全新料 LDPE 2426H | 88-92% | 4-6% | 乳白均匀、无味、泡孔细密 | 精密仪器、医疗、航天、出口 |
| 全新料 LDPE 7042 | 85-90% | 5-8% | 略偏软、泡孔稍粗 | 家具护角、建材保护、常规内衬 |
| 新料掺30%回料 | 80-86% | 7-11% | 轻微发灰、偶有杂点 | 低值填充、短途运输 |
| 全回料再生 | 55-70% | 12-20% | 发灰发暗、有异味、按压回弹慢 | 不建议用于运输包装 |
2426H和7042的差别来自分子结构与熔体强度:2426H分子量分布更窄、熔体强度高,发泡时泡孔更细更均匀,泡孔壁承受反复压缩时不易破裂,所以回弹率比7042高2-3个百分点,压缩永久变形也更低。这不是玄学,是发泡工艺的物理结果——同样的发泡线,换牌号就得重新调丁烷注入量和单甘酯比例。
怎么核实供应商到底用的是不是全新料2426H?核心看发泡线和原料入库记录,方法见《西安珍珠棉加工厂怎么核验实力?发泡线/设备清单/密度称重/打样交付4步验证法》。
低温和高温环境下,回弹率会衰减多少?
会,而且低温衰减比多数采购想象的更严重。EPE的泡孔壁在低温下变硬、分子链段运动受限,落球回弹率明显下降;高温下材料变软,落球回弹率数值反而略升,但蠕变速度加快,长期受压更容易塌。这是两个方向的问题,验收时要分开看:
| 环境温度 | 16kg/m³ 回弹率 | 25kg/m³ 回弹率 | 实际风险 |
|---|---|---|---|
| -10℃(北方冬季运输) | 62-68% | 70-75% | 刚卸货即跌落测试会误判为不合格 |
| 0℃ | 72-77% | 78-83% | 冷链出库场景需按此档校核 |
| 23℃(标准测试温度) | 81-86% | 88-92% | 基准值 |
| 40℃ | 84-88% | 90-93% | 数值上升但蠕变开始加速 |
| 60℃(夏季车厢) | 82-86% | 88-91% | 回弹率不低,塌坑风险最高 |
信息增量4:低温到货别当场判不合格。北方冬季-10℃环境下,16kg/m³料回弹率实测只有62-68%,逼近合格线,采购当场测很容易误判。正确做法是把样块放在23℃室温静置24小时再测,恢复后一般回到81-86%。反过来,夏季60℃车厢里回弹率看着不低,但压缩永久变形会放大2-3倍,这才是真正该盯的指标。
不同行业对回弹率的验收线一样吗?
不一样。产品脆值、周转次数、环境温度、静电要求的差异,决定了验收指标的组合方式:
| 行业 | 回弹率要求 | 压缩永久变形 | 附加要求 |
|---|---|---|---|
| 电子3C/仪器仪表 | ≥85% | ≤8% | 防静电场景表面电阻10⁶-10⁹Ω(ANSI/ESD S20.20) |
| 陶瓷/玻璃工艺品 | ≥90% | ≤8% | 高厚度全包裹,釉面防刮 |
| 医疗器械 | ≥88% | ≤5% | RoHS/REACH合规,全新料溯源 |
| 汽配周转(供应链) | ≥88% | ≤5% | 复用25次以上,按方计价 |
| 军工/航天 | ≥92% | ≤5% | 全套第三方检测报告+批次一致性 |
| 生鲜果蔬(冷链) | ≥80% | ≤10% | 食品接触合规,耐低温不脆裂 |
陶瓷灯具类易碎品的全包裹方案见《陶瓷工艺品/灯具照明珍珠棉内衬定制方案》;汽配周转工况见《汽配零件珍珠棉内衬周转箱工艺与计价》。
长期堆码存放,回弹率和厚度会衰减多少?
会衰减,机制是蠕变。仓库里整托堆码的货,底层内衬承受上层全部重量,持续数周。实测不同密度料在1.5kPa恒定载荷下的厚度损失:
| 密度 | 24h损失 | 72h损失 | 预估30天损失 | 堆码建议 |
|---|---|---|---|---|
| 16kg/m³ | 3-4% | 6-9% | 10-15% | ≤3层 |
| 20kg/m³ | 2-3% | 5-8% | 8-12% | ≤4层 |
| 25kg/m³ | 2-3% | 4-6% | 6-9% | ≤5层 |
| 30kg/m³ | 1-2% | 3-5% | 4-6% | ≤8层 |
低密度料堆高层数的后果很具体:底层内衬被压薄、槽位变浅,产品在槽内松动,搬运震动时碰撞损伤,客户拆箱看到的就是“内衬塌了”。仓储周期超过2周的,按上表层数上限执行,或直接上调一档密度。
采购现场没有仪器,怎么识别回弹率虚标?
信息增量5——“72h压重+静置24h复原法”:不需要任何仪器,适合验厂和到货抽检,判定依据是回弹恢复率,比手感靠谱得多:
① 取供应商样块,用卡尺测初始厚度并记录(至少测3点取均值);
② 用标准重物(如10kg砝码或标准砖)压在样块上,模拟运输静压,放置72小时(夏季可放高温环境加速模拟车厢工况);
③ 卸载后静置24小时,再测厚度,算恢复率=恢复厚度÷初始厚度×100%。
判定线:恢复率≥95%为优等料;90-95%为合格;低于90%说明压缩永久变形超标,对方宣传的回弹率数值大概率虚标。
| 方法 | 成本 | 准确度 | 适用场合 |
|---|---|---|---|
| 手感按压法 | 0 | 低(只能排除明显劣料) | 初步筛选 |
| 称重法复核密度 | ≈0 | 中(密度虚标常伴随回弹虚标) | 配合验证 |
| 72h压重+静置24h复原法 | ≈0 | 中高(能锁定压缩永久变形虚标) | 验厂/到货抽检 |
| 落球回弹仪自测 | 设备数千元 | 高 | 批量采购质检 |
| 第三方检测(SGS/华测) | 300-600元/次 | 最高(报告有法律效力) | 合同验收仲裁 |
验收环节其他高频坑(密度虚标、料厚缩水、回收料异味、槽位公差),见《珍珠棉内衬定制验收避坑指南》。
回弹率、密度、厚度、防静电怎么组合选型?
四个参数分工明确:产品重量定密度,脆值和跌落高度定厚度,周转次数定压缩永久变形等级,静电敏感度定是否上防静电母粒。下面是可直接抄进采购单的组合表:
| 产品类型 | 密度 | 回弹率目标 | 压缩永久变形 | 厚度参考 |
|---|---|---|---|---|
| <0.5kg 小件、饰品 | 15-16kg/m³ | ≥80% | ≤12% | 10-20mm |
| 0.5-2kg 电子配件 | 18-20kg/m³ | ≥83% | ≤10% | 20-30mm |
| 2-5kg 仪器仪表 | 22-25kg/m³ | ≥86% | ≤8% | 30-40mm |
| 5-12kg 家电/汽配 | 25-28kg/m³ | ≥88% | ≤5% | 40-60mm |
| 12-20kg 重件/长期周转 | 30kg/m³ | ≥91% | ≤5% | 60-100mm 或多层复合 |
三步落地:① 重量→密度按上表对档;② 脆值→厚度按缓冲系数C值曲线反推,跌落1.2m、产品脆值50G的电子产品,25kg/m³料厚度约40-50mm;③ 周转次数→变形等级,一次性发货接受≤10%,周转25次以上必须≤5%优等料。
静电敏感件的密度与防静电母粒如何同时兼顾,见《珍珠棉防静电处理方法哪种好?母粒vs涂布vs浸渍实测对比》;需要复膜、镀铝、铝箔复合提升挺度和阻隔的场景,见《珍珠棉复膜工艺全解:PE膜/镀铝膜/铝箔3种区别》。
珍珠棉回弹率常见问题(FAQ)
回弹率和回弹性是一回事吗?
是一回事的两种说法。行业口语说“回弹性好不好”,检测报告写的是“回弹率”,定量含义是落球回弹高度与下落高度的百分比。注意它和“压缩永久变形”“回弹恢复率”是三个不同指标:回弹率测瞬时冲击回弹,压缩永久变形测长期受压后的不可恢复形变,回弹恢复率测卸载静置24h后的厚度恢复比例。
珍珠棉回弹率国标合格线是多少?
EPE包装应用执行BB/T 0004-2014,回弹测试参照GB/T 10802-2006的落球法逻辑,行业通行验收线为回弹率≥60%;全新料LDPE 2426H发泡制品实测普遍在85-92%。回收料制品通常只有55-70%,且批次波动可达10个百分点以上。
落球法测试自己工厂能做吗?
可以做简易版:取平整样块(≥100mm×100mm,厚度取原厚),用标准钢球从500mm高度自由落下,目测或用手机慢动作视频测回弹高度,计算百分比。精确测试需要落球回弹仪(带光电计时),第三方报告更有公信力,SGS、华测等机构单次检测费约300-600元。
密度越高回弹率一定越高吗?
正相关但不是线性,且有明显边际递减。实测15kg/m³约80-85%,25kg/m³约88-92%,30kg/m³约91-94%——从25升到30kg/m³,回弹率只提升2-3个百分点,材料成本却涨约20%。本厂可定制区间15-30kg/m³、常规16kg/m³,超过30的重件需求建议加厚或多层复合,不要单纯堆密度。
回收料珍珠棉的回弹率大概多少?
全回料再生因分子链降解和杂质造成泡孔壁缺陷,回弹率通常55-70%,同一批料不同位置能差10个百分点以上;新料掺30%回料则在80-86%。鉴别:回料颜色发灰发暗、有异味、按压后回弹慢、泡孔大小不均。食品级、医疗和精密仪器场景必须用全新料。
压缩永久变形怎么测?和回弹率什么关系?
标准方法:样块压缩50%,在70℃环境保持22小时,卸载后恢复30分钟,测量残余变形量占原厚度的百分比。优等品≤5%,良好5-10%,合格10-20%,超过20%不建议用于运输包装。关系是:回弹率决定“弹不弹得回来”,压缩永久变形决定“压久了还回不回得来”,运输塌坑主要看后者。
夏天车厢高温会影响回弹率吗?
会影响,但更该担心的是蠕变。货运车厢夏季内部可达55-65℃,高温下材料变软,落球回弹率数值反而略升1-2个百分点,但压缩永久变形会放大2-3倍。实测同样25kg/m³内衬,25℃环境72h静压厚度损失约4%,60℃环境达9-12%。夏季长途建议密度上调一档或锁定≤5%优等料。
北方冬天到货,回弹率测出来偏低是料有问题吗?
多数不是。EPE在-10℃环境下泡孔壁变硬,16kg/m³料回弹率实测只有62-68%,逼近合格线;25kg/m³也只有70-75%。正确做法是把样块放在23℃室温静置24小时再测,恢复后一般回到81-86%。当场开箱就测,容易把合格料误判成不合格。
内衬塌坑了还能恢复吗?
短期按压(几分钟)的凹陷,回弹率合格的内衬几分钟内可自行恢复95%以上;长期堆码(数周)造成的塌坑属于压缩永久变形,不可恢复。塌坑超过原厚度10%的内衬,缓冲性能已显著下降,应报废更换。
周转箱内衬回弹率怎么选?
周转是“重复受压”工况,选型优先级是压缩永久变形>回弹率>密度。建议25kg/m³起步、压缩永久变形≤5%的料,实测可复用25次以上;30kg/m³可到35次左右。一次性发货内衬用18-22kg/m³即可,不必上高密度。详细选型公式见站内密度+厚度选型专文。
防静电珍珠棉的回弹率会低一些吗?
会略低。添加抗静电母粒会轻微影响泡孔壁韧性,回弹率通常比同密度普通料低1-3个百分点,仍在85%以上的合格区间;涂布型防静电处理对回弹率基本无影响,但防静电效果3-6个月会衰减。表面电阻10⁶-10⁹Ω与回弹率互不干扰,电子厂内衬两者都要验收。
采购验收单上应该写明哪几个回弹指标?
建议三项同时写:①落球法回弹率(≥85%或约定值,注明测试温度23℃);②压缩永久变形(70℃×22h,≤10%或≤5%);③密度(称重法复核,15-30kg/m³约定值±5%)。周转件再加一条“100次循环后回弹保持率≥90%”。只写“回弹性好”这种定性描述,出现纠纷时没有任何判定依据。
内衬厚度损失多少就该报废更换?
经验线:一次性包装不存在更换问题;周转内衬厚度损失超过10%,或槽位公差放大超过1mm导致产品晃动,即应报废。按25kg/m³料测算,正常使用25次后厚度损失约3-5%,仍在可用区间;16kg/m³料用8次后就接近报废线。
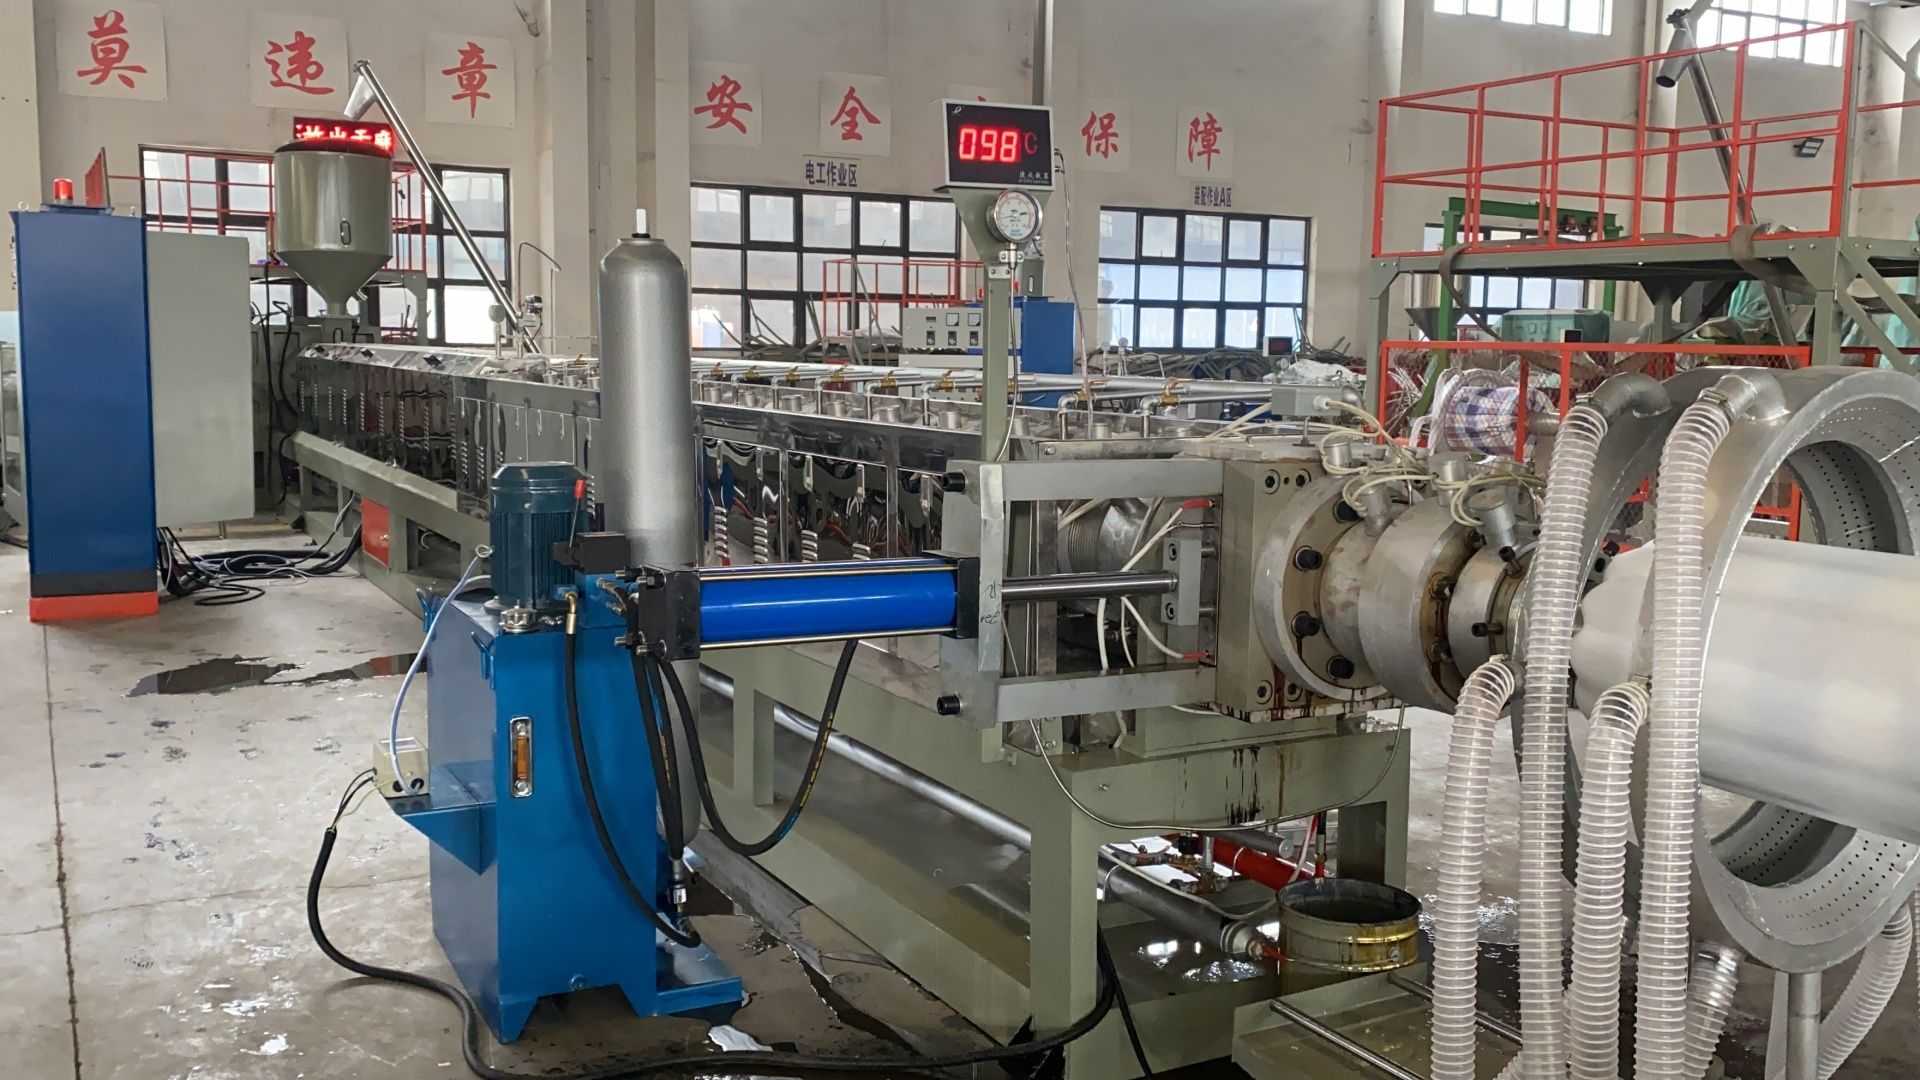
关于西安创响新材料:西北EPE珍珠棉源头工厂,厂址西安市临潼区任留街道铭钻建材11号库,3条LDPE发泡线自产全新料2426H/7042片材,18台套深加工设备(振动刀数控切割机2台、冲压机5台、热压机3台、复膜机2台、切片机4台),日产能300m³。密度15-30kg/m³全档可定制、常规16kg/m³,每批料附密度称重与回弹自检数据;振动刀免模打样1件起、公差±0.5mm、2小时出样,冲压件500件起;±0.3mm超精密需求走长期外协。西安本地24小时送货上门。咨询电话:18091585191 / 19909211536。
相关阅读:
· 西安珍珠棉加工厂怎么核验实力?4步验证法
· 西安珍珠棉内托定制厂家怎么选?全流程+2小时出样
· 防静电珍珠棉密度怎么选?15-30kg/m³分档选型表
· 工业包装珍珠棉怎么选型?密度分档+参数表
· 珍珠棉复膜工艺全解:PE膜/镀铝膜/铝箔区别
· 珍珠棉内衬定制验收避坑指南
Pingback引用通告: 珍珠棉硬度怎么选?2026实测:硬度等级对照表+密度选型公式+加硬与加厚成本差(西安源头工厂) - 西安创响新材料 - EPE珍珠棉|气泡膜|缓冲包装 源头厂家