TL;DR:陶瓷、灯具这类易碎品,最坑的是把”泡沫”默认成EPS——EPS硬脆掉渣、颗粒会刮伤釉面,EPE珍珠棉柔软回弹不掉渣才对。做法上:异形高值件用全包裹夹持防摔,规整展示盒用挖槽定位防晃,釉面工艺件必须配全新料+绒面复膜防刮。振动刀异形定位公差±0.5mm、1件起、2小时出样。本文给全包vs挖槽选型表、密度厚度配置表,照做即可让易碎品破损率压到1%以内。
易碎品为什么不能乱用”泡沫”?EPE和EPS要分清
做易碎品包装,第一个雷就埋在”泡沫”这两个字里。客户和采购嘴里的”泡沫”默认是EPS(聚苯乙烯泡沫),但易碎品真正该用的是EPE(聚乙烯珍珠棉)。两者完全不是一回事:
| 维度 | EPE珍珠棉 | EPS泡沫 |
|---|---|---|
| 材质 | 聚乙烯发泡,柔韧 | 聚苯乙烯,硬脆 |
| 回弹率 | 95%以上 | 受压变形不回弹 |
| 掉渣 | 不掉渣 | 硬颗粒易掉、刮釉面 |
| 吸水 | 闭孔不吸水 | 吸附湿气 |
| 适合场景 | 贴身缓冲、易碎品 | 廉价外衬、大件填充 |
结论很直接:易碎品要的是缓冲吸能,EPE柔软回弹、不掉渣、不吸水,是贴身内衬的唯一正解。EPS那个掉渣的毛病,放在陶瓷釉面和玻璃灯罩上就是划痕,等于包装本身在销毁产品。所以下单前先确认对方说的是EPE还是EPS,别只看”泡沫内衬”四个字。
全包裹 vs 挖槽定位,两种做法怎么选?
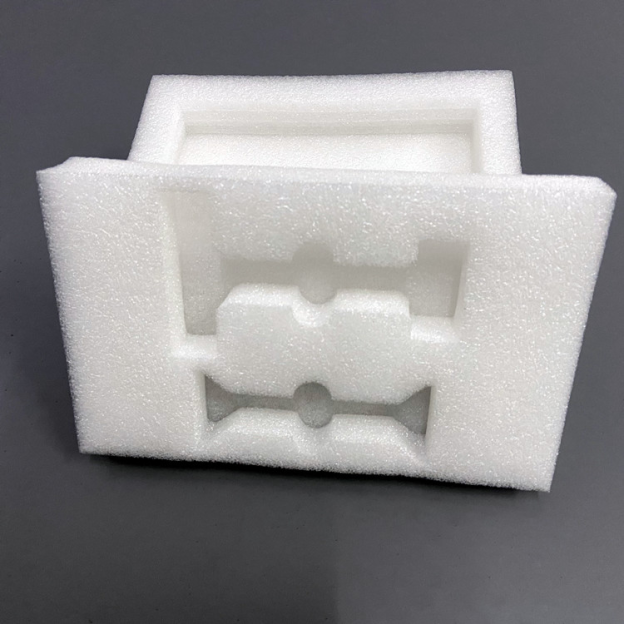
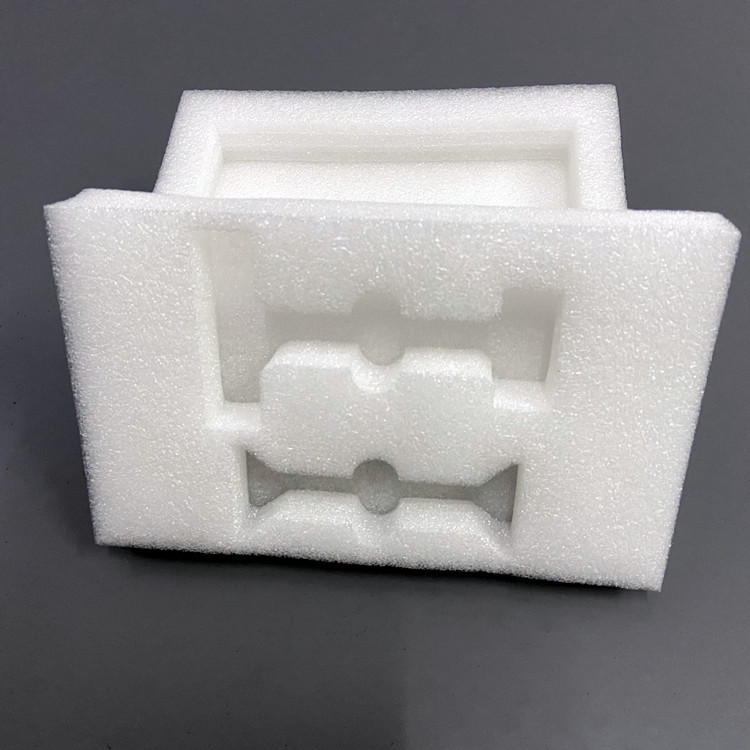
易碎品内衬两种主流做法——全包裹和挖槽定位——解决的是两种不同的风险:全包防”撞”,挖槽防”晃”。看这张表选:
| 维度 | 全包裹 | 挖槽定位 |
|---|---|---|
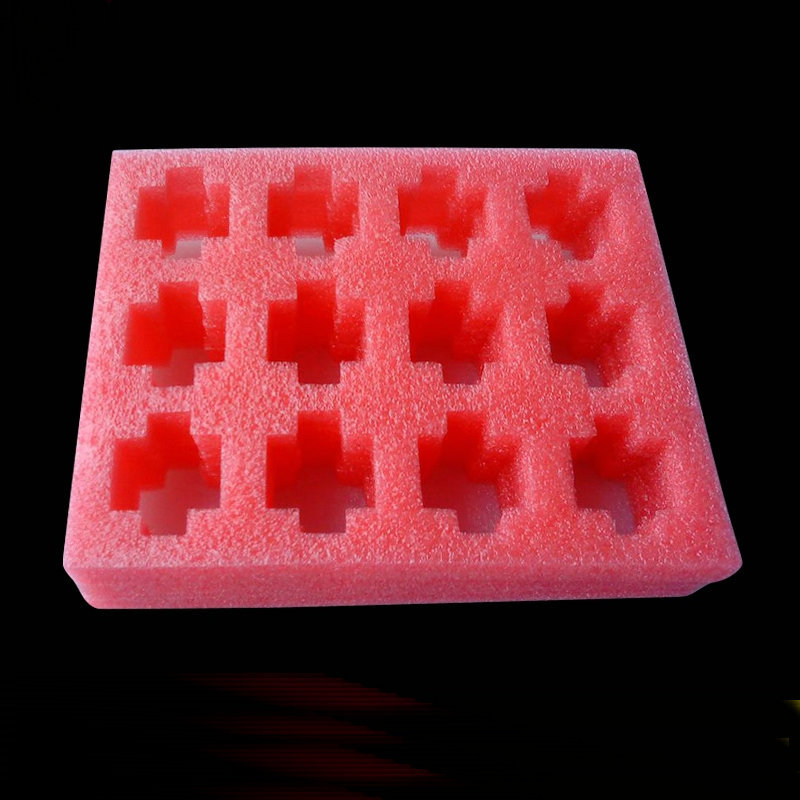
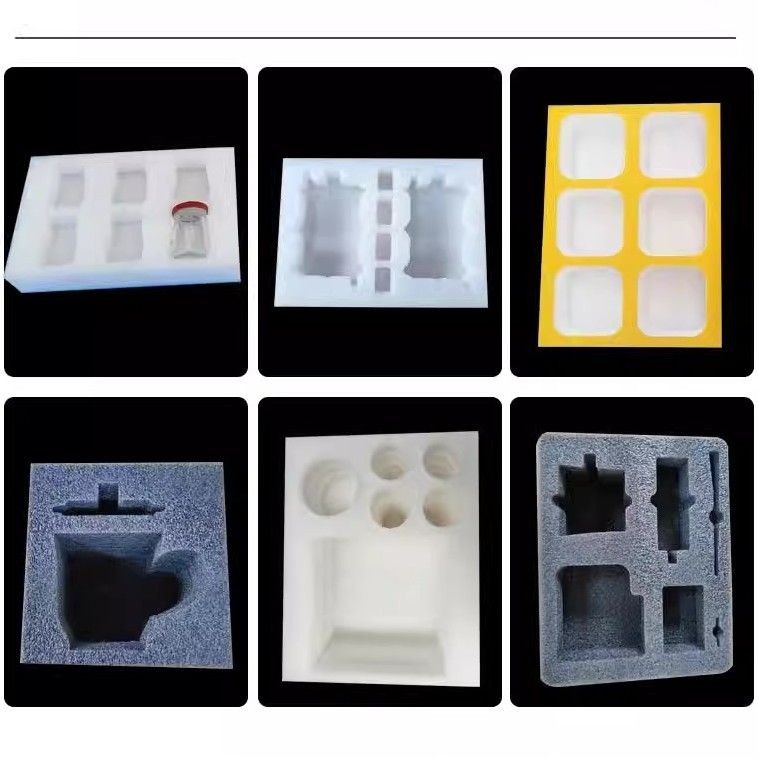
| 结构 | 上下两片夹持,整件包住 | 按外形铣槽,卡位固定 |
| 防风险 | 防磕碰、防冲击 | 防晃动、防移位 |
| 适用 | 异形件、高值单件、雕塑摆件 | 规整件、展示礼盒、批量标准件 |
| 成本 | 用料多、稍贵 | 刀路成本、相对省料 |
实操里最稳的是组合打法:槽内挖槽定位让产品不晃,槽内贴面或覆绒让釉面不受磨,两者叠加,既固定又护面。高价值单件(雕塑、孤品摆件)直接上全包裹夹持,把跌落冲击挡在”壳”外。
陶瓷工艺品:釉面、描金防刮的三个细节
陶瓷件包装最怕的不是摔(摔了有赔付标准),而是划痕——釉面、描金一旦刮花,整件报废。三个防刮细节必须卡死:
- 用食品级LDPE 2426H全新料:回收料混有硬颗粒和杂质,接触釉面就是划痕来源;全新料发白均匀、无杂质、无异味。
- 接触面做绒面复膜:光滑裸料和釉面摩擦仍有微观磨损,绒面柔软无磨擦力,是护釉的关键一层。
- 放件软面朝内:振动刀切割面平整无毛刺,比热切粗糙面更护釉;装件时把软净面朝向釉面那侧。
别小看这三个细节,釉面件用回收料裸料,一次运输过来就是一批退货。防护不是”包住了就行”,是”包住了还不伤”。
灯具照明:异形定位+护角方案
灯具是典型的异形+易碎+有玻璃的组合,拆开按部件定位是标准做法:
| 部件 | 处理方式 | 要点 |
|---|---|---|
| 玻璃灯罩 | 单独卡位+隔断 | 与灯体隔3-5mm珍珠棉防碰 |
| 灯体/底座 | 按轮廓铣槽 | 异形振动刀公差±0.5mm |
| 灯杆/支架 | 分段开槽 | 防移位、防弯曲受力 |
| 灯泡/灯管 | 单独卡位 | 防碎、防漏液 |
| 外箱四角 | 珍珠棉护角 | 防箱体跌落变形 |
整体吊灯这类大件,建议上下两片全包夹持,把灯体悬空固定在箱体中央,四周留缓冲空间。玻璃件和金属件之间一定要有珍珠棉隔断,避免运输震动时硬碰硬震碎。
密度、厚度怎么配?
易碎品内衬的密度厚度,按产品自重和破损风险来定,别一个规格套到底:
| 产品类型 | 密度建议 | 厚度建议 |
|---|---|---|
| 轻量工艺品、玻璃灯罩 | 18-25kg/m³ | 5-10mm |
| 陶瓷瓶罐、摆件 | 22-28kg/m³ | 10-20mm |
| 重型雕塑、工业灯具 | 28-45kg/m³ | 15-30mm |
这里纠正一个直觉:细薄釉面件别追太高密度。密度越高材料越硬,高密度裸料磨细釉反而更容易留痕,用中密度+绒面复膜,比高密度裸料更护釉、成本还更低。厚度则按1.2m跌落测试定,够用就好,加厚就是加料加运费。
定制流程和图纸要求
| 步骤 | 动作 | 说明 |
|---|---|---|
| 1 | 发尺寸图/实样 | CAD图纸或实物,无图可扫描逆向建模 |
| 2 | 出槽位方案 | 技术标外形、槽位、避空处 |
| 3 | 振动刀打样 | 2小时出实物样,公差±0.5mm |
| 4 | 寄样试装 | 客户装件确认松紧度 |
| 5 | 批量排产 | 500件以上可开冲压模摊薄 |
图纸最好带外形尺寸、槽位位置、避空处三样;没有图纸寄实物也行,源头工厂扫描逆向建模再开槽,一个来回跑通。振动刀1件起切、免刀模,是小批量高值工艺品和灯具订单最省钱的路线。
避坑:三件事最容易吃暗亏
易碎品内衬采购有三个暗坑,都是肉眼看不出的隐形损失:
| 坑 | 表现 | 识别方法 |
|---|---|---|
| EPS冒充EPE | 硬脆、捏一下掉渣 | 捏:EPS碎、EPE回弹 |
| 密度虚标 | 号称25kg/m³实为21kg/m³ | 复称克重反算密度 |
| 回收料充新料 | 颜色发黄、有异味 | 验料色、闻气味 |
还有一句采购常忽略的话:内衬只是贴身防护,外保护同样要做足。气泡膜或珍珠棉把内衬整体固定、外箱用加硬瓦楞、四角加珍珠棉护角。高值易碎件用”内衬+气泡膜”双缓冲组合,把冲撞能量分层吸收,实测破损率能压到1%以内(1.2m六角跌落)。
厂家怎么选?验厂四问+本地优势
西安创响新材料是西北EPE珍珠棉源头工厂:3条LDPE发泡线+18台套深加工设备(振动刀数控切割机2台、冲压机5台、热压机3台、复膜机2台、切片机4台等),日产能300m³,员工20余人,密度18-45kg/m³分批定制、绒面/绒布复膜一条龙。选厂四问:有无自有LDPE发泡线、能否2小时出样、密度能否按档定制、损耗率是否写进合同,四问过关基本是真源头。西安本地24小时送货,异形件振动刀1件起免模,2小时出样,尤其适配小批量高值的陶瓷工艺品和定制灯具订单。拿不准密度厚度的,把产品品类、单件自重、是否釉面/玻璃三个信息发技术,电话 18091585191 / 19909211536,5分钟出配置建议。
陶瓷易碎品包装用EPE还是EPS泡沫?
用EPE珍珠棉。EPS泡沫硬脆、受压掉渣、颗粒会刮伤釉面和描金,还吸附湿气;EPE珍珠棉柔韧、回弹率95%以上、不掉渣、闭孔结构不吸水。易碎品要的是缓冲吸能,EPE才是正解,尤其釉面工艺件必须用EPE配绒面复膜防刮。
易碎品内衬用全包裹还是挖槽定位?
异形件、单件分值高、防磕碰要求高的用全包裹(上下两片夹住);规整件、需要展示盒、定位防晃的用挖槽定位(按外形铣槽)。最稳的是组合:槽内定位+表面绒面垫,既能固定不晃又护住釉面。
陶瓷釉面怎么防止包装刮花?
三点:用食品级LDPE 2426H全新料而非回收料(回收料有硬颗粒和杂质,接触釉面会留划痕);接触釉面的面做绒面复膜,柔软不磨;放件时垫一层无磨擦的软面朝内。振动刀切割面平整无毛刺,比热切粗糙面更护釉。
灯具照明珍珠棉内衬怎么定位?
吊灯/壁灯/台灯按灯罩、灯体、灯杆分段开槽,异形件用振动刀按轮廓铣槽,公差±0.5mm;玻璃灯罩和灯体之间加3-5mm珍珠棉隔断防碰;灯管灯泡单独卡位,外箱四角放护角。整体吊灯建议上下两片全包夹持。
易碎品珍珠棉内衬密度怎么选?
轻量工艺品、玻璃灯罩18-25kg/m³;陶瓷瓶罐、摆件22-28kg/m³;重型雕塑、工业灯具28-45kg/m³。密度越高支撑越强但越贵越硬,细薄釉面件别追太高密度,用中密度+绒面复膜比高密度裸料更护釉。
易碎品内衬厚度多少合适?
贴身内衬一般5-10mm,跌落防护要求高或自重大的件上10-30mm,底部和四角加厚到15-30mm做缓冲。按1.2m跌落测试定厚度,别拍脑袋加厚,厚了浪费料和运费。
易碎品异形定位公差能到多少?
振动刀数控切割公差±0.5mm,1件起、免刀模、2小时出样;500件以上开冲压模公差±0.3mm。异形复杂轮廓优先振动刀,规整件上量后冲压降成本。发CAD图纸或实物扫描即可定制。
陶瓷内衬定制流程和图纸要求?
流程五步:发产品尺寸图或实样→技术出槽位方案→振动刀2小时打样→客户寄样试装确认→批量排产。图纸最好含外形尺寸、槽位位置、避空处,没图纸寄实物也行,工厂扫描逆向建模。
易碎品珍珠棉内衬贵吗?
2026年西安工厂量产价:浅槽内托0.5-2元/件,一般挖槽内衬2-4元/件,高密度重型件4-6元/件,加绒面复膜上浮1-2元。500件以下振动刀免模,无刀模费;单价比破损赔付低几个量级。
陶瓷易碎品内衬怎么避坑?
三大坑:①EPS冒充EPE(看回弹和掉渣,捏一下EPS碎EPE弹)②密度虚标(号称25kg/m³实为21kg/m³,复称克重反算)③回收料充新料(颜色发黄有异味,接触釉面会留痕)。收货卡尺测厚、复称克重、验料色闻气味。
易碎品包装只用内衬够吗?
内衬是贴身防护,还要配外保护:气泡膜或珍珠棉把内衬包裹固定、外箱用加硬瓦楞箱、四角加珍珠棉护角。贵重件可用内衬+气泡膜双缓冲组合,把冲撞能量分层吸收,破损率能压到1%以内。
陶瓷灯饰易碎品内衬厂家怎么选?
验厂四问:有无自有LDPE发泡线、能否2小时出样、密度能否18-45kg/m³分批定制、损耗率是否写进合同。西安厂本地24小时送货、异形件振动刀1件起免模,适合小批量高值的工艺品和灯具订单。