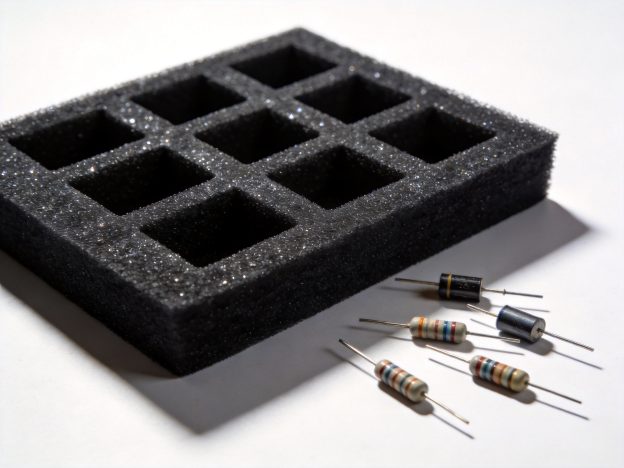
TL;DR:工具箱内衬定制核心就三件事——按工具重量选密度(一般五金25-35kg/m³、电动工具35-45kg/m³、精密仪器18-25kg/m³)、挖槽做防呆设计(不同规格槽位差异化尺寸防放错)、一体成型免模打样(1件起、2小时出样)。2026年10月西安工厂价:量产单件0.8-6元,刀模费200-800元,500件起定。本文给密度选型表、槽位公式、五金防刮与电动工具承重实测,照做即可避免"密度选错磨穿""槽位留小放不进"两类高频翻车。
工具箱内衬为什么首选EPE珍珠棉而不是EPS泡沫?
工具内衬面对的是硬质金属件+长途运输震动这对矛盾,对材料有两项硬要求:回弹不掉渣、可挖槽包边。先看结论:EPE珍珠棉(LDPE 2426H/7042全新料物理发泡)是当前工具内衬的最优解。原因有三:第一是回弹,EPE闭孔发泡回弹率95%以上,工具放进去是弹性夹持,震动中被软支撑吸收,不硌不碰;EPS泡沫(保丽龙)硬脆,边角一碰就掉白色渣,掉进精密工具缝隙里反而要返工清理。第二是可加工性,EPE片材支持振动刀异形挖槽、热切成型、复膜、粘合,能按每把工具的轮廓做贴合槽位;EPS只有模塑一条路,工具规格一变就要重开模。第三是耐磨防刮,EPE表面可做绒面/绒布复合,直接接触金属工具不划伤镜面件。
| 维度 | EPE珍珠棉 | EPS泡沫 | EVA | 海绵 |
|---|---|---|---|---|
| 回弹率 | 95%以上,弹性夹持 | 硬脆无回弹 | 70%左右偏硬 | 高但易塌陷 |
| 掉渣 | 不掉渣 | 边角易掉渣 | 不掉渣 | 不掉渣 |
| 可挖槽精度 | 振动刀±0.5mm | 模塑粗糙 | 较好 | 差 |
| 防刮性能 | 可绒面复合 | 无 | 软性好 | 软性好 |
| 成本 | 中低 | 低 | 中高 | 中低 |
| 耐潮 | 闭孔不吸水 | 不吸水 | 不吸水 | 易吸潮发霉 |
海绵内衬最大的坑是吸潮:五金工具常年接触油污和切削液,海绵吸湿后发霉、藏污纳垢,精密量具还会被水汽腐蚀;EPS掉渣则是精密电子工具的大忌。这也是2026年工具类内衬持续从EPS/海绵切回EPE的根本原因。EPE和EPS泡沫内衬的区别一文有更完整的回弹/掉渣对比数据,逻辑通用。
密度怎么选?五金/电动工具/精密仪器三档对照
工具内衬选密度,核心看工具自重和硬度,不是越厚越好:密度是单位体积的用料量,直接决定缓冲能力和耐磨性。三档对照记牢:
| 工具类型 | 典型代表 | 推荐密度 | 厚度建议 | 理由 |
|---|---|---|---|---|
| 精密仪器/量具 | 游标卡尺、千分尺、内窥镜 | 18-25kg/m³ | 10-20mm | 轻件不需高承载,软缓冲防刮 |
| 一般五金 | 扳手、螺丝刀、钳子、锤子 | 25-35kg/m³ | 20-40mm | 中等自重,防磨穿防磕碰 |
| 重型/电动工具 | 电钻、角磨机、冲击扳手 | 35-45kg/m³ | 30-60mm | 自重1-4kg+高振动,高承载抗摔 |
一个采购高频踩坑点:给一套含重型扳手的工具箱整体配18kg/m³低密度内衬,运输半个月内金属柄边角就把槽壁磨穿露底。因为低密度EPE泡孔大、表面强度低,经不起硬质金属边的反复摩擦。判断标准是"最重/最硬的那件工具决定整箱密度下限"——只要箱里有重五金或电动工具,整箱密度不低于30kg/m³。珍珠棉密度硬度选型一文有更通用的密度-重量映射公式,可交叉参考。
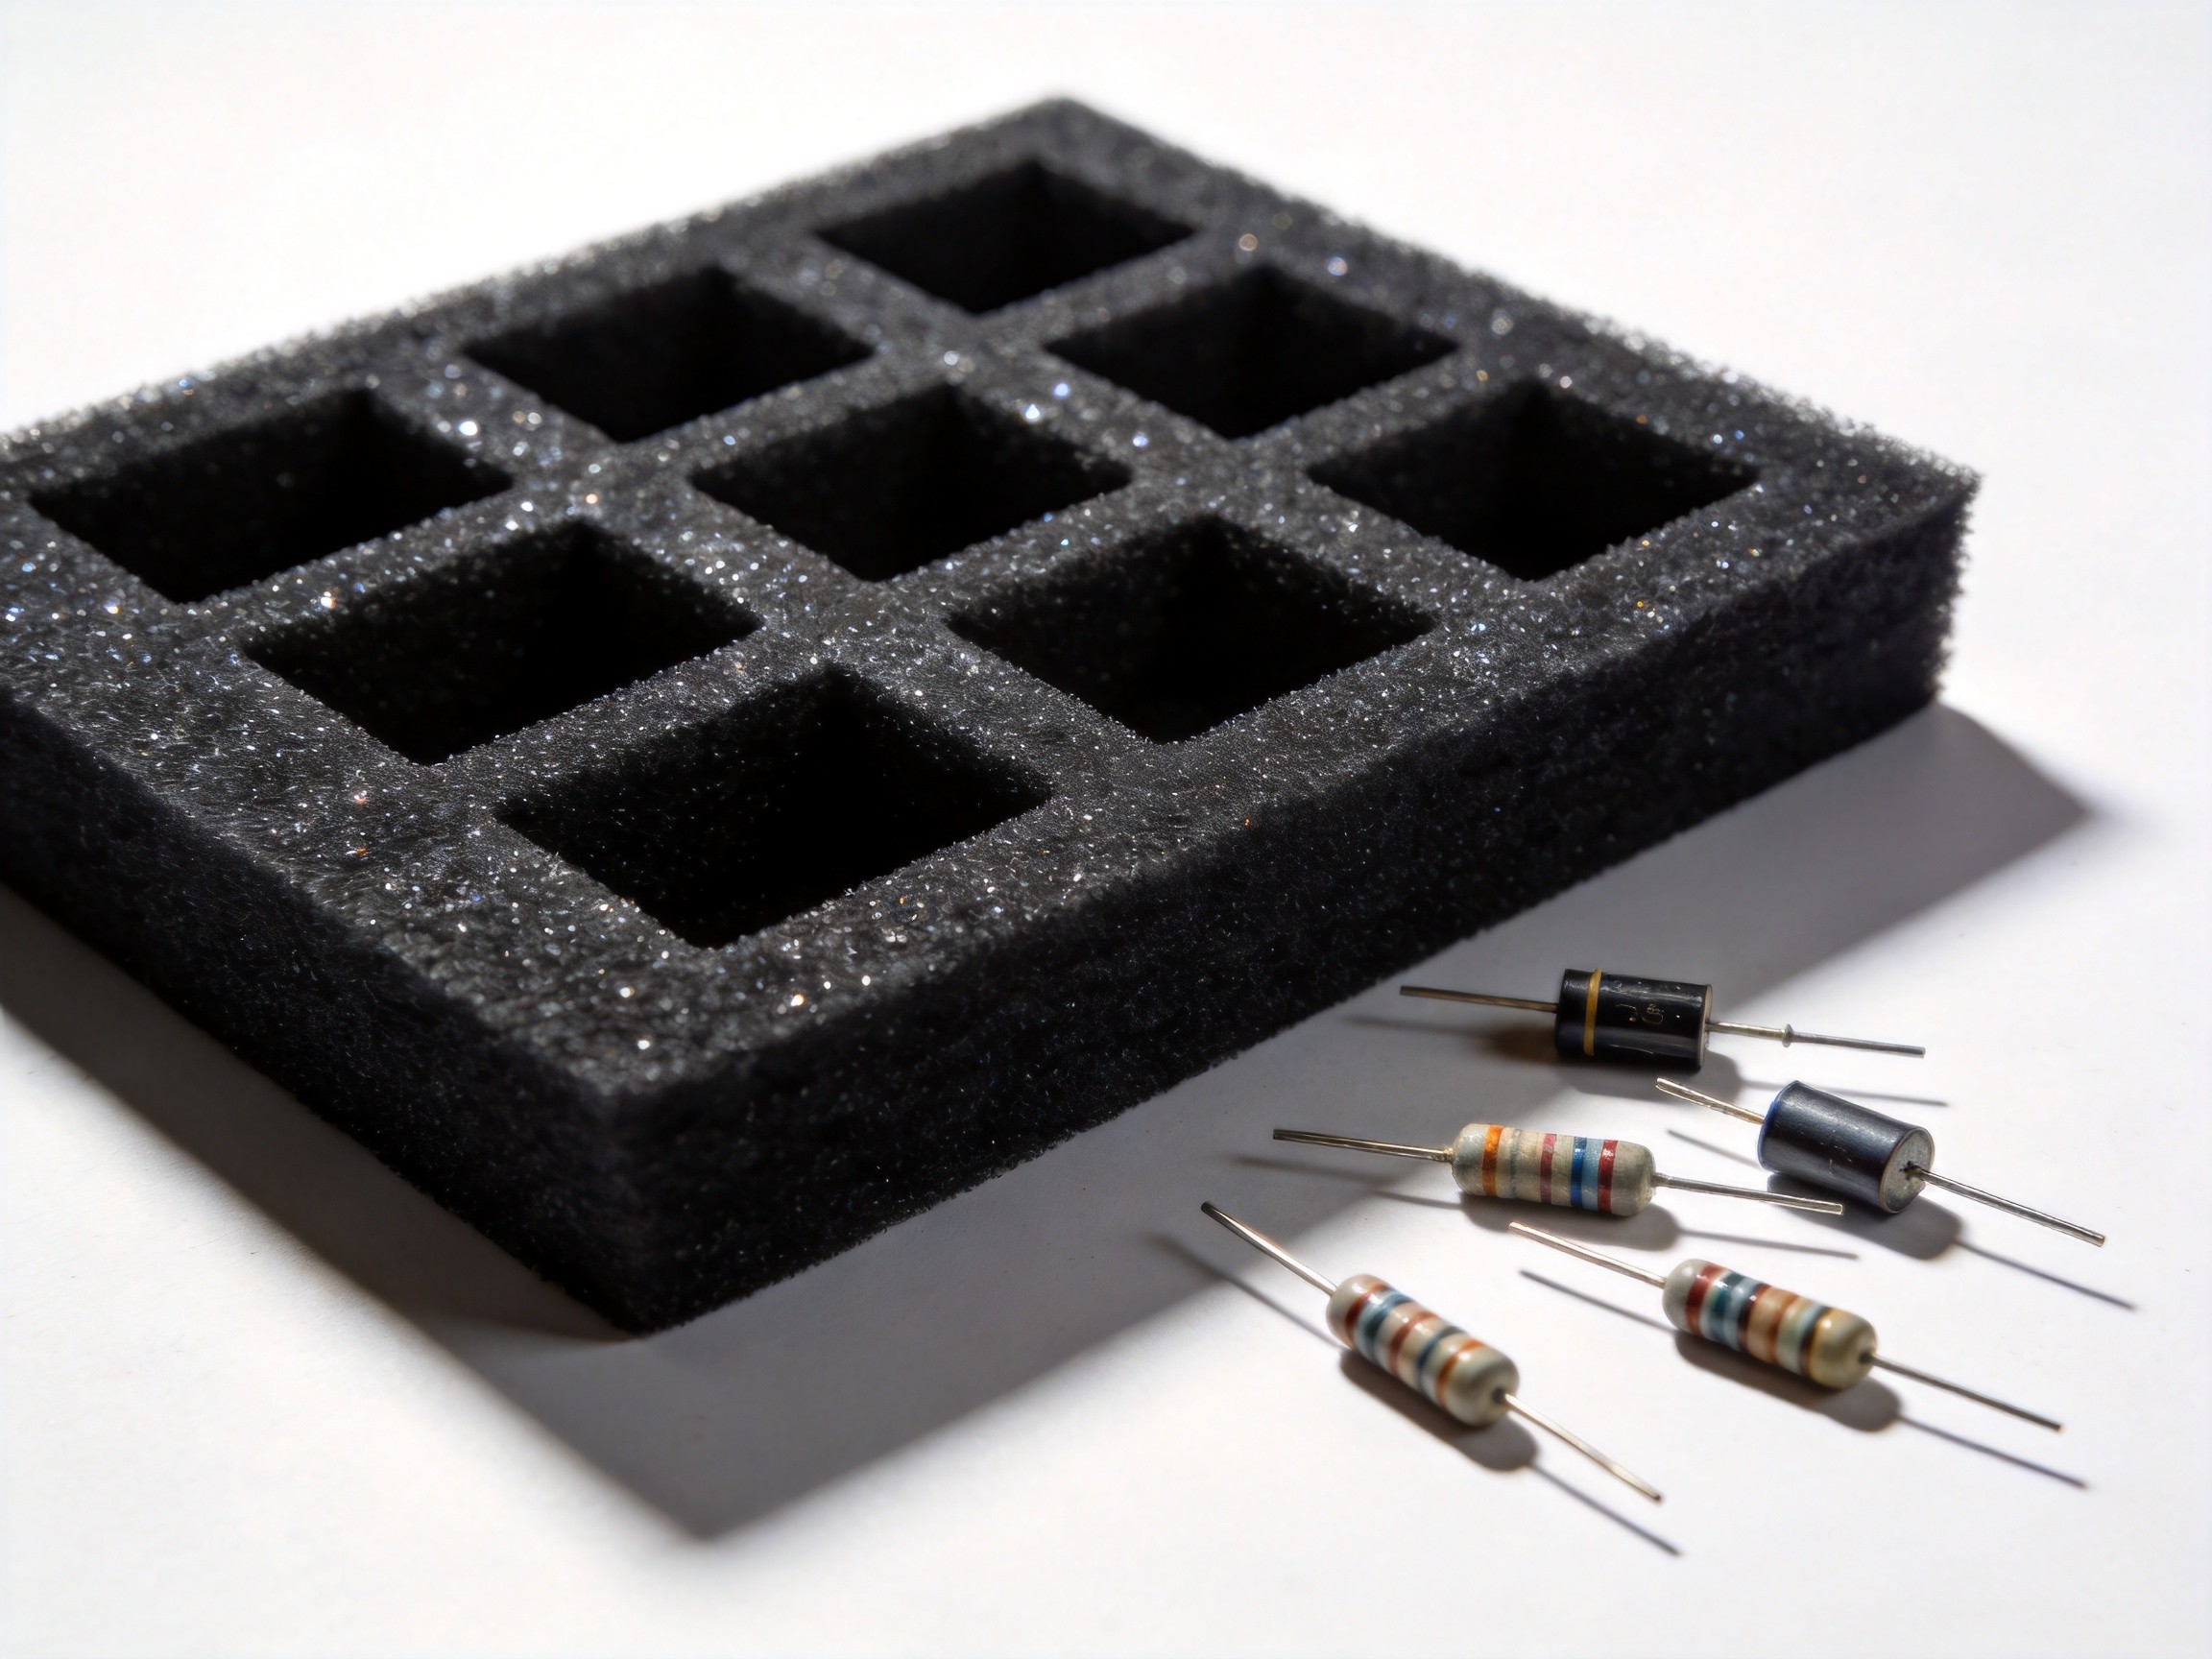
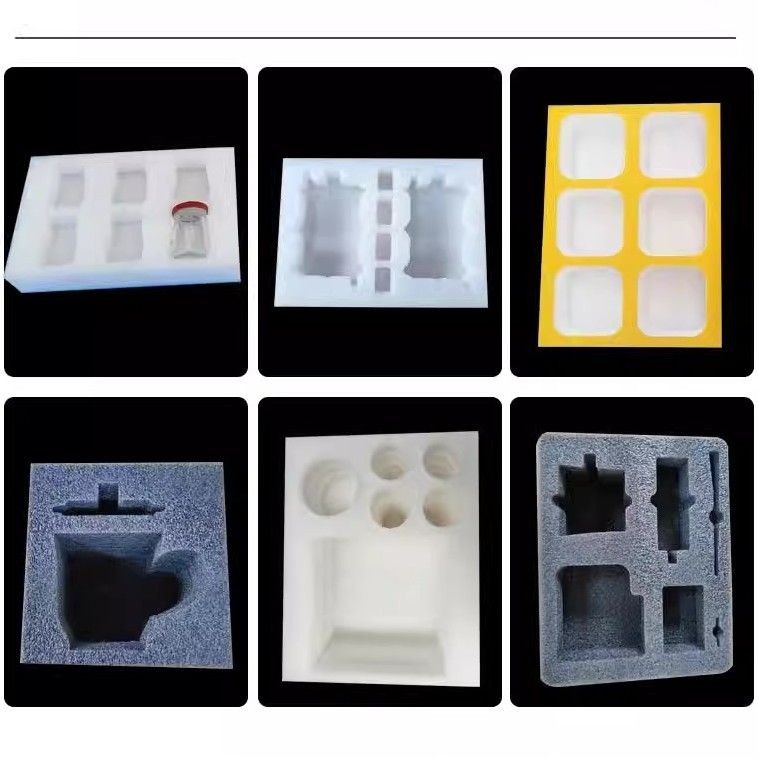
挖槽怎么设计才能防呆又防晃?
工具内衬的槽位设计是"一个槽对应一把刀"的精准活,两个公式+一个防呆设计是精髓:
- 槽位 = 工具轮廓最大尺寸 + 2-3mm余量。余量小于2mm取放费力、卡工具;大于3mm运输中工具在槽里晃动,互相磕碰把镜面件刮花。以最大单件实测轮廓再加余量,振动刀切割公差可达±0.5mm。
- 槽深 = 工具厚度的1/2到2/3。全埋进去取不出,露太多固定不住。带柄工具(扳手、螺丝刀)注意柄部让位,圆柄工具槽做圆弧底贴合轮廓,防滚动。
- 防呆设计:这是同行很少写、但对产线真正有用的点——把同箱里不同规格的工具槽位做成差异化尺寸或形状(如内六角扳手按规格做对应台阶槽、十字/一字螺丝刀槽做不同宽度),工人放错位时对不上、放不进去,一眼识别,装箱效率和物料防错都提升。
| 工具 | 轮廓余量 | 槽深比例 | 槽底造型 | 防呆要点 |
|---|---|---|---|---|
| 扳手/钳子 | +2-3mm | 1/2-2/3 | 平底 | 按开口规格分槽 |
| 螺丝刀 | +2mm | 1/2 | 圆弧底 | 十字/一字异宽 |
| 套筒/钻头 | +2mm | 全嵌或2/3 | 圆孔阵列 | 按直径分阶孔 |
| 电动工具 | +3mm | 2/3 | 仿形包边 | 重心凹位+让位 |
防呆的价值不只在"防放错":它让工具归位状态一眼可见,缺件盘库时扫一眼就能发现少了一把,对6S管理和盘库效率是实打实的提升。批量定制前先打样,把整套工具逐件试嵌一遍,卡位和晃动的感觉当场就能验出来。
五金工具内衬怎么防刮、防磨穿?
五金工具是内衬损耗最快的场景,因为金属件直接压在泡棉上。两个层级的防护策略:
- 底层:密度兜底。装硬质金属柄工具(扳手、锉刀、錾子)的槽位,密度不低于30kg/m³。低密度EPE泡孔大、表面强度低,金属边角在长途振动中反复摩擦,半个月到一个月就可能磨穿露底。判断口诀:箱里有硬金属件,密度下限按30kg/m³定。
- 表层:绒面/绒布复合。要求高的精密工具(镜面测量件、镀铬件),槽面做绒布复合或绒面复膜,既能防划伤镜面,又增加槽壁耐磨性。绒布复合比裸片贵约1-2元/件,但一次防划伤事故的返工和客诉成本远高于此。
顺带一个采购易忽略的点:防静电需求的工具(电子维修、主板维修工具)要选黑色导电EPE,加入导电炭黑的EPE表面电阻可达10^6-10^9Ω,能把静电导走保护器件;普通五金用白色新料即可,黑白混用是采购常见错——白色普通EPE不防静电,用在电子维修箱里等于没防。
电动工具重型件,内衬承重怎么算才抗摔?
电钻、角磨机、冲击扳手这类自重1-4kg的重型工具,内衬要按"高承载+高振动"来设计,只看重量不够,还要看重心:
- 密度拉到35-45kg/m³。高密度EPE泡孔细密,承载能力强,重型工具放进去不塌坑,跌落冲击能被充分吸收。
- 偏心工具加厚腔壁。角磨机、电锤这类一头重一头轻的,重心偏向的一侧腔壁加厚2-3mm,防止跌落时工具在腔内翻滚撞穿侧壁。
- 跌落测试兜底。按GB/T 4857做1.2m六角跌落测试(模拟快递分拣的六个面),破损率控制在1%以内才算合格缓冲;重型工具建议测0.8m多面跌落+1.2m一角跌落两档。
缓冲设计的底层逻辑是缓冲系数C值:材料把冲击G值降到产品耐受值以下的能力,靠密度和厚度共同决定。电动工具这类工业件,密度选对方向(35-45kg/m³)、厚度留够(30-60mm),C值就能兜住常规物流冲击,不必追求过密过厚造成浪费。
挖槽工艺:振动刀免模还是冲压刀模?
这是成本分水岭,采购经理必懂:
| 维度 | 振动刀切割 | 冲压刀模 |
|---|---|---|
| 起订量 | 1件起 | 批量500件起 |
| 刀模费 | 免刀模 | 200-800元(按槽位复杂度) |
| 公差 | ±0.5mm | ±0.3mm(外协) |
| 打样速度 | 2小时出样 | 需先开模再打样 |
| 适用 | 打样/小批量/异形件 | 大批量标准化 |
结论很直白:500件以下一律振动刀直切,别先花刀模钱。先振动刀打样确认槽位,小批量直接振动刀量产;单规格上量到500件以上,再开冲压刀模把单件成本摊下来,刀模费摊到500件单件只增加0.4-1.6元。西安珍珠棉型材/异型材加工一文有振动刀异形切割的更详细说明。
定制流程和交期怎么排?
标准流程四步:寄样工具或发2D/3D图纸 → 振动刀2小时出打样件 → 逐件试嵌确认槽位 → 批量500件以上开冲压刀模、常规5-7天交货。图纸给不全时,直接寄一套工具实物是最快的,工厂按实物轮廓扫描切割,省去量图误差。出货损耗率行业惯例3-5%,签合同时写清超损归属,避免结算扯皮。
西安创响新材料是西北EPE珍珠棉源头工厂:3条LDPE发泡线+18台套深加工设备(振动刀数控切割机2台、冲压机5台、热压机3台、复膜机2台、切片机4台等),日产能300m³,员工20余人。工具内衬定制可按密度18-45kg/m³分档、绒面/绒布复合、黑白防静电配色一条龙完成。西安本地24小时送达,西北主要城市48小时内。拿不准密度的,直接把工具品类(五金/电动/精密)和单件自重两个信息发给技术,电话 18091585191 / 19909211536,5分钟出配置建议。
工具箱内衬验收避坑四查
批量收货时按四查过一遍,比事后追责有用:
| 检查项 | 动作 | 不合格特征 |
|---|---|---|
| 1. 查密度 | 电子秤复称单片克重,反算密度 | 号称35kg/m³实为30kg/m³,克重缩水14% |
| 2. 查槽位 | 逐件塞入工具 | 过松晃动、过紧卡件、防呆对不上 |
| 3. 查回弹 | 按压槽底,看恢复 | 5秒内不回弹,说明发泡或密度不达标 |
| 4. 查料色 | 看颜色闻气味 | 发灰发暗、有酸味/塑料味=回收料 |
密度虚标是内衬行业最常见的偷工减料方式,因为密度肉眼看不出、必须复称克重才能验。号称35kg/m³的片材,实测重量只有30kg/m³,等于用料缩水14%,缓冲能力同步下降。EPE vs EPS对比和密度硬度选型两文里都有现场复称的验证方法,可一并参考。
工具箱内衬用什么材质最好?
综合首选EPE珍珠棉(LDPE 2426H/7042全新料发泡):回弹率95%以上不掉渣、密度可定制18-45kg/m³、可挖槽复膜防刮。EPS泡沫硬脆掉渣,EVA偏硬成本高,海绵易吸潮发霉,工具内衬场景EPE性价比与防护性最优。
五金工具内衬密度怎么选?
按工具自重分级:精密量具/螺丝刀25kg/m³以下即可;一般五金扳手锤子25-35kg/m³;重型五金和偏件35-45kg/m³。密度低于25kg/m³且装硬质金属柄工具,运输震动中金属边角会把内衬磨穿露底。
电动工具内衬要多大密度才抗摔?
电钻角磨机等自重1-4kg的电动工具,建议35-45kg/m³高密度EPE,偏心工具(角磨机)还要加厚腔壁。按GB/T 4857做1.2m六角跌落测试,破损率控制在1%以内才算合格缓冲。
挖槽尺寸怎么量才不晃?
槽位=工具轮廓最大尺寸+2-3mm余量(振动刀公差可达±0.5mm),深度取工具厚度的1/2到2/3。余量小于2mm取放费力,大于3mm运输中工具在槽里晃动磕碰;按最大单件实测轮廓再加余量。
怎么设计防呆槽位?
把不同规格工具槽位做成差异化尺寸或形状(如内六角扳手槽做对应规格台阶),放错位对不上、放不进去,工人一眼识别,装配效率提升明显。这是同行很少写、但对产线真正有用的设计点。
五金工具内衬会不会磨穿?
会。密度偏低(<25kg/m³)且装硬质金属柄工具时,长途震动让金属边角反复摩擦槽壁,可能磨穿露底。对策是密度提到30kg/m³以上,或槽面做绒面/绒布复合增强耐磨性。
挖槽用免模打样还是开刀模?
打样和小批量用振动刀切割:1件起、免刀模、2小时出样,公差±0.5mm;批量500件以上开冲压刀模摊薄成本,刀模费200-800元。500件以下一律振动刀直切最划算,不用先花刀模钱。
工具箱内衬定制多少钱?
2026年10月西安工厂价:量产单件0.8-6元,取决于密度、挖槽复杂度、是否复膜。精密仪器浅槽0.8-2元/件,五金挖槽2-4元/件,电动工具高密度深槽4-6元/件,500件起定,刀模费另计。
定制一批工具箱内衬要多久?
寄样或图纸后2小时出打样件确认,批量500件以上开冲压刀模,常规5-7天交货。西安本地24小时送达,西北主要城市48小时内,急单建议提前7天下单锁产能。
怎么验收工具箱内衬质量?
四查:一查密度(复称克重,防虚标,号称35kg/m³实为30kg/m³要缩水14%);二查槽位公差(塞入工具应松紧得当不晃不卡);三查回弹(按压后5秒内恢复原状);四查料色(全新料发白均匀,回收料发灰有酸味)。
Pingback引用通告: 珍珠棉内衬定制开模费多少?按方/按件/按克重计价全拆解+5个避坑点(2026采购指南) - 西安创响新材料 - EPE珍珠棉|气泡膜|缓冲包装 源头厂家