TL;DR:工具箱、五金、电动工具的珍珠棉内衬定做,核心是三个点——槽位一体成型做防呆定位(每把工具只能放回自己的格)、密度25-45kg/m³(电动工具等重件用35-45,扳手钳子25-35)、槽位公差±0.5-1mm(太松工具晃、太紧放不进)。振动刀切割免模2小时出样、1件起做,冲压500件起±0.3mm。西安临潼工厂18台套深加工设备,24小时送货。本文拆解EPE与EPS”泡沫”的混淆陷阱、防呆定位设计法、密度选型和开模计价,帮采购一次做对。
工具箱珍珠棉内衬为什么要用挖槽而不是平放?
很多采购问:工具平铺在箱子里垫一层珍珠棉不就行了,为什么要挖槽?答案在”定位”和”防呆”两个字。平铺的缺点很致命:
- 工具互相碰撞:扳手和套筒在箱里滚动磕碰,运输一趟磕出划痕甚至崩口。
- 找不到位置:开箱翻找,理货效率低,高端工具箱的”专业感”全无。
- 无法防呆:少拿漏拿没人发现,交接时扯皮。
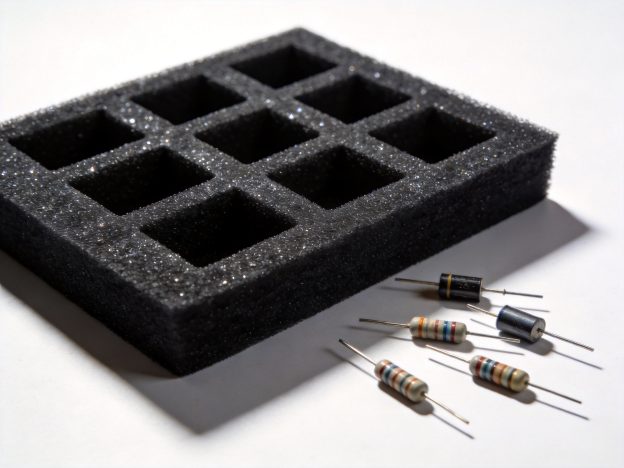
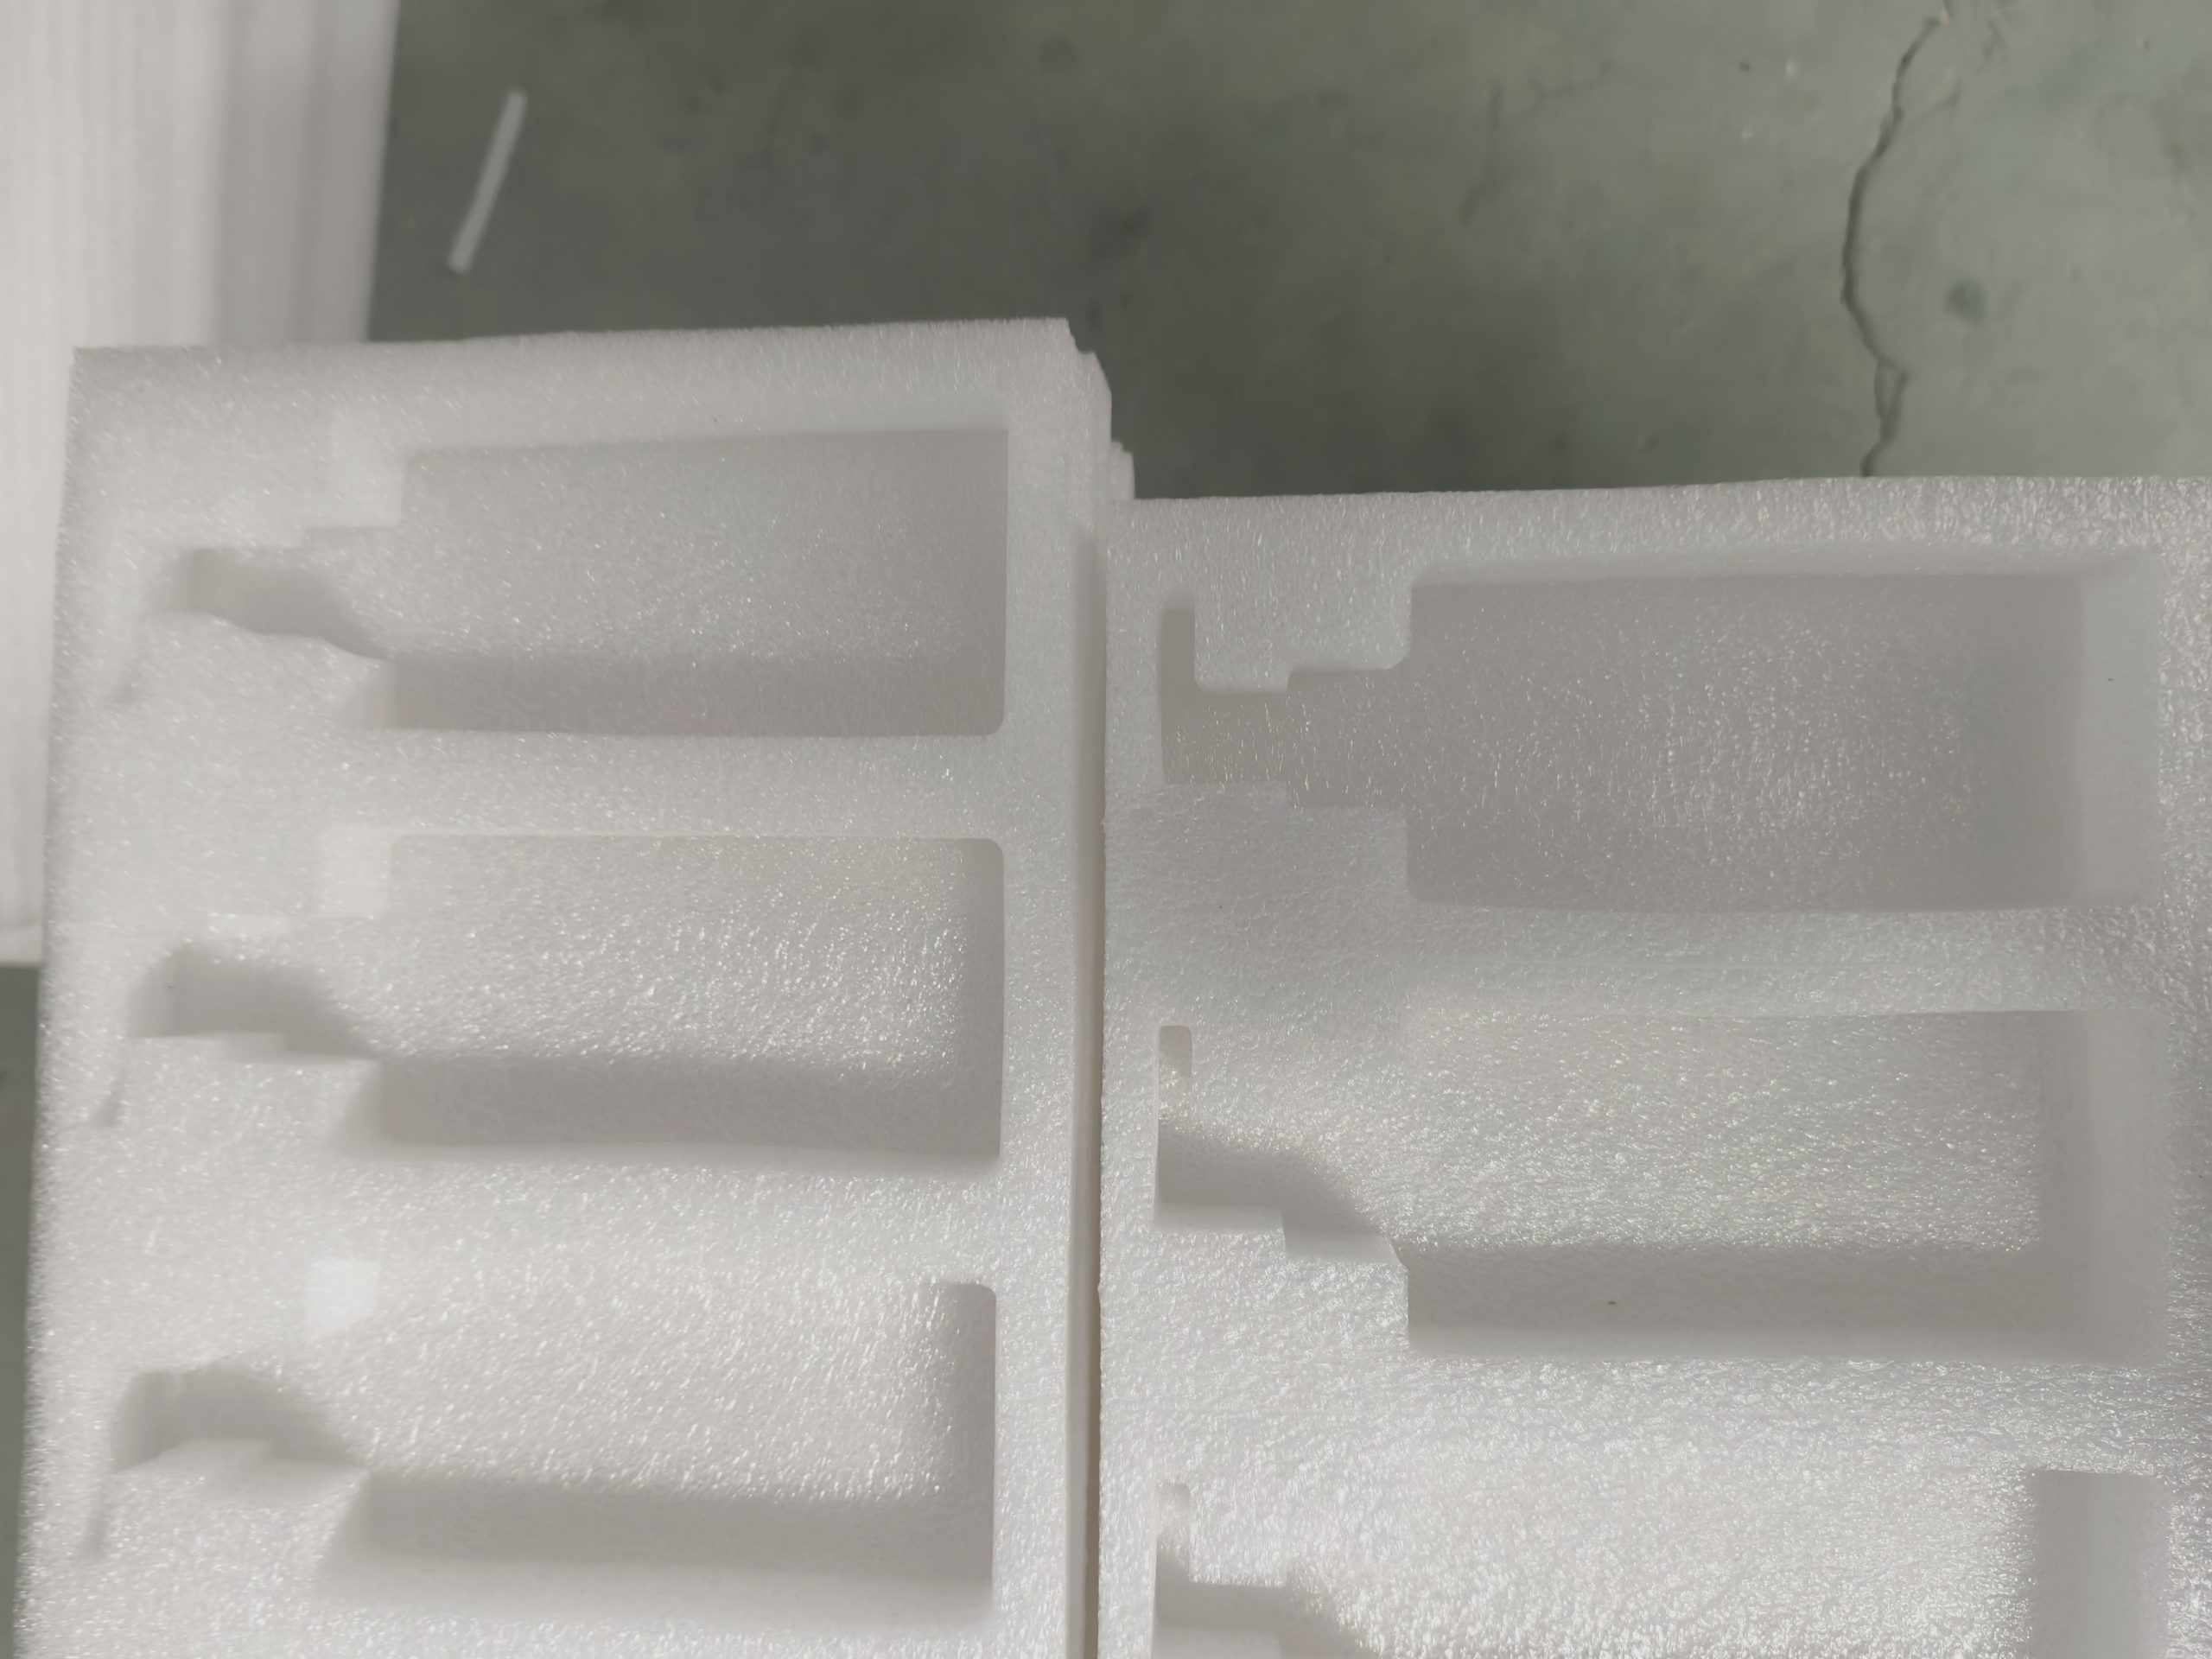
挖槽一体成型是工具内衬的标准做法——用挖槽让每把工具嵌入专属凹槽,箱体倒过来工具也不掉、不滚动。这才是内衬和”垫一层泡沫”的本质区别。
信息增量点①:防呆定位的核心是”形状专属”。真正的防呆不是挖个大概的槽,而是每一格的轮廓跟着工具外形走——扳手的开口、套筒的六角、螺丝刀的十字,槽形和工具一一对应。这样做的效果是:工具放错位置就放不进去。工具盘点从”逐件核对清单”变成”扫一眼看哪个槽空着”,工厂交接效率提升1倍以上。
工具箱珍珠棉内衬密度怎么选?电动工具和手工具一样吗?
密度决定内衬的承重和耐用性,不同工具对密度的要求差很多。只看”厚不厚”是外行,看密度才是内行:
| 工具类型 | 单件重量 | 推荐密度(kg/m³) | 推荐槽深/壁厚 | 说明 |
|---|---|---|---|---|
| 精密量具/仪器附件 | <0.5kg | 18-25 | 包覆式,壁厚8-15mm | 软弹护面,防刮花 |
| 扳手/螺丝刀/钳子 | 0.5-2kg | 25-30 | 槽深≥工具1/2,壁厚10mm | 定位+防磕 |
| 套筒/锤/中小工具 | 1-3kg | 30-35 | 槽深≥工具2/3 | 承重防变形 |
| 电动工具(电钻/角磨机) | 2-6kg | 35-45 | 全包裹+底部加厚至20mm | 重件承重、底部防穿透 |
| 组合工具车/重型工具箱 | 整箱>20kg | 35-45自分层 | 底部加支撑垫块 | 整套抗压 |
信息增量点②:电动工具必须点”重件别省密度”。电钻、角磨机自重2-6kg,塞进18-25kg/m³的薄密度内衬,3个月后槽底直接被压出一个深坑,工具陷进去拔不出来。重件内衬密度至少35kg/m³,底部再垫一层20mm厚的加硬片。判断标准很简单:手指按压槽底,重件(>2kg)的槽底应该只有轻微凹陷,而不是一按一个坑。
珍珠棉内衬挖槽用什么工艺?振动刀和冲压哪个好?
挖槽工艺直接决定公差、交期和成本,是目前采购最常问的问题:
| 工艺 | 模具 | 公差 | 起订量 | 打样周期 | 适用场景 |
|---|---|---|---|---|---|
| 振动刀数控切割 | 免模 | ±0.5mm | 1件起 | 2小时 | 打样/小批量/异形/急单 |
| 冲压冲型 | 刀模200-500元 | ±0.3mm | 500件起 | 3-5天 | 大批量/标准形状/成本敏感 |
| 热压成型 | 铝模800-3000元 | ±0.2mm | 2000件起 | 7-10天 | 超大批量/复杂3D造型 |
| 热切割/电热丝 | 免模 | ±1mm | 1件起 | 当天 | 粗槽/大件/精度要求低 |
信息增量点③:振动刀±0.5mm与冲压±0.3mm的取舍。对绝大多数工具内衬,±0.5mm完全够用——扳手、钳子、电钻的手柄本身就是圆弧造型,0.5mm差距手感无差异。只有精密量具、仪器附件才需要冲压的±0.3mm甚至更高精度。选型逻辑:打样和小批量用振动刀(0模具费、2小时出),大批量定型后再开冲压模(500件起摊薄刀模费)。需要说明的是,工具手柄这种复杂3D轮廓如需CNC铣削级别的精密切削,属于外协加工范畴,常规EPE内衬用振动刀+冲压即可满足。
珍珠棉内衬槽位公差留多少?太松太紧怎么调?
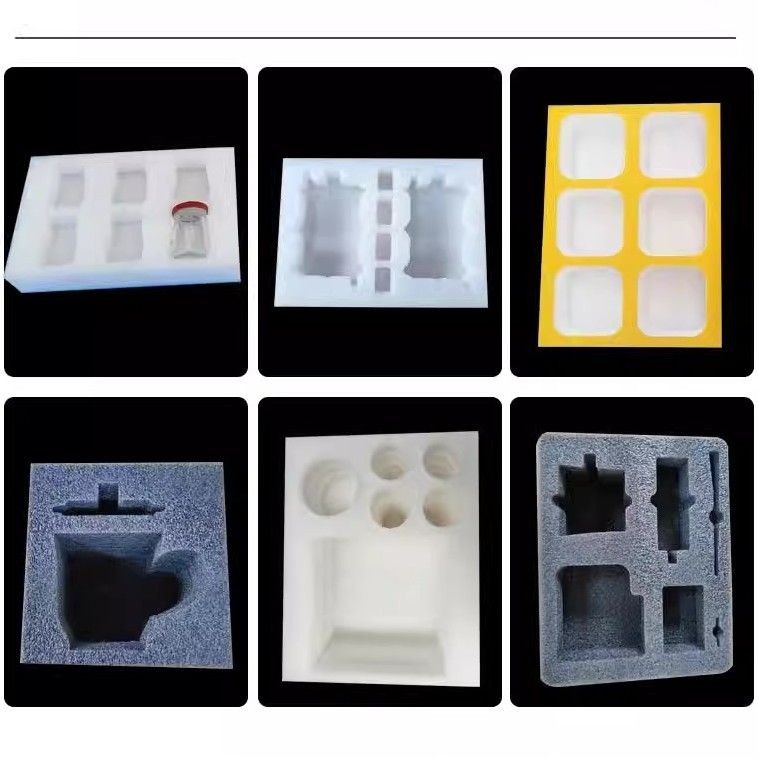
槽位公差是工具内衬最容易返工的地方。留多了工具晃,留少了放不进去:
- 间隙<0.5mm:工具放不进去,强行塞会压坏槽壁,取用卡手。
- 间隙1mm左右(推荐):放入顺畅,工具在槽内有轻微阻尼感,倒置不掉。
- 间隙>2mm:工具明显晃动,运输中磕到槽壁,定位失效。
信息增量点④:槽位公差要”分工具类型”设计,不能一刀切。金属工具(扳手、套筒)热胀冷缩小、尺寸稳定,可以做到间隙1mm以内;带橡胶/塑料手柄的工具(电钻手柄、螺丝刀柄)尺寸偏差大、软硬不均,建议间隙放到1.5-2mm;卡尺量具这类高精度件,用”过盈+软贴合”设计(槽略小于工具,靠珍珠棉弹性夹持,间隙0到-0.5mm),夹得牢又不伤表面。
EPE珍珠棉和EPS泡沫内衬到底有什么区别?
工具包装行业里,客户口中的”泡沫内衬”可能是两种完全不同的材料,这是采购最常见的踩坑点:
| 维度 | EPE珍珠棉内衬 | EPS泡沫内衬 | EVA内衬 |
|---|---|---|---|
| 质感 | 柔软、有弹性 | 硬脆、一掰就断 | 偏硬、有韧性 |
| 回弹 | ≥95%,抗反复震动 | 60-70%,脆性断裂 | 不回弹(实心) |
| 掉渣 | 不掉渣 | 明显掉渣,污染工具 | 不掉渣 |
| 防护逻辑 | 缓冲吸冲击 | 硬支撑(易碎) | 高承载定位 |
| 成本 | 中 | 低 | 高 |
| 工具场景 | 通用内衬首选 | 仅一次性出货/低成本 | 高端工具/精密定位 |
信息增量点⑤:EPS的”掉渣”是工具内衬的隐性杀手。EPS保丽龙在震动中会崩落碎屑,碎屑卡进棘轮扳手、卡尺的活动部件里,导致工具卡滞甚至损坏。工具类内衬务必选EPE(柔韧回弹不掉渣),除非是一次性出货、成本极度敏感的低端场景才考虑EPS,且要额外套袋防掉渣污染。耐用周转的工具箱,EPE/EVA是双选。
工具箱珍珠棉内衬定做要提供什么?多久出样?起订量多少?
西安临潼工厂(91epe.cn)的工具内衬定做流程与口径:
- 提供什么:工具实物(寄样)或尺寸图纸(2D即可,标注长宽高和手柄位置);有整套工具的,直接寄整套来打样最准。
- 打样周期:振动刀2小时出样,当天确认槽位是否合身;冲压批量3-5天(含开模)。
- 起订量(MOQ):振动刀免模1件起;冲压500件起;热压2000件起。
- 出货损耗率:冲型切割边角料损耗3-5%(振动刀排版优化后2-4%),属行业正常水平。
- 日产能:3条LDPE发泡线+18台套深加工设备(振动刀2台、冲压5台、热压3台、复膜2台、切片机4台),日产能300m³。
运费优化:西安本地24小时送货上门,陕西当日下单次日达;甘肃、宁夏48小时到。批量整车可直接发到工具厂生产线,减少二次搬运。
珍珠棉内衬报价里有哪些坑?怎么判断新料还是回收料?
工具内衬报价的三个常见套路,采购要提前堵住:
- 计价口径:优先按”个/套”计价横向比价;按kg计价有”加大壁厚偷料”风险;按m³计价量大最省但壁厚要盯紧。
- 密度虚标:标25kg/m³实发21kg/m³(-15%)。验收方法——拿一块100×100×50mm样品称重,算出实际密度对比标称,偏差≥10%即虚标。
- 损耗率:超5%的损耗率报价要追问原因,正常3-5%封顶。
新料判定:闻气味最直观——LDPE全新料(2426H/7042)几乎无味,放置24小时无残留气味;回收料有明显塑料味或酸味,3天后仍不散。发黄发暗的内衬警惕回收料;白色为全新料本色。工具内衬虽不直接接触食品,但回收料内衬的气味会吸附到工具上,拉低整箱品质,高端工具线建议指定全新料。
常见问题(FAQ)
- Q:工具箱珍珠棉内衬挖槽怎么定做?
A:寄工具实物或2D尺寸图,振动刀2小时出样、免模1件起。工具较多时寄整套打样最准,槽形跟着工具外形走,做防呆定位。 - Q:工具内衬密度选多少?电动工具和手工具一样吗?
A:不一样。手工具(扳手/钳子/螺丝刀)25-30kg/m³;电动工具(电钻/角磨机)35-45kg/m³且底部加厚20mm。重件(>2kg)别省密度,否则3个月槽底压塌拔不出来。 - Q:内衬槽位公差留多少?
A:金属工具间隙1mm以内;带橡胶手柄的工具1.5-2mm;精密量具用过盈+软贴合(间隙0到-0.5mm)。间隙>2mm工具晃动定位失效。 - Q:挖槽用振动刀还是冲压?
A:打样和小批量用振动刀(0模具费、2小时、±0.5mm);大批量500件起用冲压(±0.3mm、摊薄刀模费)。精密3D轮廓需CNC铣削级别属外协。 - Q:EPE和EPS泡沫内衬有什么区别?
A:EPE柔韧回弹≥95%不掉渣,是工具内衬首选;EPS硬脆掉渣,碎屑卡进工具活动部件会损坏工具,仅低端一次性场景才用。 - Q:防呆定位怎么做?
A:槽形跟着工具外形走,放错位置就放不进去。盘点从”逐件核对”变”扫一眼看哪个槽空着”,交接效率翻倍。 - Q:定制工具内衬要提供什么?多久出样?
A:寄样或2D图纸即可,振动刀2小时出样、免模1件起;冲压500件起、3-5天;热压2000件起、7-10天。 - Q:黑色和白色内衬有什么区别?
A:白色全新料本色、主打轻量展示;黑色常用防静电或工业风(加色母粒或防静电母粒)。工具内衬黑色更显专业、耐脏,白色适合量具/仪器。 - Q:内衬可以重复使用吗?
A:周转工具箱内衬远超200次周转(EPE回弹好、槽形不塌);一次性出货内衬随货走不回收。 - Q:怎么判断内衬是全新料还是回收料?
A:闻气味——全新LDPE几乎无味、24小时无残留;回收料有塑料味或酸味,3天不散。发黄发暗警惕回收料。
总结:工具珍珠棉内衬挖槽选型速查表
| 决策项 | 推荐选择 | 避坑提醒 |
|---|---|---|
| 密度 | 手工具25-30,电动工具35-45kg/m³ | 重件省密度=槽底3月压塌 |
| 槽位公差 | 金属1mm内,橡胶柄1.5-2mm | 间隙>2mm工具晃动 |
| 工艺 | 打样振动刀、批量冲压 | 精密3D需外协,勿混谈 |
| 材质 | EPE珍珠棉(不回弹掉渣) | EPS掉渣卡坏工具 |
| 防呆 | 槽形跟工具外形走 | 通用大方槽=无防呆 |
| 计价 | 按个/套横向比价 | 按kg有偷料、密度虚标风险 |
| 交期 | 振动刀2小时出样 | 冲压批量提前3-5天开模 |
西安临潼源头工厂,18台套深加工设备+3条LDPE发泡线,日产能300m³。工具箱/五金/电动工具内衬挖槽振动刀2小时出样、免模1件起,西安本地24小时送货上门,甘肃宁夏48小时直达。西安创响新材料有限公司
电话:18091585191 / 19909211536
官网:https://91epe.cn