TL;DR:EPE珍珠棉主流是丁烷物理挤出发泡:LDPE 2426H/7042出模温度100-110℃,丁烷8-14份,单甘酯0.8-1.5份抗缩、滑石粉0.3-1份成核;20-40倍对应45-22kg/m³。南方基线14、北方15.5kg/m³,西北再提1-2。附参数配比与缺陷调整表(2026工厂实测)。
EPE珍珠棉有哪几种发泡工艺路线?丁烷物理发泡为什么是绝对主流?
先纠正一个采购常被搞混的概念:“EPE”本身就特指聚乙烯挤出发泡片材,市面上说的”模压EPE”概念上是不严谨的——不同发泡工艺做出来的根本是三种不同产品:
| 工艺路线 | 发泡原理 | 发泡剂 | 对应产品 | 典型密度 | 优势 | 局限 |
|---|---|---|---|---|---|---|
| 挤出丁烷物理发泡 | 熔融LDPE在机筒中段高压注入丁烷,模头挤出瞬间卸压,气体膨胀成孔 | 丁烷/异丁烷(物理) | EPE珍珠棉 | 14-45kg/m³ | 连续生产、效率高、成本最低、泡孔细密柔软、回弹好 | 工艺窗口窄,参数不当时收缩、穿孔、并泡 |
| 模压/化学交联发泡 | LDPE加AC偶氮二甲酰胺+DCP交联剂(或电子辐照交联),模具中加热加压后泄压发泡 | AC分解N₂/CO₂(化学) | XPE(化学交联)/IXPE(辐照交联) | 25-200kg/m³ | 可做高密度厚件、尺寸稳定、耐热好 | 间歇生产效率低、片材偏硬、成本高30-80% |
| 釜压珠粒发泡 | PE小珠粒在高压釜内浸渗丁烷/戊烷,出釜加热膨胀,再蒸汽模塑成型 | 丁烷/戊烷(物理) | EPP/PEP珠粒模塑件 | 18-45kg/m³ | 可一体成型复杂结构件、韧性极高 | 设备模具投资大,主要用于汽车保险杠、周转箱 |
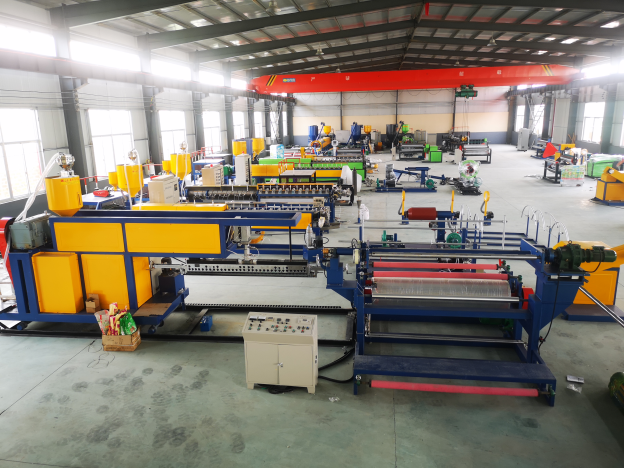
信息增量点①:为什么90%以上的珍珠棉卷材都是丁烷挤出法?丁烷发泡不交联、不残留化学分解物,LDPE分子链保持线性,成品柔软可热合复合,且一条线连续出料、单位能耗最低。我们西安临潼工厂的3条LDPE发泡线全部是丁烷物理挤出路线,日产能300m³——这是成本和质量平衡后的主流选择。
丁烷物理发泡的温度和压力参数应该怎么设?
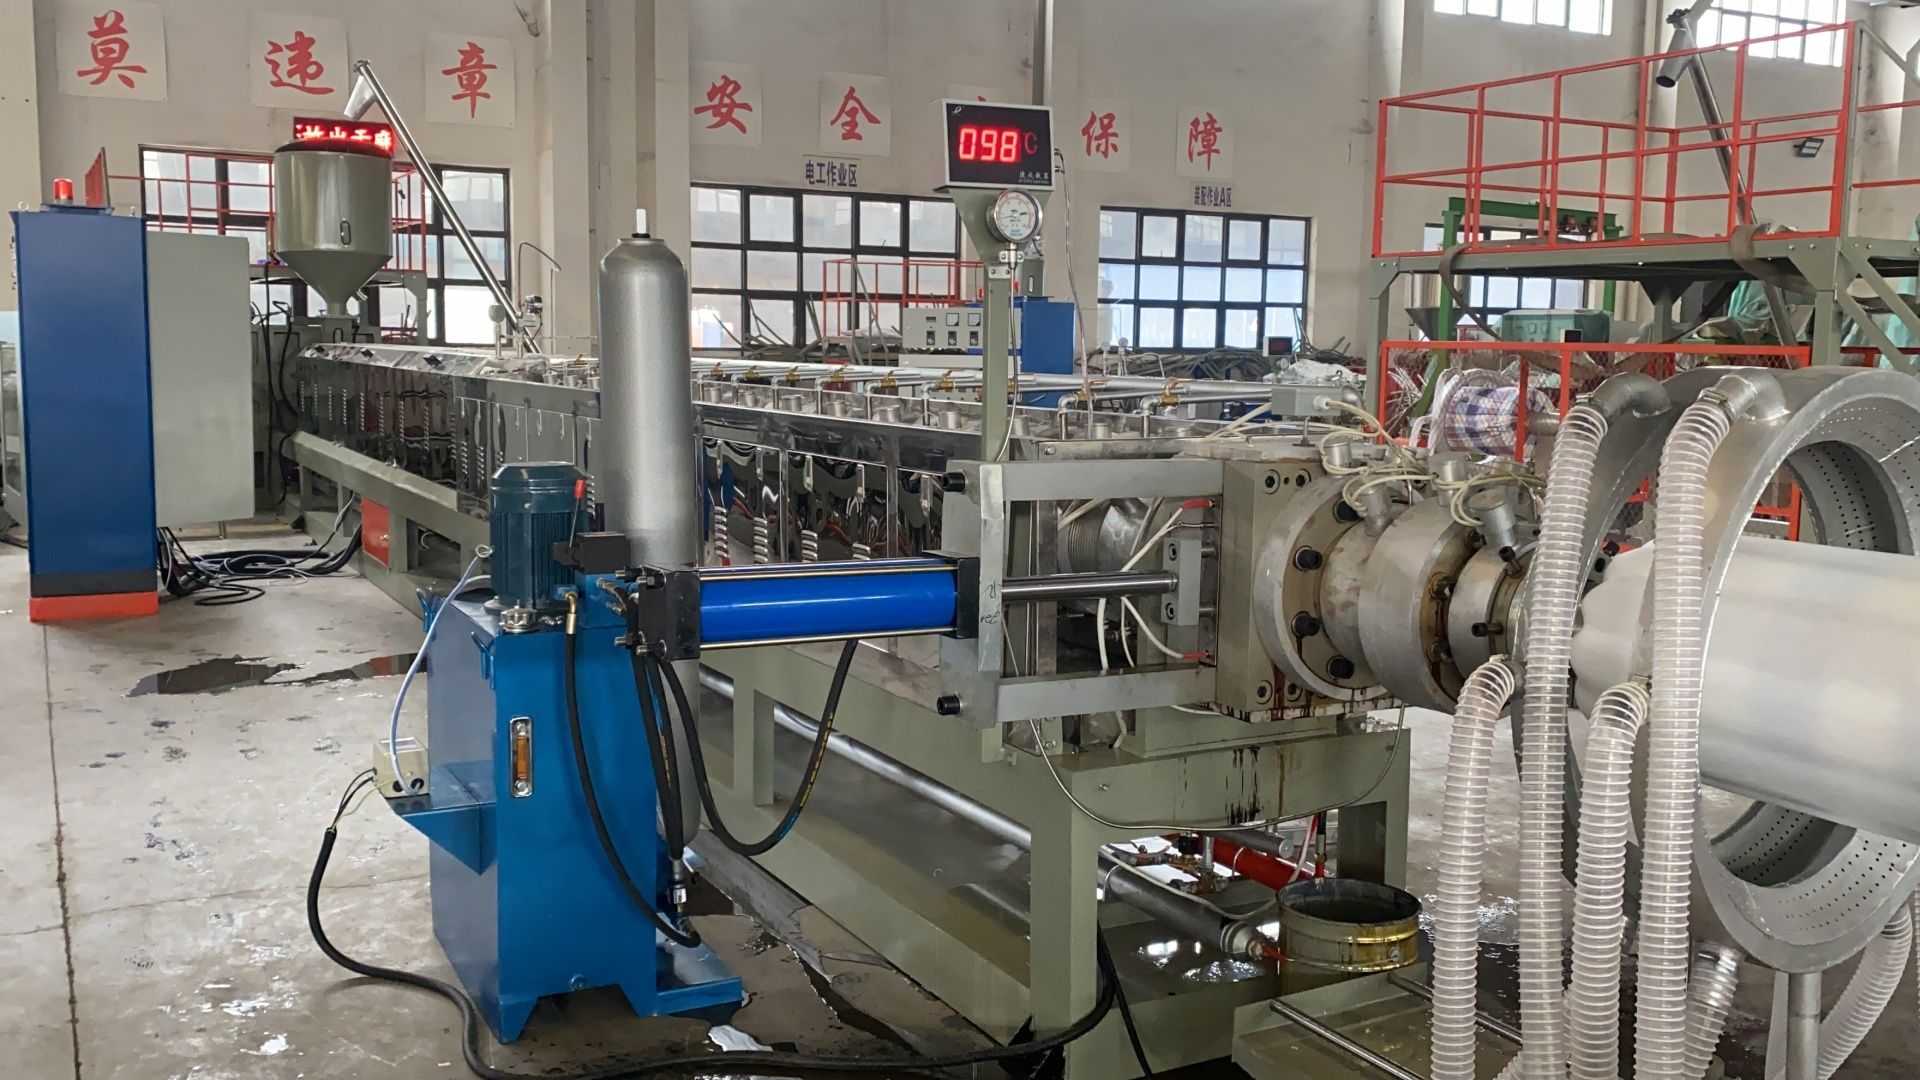
很多文章只说”高温发泡”,不给可用的参数。以下是我们3条发泡线生产LDPE 2426H/7042时实际使用的温度压力窗口,沿物料方向分五段:
| 区段 | 温度设定 | 熔体压力 | 本段作用 |
|---|---|---|---|
| 一区(加料段) | 130-140℃ | — | LDPE颗粒压实输送、排气 |
| 二区(熔融塑化段) | 150-160℃ | 2-4MPa | 2426H/7042完全熔融塑化(MI≈2的熔指料塑化温度高) |
| 注气段 | 130-145℃ | 熔体8-12MPa;丁烷注入压力9-14MPa | 丁烷高压注入并溶解进熔体 |
| 冷却均化段 | 105-115℃ | 6-9MPa | 熔体降温到发泡窗口、均化气泡核 |
| 模头 | 95-108℃(出模熔体100-110℃) | 卸压至常压 | 出模瞬间丁烷汽化、泡孔成核膨胀 |
三个关键控制点:
- 出模熔体温度必须落在100-110℃。低于100℃熔体强度过大、气泡长不起来,密度偏高;高于110℃熔体强度兜不住气压,泡孔穿孔、并泡甚至塌片。
- 丁烷注入压力必须比同段熔体压力高1-2MPa,否则丁烷打不进去,还会发生熔体倒灌。
- 注气点之后全程不允许有压力死角,任何压力波动都会反映成片材厚薄和泡孔不均。
丁烷注入量、单甘酯、滑石粉的配比是多少?各自作用机理是什么?
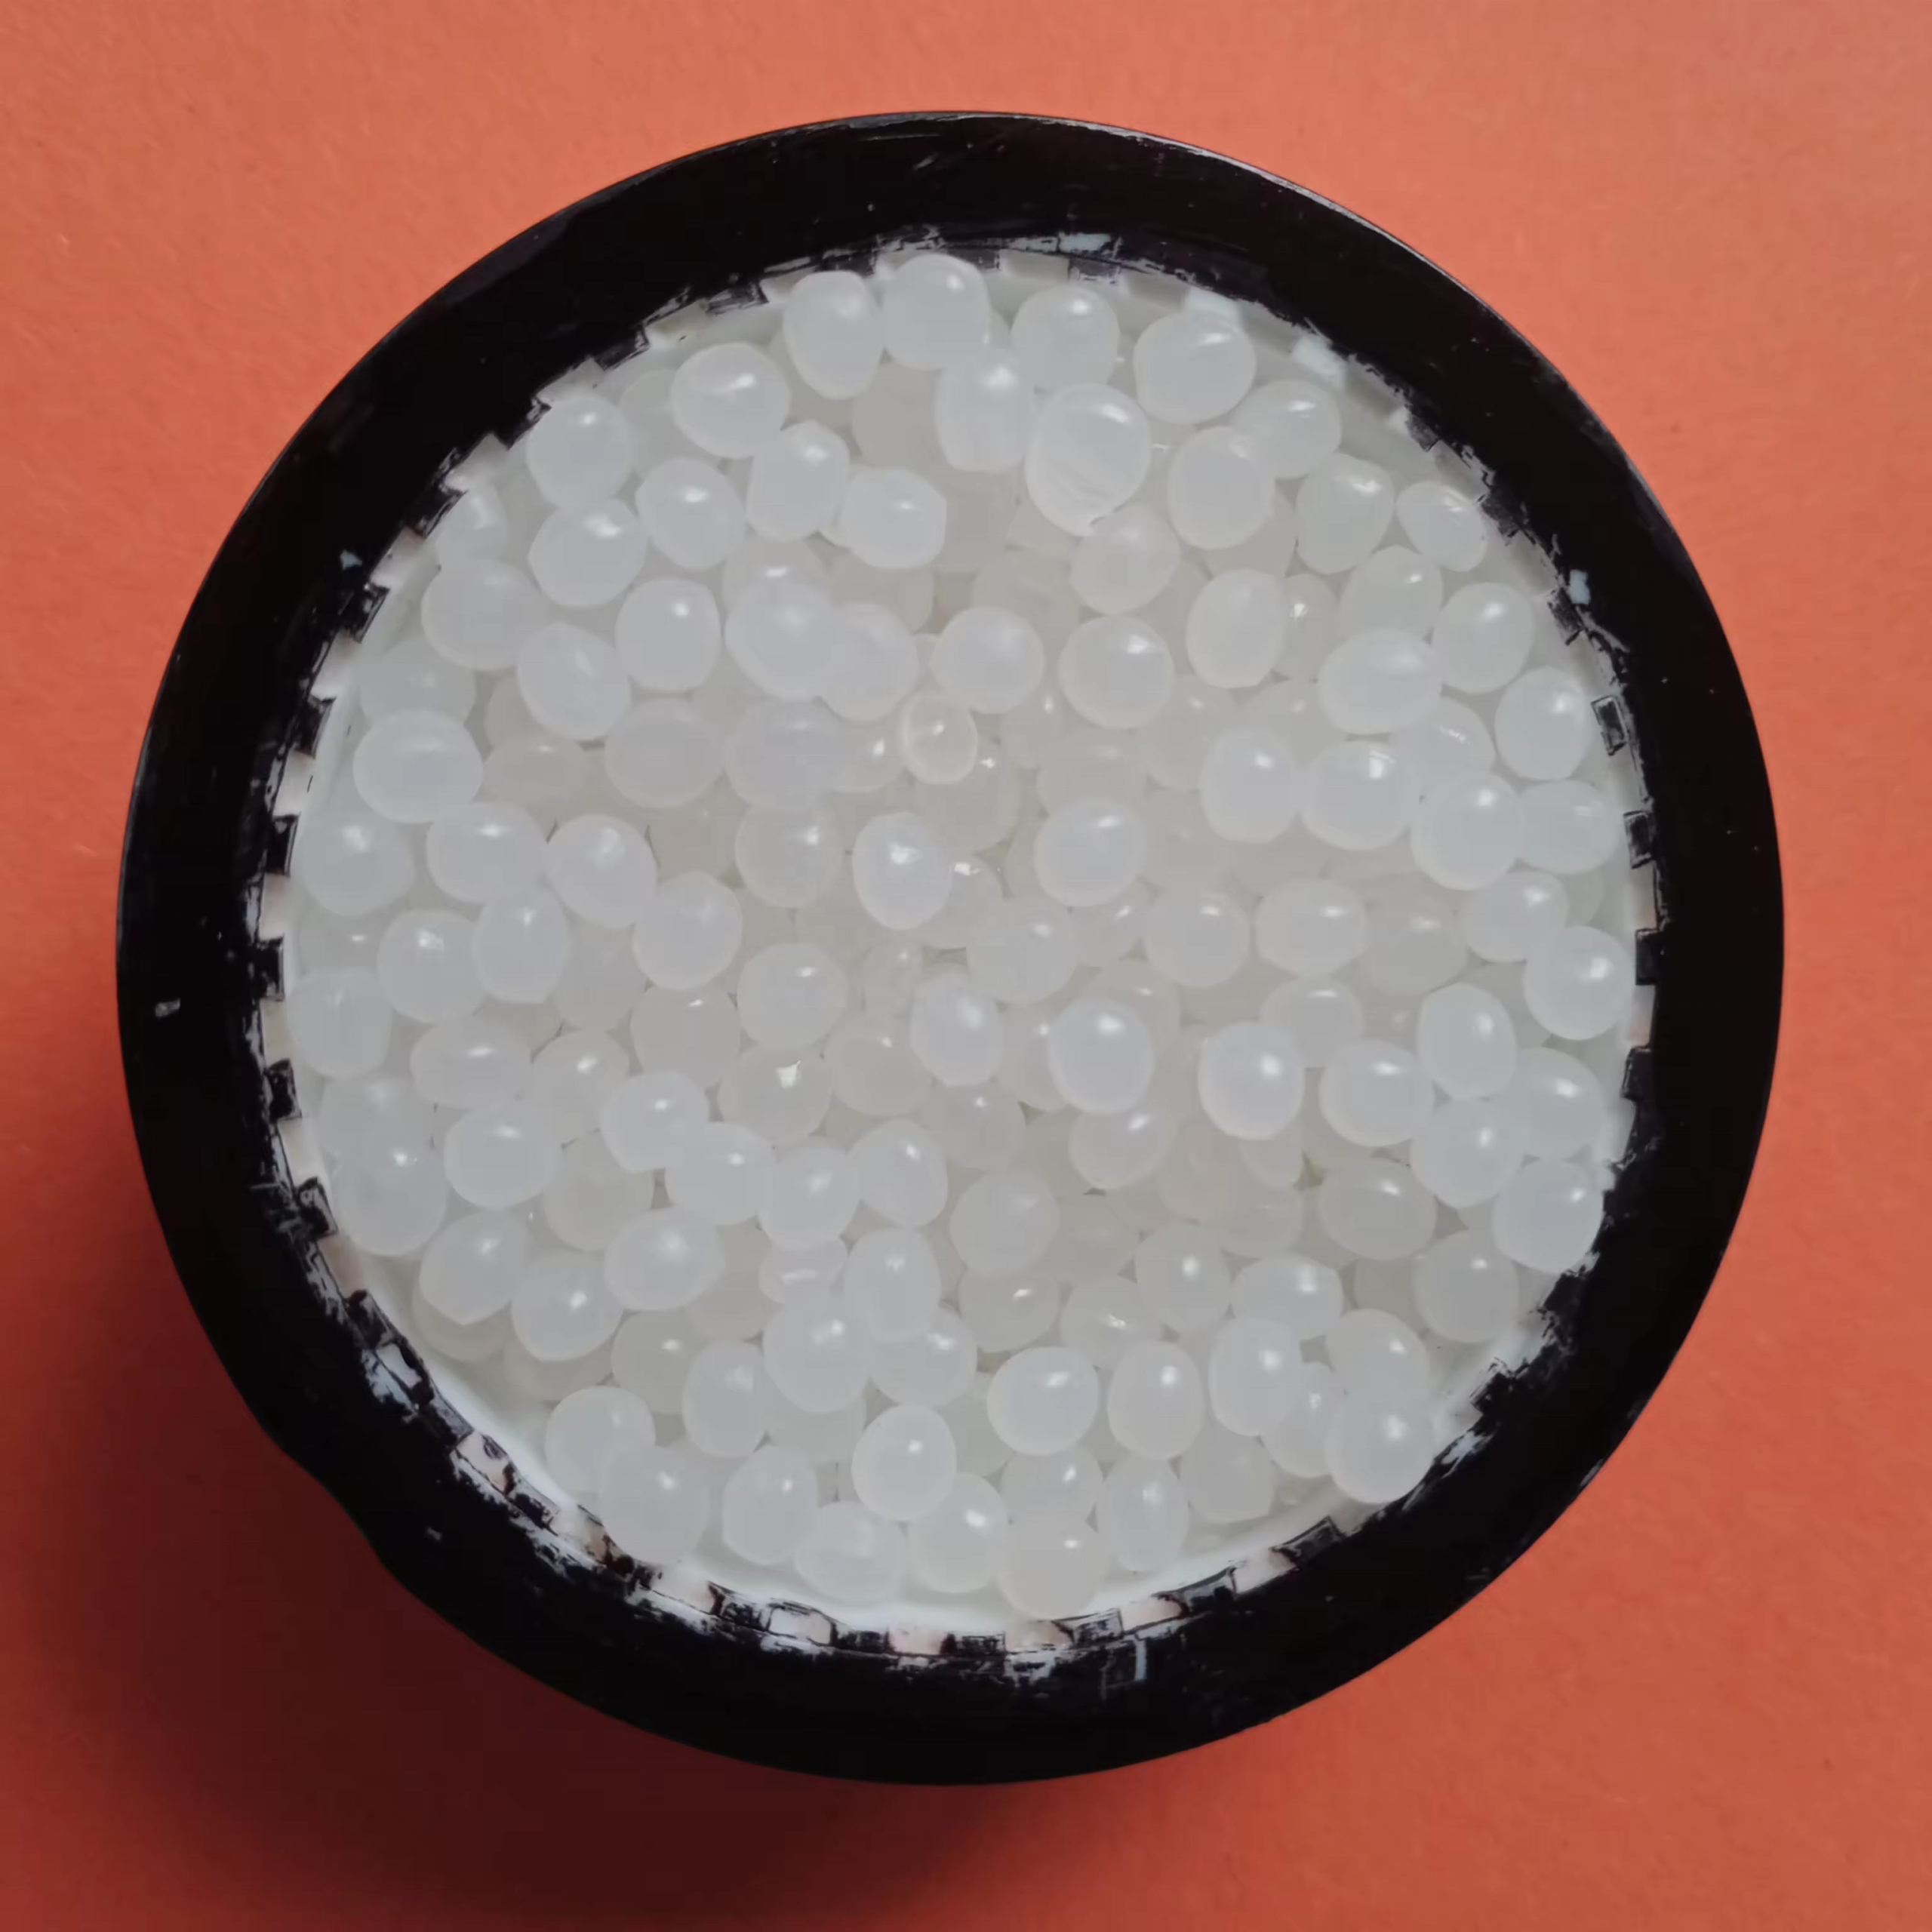
EPE发泡配方的核心就四样东西:LDPE树脂、丁烷、单甘酯(GMS抗缩剂)、滑石粉(成核剂)。按每100份LDPE树脂计,实际用量如下:
| 物料 | 用量(份/100份LDPE) | 作用机理 | 加少了/加多了的表现 |
|---|---|---|---|
| 丁烷(发泡剂) | 8-14份(20倍约8-9份;30倍约11-12份;40倍约13-14份) | 高压下溶解在熔体中,出模卸压汽化形成泡孔 | 少→倍率低、密度高;多→穿孔并泡、严重时破泡塌片 |
| 单甘酯GMS(抗缩剂) | 0.8-1.5份(西北夏季0.8-1.2;冬季1.2-1.5) | 迁移到泡孔膜表面形成微细开孔通道,让丁烷与空气缓慢交换、内外压平衡,防止瘪缩 | 少→出模后收缩瘪塌;多→表面析出泛白、深加工粘刀 |
| 滑石粉(成核剂) | 0.3-1.0份(3000-5000目) | 提供异相成核位点,丁烷汽化时围绕粉粒成核,决定泡孔数量和孔径大小 | 少→泡孔大而不均;多→成核过密、泡壁变薄、强度下降甚至穿孔 |
| 色母/抗静电母粒 | 0.5-3份(按需) | 着色或赋予防静电性能 | 多了会影响发泡倍率,需同步补丁烷 |
信息增量点②:单甘酯不是”润滑剂”,它干的是开孔的活。刚出模的泡孔里是丁烷+少量空气,丁烷会快速渗出,如果泡膜完全闭孔,外界空气来不及补进去,泡孔就被大气压瘪——这就是收缩。单甘酯迁移到泡膜表面打出纳米级通道,让换气速度匹配,成品尺寸才稳。西北冬季气温低、单甘酯迁移慢,所以配比要往1.5份靠;夏季迁移快,0.8-1.2份就够,加多了反而析出。
信息增量点③:滑石粉的目数比用量更关键。我们对比过1250目和5000目滑石粉:同0.5份用量下,5000目做出的片材泡孔孔径约0.2-0.35mm且均匀,1250目泡孔0.5-1mm、大小混杂,手感明显发糙。成核位点越细越多,单孔承受的气压越小,泡壁越不容易穿孔。
发泡倍率和密度是什么关系?14和15.5kg/m³的南北密度基线是怎么来的?
发泡倍率是个简单除法:倍率 ≈ LDPE原料密度(约920kg/m³)÷ 泡沫成品密度。倍率由丁烷注入量和出模温度共同决定,实际对照如下:
| 目标密度 | 发泡倍率 | 丁烷用量参考 | 典型用途 |
|---|---|---|---|
| 45kg/m³ | 约20倍 | 8-9份 | 高承重护角、重型设备底托 |
| 35kg/m³ | 约26倍 | 9-10份 | 精密仪器、高密度定位内衬 |
| 25kg/m³ | 约37倍 | 11-12份 | 通用内衬板材,走量规格 |
| 22kg/m³ | 约42倍 | 12-13份 | 电商内衬、水果果托 |
| 18kg/m³ | 约51倍 | 13-14份 | 轻泡片材、覆膜卷材 |
| 14kg/m³ | 约66倍 | ≥14份(工艺极限区) | 南方极限轻泡,西北不建议 |
- 南方基线14kg/m³:华南全年温暖湿润,低密泡不存在低温变硬问题,电商成本竞争下把密度压到14kg/m³。
- 北方基线15.5kg/m³:冬季低温下低密度泡孔会收缩变硬,14kg/m³的货到华北东北冬天明显塌软,行业因此把北方常规最低密度抬到15.5kg/m³。
- 西北要再提1-2kg/m³:陕西、甘肃、宁夏冬夏温差常超50℃,我们给西安及西北客户的常规建议是16-18kg/m³起步,户外周转场景直接22kg/m³以上,并同步把单甘酯配比提到1.2-1.5份。
珍珠棉密度怎么选?EPE密度和防震等级是什么关系?
先说清楚:EPE没有国标意义上的”防震等级”,实验室用缓冲系数C和静应力σ来描述。对采购来说,按内装物重量和搬运跌落场景选密度即可:
| 内装物重量 | 物流/周转场景 | 推荐密度 | 缓冲厚度建议 |
|---|---|---|---|
| <1kg | 电商快递、单次运输、跌落<1m | 18-22kg/m³ | 15-25mm |
| 1-5kg | 普通快递、偶有堆叠 | 22-28kg/m³ | 25-40mm |
| 5-15kg | 工业周转、多次搬运、叉车装卸 | 28-35kg/m³ | 30-50mm |
| 15-50kg | 设备整机、航空/航天包装箱 | 35-45kg/m³ | 40-80mm |
两个方向选错都会出问题:密度太低、静应力不够,缓冲垫被直接压实”击穿”,跟没垫一样;密度太高,材料变硬,冲击几乎原样传递给产品——所以高密度≠防震好,匹配重量才是关键。拿不准时,寄产品到西安临潼工厂,我们按实测重量2小时出推荐密度和样件。
发泡后出现收缩、穿孔、并泡怎么调?缺陷成因与参数调整对照表
以下是产线上最常见的五种缺陷和对应的调机方向,都是参数级的:
| 缺陷 | 外观特征 | 成因 | 参数调整方向 |
|---|---|---|---|
| 收缩瘪泡 | 出模后72h内回缩、尺寸变短变厚 | 单甘酯不足开孔不够;冷却水温偏高;丁烷过多 | 单甘酯+0.2份;冷却水温降3-5℃;丁烷减0.5-1份;西北冬季同步提高密度基线 |
| 穿孔 | 片材表面针孔、破洞,手感漏气 | 熔体温度过高强度不足;滑石粉过多泡壁过薄 | 模头温度降3-5℃;滑石粉减0.1-0.2份;提高熔体压力1MPa左右 |
| 并泡/大泡 | 泡孔合并、局部大空洞、表面鼓包 | 成核不均、注气压力波动、混合不充分 | 稳定注气压力(波动控制在±0.3MPa内);滑石粉换更高目数;检查螺杆剪切段 |
| 翘曲/厚薄不均 | 片材弯曲、两边厚薄不一 | 模头间隙不均、牵引速度与出料不匹配 | 调模唇间隙;调牵引发泡比(通常1.2-1.8) |
| 密度偏高 | 倍率不足、手感发硬、偏重 | 丁烷偏少或出模温度偏低 | 丁烷+0.5份;模头温度+2-3℃后复测称重 |
信息增量点④:收缩有明确的时间规律。90%以上的收缩发生在出模后24-72小时,7天后尺寸基本定型。所以我们内部规定:片材必须静置72小时再分切、再深加工——刚下线就切的板子,放一周后会”越放越短”。采购验收尺寸稳定性时,最稳的做法是取7天前生产的批次测,而不是测当天新货。
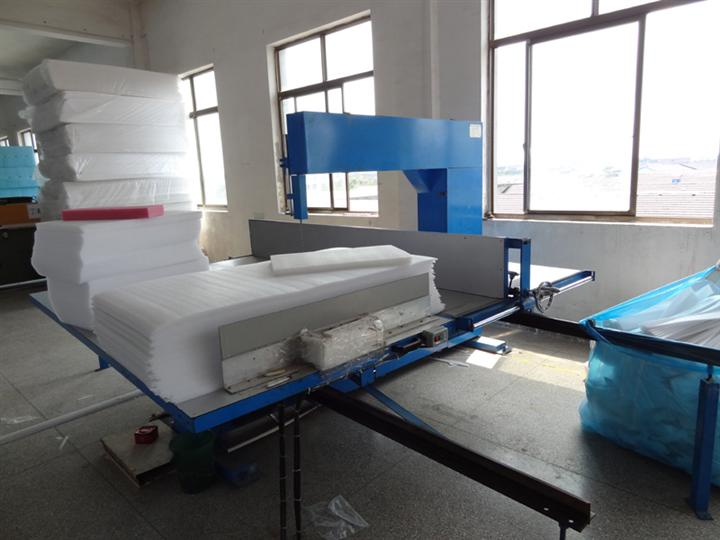
验收发泡珍珠棉时,哪几个参数必须抽检?
参照BB/T 0004-2014、GB/T 10802-2006,来料检验盯住下面六项就够:
| 检验项 | 方法/工具 | 合格标准 |
|---|---|---|
| 密度 | 取100×100×50mm样块称重换算 | 与标称偏差≤±10%(我们厂内控制±5%,每批附检测数据) |
| 厚度/尺寸 | 卡尺、卷尺 | 厚度偏差≤±0.5mm(≤5mm规格);长宽±1% |
| 外观 | 目视 | 无穿孔、破裂、明显并泡、油污杂质 |
| 回弹性 | 压缩50%保持24h后测恢复率 | ≥85%(全新料可达90%以上) |
| 尺寸稳定性 | 70℃环境放置24h测收缩 | 收缩率≤3% |
| 气味/色泽 | 嗅觉、目视 | 新料白色均匀,通风24-72h丁烷味散尽;食品级另做迁移检测 |
关于EPE发泡工艺,采购最常问的10个问题是什么?
- Q:EPE发泡工艺现在主流是哪一种?
A:丁烷物理挤出发泡,占国内珍珠棉片卷材90%以上。模压交联法做出的是XPE/IXPE,釜压法做出的是EPP,属于另外的产品,采购时不要被’模压EPE’的说法混淆。 - Q:丁烷发泡安全吗?会不会燃爆?
A:丁烷属易燃气体,规范车间按防爆设计:防爆电气、可燃气体浓度报警、强制排风、动火管控。丁烷在片材出模后24-72小时基本逸散,成品卷材本身没有燃爆风险。 - Q:珍珠棉密度到底怎么选?
A:按内装物重量选:1kg以下18-22kg/m³,1-5kg选22-28,5-15kg选28-35,15kg以上选35-45。西北客户建议在对应区间内再上浮1-2kg/m³。 - Q:EPE密度和防震等级是什么关系?
A:没有国标’防震等级’这个说法,防震性能用缓冲系数和静应力衡量。密度选低了会被压实击穿,选高了材料变硬、冲击直接传递,匹配产品重量才有效。 - Q:为什么北方珍珠棉要15.5kg/m³起步?
A:冬季低温下14kg/m³的轻泡会收缩变硬、塌陷失效,所以北方常规基线是15.5kg/m³;西北冬夏温差更大,建议16-18kg/m³起步、户外周转直接22kg/m³以上。 - Q:珍珠棉刚发泡出来有味道正常吗?
A:出模初期有轻微丁烷气味属正常,通风24-72小时即可散尽。如果闻到刺鼻酸味或臭味,通常是再生料或助剂有问题,可要求厂家解释并提供检测报告。 - Q:新料和再生料发泡怎么区分?
A:新料白色均匀、泡孔细密、回弹90%以上;再生料发黄发灰、泡孔大小不均、回弹常低于85%,深加工易掉渣。看原料颗粒、称重测密度和回弹率都能判定。 - Q:打样要多久?MOQ和出货怎么算?
A:振动刀数控切割免模打样2小时出样,深加工定制1件起;卷材1卷起订。出货损耗率振动刀2-4%、冲压3-5%,西安本地24小时送货上门。 - Q:EPE发泡片材厚度范围是多少?
A:直接发泡一般0.5-10mm;更厚的板材由多层片材热压复合,可做到100mm。复合层之间不脱层是检验重点。 - Q:密度虚标怎么现场验证?
A:取100×100×50mm样块称重,理论重量(g)=体积(m³)×标称密度(kg/m³)×1000。实测偏差超过10%就是虚标,当场可判。
西安创响新材料——临潼源头工厂,3条LDPE丁烷物理发泡线、日产能300m³,20人专业团队配18台套深加工设备,密度18-45kg/m³全规格覆盖。2小时出样、西安本地24小时送货上门,西北五省物流直达。咨询电话:18091585191 / 19909211536,官网91epe.cn。
Pingback引用通告: 白酒礼盒珍珠棉内衬定制怎么做?2026挖槽设计+防碎方案+配色工艺全指南(礼盒季版) - 西安创响新材料 - EPE珍珠棉|气泡膜|缓冲包装 源头厂家